

ビュー: 0 著者: サイト編集者 公開時刻: 2026-11-04 起源: サイト


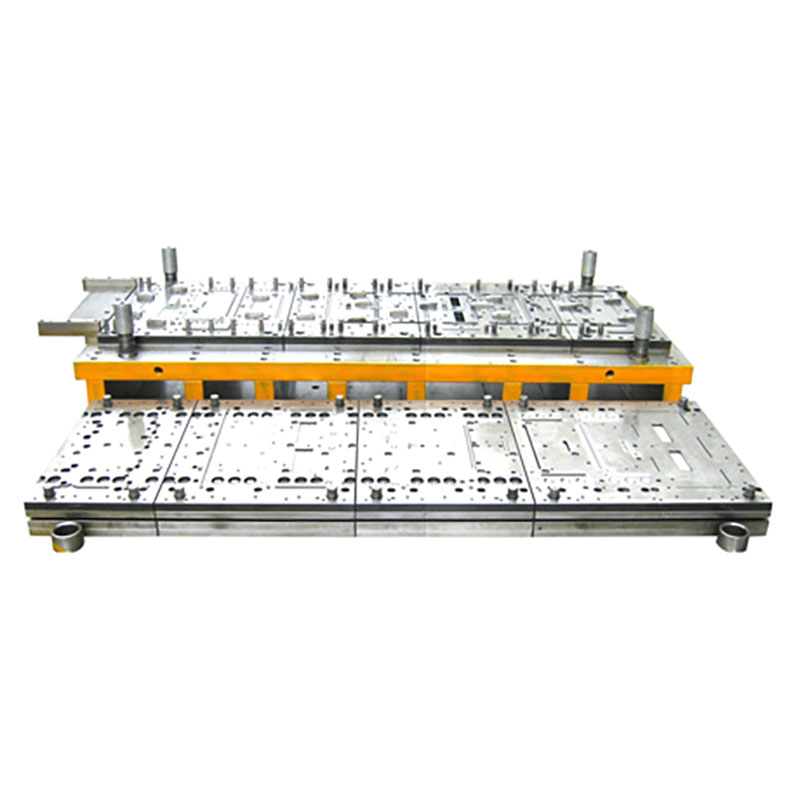
を選択します。 スタンピング金型工具鋼 生産を制限する可能性が最も高い破損に基づいて、徐々に磨耗するブランキングインサートには、欠ける狭いパンチやシート材料を拾う成形インサートとは異なる特性の組み合わせが必要です。まずは、オペレーション、シート仕様、予想生産量から始めます。次に、候補グレードを比較し、熱処理と表面仕上げを定義し、製造条件下での選択を検証します。
目次
ブランキングおよびピアシングでは、刃先は部品の寸法と許容可能なバリの高さを維持しながら、繰り返しの負荷に耐える必要があります。小さなパンチ、鋭い角、狭い部分には、欠けやひび割れに対する追加の耐性が必要な場合があります。曲げ加工や絞り加工では、特に完成品に表面仕上げの要件がある場合、滑り接触によって材料のピックアップと表面の傷が重要な問題となります。

順送金型は、別々のステーションで部品に穴を開け、成形し、トリミングすることができます。各ステーションには異なる破損モードがある可能性があるため、パンチまたはインサート機能によって鋼材を指定します。たとえば、摩耗しやすいトリミング インサートと細いピアス パンチでは、同じ金型内で異なるグレードを使用することが正当化される場合があります。キングランの スタンピング金型の範囲 には、シングルステージ、トランスファー、順送ツーリングが含まれます。
シートのグレード、厚さの範囲、強度または焼き戻し、およびコーティングまたは表面仕上げをリストします。わかっている場合は、潤滑剤と計画されたプレス速度を含めます。シートの厚さ、強度、または仕上げが変化すると、切削負荷、材料の移動、および工具の刃先の劣化の速さに影響する可能性があります。交換用ツールの場合は、以前のツールが故障したステーションでの生産条件を記録します。

年間部品量を、メンテナンス停止間の必要な実行期間から切り離します。年間需要が同じ 2 つのジョブは、一方が短いバッチで実行され、もう一方が中断のない長い生産期間を満たす必要がある場合、ツールの優先順位が異なる可能性があります。また、最大バリ高さ、重要な寸法、または許容される表面マークなど、工具をいつ整備するかを決定する許容限界も定義します。
故障したコンポーネントとスタンプされた部品の両方を検査します。損傷が始まる場所、損傷がどのように進行するか、受け入れられた部品に損傷が最初に影響するストローク数を記録します。このパターンは、鋼材の特性を優先するか、材種を変更する前に工具やプロセスの条件を修正するかを決定するのに役立ちます。
故障モード |
何を探すべきか |
何を優先するか |
|---|---|---|
摩耗 |
エッジが徐々に丸くなる、またはバリの高さが着実に上昇する |
刃先形状に十分な靭性を備えた耐摩耗性 |
かじりまたは凝着摩耗 |
工具上の材料の蓄積とスタンプされた部品の傷 |
表面仕上げ、潤滑、および適合する表面処理またはコーティング |
エッジの欠けやひび割れ |
局所的なエッジの破片、亀裂、または部品の品質の突然の変化 |
靭性、パンチサポート、位置合わせ、および一貫したクリアランス |
塑性変形 |
永続的なエッジのロールオーバーまたは工具プロファイルの永続的な変更 |
圧縮強度、加工硬度、荷重下での適切なサポート |
多くのストロークにわたって均等に成長するバリは、エッジの摩耗が進行していることを示している可能性があります。ピアスホールの片側にバリが集中している場合は、クリアランスと位置合わせのチェックが必要です。同じパンチが同じコーナーで繰り返し欠ける場合は、局所的な形状、パンチのサポート、およびストリッパーがパンチを正しくガイドして解放しているかどうかを検査してください。
かじりの場合は、接触面に転写物がないか調べ、研磨方向、潤滑剤の供給、および接触圧力を確認します。材種が破損の原因となっている場合には、鋼材を変更することが役立ちます。対照試験では、チームがセットアップを記録し、一度に 1 つの主要な変数を変更すると、より有益な情報が得られます。
スチールオプション |
いつ評価するか |
指定する前に確認すること |
|---|---|---|
A2 |
靱性と耐摩耗性のバランスが取れた従来のグレードが実用的な出発点となる場合 |
実際のシートおよび走行条件下でのエッジ寿命 |
D2 |
徐々に摩耗が優勢で、切削形状が適切にサポートされている場合 |
狭い部分や鋭い角に欠けの履歴があるかどうか |
より厳しい冷間加工グレード |
摩耗が深刻になる前に、欠けや亀裂が寿命を制限する場合 |
候補材種が指定された硬さで十分な耐摩耗性と圧縮強度を備えているかどうか |
粉末冶金冷間加工グレード |
長時間の走行や要求の厳しい形状の場合、耐摩耗性と靱性のより特殊なバランスを評価することが正当化される |
特定のグレードの特性プロファイル、入手可能性、再研磨要件、および合格部品あたりのコスト |
特定の材種および熱処理条件については、鉄鋼メーカーのデータを使用してください。粉末冶金は製造ルートであり、そのルートで製造されたグレードは異なる摩耗および靭性プロファイルを持つ可能性があります。高度な高張力鋼の場合は、荷重、切削クリアランス、観察された破損モードを一緒にレビューします。軟鋼では優れた性能を発揮したグレードでも、シートの仕様が変更されると挙動が異なる場合があります。
工具メーカーと熱処理業者に、各作動部品の目標硬度範囲について合意するよう依頼してください。硬度がどのようにチェックされるか、および重要な嵌合時に寸法変化がどのように管理されるかを確認します。ターゲットには、グレード、セクション サイズ、および故障モードが反映されている必要があります。硬度を重視しすぎると、刃先が欠けやすくなり、傷つきやすくなります。
ワイヤー EDM を重要な刃先に使用する場合は、仕上げ順序と影響を受ける表面層の処理方法について合意します。かじりが懸念される場合は、接触面の仕上げ、潤滑剤、およびコーティングの要件を一緒に定義します。交換用チップをコーティングする前に、コーティングがフィット感にどのような影響を与えるか、再研磨後の加工面の回復を確認してください。
鋼材と金型をシステムとして評価するための十分な情報を工具サプライヤーに提供します。 RFQ には次の内容を含めてください。
部品の定義: 図面の改訂、重要な寸法、バリの制限、および表面の要件。
シートの仕様: グレード、厚さと公差、強度または調質、コーティングまたは仕上げ。
生産計画: 目標印刷速度、年間生産量、メンテナンス停止までの必要な稼働時間。
ツーリングのコンテキスト: スタンピング操作、既存のプレスの詳細、潤滑、および以前の故障時の写真またはストローク数。
受入要件: 作動部品、硬度範囲、表面処理、試作部品の検査方法ごとに提案されるグレード。
どのパンチとインサートが交換可能か、またスペアの注文にどのような情報が利用できるかをサプライヤーに問い合わせてください。コンポーネントごとに鋼材と処理を特定する見積もりにより、提案の比較や、発売後の金型のメンテナンスが容易になります。
代表的な生産シートと目的の印刷機セットアップを使用してトライアルを実行します。バリ高さ、限界寸法、および表面状態を合意された間隔で記録します。これらの同じチェックポイントで動作中のコンポーネントを検査し、ピックアップ、欠け、または許容できない摩耗の最初の兆候が現れた時点でのストローク数を記録します。短い試用で初期部品の品質を確立できます。提案されたメンテナンス間隔を確認するには、より長い実行が必要になる場合があります。

同じ評価期間で受け入れられた部品ごとのコストを比較します。工具やインサートのコスト、再研磨、交換、および合意されたメンテナンスのダウンタイムのコストが含まれます。たとえば、これらのコストが 100,000 個の受け入れ部品に対して合計 1,200 ドルの場合、工具関連のコストは受け入れ部品あたり 0.012 ドルとなります。グレードを比較するときは、同じコストカテゴリと合格基準を使用してください。
D2 は、作業エッジが適切にサポートされている場合、摩耗が支配的なブランキングおよびトリミングについて評価する価値があります。既存の工具が狭いセクションやコーナーで欠けて破損する場合は、D2 をより高硬度な材種と比較する前に、クリアランス、位置合わせ、およびサポートを調査してください。
まずはステンレスのグレード、厚さ、動作を確認してください。転写されたシート材料と傷が主な問題である場合は、接触仕上げ、潤滑剤、およびコーティングを合わせて鋼を評価します。工具が欠けたり亀裂が入ったりしている場合は、靭性を優先し、損傷部分の周囲の荷重とサポートを確認してください。
はい。ピアスパンチ、フォーミングインサート、トリムインサートは、異なる負荷や摩耗メカニズムに直面するため、異なる材種や処理を使用できます。交換品を一貫して指定できるように、各コンポーネントの材質と処理を工具の文書に記録します。
材種、工具形状、荷重、および主要な破損モードに基づいて、工具メーカーと熱処理装置で使用硬度の範囲を設定します。摩耗しやすいトリムインサートと細いパンチでは、異なる範囲が必要になる場合があります。硬さの検証方法を工具仕様に含めます。
ダウンタイム、頻繁な再研磨、または繰り返しのインサート交換によって工具寿命が長くなる場合は、特定の粉末冶金グレードを評価します。同じシート、プレス条件で現行グレードと比較してください。結果を判断するには、受け入れられた出力と保守コストを使用します。
新しい金型を計画していますか? それとも、すぐに磨耗してしまう工具のトラブルシューティングをお考えですか? スタンピング金型プロジェクトについて KINGLAN と話し合ってください。部品の図面、シートのグレードと厚さ、目標生産量、プレスの詳細を共有します。既存の金型の場合は、損傷したステーション、写真、故障前のおおよそのストローク数を含めてください。


