
Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-11-04 Origine : Site


Sélectionnez l’acier à outils pour matrices d’emboutissage en fonction de la défaillance la plus susceptible de limiter la production. Un insert de découpage qui s'use progressivement a besoin d'une combinaison de propriétés différente d'un poinçon étroit qui s'écaille ou d'un insert de formage qui ramasse le matériau en feuille. Commencez par l’opération, les spécifications de la feuille et le volume de production attendu. Comparez ensuite les nuances candidates, définissez le traitement thermique et l'état de surface, et validez le choix dans les conditions de production.
Table des matières
Lors du découpage et du perçage, les arêtes de coupe doivent résister à des charges répétées tout en conservant les dimensions des pièces et une hauteur de bavure acceptable. Les petits poinçons, les coins pointus et les sections étroites peuvent nécessiter une résistance supplémentaire à l'écaillage ou à la fissuration. Lors du pliage et de l'emboutissage, le contact glissant rend le ramassage du matériau et le marquage de la surface des préoccupations importantes, en particulier lorsque la pièce finie présente des exigences esthétiques en matière de surface.

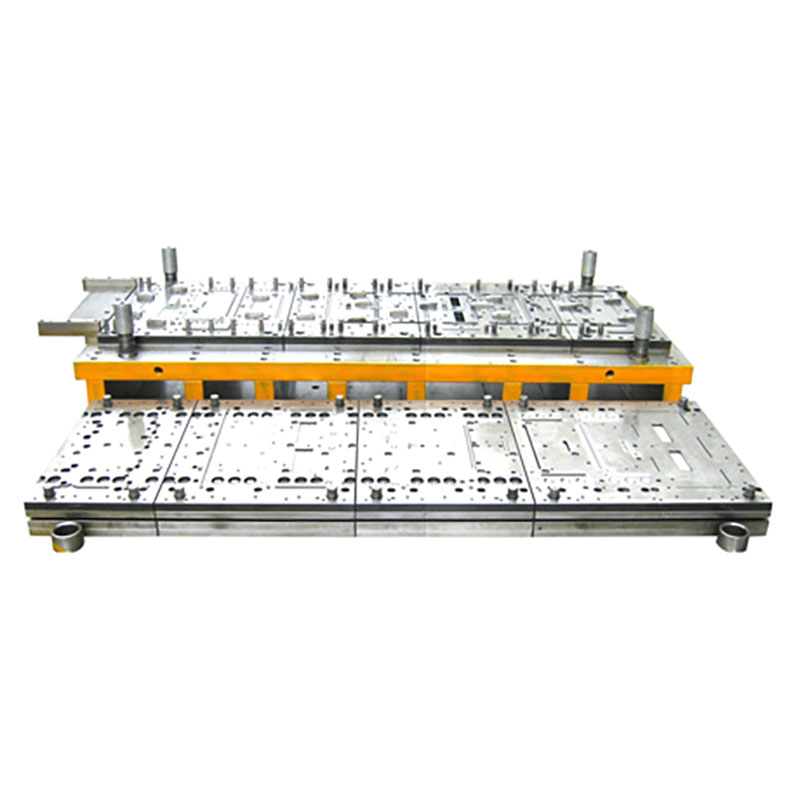
Une matrice progressive peut percer, former et découper une pièce dans des postes séparés. Chaque station peut avoir un mode de défaillance différent, spécifiez donc l'acier par fonction poinçon ou insertion. Par exemple, un insert de détourage sujet à l'usure et un poinçon de perçage mince peuvent justifier des qualités différentes au sein d'une même matrice. de KINGLAN La gamme de matrices d'estampage comprend des outils à une étape, à transfert et progressifs.
Énumérez la qualité de la feuille, la plage d’épaisseur, la résistance ou la trempe, ainsi que tout revêtement ou finition de surface. Incluez le lubrifiant et la vitesse de presse prévue lorsque cela est connu. Un changement dans l'épaisseur, la résistance ou la finition de la tôle peut affecter la charge de coupe, le transfert de matière et la rapidité avec laquelle le bord d'un outil se détériore. Pour l'outillage de remplacement, enregistrez les conditions de production à la station où l'outil précédent est tombé en panne.

Séparez le volume annuel de pièces de la longueur de parcours requise entre les arrêts de maintenance. Deux tâches avec la même demande annuelle peuvent avoir des priorités d'outillage différentes si l'une s'exécute en lots courts et que l'autre doit répondre à une longue fenêtre de production ininterrompue. Définissez également les limites d'acceptation qui détermineront le moment où entretenir l'outil, telles que la hauteur maximale de bavure, une dimension critique ou une marque de surface autorisée.
Inspectez à la fois le composant défectueux et les pièces estampées. Enregistrez où le dommage commence, comment il se développe et le nombre de coups auquel il affecte pour la première fois une pièce acceptée. Le modèle vous aide à décider s'il faut donner la priorité aux propriétés de l'acier ou corriger une condition d'outillage ou de processus avant de modifier les nuances.
Mode de défaillance |
Que chercher |
Quoi prioriser |
|---|---|---|
Usure abrasive |
Arrondissement progressif des bords ou augmentation constante de la hauteur des bavures |
Résistance à l'usure, avec une ténacité suffisante pour la géométrie des bords |
Galling ou usure adhésive |
Accumulation de matière sur l'outil et rayures sur la pièce emboutie |
Finition de surface, lubrification et traitement ou revêtement de surface compatible |
Écaillage ou fissuration des bords |
Fragments de bord locaux, fissures ou changements soudains dans la qualité de la pièce |
Robustesse, support de poinçon, alignement et dégagement constant |
Déformation plastique |
Renversement permanent des arêtes ou modification durable du profil de l'outil |
Résistance à la compression, dureté de travail et support adéquat sous charge |
Une bavure qui se développe uniformément au fil de nombreux passages peut indiquer une usure progressive des bords. Une bavure concentrée sur un côté d’un trou percé nécessite un contrôle du jeu et de l’alignement. Si le même poinçon s'écaille à plusieurs reprises dans le même coin, inspectez la géométrie locale, le support du poinçon et si le dévêtisseur guide et libère le poinçon correctement.
En cas de grippage, examinez la surface de contact pour détecter le matériau transféré et examinez la direction du polissage, la distribution du lubrifiant et la pression de contact. Changer l'acier peut être utile lorsque la nuance contribue à la rupture. Un essai contrôlé est plus informatif lorsque l’équipe enregistre la configuration et modifie une variable majeure à la fois.
Option acier |
Quand l’évaluer |
Ce qu'il faut vérifier avant de le préciser |
|---|---|---|
A2 |
Lorsqu'une nuance conventionnelle offrant un équilibre entre ténacité et résistance à l'usure constitue un point de départ pratique |
Durée de vie des bords dans les conditions réelles de feuille et de tirage |
D2 |
Lorsque l’usure abrasive progressive domine et que la géométrie de coupe est bien supportée |
Que les sections étroites ou les angles vifs aient des antécédents d'écaillage |
Catégories de travail à froid plus résistantes |
Lorsque l’écaillage ou la fissuration limite la durée de vie avant que l’usure ne devienne importante |
Si la nuance candidate offre une résistance à l'usure et une résistance à la compression suffisantes à la dureté spécifiée |
Nuances pour travail à froid pour la métallurgie des poudres |
Lorsque de longues courses ou une géométrie exigeante justifient l'évaluation d'un équilibre plus spécialisé entre résistance à l'usure et ténacité |
Profil de propriété de la nuance spécifique, disponibilité, exigences de réaffûtage et coût par pièce acceptée |
Utilisez les données du sidérurgiste pour la nuance spécifique et l'état de traitement thermique. La métallurgie des poudres est une voie de fabrication et les nuances fabriquées par cette voie peuvent avoir différents profils d'usure et de ténacité. Pour l’acier avancé à haute résistance, examinez ensemble la charge, le jeu de coupe et le mode de défaillance observé. Une nuance qui donne de bons résultats sur l'acier doux peut se comporter différemment lorsque les spécifications de la tôle changent.
Demandez à l'outilleur et au spécialiste du traitement thermique de se mettre d'accord sur une plage de dureté cible pour chaque composant de travail. Confirmez comment la dureté sera vérifiée et comment les changements dimensionnels seront gérés lors des ajustements critiques. La cible doit refléter la qualité, la taille de la section et le mode de défaillance. Une insistance excessive sur la dureté peut rendre un bord vulnérable plus susceptible à l'écaillage.
Si l'électroérosion à fil est utilisée sur une arête de coupe critique, convenez de la séquence de finition et de la manière dont la couche de surface affectée sera traitée. En cas de problème de grippage, définissez ensemble les exigences en matière de finition de la surface de contact, de lubrifiant et de revêtement. Avant de revêtir un insert remplaçable, vérifiez comment le revêtement affectera l'ajustement et comment la surface de travail sera restaurée après réaffûtage.
Donnez au fournisseur d'outillage suffisamment d'informations pour évaluer l'acier et la matrice en tant que système. Incluez les éléments suivants dans la demande de prix :
Définition de la pièce : révision du dessin, dimensions critiques, limites de bavures et toutes exigences esthétiques en matière de surface.
Spécifications de la feuille : qualité, épaisseur et tolérance, résistance ou état, et revêtement ou finition.
Plan de production : vitesse de presse cible, volume annuel et longueur de tirage requise entre les arrêts de maintenance.
Contexte de l'outillage : opérations d'emboutissage, détails de presse existants, lubrification et photographies ou nombre de coups des échecs précédents.
Exigences d'acceptation : nuances proposées par composant de travail, plage de dureté, tout traitement de surface et méthode d'inspection des pièces d'essai.
Demandez au fournisseur d'identifier quels poinçons et inserts sont remplaçables et quelles informations seront disponibles pour commander des pièces de rechange. Un devis identifiant l'acier et le traitement par composant facilite la comparaison des propositions et l'entretien de la filière après le lancement.
Exécutez l’essai avec une feuille de production représentative et la configuration de presse prévue. Enregistrez la hauteur des bavures, les dimensions critiques et l’état de la surface à intervalles convenus. Inspectez les composants fonctionnels à ces mêmes points de contrôle et notez le nombre de courses au premier signe de ramassage, d'écaillage ou d'usure inacceptable. Un court essai peut établir la qualité initiale de la pièce. Une analyse plus longue peut être nécessaire pour vérifier l'intervalle de maintenance proposé.

Comparez le coût par pièce acceptée sur la même période d'évaluation. Incluez le coût de l’outillage ou des plaquettes, le réaffûtage, les remplacements et le coût convenu des temps d’arrêt pour maintenance. À titre d'illustration, si ces coûts totalisent 1 200 $ sur 100 000 pièces acceptées, le coût lié à l'outillage est de 0,012 $ par pièce acceptée. Utilisez les mêmes catégories de coûts et critères d’acceptation lorsque vous comparez les notes.
D2 mérite d'être évalué pour le découpage et le détourage dominés par l'usure lorsque les bords de travail sont bien soutenus. Si l'outil existant tombe en panne à cause d'un écaillage dans des sections ou des coins étroits, étudiez le jeu, l'alignement et le support avant de comparer le D2 avec une nuance plus résistante.
Confirmez d’abord la qualité, l’épaisseur et le fonctionnement de l’acier inoxydable. Si le matériau de la feuille transféré et les rayures constituent les principaux problèmes, évaluez l'acier ainsi que la finition de contact, le lubrifiant et tout revêtement. Si l'outil s'écaille ou se fissure, donnez la priorité à la ténacité et vérifiez le chargement et le support autour de la section endommagée.
Oui. Un poinçon de perçage, un insert de formage et un insert de garniture peuvent utiliser différentes qualités ou traitements car ils sont confrontés à des charges et à des mécanismes d'usure différents. Enregistrez le matériau et le traitement de chaque composant sur la documentation de l'outillage afin que les remplacements puissent être spécifiés de manière cohérente.
Définissez une plage de dureté de travail avec l'outilleur et le spécialiste du traitement thermique en fonction de la nuance, de la géométrie de l'outil, du chargement et du mode de défaillance dominant. Un insert de garniture sujet à l'usure et un poinçon mince peuvent nécessiter des plages différentes. Incluez la méthode de vérification de la dureté dans les spécifications de l'outillage.
Évaluez une nuance spécifique de métallurgie des poudres lorsque les temps d'arrêt, les réaffûtages fréquents ou le remplacement récurrent des plaquettes rendent la durée de vie de l'outil coûteuse. Comparez-le avec la qualité actuelle dans les mêmes conditions de feuille et de presse. Utilisez le rendement accepté et le coût de maintenance pour juger du résultat.
Vous envisagez une nouvelle matrice ou dépannez un outil qui s'use trop rapidement ? Discutez de votre projet de matrice d'estampage avec KINGLAN . Partagez le dessin de la pièce, la qualité et l'épaisseur de la feuille, le volume de production cible et les détails de la presse. Pour une matrice existante, incluez la station endommagée, des photos et le nombre approximatif de coups avant la panne.


