
Visualizzazioni: 0 Autore: Editor del sito Orario di pubblicazione: 2026-11-04 Origine: Sito


Selezionare l'acciaio per utensili per stampi in base al guasto che più probabilmente limiterà la produzione. Un inserto di tranciatura che si usura gradualmente necessita di una diversa combinazione di proprietà rispetto a un punzone stretto che si scheggia o a un inserto di formatura che raccoglie materiale in lamiera. Inizia con l'operazione, le specifiche del foglio e il volume di produzione previsto. Quindi confronta i gradi candidati, definisci il trattamento termico e la finitura superficiale e convalida la scelta in condizioni di produzione.
Sommario
Nella tranciatura e nella perforazione, i taglienti devono resistere a carichi ripetuti mantenendo le dimensioni della parte e un'altezza della bava accettabile. Piccoli punzoni, angoli acuti e sezioni strette potrebbero richiedere una maggiore resistenza a scheggiature o screpolature. Nella piegatura e nell'imbutitura, il contatto strisciante rende importanti la raccolta del materiale e le rigature superficiali, soprattutto quando la parte finita ha requisiti di superficie estetica.

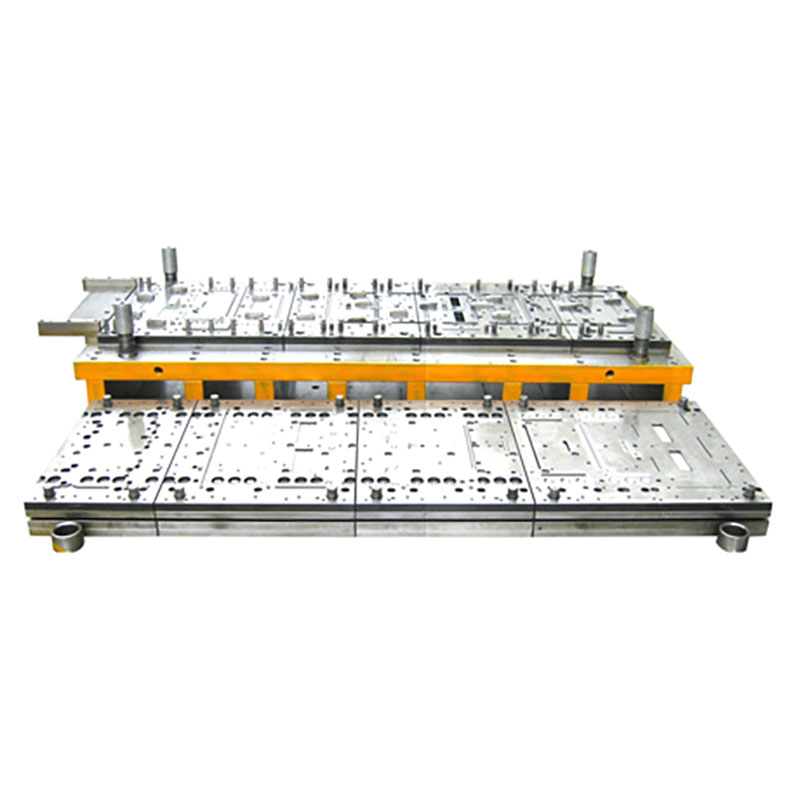
Una matrice progressiva può perforare, formare e rifilare una parte in stazioni separate. Ciascuna stazione può avere una modalità di rottura diversa, quindi specificare l'acciaio tramite la funzione di punzone o inserto. Ad esempio, un inserto di rifilatura soggetto a usura e un punzone sottile possono giustificare qualità diverse all'interno della stessa matrice. KINGLAN La gamma di matrici per stampaggio comprende utensili a fase singola, di trasferimento e progressivi.
Elencare la qualità della lamiera, la gamma di spessori, la resistenza o la tempra e qualsiasi rivestimento o finitura superficiale. Includere il lubrificante e la velocità di stampa pianificata, ove noto. Una modifica nello spessore, nella resistenza o nella finitura della lamiera può influire sul carico di taglio, sul trasferimento del materiale e sulla rapidità con cui si deteriora il bordo di un utensile. Per l'utensileria sostitutiva, registrare le condizioni di produzione nella stazione in cui l'utensile precedente si è guastato.

Separare il volume della parte annuale dalla durata di esecuzione richiesta tra gli arresti di manutenzione. Due lavori con la stessa domanda annuale possono avere priorità di attrezzaggio diverse se uno viene eseguito in lotti brevi e l'altro deve soddisfare una lunga finestra di produzione ininterrotta. Definire inoltre i limiti di accettazione che determineranno quando effettuare la manutenzione dell'utensile, come l'altezza massima della bava, una dimensione critica o un segno sulla superficie consentito.
Ispezionare sia il componente guasto che le parti stampate. Registrare dove inizia il danno, come si sviluppa e il numero di colpi con cui colpisce per la prima volta una parte accettata. Il modello aiuta a decidere se dare priorità alle proprietà dell'acciaio o correggere una condizione di lavorazione o di processo prima di modificare le qualità.
Modalità di fallimento |
Cosa cercare |
A cosa dare la priorità |
|---|---|---|
Usura abrasiva |
Arrotondamento graduale dei bordi o aumento costante dell'altezza della bava |
Resistenza all'usura, con tenacità sufficiente per la geometria del tagliente |
Usura irritante o adesiva |
Accumulo di materiale sull'utensile e rigature sulla parte stampata |
Finitura superficiale, lubrificazione e trattamento superficiale o rivestimento compatibile |
Scheggiature o screpolature dei bordi |
Frammenti locali del bordo, crepe o cambiamenti improvvisi nella qualità della parte |
Robustezza, supporto del punzone, allineamento e gioco coerente |
Deformazione plastica |
Rollover permanente del bordo o modifica duratura del profilo dell'utensile |
Resistenza alla compressione, durezza di lavoro e supporto adeguato sotto carico |
Una bava che cresce in modo uniforme dopo molte passate può indicare un'usura progressiva del tagliente. Una bava concentrata su un lato di un foro richiede un controllo del gioco e dell'allineamento. Se lo stesso punzone si scheggia ripetutamente nello stesso angolo, ispezionare la geometria locale, il supporto del punzone e se l'estrattore guida e rilascia il punzone correttamente.
Per individuare eventuali grippaggi, esaminare la superficie di contatto per individuare il materiale trasferito e rivedere la direzione di lucidatura, l'erogazione del lubrificante e la pressione di contatto. Cambiare l'acciaio può aiutare quando la qualità contribuisce al cedimento. Uno studio controllato è più informativo quando il team registra la configurazione e modifica una variabile principale alla volta.
Opzione acciaio |
Quando valutarlo |
Cosa verificare prima di specificarlo |
|---|---|---|
A2 |
Quando un punto di partenza pratico è una qualità convenzionale con un equilibrio tra tenacità e resistenza all'usura |
Durata del bordo nelle condizioni effettive del foglio e della tiratura |
D2 |
Quando prevale l'usura abrasiva graduale e la geometria di taglio è ben supportata |
Sia che le sezioni strette o gli angoli acuti abbiano una storia di scheggiature |
Qualità per lavorazioni a freddo più tenaci |
Quando scheggiature o crepe limitano la durata prima che l'usura diventi significativa |
Se il grado candidato fornisce sufficiente resistenza all'usura e resistenza alla compressione alla durezza specificata |
Qualità per lavorazione a freddo mediante metallurgia delle polveri |
Quando le lunghe tirature o la geometria impegnativa giustificano la valutazione di un equilibrio più specializzato tra resistenza all'usura e tenacità |
Il profilo delle proprietà del grado specifico, la disponibilità, i requisiti di riaffilatura e il costo per parte accettata |
Utilizzare i dati del produttore di acciaio per il grado specifico e la condizione di trattamento termico. La metallurgia delle polveri è un processo di produzione e le qualità ottenute tramite tale percorso possono avere diversi profili di usura e tenacità. Per l'acciaio altoresistenziale avanzato, rivedere insieme il carico, il gioco di taglio e la modalità di rottura osservata. Una qualità che ha ottenuto buone prestazioni sull'acciaio dolce può comportarsi diversamente quando cambiano le specifiche della lamiera.
Chiedere al produttore di utensili e al soggetto del trattamento termico di concordare un intervallo di durezza target per ciascun componente in funzione. Confermare come verrà controllata la durezza e come verranno gestite le modifiche dimensionali sugli accoppiamenti critici. Il target dovrebbe riflettere la pendenza, la dimensione della sezione e la modalità di cedimento. Un'enfasi eccessiva sulla durezza può lasciare un tagliente vulnerabile più suscettibile alla scheggiatura.
Se si utilizza l’elettroerosione a filo su un tagliente critico, concordare la sequenza di finitura e il modo in cui verrà affrontato lo strato superficiale interessato. Laddove il problema sia il grippaggio, definire insieme i requisiti di finitura della superficie di contatto, lubrificante e rivestimento. Prima di rivestire un inserto sostituibile, verificare in che modo il rivestimento influirà sull'adattamento e come verrà ripristinata la superficie di lavoro dopo la riaffilatura.
Fornire al fornitore di utensili informazioni sufficienti per valutare l'acciaio e lo stampo come sistema. Includere quanto segue nella richiesta di offerta:
Definizione della parte: revisione del disegno, dimensioni critiche, limiti di bava ed eventuali requisiti superficiali estetici.
Specifiche della lamiera: grado, spessore e tolleranza, resistenza o temperamento e rivestimento o finitura.
Piano di produzione: velocità di stampa target, volume annuale e tiratura richiesta tra le interruzioni di manutenzione.
Contesto dell'utensileria: operazioni di stampaggio, dettagli della pressa esistente, lubrificazione e fotografie o conteggi delle corse da guasti precedenti.
Requisiti di accettazione: gradi proposti per componente funzionante, intervallo di durezza, eventuale trattamento superficiale e metodo di ispezione per le parti di prova.
Chiedere al fornitore di identificare quali punzoni e inserti sono sostituibili e quali informazioni saranno disponibili per ordinare i ricambi. Un preventivo che identifica l'acciaio e il trattamento per componente facilita il confronto delle proposte e la manutenzione dello stampo dopo il lancio.
Esegui la prova con un foglio di produzione rappresentativo e l'impostazione della macchina da stampa prevista. Registrare l'altezza della bava, le dimensioni critiche e le condizioni della superficie a intervalli concordati. Ispezionare i componenti funzionanti agli stessi punti di controllo e annotare il conteggio delle corse al primo segno di raccolta, scheggiatura o usura inaccettabile. Una breve prova può stabilire la qualità iniziale della parte. Potrebbe essere necessario un ciclo più lungo per verificare l'intervallo di manutenzione proposto.

Confronta il costo per parte accettata nello stesso periodo di valutazione. Includere il costo degli utensili o degli inserti, la riaffilatura, le sostituzioni e il costo concordato dei tempi di inattività della manutenzione. Ad esempio, se tali costi ammontano a 1.200 dollari su 100.000 parti accettate, il costo relativo agli utensili sarà di 0,012 dollari per parte accettata. Utilizza le stesse categorie di costo e criteri di accettazione quando confronti i voti.
Vale la pena valutare D2 per operazioni di tranciatura e rifilatura soggette a usura quando i bordi di lavoro sono ben supportati. Se l'utensile esistente si guasta a causa della scheggiatura in sezioni strette o angoli, verificare la distanza, l'allineamento e il supporto prima di confrontare D2 con una qualità più tenace.
Per prima cosa verificare il grado di acciaio inossidabile, lo spessore e il funzionamento. Se i problemi principali sono il materiale della lamiera trasferito e le rigature, valutare l'acciaio insieme alla finitura del contatto, al lubrificante e all'eventuale rivestimento. Se l'utensile si scheggia o si rompe, dare priorità alla tenacità e controllare il carico e il supporto attorno alla sezione danneggiata.
SÌ. Un punzone da perforazione, un inserto di formatura e un inserto di rifinitura possono utilizzare qualità o trattamenti diversi perché devono affrontare carichi e meccanismi di usura diversi. Registrare il materiale e il trattamento di ciascun componente sulla documentazione degli utensili in modo che le sostituzioni possano essere specificate in modo coerente.
Impostare un intervallo di durezza di lavoro con il produttore di utensili e il trattatore termico in base al grado, alla geometria dell'utensile, al carico e alla modalità di guasto dominante. Un inserto di rivestimento soggetto a usura e un punzone sottile possono richiedere gamme diverse. Includere il metodo di verifica della durezza nelle specifiche dell'utensileria.
Valutare un grado specifico di metallurgia delle polveri quando i tempi di inattività, la riaffilatura frequente o la sostituzione ricorrente dell'inserto rendono costosa la durata dell'utensile. Confrontatelo con la qualità attuale con le stesse condizioni di foglio e macchina da stampa. Utilizzare la produzione accettata e i costi di manutenzione per giudicare il risultato.
Stai pianificando una nuova fustella o risolvi i problemi di uno strumento che si consuma troppo rapidamente? Discuti il tuo progetto di stampo per stampaggio con KINGLAN . Condividi il disegno della parte, la qualità e lo spessore della lamiera, il volume di produzione target e i dettagli della macchina da stampa. Per uno stampo esistente, includere la stazione danneggiata, le foto e il numero approssimativo di corse prima del guasto.


