
Aantal keren bekeken: 0 Auteur: Site-editor Publicatietijd: 04-11-2026 Herkomst: Locatie


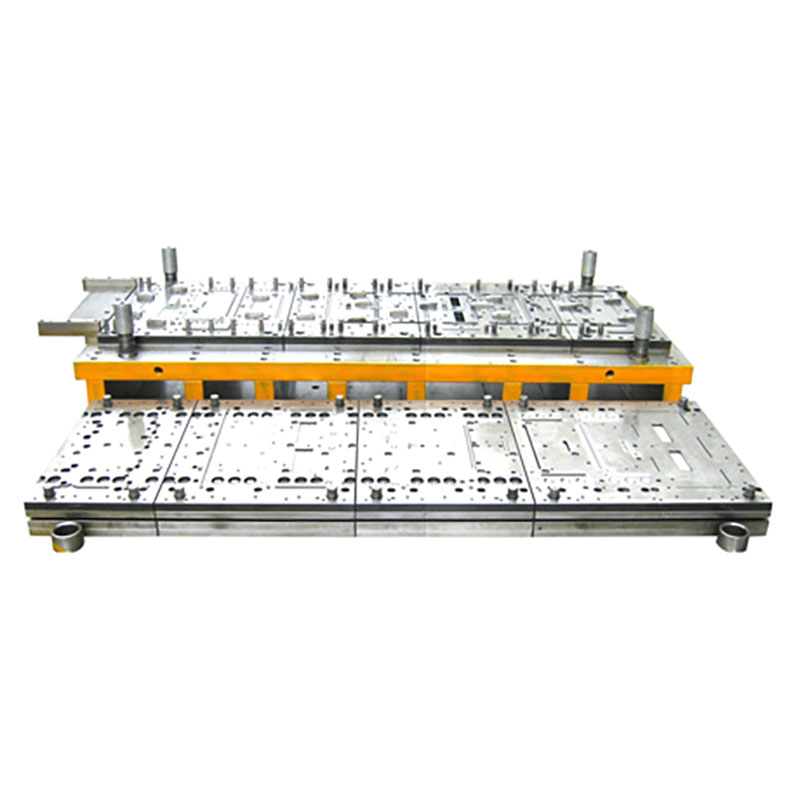
Selecteer gereedschapsstaal voor stempelmatrijzen op basis van de fout die de productie waarschijnlijk zal beperken. Een stanswisselplaat die geleidelijk verslijt, heeft een andere combinatie van eigenschappen nodig dan een smalle pons die afbreekt of een vorminzetstuk dat plaatmateriaal oppakt. Begin met de bewerking, plaatspecificatie en het verwachte productievolume. Vergelijk vervolgens de kandidaatkwaliteiten, definieer de warmtebehandeling en oppervlakteafwerking en valideer de keuze onder productieomstandigheden.
Inhoudsopgave
Bij het stansen en doorboren moeten de snijranden bestand zijn tegen herhaaldelijke belasting, terwijl de afmetingen van de onderdelen en de aanvaardbare braamhoogte behouden blijven. Kleine stoten, scherpe hoeken en smalle delen hebben mogelijk extra weerstand tegen afbrokkelen of barsten nodig. Bij het buigen en trekken zorgt het glijdende contact ervoor dat het opnemen van materiaal en het inkerven van het oppervlak een belangrijke zorg zijn, vooral wanneer het afgewerkte onderdeel een cosmetische oppervlaktevereiste heeft.

Een progressieve matrijs kan een onderdeel in afzonderlijke stations doorboren, vormen en bijsnijden. Elk station kan een andere faalmodus hebben, dus specificeer het staal via de pons- of steekfunctie. Een slijtagegevoelig snij-inzetstuk en een slanke doorsteekpons kunnen bijvoorbeeld verschillende kwaliteiten binnen dezelfde matrijs rechtvaardigen. KINGLAN's Het assortiment stempelmatrijzen omvat eentraps-, transfer- en progressief gereedschap.
Vermeld de plaatkwaliteit, het diktebereik, de sterkte of de temperatuur, en eventuele coatings of oppervlakteafwerking. Vermeld het smeermiddel en de geplande perssnelheid, indien bekend. Een verandering in plaatdikte, sterkte of afwerking kan van invloed zijn op de snijbelasting, materiaaloverdracht en hoe snel een gereedschapsrand verslechtert. Voor vervangend gereedschap registreert u de productieomstandigheden op het station waar het vorige gereedschap het begaf.

Scheid het jaarlijkse onderdeelvolume van de vereiste runlengte tussen onderhoudsstops. Twee banen met dezelfde jaarlijkse vraag kunnen verschillende gereedschapsprioriteiten hebben als de ene in korte batches draait en de andere een lange, ononderbroken productieperiode moet doorstaan. Definieer ook de acceptatielimieten die bepalen wanneer er onderhoud aan het gereedschap moet worden uitgevoerd, zoals de maximale braamhoogte, een kritische afmeting of een toegestane oppervlaktemarkering.
Inspecteer zowel het defecte onderdeel als de gestempelde onderdelen. Registreer waar de schade begint, hoe deze zich ontwikkelt en bij hoeveel slagen de schade voor het eerst een geaccepteerd onderdeel treft. Het patroon helpt u beslissen of u prioriteit wilt geven aan de staaleigenschappen of dat u een gereedschaps- of procesomstandigheid wilt corrigeren voordat u de kwaliteit wijzigt.
Mislukkingsmodus |
Waar u op moet letten |
Wat prioriteit te geven |
|---|---|---|
Schurende slijtage |
Geleidelijke afronding van de randen of een gestage stijging van de braamhoogte |
Slijtvastheid, met voldoende taaiheid voor de randgeometrie |
Slijtage door vreten of lijmen |
Materiaalophoping op het gereedschap en kerven op het gestempelde onderdeel |
Oppervlakteafwerking, smering en een compatibele oppervlaktebehandeling of coating |
Randafbrokkeling of barsten |
Lokale randfragmenten, scheuren of plotselinge veranderingen in de kwaliteit van het onderdeel |
Taaiheid, stootondersteuning, uitlijning en consistente speling |
Plastische vervorming |
Permanente randomslag of een blijvende verandering in het gereedschapsprofiel |
Druksterkte, werkhardheid en voldoende ondersteuning onder belasting |
Een braam die gelijkmatig over vele slagen groeit, kan wijzen op toenemende slijtage van de snijkant. Een braam geconcentreerd aan één kant van een doorboord gat vereist een controle op speling en uitlijning. Als dezelfde pons herhaaldelijk in dezelfde hoek wordt afgebroken, inspecteer dan de plaatselijke geometrie, de ponsondersteuning en of de stripper de pons correct geleidt en loslaat.
Controleer het contactoppervlak op overgedragen materiaal op vreten en controleer de polijstrichting, smeermiddelafgifte en contactdruk. Het vervangen van het staal kan helpen als de kwaliteit bijdraagt aan het falen. Een gecontroleerde proef is informatiever als het team de opzet vastlegt en één belangrijke variabele tegelijk wijzigt.
Stalen optie |
Wanneer moet je het evalueren? |
Wat u moet verifiëren voordat u dit opgeeft |
|---|---|---|
A2 |
Wanneer een conventionele kwaliteit met een balans tussen taaiheid en slijtvastheid een praktisch uitgangspunt is |
Levensduur van de rand onder de werkelijke plaat- en uitvoeringsomstandigheden |
D2 |
Wanneer geleidelijke slijtage domineert en de snijgeometrie goed wordt ondersteund |
Of het nu gaat om smalle delen of scherpe hoeken, ze hebben een geschiedenis van chippen |
Zwaardere koudwerkkwaliteiten |
Wanneer afbrokkelen of barsten de levensduur beperkt voordat slijtage significant wordt |
Of de kandidaatsoort voldoende slijtvastheid en druksterkte biedt bij de gespecificeerde hardheid |
Poedermetallurgie koudwerkkwaliteiten |
Wanneer lange runs of een veeleisende geometrie de evaluatie van een meer gespecialiseerde balans tussen slijtvastheid en taaiheid rechtvaardigen |
Het eigenschappenprofiel van de specifieke kwaliteit, beschikbaarheid, herslijpvereisten en kosten per geaccepteerd onderdeel |
Gebruik de gegevens van de staalproducent voor de specifieke kwaliteit en de warmtebehandelde toestand. Poedermetallurgie is een productieroute, en kwaliteiten die via die route worden gemaakt, kunnen verschillende slijtage- en taaiheidsprofielen hebben. Voor geavanceerd staal met hoge sterkte moet u samen de belasting, de snijspeling en de waargenomen faalwijze beoordelen. Een soort die goed presteert op zacht staal kan zich anders gedragen als de plaatspecificatie verandert.
Vraag de gereedschapmaker en de warmtebehandelaar om voor elk werkonderdeel een streefhardheidsbereik af te spreken. Bevestig hoe de hardheid zal worden gecontroleerd en hoe maatveranderingen zullen worden beheerd bij kritieke passingen. Het doel moet het niveau, de sectiegrootte en de faalwijze weerspiegelen. Overmatige nadruk op hardheid kan ervoor zorgen dat een kwetsbare rand gevoeliger wordt voor afbrokkelen.
Als draadvonken wordt gebruikt op een kritische snijkant, spreek dan de afwerkingsvolgorde af en hoe de aangetaste oppervlaktelaag zal worden aangepakt. Als er sprake is van vreten, definieer dan samen de vereisten voor de afwerking van het contactoppervlak, het smeermiddel en de coating. Voordat u een vervangbaar inzetstuk gaat coaten, moet u controleren hoe de coating de pasvorm beïnvloedt en hoe het werkoppervlak na het opnieuw slijpen zal worden hersteld.
Geef de gereedschapsleverancier voldoende informatie om het staal en de matrijs als één systeem te beoordelen. Neem het volgende op in de offerteaanvraag:
Onderdeeldefinitie: Revisie van tekeningen, kritische afmetingen, braamlimieten en eventuele cosmetische oppervlaktevereisten.
Plaatspecificatie: kwaliteit, dikte en tolerantie, sterkte of temperatuur, en coating of afwerking.
Productieplan: Doelperssnelheid, jaarlijks volume en vereiste oplagelengte tussen onderhoudsstops.
Toolingcontext: stempelbewerkingen, bestaande persdetails, smering en foto's of aantal slagen van eerdere mislukkingen.
Acceptatievereisten: voorgestelde kwaliteiten per werkende component, hardheidsbereik, eventuele oppervlaktebehandeling en de inspectiemethode voor proefonderdelen.
Vraag de leverancier om vast te stellen welke stempels en inzetstukken vervangbaar zijn en welke informatie beschikbaar zal zijn voor het bestellen van reserveonderdelen. Een offerte die het staal en de behandeling per onderdeel identificeert, maakt het gemakkelijker om voorstellen te vergelijken en de matrijs na de lancering te onderhouden.
Voer de proef uit met een representatief productieblad en de beoogde persopstelling. Registreer de braamhoogte, kritische afmetingen en oppervlakteconditie op afgesproken intervallen. Inspecteer de werkende onderdelen op dezelfde controlepunten en noteer het aantal slagen bij het eerste teken van oppikken, afbrokkelen of onaanvaardbare slijtage. Een korte proef kan de initiële kwaliteit van het onderdeel vaststellen. Mogelijk is een langere run nodig om het voorgestelde onderhoudsinterval te verifiëren.

Vergelijk de kosten per geaccepteerd onderdeel over dezelfde evaluatieperiode. Inclusief gereedschaps- of wisselplaatkosten, herslijpen, vervangingen en de overeengekomen kosten van onderhoudsonderbrekingen. Als deze kosten bijvoorbeeld in totaal $ 1.200 bedragen voor 100.000 geaccepteerde onderdelen, bedragen de gereedschapsgerelateerde kosten $ 0,012 per geaccepteerd onderdeel. Gebruik bij het vergelijken van cijfers dezelfde kostencategorieën en acceptatiecriteria.
D2 is de moeite waard om te evalueren voor door slijtage gedomineerd stansen en trimmen wanneer de werkranden goed worden ondersteund. Als het bestaande gereedschap faalt door afbrokkeling bij smalle secties of hoeken, onderzoek dan de speling, uitlijning en ondersteuning voordat u D2 vergelijkt met een hardere soort.
Bevestig eerst de roestvrijheidsgraad, dikte en werking. Als overgedragen plaatmateriaal en rillen de grootste problemen zijn, evalueer dan het staal samen met de contactafwerking, het smeermiddel en eventuele coating. Als het gereedschap afbrokkelt of barst, geef dan prioriteit aan de taaiheid en controleer de belasting en ondersteuning rond het beschadigde gedeelte.
Ja. Een doorsteekpons, vorminzetstuk en triminzetstuk kunnen verschillende kwaliteiten of behandelingen gebruiken omdat ze te maken krijgen met verschillende belastingen en slijtagemechanismen. Registreer het materiaal en de behandeling van elk onderdeel in de gereedschapsdocumentatie, zodat vervangingen consistent kunnen worden gespecificeerd.
Stel samen met de gereedschapmaker en warmtebehandelaar een werkhardheidsbereik in op basis van de kwaliteit, de gereedschapsgeometrie, de belasting en de dominante bezwijkmodus. Voor een slijtagegevoelig sierinzetstuk en een slanke stempel kunnen verschillende bereiken nodig zijn. Neem de hardheidsverificatiemethode op in de gereedschapsspecificatie.
Evalueer een specifieke poedermetallurgiekwaliteit wanneer stilstand, frequent herslijpen of herhaaldelijk vervangen van wisselplaten de standtijd duur maken. Vergelijk het met de huidige kwaliteit onder dezelfde plaat- en persomstandigheden. Gebruik geaccepteerde output- en onderhoudskosten om het resultaat te beoordelen.
Een nieuwe matrijs plannen of problemen oplossen met een gereedschap dat te snel verslijt? Bespreek uw stempelmatrijsproject met KINGLAN . Deel de onderdeeltekening, plaatkwaliteit en -dikte, het beoogde productievolume en persdetails. Voeg voor een bestaande dobbelsteen het beschadigde station, foto's en het geschatte aantal slagen vóór de storing toe.


