
Aantal keren bekeken: 0 Auteur: Site-editor Publicatietijd: 12-10-2026 Herkomst: Locatie


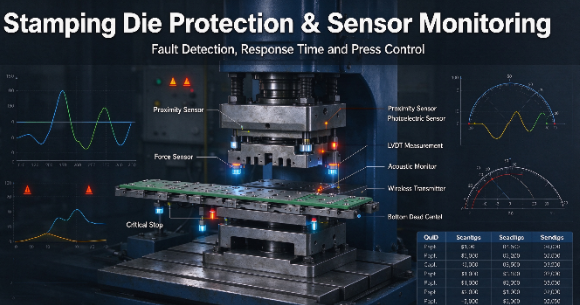
Een catastrofale matrijsinslag bij hogesnelheidsstans- of koudvormactiviteiten heeft een steeds groter wordende financiële impact. Directe reparatiekosten voor gereedschappen, afgedankte materialen en ongeplande productieonderbrekingen kunnen een productierun verlammen. Moderne perssnelheden zijn veel groter dan de menselijke reactietijden. Handmatige monitoring kan eenvoudigweg geen verkeerde invoer, stapeling van slugs of fouten bij het uitwerpen van onderdelen detecteren voordat de persram het onderste dode punt (BDC) bereikt. Operators kunnen de noodstop niet snel genoeg indrukken om een crash te voorkomen. Door te vertrouwen op visuele inspectie zijn dure progressieve matrijzen volledig kwetsbaar voor onvoorspelbare mechanische afwijkingen.
Het integreren van een betrouwbaar Het sensornetwerk voor matrijsbescherming automatiseert foutdetectie. Deze opstelling stopt de pers onmiddellijk als zich afwijkingen voordoen. Het transformeert activiteiten van reactief onderhoud naar intelligente, adaptieve procescontrole via geautomatiseerde feedback. Door de interne werking van het gereedschap tijdens elke slag te monitoren, beschermen fabrikanten hun apparatuur en zorgen ze voor een consistente kwaliteit van de onderdelen.
Foutspecifieke afstemming: Het selecteren van de juiste matrijsbeschermingssensoren vereist het in kaart brengen van sensortechnologieën (inductief, foto-elektrisch, kracht, meting) op specifieke faalmodi zoals korte voedingen, lange voedingen of het niet uitwerpen.
De responstijd is van cruciaal belang: de doeltreffendheid van de sensor wordt bepaald door het vermogen van het perscontrolesysteem om het signaal te verwerken en het koppelings-/remmechanisme in te schakelen voordat de matrijs bij een fout sluit.
Milieuoverlevingsvermogen: stempelomgevingen vernietigen kwetsbare elektronica; Het evalueren van sensoren op basis van schok-, trillings- en snijvloeistofweerstand is net zo belangrijk als de detectienauwkeurigheid.
Afwegingen tussen bekabeld en draadloos: De vooruitgang op het gebied van draadloze zendersystemen lost traditionele faalpunten op die worden veroorzaakt door draadmoeheid en trillingen bij hogesnelheidsgereedschappen, waardoor de uitvaltijd drastisch wordt verminderd.
Inhoudsopgave
Een succesvol die-beschermingsprogramma moet nul catastrofale die-inslagen opleveren en tegelijkertijd valse stops minimaliseren. Frequente valse stops, bekend als hinderlijk trippen, verminderen de Overall Equipment Effectiveness (OEE) ernstig. Wanneer hinderlijk struikelen buitensporig wordt, omzeilen operators vaak veiligheidssystemen om de productiequota te handhaven. Het balanceren van detectiegevoeligheid en operationele betrouwbaarheid blijft de kerndoelstelling van elk sensorintegratieproject op de stempelvloer.
Door precies te begrijpen hoe matrijzen falen, kunnen technische teams de juiste detectiemethode selecteren. Verschillende mechanische problemen vertonen verschillende fysieke kenmerken tijdens de perscyclus. Een pers van 200 ton die met 150 slagen per minuut (SPM) draait, draagt een enorme kinetische energie met zich mee. Wanneer die energie een obstakel tegenkomt, faalt het zwakste punt in de mechanische keten onmiddellijk.
Verkeerde invoer (kort en lang): materiaal kan niet worden doorgevoerd tot de precieze voortgangslengte. Het vastlopen van de spoel, het slippen van de feeder of een onjuiste timing van het vrijgeven van de piloot veroorzaken korte feeds. Lange voedingen vinden plaats wanneer het momentum de strip te ver voorbij het beoogde station voert. Als een stalen strip van 0,060 inch slechts een kwart inch verkeerd wordt ingevoerd, raken de pilotponsen vast materiaal in plaats van de voorgestanste pilotgaten. De kracht die nodig is om dat vaste materiaal te doorboren overschrijdt de ontwerplimieten van de stempel, waardoor het gereedschapsstaal versplintert.
Slakken trekken en stapelen: Schrootmateriaal slaagt er niet in het matrijsblok te verwijderen na een doorsteekoperatie. Een vacuümeffect of zeer viskeuze smeermiddelen kunnen de slak terugtrekken naar het matrijsoppervlak terwijl de stempel zich terugtrekt. Daaropvolgende slagen comprimeren meerdere naaktslakken samen. Dit creëert een extreme plaatselijke druk waardoor matrijsmatrices gemakkelijk kunnen barsten of stoten kunnen worden gemaakt.
Fouten bij het uitwerpen van onderdelen: Afgewerkte onderdelen blijven tijdens de volgende slag in de matrijsholte vastzitten. Pneumatische luchtuitwerpers kunnen defect raken of onderdelen kunnen aan de stempel blijven plakken als gevolg van sterke oliehechting. Het stempelen van een nieuw onderdeel direct bovenop een niet-uitgeworpen onderdeel garandeert ernstige gereedschapsschade en mogelijke schade aan de krukas van de pers.
Dimensionale afwijking: Geleidelijke slijtage van het gereedschap leidt tot onderdelen die buiten de toleranties vallen tijdens lange productieruns. Thermische uitzetting tijdens het stempelen met hoge snelheid verschuift ook kritische afmetingen. In-die-meetsensoren vangen deze afwijking op tijdens de productie in plaats van bij de laatste kwaliteitscontrole, waardoor enorme inspanningen op het gebied van schrootsortering worden voorkomen.

Bij gebruik zonder interne bewaking wordt de apparatuur blootgesteld aan ernstige mechanische risico's. Het opnieuw opbouwen van complexe progressieve matrijzen vereist weken gespecialiseerde arbeid van zeer bekwame gereedschapmakers. Het repareren van een beschadigde perskrukas of het vervangen van een verbogen pitmanarm vereist zware uitrusting, gespecialiseerde bewerking en langdurige stilstand. De kinetische energie van een ernstige crash wordt via de ram teruggetransporteerd, waardoor de krukaslagers worden beschadigd en het persframe verkeerd wordt uitgelijnd. Vertrouwen op geluk of reflexen van operators is geen duurzame productiestrategie.
Geen enkel sensortype detecteert elke fout. Gereedschapsingenieurs moeten een netwerk van gespecialiseerde apparaten opbouwen, afgestemd op de specifieke acties die binnen het gereedschap plaatsvinden. Elke technologie heeft verschillende sterke punten, optimale doelmaterialen en omgevingsbeperkingen.
Inductieve sensoren detecteren metalen voorwerpen met behulp van oscillerende elektromagnetische velden. Wanneer een metalen doel het veld betreedt, trekken wervelstromen energie weg van de oscillator, waardoor de amplitude afneemt en de sensoruitvoer wordt geactiveerd. Ze zijn zeer betrouwbaar in vuile omgevingen omdat ze niet-metaalhoudende verontreinigingen zoals zware persolie, water en synthetische smeermiddelen volledig negeren. Gereedschapmakers gebruiken ze om de positie van de stripperplaat te bevestigen, de plaatsing van de pilotpen te verifiëren of ervoor te zorgen dat de materiaalstrook plat op het matrijsblok ligt. Door hun solid-state constructie zijn ze zeer goed bestand tegen de voortdurende trillingen van een stempelpers.
Capacitieve sensoren detecteren niet-metalen materialen door veranderingen in diëlektrische eigenschappen te meten. Ze werken goed voor het detecteren van plastic componenten of het bewaken van vloeistofniveaus in geautomatiseerde matrijssmeersystemen. Capacitieve sensoren zijn echter zeer gevoelig voor vocht en zware olieophoping. In agressieve stempelomgevingen kan omgevingsolienevel het sensoroppervlak bedekken en valse metingen veroorzaken, waardoor ze minder ideaal zijn voor directe detectie van onderdelen in de matrijs.
Zender- en retroreflecterende sensoren blinken uit in de verificatie van het uitwerpen van onderdelen. Ze projecteren een geconcentreerde lichtstraal over het uitwerppad. Wanneer een luchtuitgeworpen onderdeel het lichtgordijn doorbreekt, stuurt de sensor een snel bevestigingssignaal naar de persbesturing. Met glasvezelvarianten kunnen gereedschapsmakers de detectiekoppen naar extreem krappe ruimtes binnen de matrijsschoen leiden, waardoor de kwetsbare elektronica veilig buiten de slagzone kan worden gemonteerd.
Zware olienevel en rondvliegend metaalafval vervuilen gemakkelijk optische lenzen. Dit vereist regelmatig onderhoud en speciale luchtzuiveringssystemen om de lenzen schoon te houden tijdens gebruik. Als de lens vuil wordt, registreert de sensor de lichtstraal niet, waardoor een valse stop ontstaat. U moet optische sensoren zorgvuldig positioneren om blootstelling aan directe vloeistofspray en hogedrukluchtstoten tot een minimum te beperken.
Krachtsensoren, die doorgaans gebruik maken van piëzo-elektrische krachtcellen, bevinden zich in of onder individuele gereedschapsstations. Je plaatst ze direct onder de stations voor munten, buigen, uitzetten en gaten prikken. Ze meten de dynamische kracht die wordt uitgeoefend tijdens het werkgedeelte van de slag. Door de unieke krachtsignatuur van een goed onderdeel vast te leggen, stelt het systeem een basislijnkrachtcurve vast.
Deze sensoren detecteren onmiddellijk plotselinge tonnagepieken. Een piek duidt op stapeling van slakken, botte stoten of variaties in de dikte van het binnenkomende materiaal. Het opvangen van een plaatselijke overbelasting voorkomt catastrofaal falen voordat het matrijsblok breekt. Ze bieden een veel hogere resolutie dan standaard perstonnagemonitors, die alleen de totale ramkracht meten en vaak kleine, plaatselijke overbelastingen in een grote progressieve matrijs over het hoofd zien.
Precisiemeetsensoren zorgen voor realtime dimensionale verificatie in het gereedschap. Lineaire Variabele Differentiële Transformers (LVDT's) of laserverplaatsingssensoren meten flenslengtes, gatlocaties of vormdieptes terwijl het onderdeel nog aan de draagstrip is bevestigd. Ze maken gebruik van geautomatiseerde feedback om microfouten en materiaalvariaties slag voor slag te detecteren.
Hiermee worden fouten opgespoord voordat ze schade aan het gereedschap veroorzaken of afval veroorzaken. Als een buigstation buiten de tolerantie begint te raken als gevolg van thermische uitzetting van het gereedschapsstaal, waarschuwt de meetsensor de operator onmiddellijk. Dit elimineert de noodzaak om duizenden onderdelen in quarantaine te plaatsen en te sorteren nadat een lange productierun is voltooid.
Akoestische sensoren detecteren de specifieke geluidssignaturen van mechanische gebeurtenissen. Een verkeerde invoer, een kapotte stempel of een verbrijzelde stempelknop zorgen voor een duidelijke hoogfrequente akoestische emissie. Deze sensoren klemmen rechtstreeks op de matrijsschoen en luisteren naar deze afwijkingen tijdens het werkgedeelte van de slag.
Ze fungeren als een secundaire diagnostische laag en voegen redundantie toe aan uw primaire laag Matrijsbeschermingssensoren . Akoestische monitoring is vooral nuttig voor het detecteren van microbreuken in hardmetalen gereedschappen voordat de stempel volledig uiteenvalt. Het systeem vergelijkt het akoestische profiel van elke slag met een bekende goede basislijn en stopt de pers als de geluidssignatuur afwijkt.

Het selecteren van de juiste hardware is slechts het halve werk. U moet evalueren hoe de sensor samenwerkt met de persdynamiek en de besturingsarchitectuur. Snelheid, timing en omgevingsbestendigheid bepalen het succes van het systeem op de werkvloer.
De perssnelheid (SPM) en de remhoek bepalen hoe snel sensoren fouten moeten detecteren en een veilige stop moeten activeren. Hogesnelheidspersen vereisen snellere responstijden en nauwkeurige timingberekeningen om matrijsschade te voorkomen. Ingenieurs moeten de sensordetectiepunten, de responstijd van de controller en de daadwerkelijke remprestaties evalueren om ervoor te zorgen dat de pers kan stoppen voordat er een botsing plaatsvindt.
Sensoren met een vaste limiet gebruiken vooraf ingestelde detectiedrempels voor basisfuncties zoals het uitwerpen van onderdelen en het positioneren van materiaal. Intelligente adaptieve systemen bewaken kracht- en timingpatronen en passen automatisch detectiedrempels aan om normale procesvariaties op te vangen. Deze systemen kunnen valse alarmen verminderen en tegelijkertijd een betrouwbare bescherming tegen matrijzen behouden.
Stempelsensoren moeten bestand zijn tegen voortdurende trillingen, mechanische schokken, smeermiddelen en zware industriële omstandigheden. Robuuste behuizingen, geschikte IP-beschermingsgraden en schokbestendige elektronica helpen vroegtijdige sensorstoringen te voorkomen. Het selecteren van sensoren die zijn ontworpen voor metaalstanstoepassingen verbetert de betrouwbaarheid van de monitoring en vermindert de stilstandtijd voor onderhoud.
Sensortechnologie |
Doelmateriaal |
Primaire stempeltoepassing |
Milieubestendigheid |
Typische responstijd |
|---|---|---|---|---|
Inductieve nabijheid |
Alleen metalen (staal, aluminium, koper) |
Pilotverificatie, positie van stripperplaat, detectie van korte voeding |
Uitstekend (negt zware olie, water en niet-metaalachtig vuil) |
< 1 ms |
Foto-elektrisch (doorstraal) |
Elk vast object |
Verificatie van uitwerpen van onderdelen, lichtgordijnen, controles van nokkenretour |
Slecht (Lenzen raken gemakkelijk vervuild door olienevel en rondvliegend puin) |
1 - 5 ms |
Piëzo-elektrische kracht |
Mechanische belasting / spanning |
Stapelen van slakken, detectie van botte ponsen, variatie in materiaaldikte |
Zeer goed (vereist zeer stijve montage en schone zakken) |
< 0,5 ms |
LVDT-meting |
Fysiek contact |
Maatafwijking, vormdiepteverificatie, flenslengte |
Goed (heeft fysieke bescherming nodig tegen directe impact van schroot) |
2 - 10 ms |
Akoestische emissie |
Hoogfrequente geluidsgolven |
Gereedschapsbreuk, microscheurtjes in het hardmetaal, ernstige schaafwonden |
Uitstekend (veilig vastgeklemd aan de buitenste matrijsschoen) |
< 0,1 ms |
Een perfect geselecteerde sensor zal falen als hij verkeerd wordt geïnstalleerd. Mechanische interferentie, draadgeleiding en besturingsintegratie vormen aanzienlijke hindernissen op de werkvloer. Een juiste implementatie vereist samenwerking tussen gereedschapsmakers, besturingsingenieurs en persoperatoren om ervoor te zorgen dat het systeem de dagelijkse productieomstandigheden overleeft.
Een juiste plaatsing van de sensor zorgt voor nauwkeurige detectie en voorkomt schade tijdens het stempelen. Sensoren moeten worden verzonken in beschermde matrijsvakken, uit de buurt van bewegende componenten en rondvliegend afval. Door de juiste detectieafstand aan te houden en rekening te houden met matrijstrillingen en stripbewegingen kunt u de nauwkeurigheid en betrouwbaarheid van de monitoring verbeteren.
Gevoelige matrijssensoren vereisen een zorgvuldige installatie om mechanische schade en onnauwkeurige metingen te voorkomen. Gebruik schone montageoppervlakken, volg de aandraaimomentspecificaties van de fabrikant en bescherm de bedrading tijdens de montage. Het testen van sensoren voordat de matrijs in de pers wordt geïnstalleerd, helpt bij het identificeren van mogelijke fouten en zorgt voor een betrouwbare werking.
Betrouwbare bedrading en connectiviteit zijn essentieel voor het behoud van de prestaties van het matrijsbeveiligingssysteem. Kabels en beschermde connectoren van industriële kwaliteit helpen schade door trillingen en frequente matrijswisselingen te voorkomen. Draadloze sensorsystemen kunnen de installatie vereenvoudigen, kabelgerelateerde storingen verminderen en de omschakelingsefficiëntie verbeteren als ze op de juiste manier zijn geconfigureerd.
Matrijsbeschermingssensoren kunnen worden geïntegreerd met PLC's of speciale bewakingscontrollers om abnormale omstandigheden te detecteren en persstops te activeren. Voor snelle stempeltoepassingen kunnen gespecialiseerde verwerkingsmodules nodig zijn voor een snelle respons. Programmeerbare timingvensters synchroniseren de sensordetectie met de persslag, waardoor valse alarmen worden verminderd en de operationele veiligheid wordt verbeterd.
In-die-sensorsystemen helpen gereedschapsschade, productiestilstand en materiaalverspilling te verminderen door invoerfouten, het trekken van slakken en andere stempelafwijkingen te detecteren. Vroegtijdige foutdetectie beschermt dure matrijzen en verbetert de beschikbaarheid van apparatuur. Betrouwbare monitoring ondersteunt ook de geautomatiseerde productie, waardoor fabrikanten de productiviteit kunnen verhogen en de bedrijfskosten op de lange termijn kunnen verlagen.
Controleer uw top drie progressieve matrijzen met het hoogste onderhoud om de meest voorkomende mechanische storingspunten te identificeren.
Breng de exacte stoptijd en kritische hoek van uw pers in kaart met behulp van een speciale stoptijdmonitor.
Installeer een pilot-sensorarray op een enkel problematisch gereedschapsstation om de overlevingskansen en responstijden in de omgeving te testen.
Upgrade uw persbedieningsinterface ter ondersteuning van programmeerbare nokkenschakelaars voor nauwkeurige sensorondervragingsvensters.
A: Een matrijsbeschermingssensor detecteert specifieke mechanische gebeurtenissen zoals papierstoringen, uitwerpen van onderdelen of de positie van componenten met behulp van nabijheids- of optische technologie. Een tonnagemonitor meet de totale kracht die door de pers wordt uitgeoefend tijdens de slag om ervoor te zorgen dat deze binnen veilige bedrijfslimieten blijft. Sensoren vangen gelokaliseerde fouten op voordat ze het totale tonnage beïnvloeden.
A: De responstijd is afhankelijk van de perssnelheid (SPM) en het remmechanisme. U moet de tijd berekenen die de sensor nodig heeft om een fout te detecteren, de controller te waarschuwen en de rem in werking te stellen voordat de ram de kritische stophoek bereikt waar de matrijsschade optreedt.
EEN: Ja. Moderne draadloze zendersystemen zijn speciaal ontworpen voor omgevingen met hoge impact. Door fysieke kabels te elimineren, lossen ze feitelijk de traditionele faalpunten op die worden veroorzaakt door draadmoeheid en voortdurende stempeltrillingen, waardoor ze zeer betrouwbaar zijn.
A: U dient in-die krachtsensoren direct in of direct onder het individuele gereedschapsstation te monteren. Door ze direct onder de specifieke stoot- of matrijsknop te plaatsen, worden plaatselijke tonnagepieken nauwkeurig geregistreerd, zonder interferentie van andere activiteiten.
A: Sensoren bewaken het matrijsblok om ervoor te zorgen dat afvalmateriaal na elke slag het gebied verlaat. Als een slak zich terugtrekt en stapelt, detecteert de sensor de anomalie of de resulterende drukpiek en stopt de pers onmiddellijk voordat de volgende slag de dobbelsteen verplettert.
A: Een programmeerbare eindschakelaar, of solver, definieert de specifieke timingvensters tijdens de persslag wanneer een sensor moet worden gecontroleerd of genegeerd. Dit voorkomt valse stops tijdens normale gebeurtenissen, zoals het negeren van een optische sensor terwijl het gereedschap deze fysiek blokkeert tijdens het stempelen.


