
Aantal keren bekeken: 0 Auteur: Site-editor Publicatietijd: 16-11-2026 Herkomst: Locatie


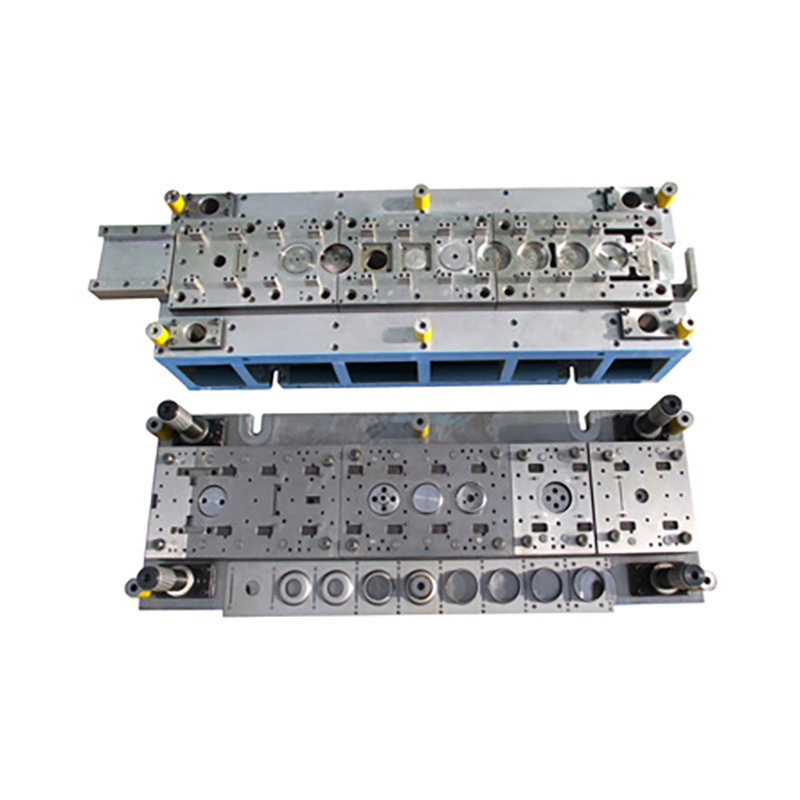
Een dieptrekmatrijs verandert een vlakke plaatmetaal in een hol onderdeel door materiaal naar binnen te trekken terwijl de stempel in de matrijsopening beweegt. De stempel vormt het onderdeel, de matrijsradius geleidt de plaat in de opening en de planohouder bepaalt hoeveel materiaal naar binnen kan stromen. Het doel is om voldoende metaal in de muur te voeren om overmatig dunner worden te voorkomen en tegelijkertijd te voorkomen dat de resterende flens kreukt.
Hetzelfde principe geldt voor ronde cups, rechthoekige behuizingen en batterijhouders. Elke vorm stelt andere eisen aan de gereedschappen. Om te begrijpen of een dobbelsteen voor u zal werken, begint u door te kijken waar het vel moet bewegen en waar het moet worden tegengehouden.
De stempel beweegt ten opzichte van de matrijs en duwt het midden van de plano in de opening. Terwijl de stempel beweegt, stroomt materiaal van het buitenste gedeelte van de plano over de matrijsingangsradius en in de holte. Dit materiaal wordt onderdeel van de muur. De ponsneusradius vormt de overgang tussen de bodem en de wand, waar plaatselijke verdunning kritisch kan worden.

De opening tussen de stempel en de matrijs moet de plaat opvangen terwijl deze vervormt. Bij conventioneel tekenen kan de flens op sommige plaatsen dikker worden naarmate het materiaal naar binnen beweegt. Als de opening te klein is voor de daadwerkelijke materiaal- en diktevariatie, kan dit de belasting verhogen, oppervlaktevlekken veroorzaken of de wanddikte verminderen. Bij sommige processen wordt bewust gebruik gemaakt van een afzonderlijke strijkbewerking om de wand te verdunnen. Deze eis moet worden gespecificeerd wanneer het gereedschap wordt ontworpen.
De planohouder, ook wel bindmiddel genoemd, drukt het vel tegen de matrijszijde rond de opening. Tijdens het trekken wordt de flens naar binnen getrokken en rond zijn omtrek samengedrukt. Als het laken te veel bewegingsvrijheid heeft om te knikken, kunnen er rimpels ontstaan. Als de planohouder de beweging te veel beperkt, moet de muur meer uitrekken om de vereiste diepte te bereiken, waardoor het risico op uitdunning of splijten toeneemt.
Bij sommige persen levert een matrijskussen de kracht van de planohouder via het gereedschap. Bij grotere of onregelmatige delen kunnen ook trekkralen worden gebruikt om op bepaalde gebieden meer terughoudendheid te creëren. Een rechthoekige behuizing kan bijvoorbeeld verschillende beperkingen nodig hebben langs de rechte zijden en rond de hoeken. Het doel is om te controleren waar materiaal tijdens de slag de matrijs binnenkomt.
Zoek de blanco. Positioneer de plaat met behulp van de tooling locators of het laadsysteem. De blanco positie beïnvloedt hoeveel materiaal beschikbaar is aan elke zijde van het onderdeel.
Schakel de planohouder in. Pas de geplande terughoudendheid toe voordat het significante tekenen begint. De houder houdt de flens onder controle en laat deze bewegen.
Teken het onderdeel. Verplaats de stempel ten opzichte van de matrijsopening. De flens wordt naar binnen gevoerd over de matrijsradius en de wand krijgt vorm naarmate de slag vordert.
Maak het onderdeel los en verwijder het. Trek het gereedschap terug en strip of werp de schaal uit. Stuur het naar een ander trekstation of naar trim-, doorsteek- of flenzen zoals vereist.
Noteer tijdens een proef hoe ver de blanco rand op verschillende punten rond de dobbelsteen naar binnen beweegt. Deze beweging wordt intrekken genoemd. Als een hoek consequent minder naar binnen trekt dan de tegenoverliggende hoek, controleer dan de locatie van het blanco stuk, de smering en de plaatselijke bevestiging. Meet tegelijkertijd de wanddikte. Twee proefonderdelen kunnen er van buitenaf hetzelfde uitzien en verschillende minimale diktes hebben nabij een kritische straal.
Een eerste trekking creëert de initiële schil. Een hertekening kan de dwarsdoorsnede verkleinen en de diepte vergroten of de schaal dichter bij de uiteindelijke geometrie brengen. De vereiste volgorde is afhankelijk van de plaatkwaliteit, het beginstuk, de radius, de doeldiepte en de toegestane verdunning. Bij ronde cups vormt de verhouding tussen de diameter van het plano en de diameter van de stempel een eerste screeningsmaatregel. Rechthoekige en onregelmatige delen vereisen ook aandacht voor hoekvloeiing en lokale spanning.

Een route met meerdere stations heeft bij elke operatie een manier nodig om de tussenliggende schil te verplaatsen en te lokaliseren. Een progressieve lay-out kan worden geëvalueerd als de drager het materiaal laat stromen en het onderdeel stabiel blijft. Overdrachtstools zijn de moeite waard om te evalueren als de schaal onafhankelijk moet bewegen. KINGLAN vermeldt tekenen als een van de mogelijke bewerkingen in zijn progressief matrijsgereedschap . Zijn De ALM-serie batterijdoospers is een voorbeeld van apparatuur voor productie met meerdere stations.

De locatie van een defect vertelt u vaak meer dan alleen de naam van het defect. Markeer waar het verschijnt, identificeer de eerste bewerking die het produceert, en noteer de partij materiaal en de opstellingsomstandigheden voordat u de matrijs aanpast.
Defect |
Wat eerst te inspecteren |
Wat u moet verifiëren tijdens de proefperiode |
|---|---|---|
Flens rimpels |
Kracht en contact van de blanco houder, blanco maat en plaatselijke trekkraalbeperking |
Of de flens stabiel blijft en toch voldoende materiaal in de muur voert |
Splitsingen of overmatig dunner worden |
Stempel- en matrijsradii, lokale beperking, smering en materiaalkwaliteit |
Minimale wanddikte en de locatie waar de splitsing of insnoering begint |
Krassen of scoren |
Gereedschapsafwerking, overgebracht materiaal op contactoppervlakken en smeermiddeldekking |
Of markeringen op hetzelfde punt terugkeren en verslechteren naarmate de dobbelsteen loopt |
Ongelijke randhoogte of oorring |
Centrering van blanco's, rolrichting van de plaat en materiaalvariatie |
Of de hoge punten zich in een patroon herhalen en hoeveel trimtoeslag nodig is |
Pas indien praktisch mogelijk één belangrijke variabele tegelijk aan. Het verhogen van de kracht van de planohouder kan het kreuken verminderen, terwijl het elders dunner wordt. Het toevoegen van smeermiddel kan de doorstroming in krappe hoeken verbeteren, terwijl de trek langs een aangrenzende muur wordt gewijzigd. Houd na elke aanpassing de instelling, de gemeten intrekking en de minimale dikte bij. Dat record helpt een werkbaar productievenster te onderscheiden van een omgeving die één acceptabel monster opleverde.
Stuur de voltooide onderdeeltekening en de bladspecificatie voordat u om een matrijsontwerp vraagt. Markeer de gebieden met een minimale wanddikte, strenge maatvereisten of zichtbare oppervlakken. Indien bij het trimmen de getrokken flens wordt verwijderd, specificeer dan welke afmetingen voor en na het trimmen gelden. Als van de leverancier wordt verwacht dat hij de reeks blanco en opnieuw tekent, maak dat dan onderdeel van de offertescope.
Geef voor een bestaande pers het model, de slag, de bruikbare matrijsruimte en eventuele kussendetails op. Vraag de leverancier om de beschikbare kracht op het punt in de slag waar trek optreedt, de beschikbare energie bij de beoogde loopsnelheid en de vereiste kussenkracht en veerweg te controleren. Spreek ook af hoe het onderdeel zal worden geladen en uitgeworpen en hoe een gedeeltelijk gevormde schaal bij het volgende station zal worden geplaatst.
Een nuttige proef controleert de herhaalbaarheid met een representatief productieblad. Maak afspraken over de steekproefomvang of de duur van de uitvoering en noteer het volgende:
Onderdeelkwaliteit: Afgewerkte afmetingen, minimale wanddikte op overeengekomen locaties, scheuren, rimpels en oppervlaktesporen.
Materiaalstroom: Intrekken op referentiepunten en randvariatie vóór het trimmen.
Gereedschaps- en persinstellingen: instellingen voor blancohouder of kussen, smeermiddel en loopsnelheid.
Productiegedrag: Betrouwbaar laden en uitwerpen, terugkerende defecten en geaccepteerde output tijdens de proef.
Vraag om monsters die tijdens de run met tussenpozen worden genomen. Een opstelling kan in het begin goede onderdelen opleveren en beginnen met scoren nadat materiaal zich heeft opgehoopt op een contactoppervlak. Door onderdelen in de loop van de tijd te controleren, krijgt de koper een sterkere basis voor acceptatie en krijgt het productieteam instellingen om te reproduceren.
Een dieptrekmatrijs trekt materiaal vanaf de flens naar binnen en vormt een hol onderdeel met een bodem en wanden. Een buigmatrijs verandert de hoek van een plaat langs een buiglijn. Voor een voltooid onderdeel kunnen beide bewerkingen in verschillende fasen nodig zijn.
Het gebied nabij de ponsradius kan dunner worden omdat het de kracht overbrengt die nodig is om de flens naar binnen te trekken. Controleer of de radius te krap is, of de planohouder of trekkralen de doorstroming te veel beperken of of de smering inconsistent is. Meet de dikte rond de straal om te bepalen waar het dunner worden begint.
De noodzaak voor een aparte houder hangt af van de geometrie van het onderdeel en het risico op knikken. Sommige ondiepe of passend geproportioneerde delen kunnen zonder aparte houder worden getekend. Als de flens kreukt of ongelijkmatig wordt ingetrokken, evalueer dan hoe het proces de materiaalstroom zal controleren.
Bekijk de uiteindelijke geometrie, plaateigenschappen, hoekradii en minimale wanddikte. Gebruik een initiële beoordeling van de trekbaarheid om de volgorde voor te stellen en bevestig deze vervolgens met een vormanalyse of een matrijsproef met representatief materiaal.
Geef de onderdeeltekening, het 3D-model indien beschikbaar, de materiaalkwaliteit, de dikte en het verwachte productievolume op. Markeer kritische stralen, minimale wanddikte, cosmetische oppervlakken en eventuele bewerkingen na het tekenen. Als u van plan bent een bestaande pers te gebruiken, vermeld dan het model, de streek, de matrijsruimte en de kussendetails.
Gereedschap plannen voor een getekende behuizing, beker of kist? Bespreek uw dieptrekproject met KINGLAN . Deel de onderdeeltekening, plaatkwaliteit en -dikte, productievolume en beschikbare persdetails. Als u problemen met een bestaande tool oplost, voeg dan foto's toe van het defect en identificeer het eerste station waar het defect verschijnt.


