
ビュー: 0 著者: サイト編集者 公開時間: 2026-11-16 起源: サイト


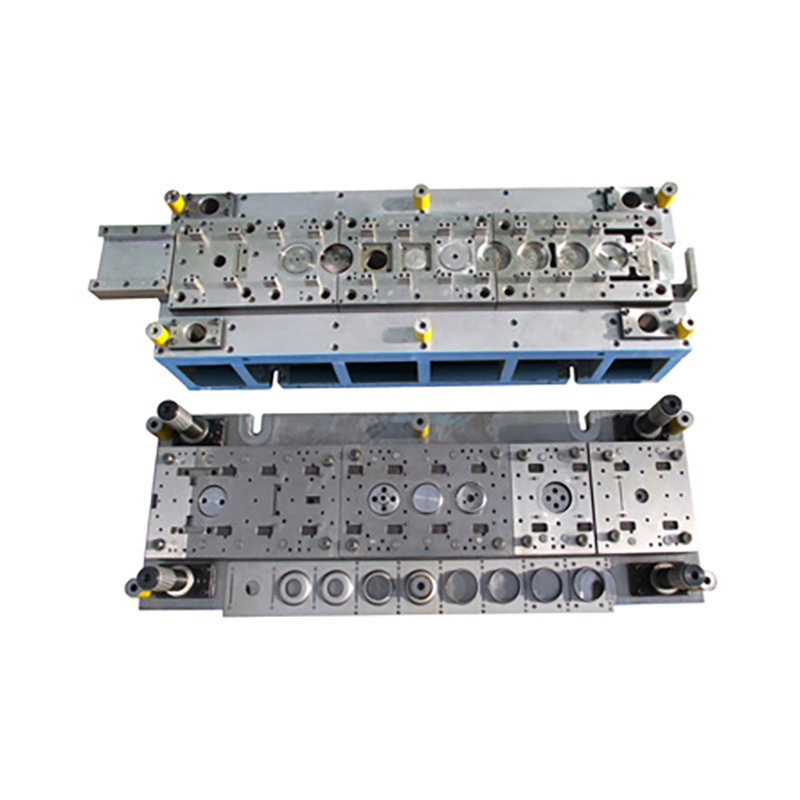
深 絞りダイは、 パンチがダイの開口部に移動するときに材料を内側に絞り、平らなシートメタルブランクを中空部品にします。パンチは部品を成形し、ダイ半径はシートを開口部に導き、ブランク ホルダーは内側に流れる材料の量を制御します。目標は、残りのフランジにしわが寄らないようにしながら、過度の薄肉化を避けるために壁に十分な金属を供給することです。
同じ原理が、丸いカップ、長方形のハウジング、電池ケースにも当てはまります。それぞれの形状により、工具に対する要求は異なります。ダイが自分の部品に適しているかどうかを理解するには、まずシートを移動する必要がある場所と拘束する必要がある場所を確認します。
パンチはダイに対して移動し、ブランクの中心を開口部に押し込みます。パンチが移動すると、ブランクの外側部分からの材料がダイの入口半径を超えてキャビティ内に流れ込みます。この素材が壁の一部になります。パンチノーズの半径は底部と壁の間の移行部を形成し、そこで局所的な薄肉化が重要になる可能性があります。

パンチとダイの間のギャップは、シートの変形に対応できる必要があります。従来の絞りでは、材料が内側に移動するにつれて、フランジの一部の領域が厚くなることがあります。実際の材質や厚さの変化に対してギャップが狭すぎると、負荷が増加したり、表面に跡がついたり、肉厚が減少したりする可能性があります。一部のプロセスでは、壁を薄くするために意図的に別のアイロン操作を使用します。この要件は、ツールの設計時に指定する必要があります。
ブランクホルダーはバインダーとも呼ばれ、開口部の周囲のダイ面にシートを押し付けます。絞り加工中、フランジは内側に引っ張られ、その周囲で圧縮されます。シートの曲がりの自由度が高すぎると、しわが発生する可能性があります。ブランクホルダーが動きを制限しすぎると、必要な深さに到達するために壁をさらに伸ばす必要があり、薄くなったり裂けたりする危険性が高まります。
一部のプレスでは、ダイクッションがツーリングを通じてブランクホルダーの力を供給します。大きいパーツや不規則なパーツでは、ドロー ビーズを使用して、選択した領域に拘束を加える場合もあります。たとえば、長方形のハウジングの場合、その直線の側面に沿って、および角の周囲に異なる拘束が必要になる場合があります。目的は、ストローク全体を通じて材料が金型に入る場所を制御することです。
空白を見つけます。 ツーリングロケーターまたはローディングシステムを使用してシートを配置します。ブランクの位置は、パーツの各側面で利用できる材料の量に影響します。
ブランクホルダーをはめ込みます。 重要な描画が開始される前に、計画された拘束を適用します。ホルダーは、フランジの移動を許可しながら、フランジを制御下に保ちます。
部分を描きます。 パンチをダイ開口部に対して移動させます。フランジはダイの半径を超えて内側に送り込まれ、ストロークが進むにつれて壁の形状が決まります。
部品を解放して取り外します。 工具を後退させ、シェルを剥がすか排出します。必要に応じて、別の描画ステーション、またはトリミング、ピアス、またはフランジ加工に送ります。
試行中に、ダイの周囲のいくつかの点でブランク エッジが内側にどれだけ移動するかを記録します。この動きをドローインといいます。一方のコーナーが常に反対側のコーナーよりも引き込まれない場合は、ブランクの位置、潤滑、および局所的な拘束を確認してください。同時に肉厚も測定します。 2 つの試作部品は、外側からは同じように見えますが、臨界半径付近での最小厚さが異なります。
最初の描画では初期シェルが作成されます。再描画により、断面を減らして深さを増やしたり、シェルを最終的なジオメトリに近づけたりすることができます。必要な順序は、シートのグレード、開始ブランク、半径、ターゲットの深さ、および許容される薄化によって異なります。円形カップの場合、ブランクの直径とパンチの直径の比が最初のスクリーニング基準となります。長方形や不規則なパーツの場合は、コーナーの流れや局所的なひずみにも注意する必要があります。

マルチステーション ルートには、操作のたびに中間シェルを移動して配置する方法が必要です。キャリアによって材料が流れ、パーツが安定したままであれば、プログレッシブ レイアウトを評価できます。シェルを独立して移動する必要がある場合は、転送ツールを評価する価値があります。 KINGLAN は、可能な操作の中で描画をリストしています。 順送金型ツーリング。その ALMシリーズ電池ケースプレス は、マルチステーション生産向けの設備例です。

多くの場合、欠陥の場所からは、欠陥名だけよりも多くのことがわかります。金型を調整する前に、それが現れる場所にマークを付け、それが発生する最初の操作を特定し、材料のロットとセットアップ条件を記録します。
欠陥 |
最初に何を検査するか |
トライアル中に確認すること |
|---|---|---|
フランジのシワ |
ブランクホルダーの力と接触、ブランクサイズ、および局所的なドロービード拘束 |
壁に十分な材料を供給しながらフランジが安定しているかどうか |
裂け目または過度の薄化 |
パンチとダイの半径、局所拘束、潤滑、および材料グレード |
最小肉厚と分割またはネッキングが始まる位置 |
傷や擦り傷 |
工具の仕上げ、接触面の転写材料、および潤滑剤の塗布量 |
マークが同じポイントで再発し、金型を動かすにつれて悪化するかどうか |
不均一なリムの高さまたは耳つき |
ブランクのセンタリング、シートの圧延方向、材質のバリエーション |
高いポイントがパターンで繰り返されるかどうか、およびどのくらいのトリミング代が必要か |
現実的であれば、一度に 1 つの主要な変数を調整します。ブランクホルダーの力を増やすと、しわが軽減され、他の部分が薄くなる可能性があります。潤滑剤を追加すると、隣接する壁に沿った引き込みを変化させながら、狭いコーナーでの流れを改善することができます。各調整後の設定、引き込み量の測定値、最小厚さを記録してください。この記録は、実行可能な生産ウィンドウを、1 つの許容可能なサンプルを生産した設定から区別するのに役立ちます。
金型設計を依頼する前に、完成部品図とシート仕様書をお送りください。最小の壁厚、厳しい寸法要件、または目に見える表面がある領域にマークを付けます。トリミングによって描画されたフランジが削除される場合は、トリミングの前後にどの寸法を適用するかを指定します。サプライヤーがブランクと再描画のシーケンスを作成することが期待されている場合は、それを見積範囲の一部にします。
既存のプレスの場合は、そのモデル、ストローク、使用可能なダイスペース、およびクッションの詳細を入力してください。サプライヤーに依頼して、ストローク内の絞りが発生する点で利用可能な力、意図した走行速度で利用可能なエネルギー、必要なクッション力と移動距離を確認してください。また、部品がどのようにロードおよび排出されるか、および部分的に形成されたシェルが次のステーションでどのように配置されるかについても合意します。
代表的な生産シートを使用して再現性をチェックする便利なトライアルです。サンプル サイズまたは実行期間について合意し、次のことを記録します。
部品の品質: 仕上がり寸法、合意された位置での最小肉厚、亀裂、しわ、表面の跡。
マテリアル フロー: トリミング前の基準点とリムのバリエーションでの引き込み。
ツールとプレスの設定: ブランク ホルダーまたはクッションの設定、潤滑剤、および運転速度。
実稼働動作: 信頼性の高いロードとイジェクト、再発する欠陥、および試用期間中の受け入れられた出力。
実行中に一定の間隔でサンプルを採取するように依頼します。セットアップでは、最初は良好な部品が生成され、接触面に材料が蓄積した後に傷がつき始める場合があります。時間をかけて部品をチェックすることで、購入者は受け入れられるためのより強力な根拠が得られ、生産チームには再現するための設定が提供されます。
深絞りダイは材料をフランジから内側に引っ張り、底部と壁を持つ中空部品を形成します。曲げダイは、曲げ線に沿ってシートの角度を変更します。完成した部品には、さまざまな段階で両方の操作が必要になる場合があります。
パンチ半径付近の領域は、フランジを内側に引くのに必要な力が伝達されるため、薄くなる可能性があります。半径が狭すぎないか、ブランクホルダーまたはドロービーズが流れを制限しすぎていないか、または潤滑が一貫していないかを確認してください。半径の周囲の厚さを測定して、薄化が始まる場所を特定します。
別個のホルダーが必要かどうかは、部品の形状と座屈のリスクによって異なります。一部の浅いパーツや適切な比率のパーツは、別のホルダーを使用せずに描画できる場合があります。フランジのしわや引き込みが不均一な場合は、プロセスが材料の流れをどのように制御するかを評価します。
完成した形状、シートの特性、角の半径、および最小の壁の厚さを確認します。初期の絞り性評価を使用してシーケンスを提案し、成形解析または代表的な材料を使用した金型の試行でそれを確認します。
部品の図面、利用可能な場合は 3D モデル、材料グレード、厚さ、および予想される生産量を提供します。重要な半径、最小肉厚、表面、および描画後の操作をマークします。既存のプレスを使用する予定の場合は、そのモデル、ストローク、ダイスペース、およびクッションの詳細を含めてください。
絞り加工されたハウジング、カップ、またはケース用のツールを計画していますか? 深絞りプロジェクトについて KINGLAN と話し合ってください。部品の図面、シートのグレードと厚さ、生産量、利用可能なプレスの詳細を共有します。既存のツールのトラブルシューティングを行う場合は、欠陥の写真を添付し、欠陥が最初に現れたステーションを特定します。


