
ビュー: 0 著者: サイト編集者 公開時間: 2026-10-12 起源: サイト


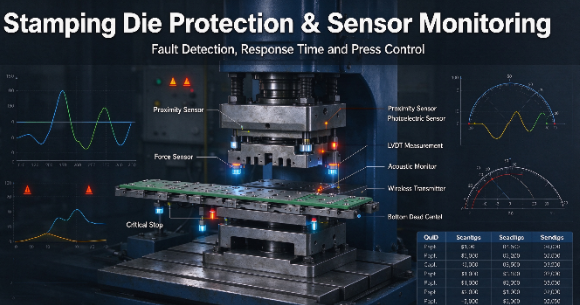
高速スタンピングまたは冷間成形作業における壊滅的なダイスマッシュは、財務上の悪影響を増大させます。直接的な工具の修理コスト、材料の廃棄、計画外の生産ダウンタイムにより、製造の実行に支障をきたす可能性があります。現代の印刷速度は人間の反応時間をはるかに超えています。手動監視では、プレス ラムが下死点 (BDC) に到達する前に、ミスフィード、スラグのスタック、または部品排出の失敗を検出することはできません。オペレーターは、衝突を防ぐのに十分な速さで非常停止を押すことができません。目視検査に依存すると、高価な順送金型は予測できない機械的異常に対して完全に脆弱になります。
信頼性の高い ダイ保護センサー ネットワークは障害検出を自動化します。この設定により、異常が発生した場合にプレスが即座に停止します。事後対応のメンテナンスから、コンピュータによるフィードバックを介したインテリジェントで適応性のあるプロセス制御に業務を移行します。あらゆるストローク中にツールの内部機構を監視することで、メーカーは機器を保護し、一貫した部品の品質を保証します。
故障固有のマッチング: 正しいダイ保護センサーを選択するには、センサー技術 (誘導、光電、力、測定) を、ショートフィード、ロングフィード、イジェクト失敗などの特定の故障モードにマッピングする必要があります。
応答時間は重要です: センサーの有効性は、障害が発生して金型が閉じる前に信号を処理し、クラッチ/ブレーキ機構を作動させるプレス制御システムの能力によって決まります。
環境生存性: スタンピング環境では壊れやすい電子機器が破壊されます。衝撃、振動、切削液抵抗に基づいてセンサーを評価することは、感知精度と同じくらい重要です。
有線と無線のトレードオフ: 無線送信機システムの進歩により、高速ツーリングのワイヤ疲労や振動によって引き起こされる従来の障害点が解決され、ダウンタイムが大幅に短縮されます。
目次
ダイ保護プログラムを成功させるには、誤停止を最小限に抑えながら壊滅的なダイスマッシュをゼロにする必要があります。迷惑トリップとして知られる頻繁な誤停止は、総合設備効率 (OEE) を著しく低下させます。迷惑なトリップが過剰になると、オペレータは生産割り当てを維持するために安全システムを頻繁にバイパスします。検出感度と動作の信頼性のバランスを取ることは、依然としてスタンピングフロアでのセンサー統合プロジェクトの中心的な目的です。
金型がどのように故障するかを正確に理解することで、エンジニアリング チームは適切な検出方法を選択できるようになります。さまざまな機械的問題により、印刷サイクル中に明確な物理的な兆候が現れます。 150 ストローク/分 (SPM) で稼働する 200 トンのプレス機は、膨大な運動エネルギーを運びます。そのエネルギーが障害物に遭遇すると、機械チェーンの最も弱い部分が即座に機能しなくなります。
ミスフィード (短および長): 材料が正確な進行長さまで送られません。コイルの固着、フィーダの滑り、またはパイロットのリリースタイミングが不適切な場合、送り不足が発生します。長い送りは、勢いでストリップが目的のステーションを超えすぎたときに発生します。 0.060 インチの鋼ストリップがわずか 4 分の 1 インチだけミスフィードした場合、事前にパンチされたパイロット穴ではなく、パイロット パンチが固体材料に当たります。その固体材料を突き刺すのに必要な力がパンチの設計限界を超え、工具鋼が粉砕されてしまいます。
スラグの引き抜きと積み重ね: ピアシング操作後にスクラップ材料がダイブロックを通過できません。真空効果や高粘度の絞り潤滑剤により、パンチが後退するときにスラグがダイ表面に引き戻される可能性があります。後続のストロークにより、複数のスラッグが一緒に圧縮されます。これにより、極度の局所的な圧力が発生し、ダイマトリックスに亀裂が入ったり、パンチが折れたりしやすくなります。
部品の取り出しの失敗: 完成した部品は、次のストローク中に金型キャビティ内に閉じ込められたままになります。空気圧エアエジェクターが故障したり、重油の付着により部品がパンチに固着したりする可能性があります。取り出されていない部品の上に新しい部品を直接スタンピングすると、重大な工具の損傷やプレスのクランクシャフトへの潜在的な損傷が保証されます。
寸法のドリフト: 長期にわたる生産工程では、徐々に工具が磨耗し、部品が許容範囲外になることがあります。高速スタンピング中の熱膨張も重要な寸法を変化させます。インダイ測定センサーは、最終品質検査時ではなく生産実行中にこのドリフトを捕らえ、大規模なスクラップ選別作業を防ぎます。

ダイ内モニタリングなしで動作すると、機器は重大な機械的リスクにさらされます。複雑な順送金型を再構築するには、高度なスキルを持つ工具メーカーによる数週間にわたる専門的な労働力が必要です。損傷したプレス クランクシャフトを修理したり、曲がったピットマン アームを交換したりするには、重い装備、特殊な機械加工、および長時間にわたるダウンタイムが必要になります。激しい衝突による運動エネルギーはラムを通って逆流して、クランクシャフトのベアリングに傷を付け、プレスフレームの位置を狂わせます。運やオペレーターの反射神経に頼ることは、持続可能な製造戦略ではありません。
単一のセンサー タイプですべての障害を検出できるわけではありません。ツーリング エンジニアは、ツール内で発生する特定のアクションに合わせて調整された特殊なデバイスのネットワークを構築する必要があります。各テクノロジーには、明確な長所、最適なターゲット材料、および環境上の制限があります。
誘導センサーは、振動電磁場を使用して金属物体を検出します。金属ターゲットがフィールドに入ると、渦電流が発振器からエネルギーを奪い、振幅を低下させてセンサー出力をトリガーします。重スタンピング油、水、合成潤滑剤などの非金属汚染物質を完全に無視するため、汚れた環境でも高い信頼性を発揮します。工具メーカーは、ストリッパー プレートの位置を確認したり、パイロット ピンの挿入を確認したり、材料ストリップがダイ ブロック上で平らに配置されていることを確認したりするためにこれらを使用します。ソリッドステート構造により、スタンピング プレスの連続振動に対する耐性が高くなります。
静電容量センサーは、誘電特性の変化を測定することによって非金属材料を検出します。これらは、プラスチック部品の検出や自動金型潤滑システムの液面の監視に適しています。ただし、静電容量センサーは湿気や重油の蓄積に対して非常に敏感です。厳しいスタンピング環境では、周囲のオイルミストがセンサー面を覆い、誤った読み取り値を引き起こす可能性があるため、ダイ内部品の直接検出には理想的ではありません。
透過型センサーと再帰反射型センサーは、部品の排出検証に優れています。集中した光線を射出経路全体に投影します。空気が噴出した部品がライト カーテンを破壊すると、センサーは迅速な確認信号をプレス制御装置に送信します。光ファイバーのバリエーションにより、工具メーカーはセンシング ヘッドをダイ シュー内の非常に狭いスペースに配線し、壊れやすい電子機器をストライク ゾーンの外側に安全に取り付けることができます。
重いオイルミストや飛来する金属の破片により、光学レンズが簡単に汚れます。これには、定期的なメンテナンスと、動作中にレンズを清潔に保つための専用のエアパージ システムが必要です。レンズが汚れると、センサーが光線を認識できなくなり、誤停止の原因となります。直接の液体スプレーや高圧空気の噴射への曝露を最小限に抑えるために、光学センサーを慎重に配置する必要があります。
力センサーは通常、圧電ロードセルを利用し、個々のツールステーション内またはその下に設置されます。コイニング、曲げ、ステーキング、穴あけステーションの直下にこれらを配置します。ストロークの動作部分中にかかる動的力を測定します。良好な部品の固有の力の特徴を捕捉することにより、システムはベースラインの力曲線を確立します。
これらのセンサーは、突然のトン数の急増を即座に検出します。スパイクは、スラッグの積み重ね、鈍いパンチ、または入ってくる材料の厚さの変化を示します。局所的な過負荷をキャッチすることで、ダイブロックが破損する前に致命的な破損を防止します。標準的なプレストン数モニターよりもはるかに高い解像度が得られます。標準的なプレストン数モニターはラム力の合計を測定するだけで、大きな順送り金型の局所的な小さな過負荷を見逃すことがよくあります。
精密測定センサーにより、ツール内でリアルタイムの寸法検証が可能になります。リニア可変差動トランス (LVDT) またはレーザー変位センサーは、部品がキャリア ストリップに取り付けられたまま、フランジの長さ、穴の位置、またはフォームの深さを測定します。コンピューター化されたフィードバックを利用して、微細な欠陥や材料の変動をストロークごとに検出します。
これにより、工具が損傷したりスクラップが発生したりする前にエラーを捕捉できます。工具鋼の熱膨張により曲げステーションが許容範囲を逸脱し始めると、測定センサーが直ちにオペレーターに警告します。これにより、長時間の生産作業が完了した後に何千もの部品を隔離して分類する必要がなくなります。
音響センサーは、機械的イベントの特定の音の特徴を検出します。送りミス、パンチの破損、またはダイ ボタンの粉砕により、独特の高周波音響放射が発生します。これらのセンサーはダイシューに直接クランプされ、ストロークの動作部分中にこれらの異常を検知します。
これらはセカンダリ診断レイヤーとして機能し、プライマリ診断レイヤーに冗長性を追加します。 ダイ保護センサー。音響モニタリングは、パンチが完全に分解する前に超硬工具の微小な亀裂を検出するのに特に役立ちます。システムは各ストロークの音響プロファイルを既知の良好なベースラインと比較し、音響特徴が逸脱した場合には印刷機を停止します。

適切なハードウェアを選択することは、戦いの半分に過ぎません。センサーが印刷機のダイナミクスおよび制御アーキテクチャとどのように相互作用するかを評価する必要があります。速度、タイミング、環境への耐久性が、製造現場でのシステムの成功を左右します。
プレス速度 (SPM) と停止角度により、センサーが故障を検出して安全な停止をトリガーする速度が決まります。高速プレスでは、金型の損傷を防ぐために、より速い応答時間と正確なタイミング計算が必要です。エンジニアは、センサーの検出ポイント、コントローラーの応答時間、実際のブレーキ性能を評価して、衝突が発生する前にプレスを確実に停止できるようにする必要があります。
固定限界センサーは、部品の排出や材料の位置決めなどの基本機能に、事前に設定された検出しきい値を使用します。インテリジェントな適応システムは力とタイミングのパターンを監視し、通常のプロセスの変動に対応するために検出しきい値を自動的に調整します。これらのシステムは、信頼性の高いダイ保護を維持しながら誤警報を減らすことができます。
スタンピングセンサーは、継続的な振動、機械的衝撃、潤滑剤、および過酷な産業条件に耐える必要があります。頑丈なハウジング、適切な IP 保護定格、および耐衝撃性の電子機器により、センサーの早期故障を防ぐことができます。金属スタンピング用途向けに設計されたセンサーを選択すると、監視の信頼性が向上し、メンテナンスのダウンタイムが削減されます。
センサー技術 |
対象物質 |
一次スタンピング用途 |
耐環境性 |
通常の応答時間 |
|---|---|---|---|---|
誘導近接 |
金属のみ(スチール、アルミニウム、銅) |
パイロット検証、ストリッパープレート位置、ショートフィード検出 |
優れています(重油、水、非金属汚れを無視します) |
< 1 ミリ秒 |
光電(透過型) |
あらゆる固体オブジェクト |
部品排出検証、ライトカーテン、カムリターンチェック |
×(オイルミストや飛散物によりレンズが汚れやすい) |
1~5ミリ秒 |
圧電力 |
機械的負荷/応力 |
スラグの積み重ね、パンチの鈍さの検出、材料の厚さの変化 |
非常に良い (高剛性の取り付けときれいなポケットが必要) |
< 0.5 ミリ秒 |
LVDT測定 |
物理的接触 |
寸法ドリフト、形状深さ検証、フランジ長さ |
良好 (スクラップの直接衝撃からの物理的保護が必要) |
2~10ミリ秒 |
音響放射 |
高周波音波 |
工具の破損、超硬の微小亀裂、ひどいかじり |
良好 (外側のダイシューにしっかりとクランプされています) |
< 0.1 ミリ秒 |
完璧に選択されたセンサーでも、正しく取り付けられないと故障します。機械的干渉、配線配線、および制御の統合は、製造現場に大きな障害をもたらします。適切に実装するには、システムが日々の厳しい生産に耐えられるように、ツールメーカー、制御エンジニア、印刷機オペレーターの間で協力する必要があります。
センサーを適切に配置すると、正確な検出が保証され、スタンピング中の損傷が防止されます。センサーは、可動部品や飛び散るスクラップから離れた、保護されたダイポケットに埋め込む必要があります。正しい検出距離を維持し、ダイの振動やストリップの動きを考慮することで、監視の精度と信頼性が向上します。
敏感なダイセンサーは、機械的損傷や不正確な読み取りを防ぐために慎重に取り付ける必要があります。きれいな取り付け面を使用し、メーカーのトルク仕様に従い、組み立て中に配線を保護してください。プレスに金型を取り付ける前にセンサーをテストすることは、潜在的な障害を特定し、信頼性の高い動作を保証するのに役立ちます。
ダイ保護システムの性能を維持するには、信頼性の高い配線と接続が不可欠です。工業用グレードのケーブルと保護されたコネクタは、振動や頻繁なダイ交換による損傷を防ぎます。ワイヤレス センサー システムは、適切に構成されている場合、設置を簡素化し、ケーブル関連の障害を軽減し、切り替え効率を向上させることができます。
金型保護センサーは PLC または専用の監視コントローラーと統合され、異常状態を検出し、プレス停止をトリガーします。高速スタンピングアプリケーションでは、迅速な応答のために特殊な処理モジュールが必要になる場合があります。プログラム可能なタイミング ウィンドウにより、センサーの検出とプレス ストロークが同期され、誤警報が減少し、操作の安全性が向上します。
インダイセンサーシステムは、ミスフィード、スラグ引き、その他のスタンピング異常を検出することで、ツーリングの損傷、生産のダウンタイム、および材料の無駄を削減します。早期の障害検出により、高価なダイが保護され、機器の可用性が向上します。信頼性の高いモニタリングは自動生産もサポートし、メーカーの生産性の向上と長期的な運用コストの削減に役立ちます。
メンテナンスの頻度が最も高い上位 3 つの順送金型を監査して、最も頻繁に発生する機械的故障点を特定します。
専用の停止時間モニターを使用して、プレスの正確な停止時間と臨界角度をマッピングします。
問題のある単一のツール ステーションにパイロット センサー アレイを取り付けて、環境生存性と応答時間をテストします。
プレス制御インターフェイスをアップグレードして、正確なセンサー問い合わせウィンドウ用のプログラム可能なカム スイッチをサポートします。
A: ダイ保護センサーは、近接技術や光学技術を使用して、ミスフィード、部品の排出、部品の位置などの特定の機械的イベントを検出します。トン数モニターは、ストローク中にプレスが及ぼす総力を測定し、プレスが安全な動作限界内にあることを確認します。センサーは、総トン数に影響を与える前に、局所的な障害を検出します。
A: 応答時間はプレス速度 (SPM) とブレーキ機構によって異なります。ラムが金型の損傷が発生する臨界停止角度に達する前に、センサーが障害を検出し、コントローラーに信号を送り、ブレーキをかけるまでにかかる時間を計算する必要があります。
A: はい。最新のワイヤレス送信機システムは、衝撃の多い環境向けに特別に設計されています。物理的なケーブルを排除することで、ワイヤ疲労や連続的なスタンピング振動によって引き起こされる従来の故障点が実際に解決され、信頼性が高くなります。
A: インダイフォースセンサーは、個々のツールステーション内またはその直下に直接取り付ける必要があります。特定のパンチまたはダイ ボタンの直下に配置すると、他の操作の干渉を受けることなく、局所的なトン数のスパイクを正確に捕捉できます。
A: センサーがダイブロックを監視し、各ストローク後にスクラップ材料がエリアから確実になくなるようにします。スラグが引き上げられて積み重なった場合、センサーが異常またはその結果生じる圧力スパイクを検出し、次のストロークで金型が押しつぶされる前にプレスを即座に停止します。
A: プログラム可能なリミット スイッチまたはレゾルバは、プレス ストローク中にセンサーを監視または無視する必要がある特定のタイミング ウィンドウを定義します。これにより、スタンピング中にツールが光学センサーを物理的にブロックしている間に光学センサーを無視するなど、通常のイベント中の誤停止が防止されます。


