
Visualizzazioni: 0 Autore: Editor del sito Orario di pubblicazione: 2026-10-12 Origine: Sito


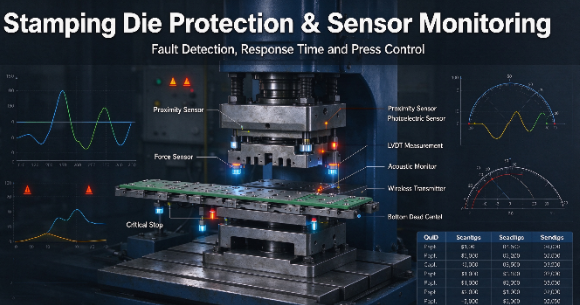
Un catastrofico incidente di uno stampo nelle operazioni di stampaggio ad alta velocità o di formatura a freddo comporta un impatto finanziario aggravato. I costi diretti di riparazione degli utensili, i materiali di scarto e i tempi di inattività della produzione non pianificati possono paralizzare un ciclo di produzione. Le velocità delle macchine da stampa moderne superano di gran lunga i tempi di reazione umani. Il monitoraggio manuale semplicemente non è in grado di rilevare inceppamenti, impilamento di sfridi o errori di espulsione delle parti prima che il pistone della pressa raggiunga il punto morto inferiore (BDC). Gli operatori non riescono a premere l'arresto di emergenza abbastanza velocemente da evitare un incidente. Affidarsi all'ispezione visiva lascia i costosi stampi progressivi completamente vulnerabili ad anomalie meccaniche imprevedibili.
Integrazione di un affidabile La rete di sensori di protezione dello stampo automatizza il rilevamento dei guasti. Questa impostazione arresta istantaneamente la stampante quando si verificano anomalie. Effettua la transizione delle operazioni dalla manutenzione reattiva al controllo di processo intelligente e adattivo tramite feedback computerizzato. Monitorando la meccanica interna dell'utensile durante ogni singola corsa, i produttori proteggono le loro attrezzature e garantiscono una qualità costante delle parti.
Corrispondenza specifica per il guasto: la selezione dei sensori di protezione dello stampo corretti richiede la mappatura delle tecnologie dei sensori (induttivi, fotoelettrici, di forza, di misurazione) su modalità di guasto specifiche come alimentazioni brevi, alimentazioni lunghe o mancata espulsione.
Il tempo di risposta è fondamentale: l'efficacia del sensore è dettata dalla capacità del sistema di controllo della pressa di elaborare il segnale e attivare il meccanismo di frizione/freno prima che lo stampo si chiuda in caso di guasto.
Sopravvivenza ambientale: gli ambienti di stampaggio distruggono i componenti elettronici fragili; la valutazione dei sensori in base alla resistenza agli urti, alle vibrazioni e ai fluidi da taglio è importante quanto l'accuratezza del rilevamento.
Compromessi tra cavo e wireless: i progressi nei sistemi di trasmettitori wireless stanno risolvendo i tradizionali punti di guasto causati dall'affaticamento del filo e dalle vibrazioni negli utensili ad alta velocità, riducendo drasticamente i tempi di fermo.
Sommario
Un programma di protezione degli stampi di successo deve raggiungere zero rotture catastrofiche degli stampi riducendo al minimo i falsi arresti. I frequenti falsi arresti, noti come scatti intempestivi, compromettono gravemente l'efficacia complessiva dell'attrezzatura (OEE). Quando gli interventi fastidiosi diventano eccessivi, gli operatori spesso aggirano i sistemi di sicurezza per mantenere le quote di produzione. Bilanciare la sensibilità di rilevamento con l'affidabilità operativa rimane l'obiettivo principale di qualsiasi progetto di integrazione di sensori sul piano di stampaggio.
Comprendere esattamente come si guastano gli stampi consente ai team di ingegneri di selezionare il metodo di rilevamento corretto. Diversi problemi meccanici presentano firme fisiche distinte durante il ciclo di stampa. Una pressa da 200 tonnellate che funziona a 150 colpi al minuto (SPM) trasporta un'enorme energia cinetica. Quando quell’energia incontra un ostacolo, il punto più debole della catena meccanica cede istantaneamente.
Inceppamenti (corti e lunghi): il materiale non riesce ad avanzare fino alla lunghezza di progressione precisa. Il grippaggio della bobina, lo slittamento dell'alimentatore o un temporizzazione inadeguata del rilascio del pilota provocano alimentazioni brevi. Avanzamenti lunghi si verificano quando lo slancio porta la striscia troppo oltre la stazione prevista. Se un nastro di acciaio da 0,060 pollici si inceppa di appena un quarto di pollice, i punzoni pilota colpiscono il materiale solido invece dei fori pilota preforati. La forza necessaria per perforare il materiale solido supera i limiti di progettazione del punzone, provocando la frantumazione dell'acciaio per utensili.
Estrazione e impilamento degli sfridi: il materiale di scarto non riesce a liberare il blocco della matrice dopo un'operazione di perforazione. Un effetto di vuoto o lubrificanti di trafilatura altamente viscosi possono riportare lo sfrido sulla superficie dello stampo mentre il punzone si ritrae. I colpi successivi comprimono più proiettili insieme. Ciò crea una pressione localizzata estrema che rompe facilmente le matrici dello stampo o spezza i punzoni.
Errori di espulsione delle parti: le parti finite rimangono intrappolate nella cavità dello stampo durante la corsa successiva. Gli espulsori pneumatici potrebbero guastarsi o le parti potrebbero aderire al punzone a causa della forte adesione dell'olio. Lo stampaggio di una nuova parte direttamente sopra una parte non espulsa garantisce gravi danni all'utensile e potenziali danni all'albero motore della pressa.
Deriva dimensionale: l'usura graduale degli utensili porta a parti fuori tolleranza su lunghi cicli di produzione. Anche l’espansione termica durante lo stampaggio ad alta velocità sposta le dimensioni critiche. I sensori di misurazione integrati nello stampo rilevano questa deriva durante il ciclo di produzione anziché durante l'ispezione di qualità finale, evitando massicci sforzi di smistamento degli scarti.

Il funzionamento senza monitoraggio interno espone l'apparecchiatura a gravi rischi meccanici. La ricostruzione di stampi progressivi complessi richiede settimane di manodopera specializzata da parte di produttori di utensili altamente qualificati. La riparazione dell'albero a gomiti di una pressa danneggiata o la sostituzione del braccio della gru piegato richiedono attrezzature pesanti, lavorazioni specializzate e tempi di fermo prolungati. L'energia cinetica derivante da un grave incidente si trasferisce nuovamente attraverso il pistone, rigando i cuscinetti dell'albero motore e disallineando il telaio della pressa. Affidarsi alla fortuna o ai riflessi dell’operatore non è una strategia di produzione sostenibile.
Nessun singolo tipo di sensore rileva ogni guasto. Gli ingegneri degli utensili devono costruire una rete di dispositivi specializzati su misura per le azioni specifiche che si verificano all'interno dello strumento. Ciascuna tecnologia ha punti di forza distinti, materiali target ottimali e limitazioni ambientali.
I sensori induttivi rilevano oggetti metallici utilizzando campi elettromagnetici oscillanti. Quando un bersaglio metallico entra nel campo, le correnti parassite sottraggono energia all'oscillatore, riducendone l'ampiezza e attivando l'uscita del sensore. Sono altamente affidabili in ambienti sporchi perché ignorano completamente i contaminanti non metallici come olio per stampaggio pesante, acqua e lubrificanti sintetici. I produttori di utensili li utilizzano per confermare la posizione della piastra di estrazione, verificare l'inserimento del perno pilota o garantire che la striscia di materiale sia piatta sul blocco matrice. La loro costruzione allo stato solido li rende altamente resistenti alle vibrazioni continue di una pressa per stampaggio.
I sensori capacitivi rilevano i materiali non metallici misurando i cambiamenti nelle proprietà dielettriche. Funzionano bene per rilevare componenti in plastica o monitorare i livelli dei fluidi nei sistemi di lubrificazione automatizzata degli stampi. Tuttavia, i sensori capacitivi sono altamente sensibili all'umidità e all'accumulo di olio pesante. Negli ambienti di stampaggio aggressivi, la nebbia d'olio ambientale può ricoprire la faccia del sensore e causare letture errate, rendendoli meno ideali per il rilevamento diretto delle parti nello stampo.
I sensori a sbarramento e a riflessione eccellono nella verifica dell'espulsione dei pezzi. Proiettano un raggio di luce concentrato attraverso il percorso di espulsione. Quando una parte espulsa rompe la barriera fotoelettrica, il sensore invia un rapido segnale di conferma al controllo della pressa. Le varianti in fibra ottica consentono ai produttori di utensili di instradare le teste di rilevamento in spazi estremamente ristretti all'interno della matrice, mantenendo la fragile elettronica montata in modo sicuro fuori dalla zona di battuta.
Nebbie d'olio pesanti e detriti metallici volanti sporcano facilmente le lenti ottiche. Ciò richiede una manutenzione regolare e sistemi di spurgo dell'aria dedicati per mantenere le lenti pulite durante il funzionamento. Se la lente si sporca, il sensore non riesce a registrare il fascio luminoso, provocando un falso arresto. È necessario posizionare attentamente i sensori ottici per ridurre al minimo l'esposizione a spruzzi diretti di fluidi e getti d'aria ad alta pressione.
I sensori di forza, che in genere utilizzano celle di carico piezoelettriche, si trovano all'interno o sotto le singole stazioni degli utensili. Li posizioni direttamente sotto le stazioni di coniatura, piegatura, picchettamento e perforazione. Misurano la forza dinamica esercitata durante la parte di lavoro della corsa. Catturando l'impronta di forza unica di una buona parte, il sistema stabilisce una curva di forza di base.
Questi sensori rilevano istantaneamente picchi di tonnellaggio improvvisi. Un picco indica accumulo di sfridi, punzoni smussati o variazioni nello spessore del materiale in entrata. La cattura di un sovraccarico localizzato previene guasti catastrofici prima che il blocco dello stampo si rompa. Forniscono una risoluzione molto più elevata rispetto ai monitor del tonnellaggio standard della pressa, che misurano solo la forza totale della slitta e spesso non rilevano piccoli sovraccarichi localizzati in uno stampo progressivo di grandi dimensioni.
I sensori di misurazione di precisione forniscono una verifica dimensionale in tempo reale all'interno dello strumento. I trasformatori differenziali variabili lineari (LVDT) o i sensori di spostamento laser misurano le lunghezze delle flange, le posizioni dei fori o le profondità della forma mentre la parte è ancora attaccata alla striscia di supporto. Utilizzano un feedback computerizzato per rilevare micro-difetti e variazioni di materiale colpo dopo colpo.
Ciò rileva gli errori prima che causino danni all'utensile o producano scarti. Se una stazione di piegatura inizia a uscire dalla tolleranza a causa della dilatazione termica dell'acciaio per utensili, il sensore di misurazione avvisa immediatamente l'operatore. Ciò elimina la necessità di mettere in quarantena e ordinare migliaia di parti al termine di un lungo ciclo di produzione.
I sensori acustici rilevano le tracce sonore specifiche degli eventi meccanici. Un inceppamento, una perforatrice rotta o un pulsante della matrice rotto creano una distinta emissione acustica ad alta frequenza. Questi sensori si agganciano direttamente alla ganascia e rilevano queste anomalie durante la parte di lavoro della corsa.
Fungono da livello diagnostico secondario, aggiungendo ridondanza a quello primario Sensori di protezione dello stampo . Il monitoraggio acustico è particolarmente utile per individuare microfratture negli utensili in metallo duro prima che il punzone si disintegri completamente. Il sistema confronta il profilo acustico di ogni colpo con una linea di base nota e buona, arrestando la stampa se la firma del suono devia.

Selezionare l'hardware giusto è solo metà dell'opera. È necessario valutare come il sensore interagisce con la dinamica della pressa e l'architettura di controllo. Velocità, tempistica e robustezza ambientale determinano il successo del sistema in officina.
La velocità della pressa (SPM) e l'angolo di arresto determinano la rapidità con cui i sensori devono rilevare i guasti e attivare un arresto sicuro. Le presse ad alta velocità richiedono tempi di risposta più rapidi e calcoli precisi dei tempi per prevenire danni allo stampo. Gli ingegneri dovrebbero valutare i punti di rilevamento dei sensori, il tempo di risposta del controller e le effettive prestazioni di frenata per garantire che la macchina da stampa possa fermarsi prima che si verifichi una collisione.
I sensori a limite fisso utilizzano soglie di rilevamento preimpostate per funzioni di base come l'espulsione delle parti e il posizionamento del materiale. I sistemi adattivi intelligenti monitorano i modelli di forza e temporizzazione, regolando automaticamente le soglie di rilevamento per adattarsi alle normali variazioni del processo. Questi sistemi possono ridurre i falsi allarmi mantenendo allo stesso tempo una protezione affidabile dello stampo.
I sensori di stampaggio devono resistere a vibrazioni continue, shock meccanici, lubrificanti e condizioni industriali difficili. Gli alloggiamenti robusti, i gradi di protezione IP adeguati e l'elettronica resistente agli urti aiutano a prevenire guasti prematuri al sensore. La scelta di sensori progettati per applicazioni di stampaggio dei metalli migliora l'affidabilità del monitoraggio e riduce i tempi di inattività per manutenzione.
Tecnologia dei sensori |
Materiale di destinazione |
Applicazione di stampaggio primario |
Resistenza ambientale |
Tempo di risposta tipico |
|---|---|---|---|---|
Prossimità induttiva |
Solo metalli (acciaio, alluminio, rame) |
Verifica pilota, posizione piastra estrattore, rilevamento alimentazione corta |
Eccellente (ignora olio pesante, acqua e sporco non metallico) |
< 1 ms |
Fotoelettrico (a sbarramento) |
Qualsiasi oggetto solido |
Verifica espulsione pezzi, barriere fotoelettriche, controlli ritorno camme |
Scarso (lenti facilmente sporcate da nebbia d'olio e detriti volanti) |
1 - 5 ms |
Forza piezoelettrica |
Carico/stress meccanico |
Impilamento sfridi, rilevamento punzoni smussati, variazione dello spessore del materiale |
Molto buono (richiede un montaggio estremamente rigido e tasche pulite) |
<0,5 ms |
Misurazione LVDT |
Contatto fisico |
Deriva dimensionale, verifica della profondità di forma, lunghezza della flangia |
Buono (necessita di protezione fisica dall'impatto diretto dei rottami) |
2 - 10 ms |
Emissione Acustica |
Onde sonore ad alta frequenza |
Frattura dell'utensile, microfessurazioni nel metallo duro, forte grippaggio |
Eccellente (fissato saldamente al pattino esterno dello stampo) |
<0,1 ms |
Un sensore perfettamente selezionato fallirà se installato in modo errato. Le interferenze meccaniche, il percorso dei cavi e l'integrazione dei controlli rappresentano ostacoli significativi in officina. Una corretta implementazione richiede la collaborazione tra produttori di utensili, ingegneri di controllo e operatori di stampa per garantire che il sistema sopravviva ai rigori della produzione quotidiana.
Il corretto posizionamento del sensore garantisce un rilevamento accurato e previene danni durante lo stampaggio. I sensori devono essere incassati in sedi protette dello stampo, lontano da componenti in movimento e rottami volanti. Mantenere la corretta distanza di rilevamento e tenere conto delle vibrazioni dello stampo e del movimento della striscia aiuta a migliorare la precisione e l'affidabilità del monitoraggio.
I sensori sensibili richiedono un'installazione attenta per evitare danni meccanici e letture imprecise. Utilizzare superfici di montaggio pulite, seguire le specifiche di coppia del produttore e proteggere il cablaggio durante il montaggio. Testare i sensori prima di installare lo stampo nella pressa aiuta a identificare potenziali guasti e garantisce un funzionamento affidabile.
Cablaggio e connettività affidabili sono essenziali per mantenere le prestazioni del sistema di protezione dello stampo. I cavi di livello industriale e i connettori protetti aiutano a prevenire i danni dovuti alle vibrazioni e ai frequenti cambi dello stampo. I sistemi di sensori wireless possono semplificare l'installazione, ridurre i guasti legati ai cavi e migliorare l'efficienza del cambio se configurati correttamente.
I sensori di protezione dello stampo si integrano con PLC o controller di monitoraggio dedicati per rilevare condizioni anomale e attivare gli arresti della pressa. Le applicazioni di stampaggio ad alta velocità possono richiedere moduli di elaborazione specializzati per una risposta rapida. Le finestre di temporizzazione programmabili sincronizzano il rilevamento del sensore con la corsa della pressa, riducendo i falsi allarmi e migliorando la sicurezza operativa.
I sistemi di sensori integrati nello stampo aiutano a ridurre i danni agli utensili, i tempi di fermo della produzione e gli sprechi di materiale rilevando alimentazioni errate, estrazione di sfridi e altre anomalie di stampaggio. Il rilevamento tempestivo dei guasti protegge stampi costosi e migliora la disponibilità delle apparecchiature. Un monitoraggio affidabile supporta anche la produzione automatizzata, aiutando i produttori ad aumentare la produttività e a ridurre i costi operativi a lungo termine.
Controlla i tuoi primi tre stampi progressivi a più alta manutenzione per identificare i punti di guasto meccanico più frequenti.
Mappa il tempo di arresto esatto e l'angolo critico della tua pressa utilizzando un monitor del tempo di arresto dedicato.
Installa una serie di sensori pilota su una singola stazione strumento problematica per testare la sopravvivenza ambientale e i tempi di risposta.
Aggiorna l'interfaccia di controllo della tua pressa per supportare gli interruttori a camma programmabili per finestre di interrogazione precise dei sensori.
R: Un sensore di protezione dello stampo rileva eventi meccanici specifici come inceppamenti, espulsione di parti o posizione di componenti utilizzando la tecnologia ottica o di prossimità. Un monitor del tonnellaggio misura la forza totale esercitata dalla pressa durante la corsa per garantire che rimanga entro limiti operativi sicuri. I sensori rilevano i guasti localizzati prima che incidano sul tonnellaggio totale.
R: Il tempo di risposta dipende dalla velocità della stampante (SPM) e dal meccanismo di frenatura. È necessario calcolare il tempo impiegato dal sensore per rilevare un guasto, segnalare al controller e inserire il freno prima che il pistone raggiunga l'angolo di arresto critico in cui si verifica il danno allo stampo.
R: Sì. I moderni sistemi di trasmettitori wireless sono progettati specificamente per ambienti ad alto impatto. Eliminando i cavi fisici, risolvono effettivamente i tradizionali punti di guasto causati dall'affaticamento del filo e dalle continue vibrazioni di stampaggio, rendendoli altamente affidabili.
R: È necessario montare i sensori di forza interni allo stampo direttamente all'interno o immediatamente sotto la stazione utensile individuale. Posizionandoli direttamente sotto il pulsante specifico del punzone o della matrice si garantisce che catturino i picchi di tonnellaggio localizzati in modo accurato senza interferenze da altre operazioni.
R: I sensori monitorano il blocco della matrice per garantire che il materiale di scarto venga liberato dall'area dopo ogni corsa. Se uno sfrido si solleva e si accumula, il sensore rileva l'anomalia o il conseguente picco di pressione e arresta immediatamente la pressa prima che il colpo successivo schiacci lo stampo.
R: Un finecorsa programmabile, o risolutore, definisce le finestre temporali specifiche durante la corsa della pressa in cui un sensore deve essere monitorato o ignorato. Ciò impedisce falsi arresti durante eventi normali, come ignorare un sensore ottico mentre lo strumento lo blocca fisicamente durante la stampa.


