
Visualizzazioni: 0 Autore: Editor del sito Orario di pubblicazione: 2026-10-12 Origine: Sito


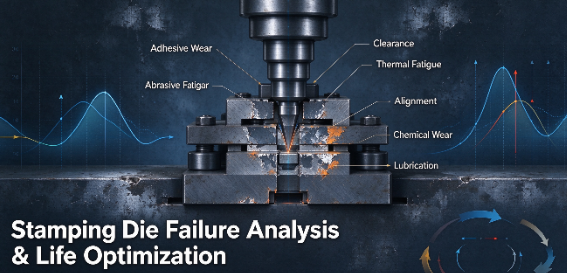
La manutenzione non pianificata degli utensili e l'elevata percentuale di scarti distruggono i margini nella produzione di grandi volumi. Questi problemi di solito sono riconducibili a un unico punto di errore: l'integrità degli strumenti compromessa. Sebbene il degrado graduale dell'utensile avvenga naturalmente nel corso di milioni di cicli, è prematuro L'usura degli stampi di stampaggio interrompe i programmi di produzione, aumenta il costo per pezzo e impone riparazioni di emergenza reattive. Passare dalla lotta antincendio reattiva alla prevenzione proattiva richiede una valutazione sistematica dei meccanismi di usura. È necessario analizzare la metallurgia dell'acciaio per utensili, l'allineamento della pressa e la chimica della lubrificazione per determinare l'intervento più efficace. I produttori non possono fare affidamento solo sulle ispezioni visive per valutare la salute degli utensili. La produzione moderna richiede una comprensione rigorosa della fisica che avviene all'interno della pressa. Diagnosticando l'esatta modalità del guasto, gli ingegneri implementano soluzioni mirate che prolungano la durata dell'utensile, migliorano la qualità delle parti e stabilizzano la produzione.
Identificare innanzitutto il meccanismo di usura: distinguere tra usura adesiva (irritamento), usura abrasiva, fatica termica e fatica meccanica è fondamentale prima di investire in modifiche degli utensili o nuovi rivestimenti.
La mancata corrispondenza tra materiale e substrato è il principale colpevole: l'ascesa degli acciai avanzati ad alta resistenza (AHSS) spesso prevale sugli acciai per utensili esistenti, rendendo necessari materiali per stampi aggiornati o rivestimenti avanzati di ingegneria superficiale (PVD/CVD).
Lubrificazione e allineamento determinano il ROI: anche gli acciai per utensili di prima qualità si guastano prematuramente se sono presenti deflessione della pressa, gioco improprio dello stampo o lubrificazione dei bordi inadeguata.
La manutenzione predittiva supera la manutenzione programmata: l'integrazione di monitor di tonnellaggio, sensori integrati e sistemi di gestione della manutenzione computerizzata (CMMS) sposta il paradigma di manutenzione da reattivo a predittivo, massimizzando il ciclo di vita dello stampo di stampaggio.
Sommario
L’usura dello stampo di stampaggio incide più dei costi di riparazione. I frequenti guasti agli utensili aumentano i tempi di inattività, il tasso di scarti e le spese di manutenzione. Stabilire parametri di riferimento prestazionali misurabili aiuta i produttori a controllare i costi e a migliorare la durata degli stampi.
Tipo di costo |
Spese chiave |
|---|---|
Costi diretti |
Sostituzione punzoni, riparazione matrici, lavorazione elettroerosione, manodopera di manutenzione |
Costi indiretti |
Fermi della produzione, pezzi scartati, controllo qualità, consegne ritardate |
I costi indiretti possono aumentare significativamente l’impatto finanziario totale dell’usura prematura degli utensili.
I produttori dovrebbero monitorare i seguenti indicatori:
Colpi per affilatura: cicli di stampaggio tra le operazioni di affilatura.
Costo dell'attrezzatura per parte: spese totali dell'attrezzatura divise per le parti accettabili prodotte.
Tasso di scarto: percentuale di componenti stampati scartati.
Tempi di inattività: ore di produzione perse a causa della manutenzione degli utensili.
Vita utensile: corse totali prima della sostituzione del componente.
Controllare le proprietà del materiale: verificare lo spessore della lamiera e la resistenza alla trazione.
Valutare l'acciaio per utensili: confermare il grado dell'acciaio e la durezza superficiale.
Ottimizza il gioco dello stampo: adatta il gioco del taglio ai requisiti del materiale.
Impostazione degli obiettivi di manutenzione: utilizza i conteggi storici delle corse e i dati sulle prestazioni degli utensili.
Condizioni degli utensili |
Azione consigliata |
|---|---|
Minore usura dei bordi |
Affilare e ispezionare |
Frequenti irritazioni o abrasioni |
Migliorare la lubrificazione o aggiornare i rivestimenti |
Danni ripetuti da pugni |
Controllare l'allineamento, la distanza e i materiali dell'utensile |
Guasti persistenti e tempi di inattività elevati |
Prendere in considerazione la riprogettazione o la sostituzione dello stampo |
L'obiettivo è ridurre al minimo il costo degli utensili per parte accettabile, anziché concentrarsi solo sulle singole spese di riparazione.

L'usura prematura dello stampo di stampaggio è il risultato di attrito, stress meccanico, fluttuazioni di temperatura e reazioni chimiche. L'identificazione dello specifico meccanismo di usura aiuta i produttori a selezionare materiali per utensili, rivestimenti, lubrificazione e strategie di manutenzione adeguati per prolungare la durata dello stampo.

L'usura dell'adesivo si verifica quando l'elevata pressione e l'attrito provocano l'adesione della lamiera alla superficie dello stampo. Questo trasferimento di materiale crea graffi, aumenta la forza di strappo e accelera il danneggiamento degli utensili. Una lubrificazione adeguata, rivestimenti superficiali compatibili e condizioni di formatura ottimizzate aiutano a ridurre l'usura e a migliorare la durata dello stampo.
L'usura abrasiva si sviluppa quando particelle dure, detriti metallici o incrostazioni superficiali graffiano e rimuovono materiale dalle superfici degli utensili. I sintomi più comuni includono scanalature parallele, taglienti smussati e imprecisioni dimensionali. Mantenere pulite le superfici della lamiera e selezionare acciai o rivestimenti per utensili resistenti all'usura aiuta a ridurre al minimo i danni abrasivi.
L'affaticamento superficiale è il risultato di ripetuti carichi di stampaggio che creano gradualmente crepe microscopiche nell'acciaio per utensili. Queste crepe possono trasformarsi in scheggiature dei bordi, scheggiature superficiali o rotture del punzone. Un trattamento termico adeguato, una durezza e una tenacità bilanciate e un carico controllato aiutano a prevenire guasti prematuri per fatica.
La fatica termica si verifica quando il riscaldamento e il raffreddamento ripetuti provocano l'espansione e la contrazione delle superfici dello stampo. Ciò può produrre sottili crepe superficiali, note come controllo termico, che possono portare alla perdita di materiale nel tempo. L'ottimizzazione della velocità di stampaggio, della lubrificazione, del raffreddamento e della selezione del materiale dell'utensile aiuta a ridurre lo stress termico.
L'usura corrosiva si verifica quando lubrificanti, additivi o prodotti chimici di lavorazione incompatibili reagiscono con i materiali degli utensili. Alcune formulazioni chimiche possono danneggiare le superfici dell'acciaio per utensili o i leganti in carburo, riducendo la resistenza all'usura e la durata. La scelta di lubrificanti e materiali per utensili chimicamente compatibili aiuta a prevenire guasti legati alla corrosione.
Meccanismo di usura |
Sintomo visivo sulla parte/utensile |
Controllo immediato in officina |
|---|---|---|
Usura adesiva (irritamento) |
Intaccature profonde su parti imbutite, accumuli di materiale sul punzone |
Verificare la concentrazione del lubrificante e l'allineamento dell'ugello di spruzzatura |
Usura abrasiva (rigatura) |
Scanalature parallele sulla superficie dello stampo, rapida perdita dimensionale |
Ispezionare la bobina in entrata per verificare l'eventuale presenza di scaglie di laminazione pesanti o bave di taglio |
Fatica superficiale (scheggiatura) |
Frammenti mancanti sui taglienti, aumento improvviso della bava |
Controllare la durezza dell'acciaio per utensili (HRC) e verificare il parallelismo della pressa |
Fatica termica (controllo termico) |
Microfessure simili a ragnatele sulla superficie dell'utensile |
Monitorare la temperatura operativa dell'utensile e regolare la velocità della pressa |
L’identificazione del meccanismo di usura fornisce i sintomi, ma gli ingegneri devono scavare più a fondo per trovare le cause profonde. Il guasto prematuro di solito deriva da una disconnessione tra i parametri di progettazione dello strumento e la realtà del reparto di produzione.
La scelta del giusto acciaio per utensili richiede il bilanciamento della tenacità con la resistenza all'usura. I materiali tradizionali come il D2 offrono prestazioni di base decenti per gli acciai dolci, ma spesso falliscono quando devono formare leghe moderne e ad alta resistenza. Il passaggio agli acciai con metallurgia delle polveri (PM) come CPM-10V o l'utilizzo di inserti in carburo solido fornisce i carburi di vanadio o di tungsteno necessari per resistere all'abrasione grave. La distribuzione uniforme del carburo negli acciai PM impedisce l'accumulo di grandi quantità di carburo che spesso porta alla scheggiatura negli acciai convenzionali per lingotti.
Anche l’acciaio PM più avanzato fallirà se il trattamento termico è difettoso. La decarburazione durante il processo di indurimento lascia una morbida pelle esterna che si consuma istantaneamente. Al contrario, un rinvenimento insufficiente lascia il nucleo fragile e incline a frantumarsi sotto carico. Il rigoroso rispetto delle specifiche metallurgiche, comprese le temperature di austenitizzazione adeguate e i cicli multipli di rinvenimento, non è negoziabile per un ambiente sano Stampo per stampaggio.
Il disallineamento della pressa e la flessione eccessiva possono causare un gioco non uniforme della matrice, un'usura prematura del punzone e danni agli utensili. I sistemi di guida usurati, il carico decentrato e la rigidità insufficiente del telaio influiscono sul parallelismo tra pistone e pianale. Ispezioni regolari della pressa, regolazioni dei gib e controlli dell'allineamento dinamico aiutano a mantenere la precisione di stampaggio e a prolungare la durata degli utensili.
L'estrazione degli sfridi si verifica quando i rottami perforati ritornano sulla superficie dello stampo invece di cadere, danneggiando potenzialmente i punzoni e i componenti dello stampo durante la corsa successiva. Le cause più comuni includono aspirazione, lubrificazione eccessiva e magnetismo residuo. La geometria corretta dello stampo, i perni di espulsione e i sistemi di rimozione degli scarti adeguati aiutano a prevenire l'estrazione degli sfridi e a mantenere una produzione stabile.
Una lubrificazione inadeguata dello stampaggio aumenta l'attrito, il calore e l'usura, accelerando l'usura dello stampo. I lubrificanti devono corrispondere al materiale del pezzo e ai requisiti di formatura, in particolare per gli acciai ad alta resistenza e le operazioni di imbutitura profonda. L'applicazione coerente del lubrificante e le ispezioni regolari degli ugelli aiutano a prevenire i punti secchi, a migliorare la qualità della formatura e a ridurre i danni agli utensili.
Le variazioni di spessore, durezza e condizione della superficie della lamiera possono influire sul gioco di taglio e sulle prestazioni degli utensili. I materiali ad alta resistenza come l'AHSS richiedono forze di formatura maggiori e design degli stampi adeguati. Il monitoraggio della qualità del materiale in entrata e la regolazione delle specifiche degli utensili aiutano a ridurre l'usura imprevista, i difetti dimensionali e le interruzioni della produzione.
Prevenire l’usura prematura degli stampi di stampaggio richiede una combinazione di aggiornamenti dei materiali, ottimizzazione meccanica, monitoraggio automatizzato e manutenzione preventiva. Affrontare le cause sottostanti aiuta a migliorare l’affidabilità degli utensili e a ridurre i costi di produzione a lungo termine.
Gli acciai per utensili e i rivestimenti superficiali avanzati migliorano la resistenza all'usura e riducono l'attrito nelle applicazioni di stampaggio più impegnative. Gli acciai ottenuti mediante metallurgia delle polveri e il carburo di tungsteno garantiscono una maggiore durata per condizioni operative adeguate, mentre i rivestimenti PVD, CVD e TD aiutano a ridurre al minimo il grippaggio e i danni superficiali. La corretta selezione del materiale e del rivestimento può prolungare la durata dell'utensile e ridurre la frequenza di affilatura.
Il corretto gioco dello stampo e l'allineamento della pressa sono essenziali per prestazioni di stampaggio costanti. Gli ingegneri dovrebbero regolare la distanza tra punzone e matrice in base allo spessore del materiale, alla resistenza e ai requisiti di taglio. Ispezioni regolari del parallelismo del pistone, dei sistemi di guida e della rigidità della pressa aiutano a prevenire carichi irregolari, bave eccessive e guasti prematuri degli utensili.
I sistemi di lubrificazione automatizzati forniscono una distribuzione uniforme del lubrificante, riducendo l'attrito e prevenendo il contatto secco durante lo stampaggio. I sensori interni allo stampo e i sistemi di monitoraggio del tonnellaggio sono in grado di rilevare forze anomale, alimentazioni errate e estrazione di sfridi prima che si verifichino danni gravi. Queste tecnologie migliorano la stabilità del processo, minimizzano gli sprechi di materiale e riducono i tempi di inattività imprevisti.
I sistemi computerizzati di gestione della manutenzione (CMMS) aiutano i produttori a tenere traccia dei cicli di stampaggio, dei programmi di manutenzione, delle sostituzioni dei componenti e dei guasti degli utensili. I dati storici sulle prestazioni supportano la pianificazione della manutenzione preventiva e identificano problemi di usura ricorrenti. Questo approccio basato sui dati migliora l'affidabilità delle apparecchiature, prolunga la durata degli stampi e riduce i costi di manutenzione.
Ottieni dati storici sugli scarti e sui tempi di inattività per identificare i tre stampi con la manutenzione più elevata attualmente in funzione nella tua struttura.
Condurre un controllo dinamico dell'allineamento della pressa per misurare il parallelismo del pistone e il gioco del lardo in base al tonnellaggio di stampaggio effettivo.
Controlla il tuo attuale sistema di applicazione della lubrificazione per identificare ugelli ostruiti, schemi di spruzzatura incoerenti o viscosità del fluido errata.
Verificare che gli spazi di taglio corrispondano alla resistenza al taglio e allo spessore specifici del materiale della bobina in entrata.
Implementare un rigoroso sistema di monitoraggio del conteggio delle corse per programmare l'affilatura preventiva prima che si verifichi un guasto catastrofico del bordo.
R: La durata accettabile varia notevolmente in base al materiale da stampare e all'acciaio per utensili utilizzato. Una fustellatrice di acciaio dolce standard può raggiungere da 500.000 a 1.000.000 di colpi tra un'affilatura e l'altra. Tuttavia, lo stampaggio di acciai avanzati ad alta resistenza (AHSS) può ridurre tale durata a 50.000 corse senza rivestimenti specializzati o acciai per utensili mediante metallurgia delle polveri.
R: Un gioco non corretto della matrice costringe l'utensile a lavorare di più. Se il gioco è troppo stretto, l'attrito aumenta in modo esponenziale, portando a una rapida usura abrasiva e grippaggio. Se lo spazio è troppo largo, il materiale si piega prima di strapparsi, creando pesanti bave e aumentando il rischio di estrazione dei trucioli. Il gioco ottimale distribuisce le forze di taglio in modo uniforme.
R: L'irritazione in sé è un sintomo, non la causa principale. Anche se gli operatori possono rimuovere il materiale microsaldato per ripristinare temporaneamente la superficie, il grippaggio si ripresenterà a meno che il problema sottostante non venga risolto. La prevenzione permanente richiede il miglioramento della chimica dei lubrificanti, l'applicazione di rivestimenti superficiali antiattrito o la modifica del tipo di acciaio per utensili.
R: Non esiste un rivestimento migliore; dipende dalla modalità di guasto. Il nitruro di titanio (TiN) fornisce una buona resistenza all'usura per usi generali. Il carbonitruro di titanio (TiCN) è eccellente per ambienti abrasivi. Per operazioni gravose di formatura e imbutitura soggette a grippaggio, i rivestimenti a diffusione termica (TD) o a deposizione chimica da vapore (CVD) offrono una protezione superiore.
R: L'estrazione dello sfrido richiama gli scarti perforati sulla superficie dello stampo. Quando la pressa esegue nuovamente il ciclo, il punzone indurito schiaccia il pezzo di scarto direttamente nel blocco matrice. Questa pressione estrema e localizzata provoca danni immediati e catastrofici, spesso scheggiando il bordo della matrice o frantumando completamente il punzone.
R: Sì, molti rivestimenti PVD e CVD possono essere rimossi chimicamente e riapplicati dopo l'affilatura dell'utensile. Tuttavia, cicli ripetuti di stripping possono degradare l’integrità superficiale del substrato di acciaio per utensili sottostante, portando potenzialmente all’infragilimento da idrogeno o a microscopici cambiamenti dimensionali nel tempo.


