
Aantal keren bekeken: 0 Auteur: Site-editor Publicatietijd: 12-10-2026 Herkomst: Locatie


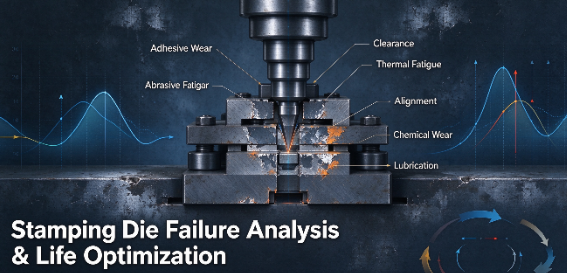
Ongepland gereedschapsonderhoud en hoge uitvalcijfers vernietigen de marges bij de productie van grote volumes. Deze problemen zijn meestal terug te voeren op één enkel faalpunt: een aangetaste tooling-integriteit. Terwijl geleidelijke gereedschapsdegradatie op natuurlijke wijze plaatsvindt gedurende miljoenen cycli, is dit voorbarig Slijtage van stempelmatrijzen verstoort de productieschema's, verhoogt de kosten per onderdeel en dwingt reactieve noodreparaties af. De overstap van reactieve brandbestrijding naar proactieve preventie vereist een systematische evaluatie van slijtagemechanismen. U moet de metallurgie van gereedschapsstaal, de uitlijning van de pers en de smeerchemie analyseren om de meest effectieve interventie te bepalen. Fabrikanten kunnen niet alleen vertrouwen op visuele inspecties om de gezondheid van het gereedschap te meten. Moderne productie vereist een rigoureus begrip van de fysica die zich in de pers afspeelt. Door de exacte wijze van falen te diagnosticeren, implementeren ingenieurs gerichte oplossingen die de standtijd van het gereedschap verlengen, de kwaliteit van de onderdelen verbeteren en de productieoutput stabiliseren.
Identificeer eerst het slijtagemechanisme: Onderscheid maken tussen lijmslijtage (vreten), schurende slijtage, thermische vermoeidheid en mechanische vermoeidheid is van cruciaal belang voordat wordt geïnvesteerd in gereedschapsaanpassingen of nieuwe coatings.
Het niet op elkaar aansluiten van materialen en substraten is een primaire boosdoener: de opkomst van geavanceerde hogesterktestaalsoorten (AHSS) overtreft vaak oudere gereedschapsstaalsoorten, waardoor verbeterde matrijsmaterialen of geavanceerde Surface Engineered Coatings (PVD/CVD) nodig zijn.
Smering en uitlijning bepalen de ROI: Zelfs premium gereedschapsstaal zal voortijdig falen als de pers doorbuigt, onjuiste matrijsspeling of onvoldoende grenssmering aanwezig is.
Voorspellend onderhoud presteert beter dan gepland onderhoud: de integratie van tonnagemonitors, in-die-sensoren en geautomatiseerde onderhoudsbeheersystemen (CMMS) verschuift het onderhoudsparadigma van reactief naar voorspellend, waardoor de levenscyclus van de stempelmatrijs wordt gemaximaliseerd.
Inhoudsopgave
Slijtage van stempels heeft meer invloed dan alleen de reparatiekosten. Frequente gereedschapsstoringen verhogen de uitvaltijd, het uitvalpercentage en de onderhoudskosten. Het vaststellen van meetbare prestatiebenchmarks helpt fabrikanten de kosten onder controle te houden en de levensduur van de matrijzen te verbeteren.
Kostentype |
Belangrijkste uitgaven |
|---|---|
Directe kosten |
Stempelvervanging, matrijsreparatie, EDM-bewerking, onderhoudswerkzaamheden |
Indirecte kosten |
Productiestilstand, afgekeurde onderdelen, kwaliteitscontrole, vertraagde leveringen |
Indirecte kosten kunnen de totale financiële impact van voortijdige gereedschapsslijtage aanzienlijk vergroten.
Fabrikanten moeten de volgende indicatoren monitoren:
Hits per verscherping: Stempelcycli tussen verscherpingsbewerkingen.
Gereedschapskosten per onderdeel: de totale gereedschapskosten gedeeld door de geproduceerde aanvaardbare onderdelen.
Schrootpercentage: percentage afgewezen gestempelde componenten.
Downtime: verloren productie-uren als gevolg van gereedschapsonderhoud.
Standtijd: Totaal aantal slagen vóór vervanging van componenten.
Materiaaleigenschappen controleren: Controleer de plaatdikte en treksterkte.
Gereedschapsstaal evalueren: Bevestig de staalkwaliteit en oppervlaktehardheid.
Optimaliseer de matrijsspeling: stem de snijspeling af op de materiaalvereisten.
Stel onderhoudsdoelen in: gebruik historische aantal slagen en prestatiegegevens van gereedschappen.
Gereedschapsconditie |
Aanbevolen actie |
|---|---|
Kleine slijtage aan de randen |
Slijpen en inspecteren |
Frequente vreten of schuren |
Verbeter de smering of upgrade coatings |
Herhaalde stootschade |
Controleer de uitlijning, speling en gereedschapsmaterialen |
Aanhoudende storingen en hoge downtime |
Overweeg een nieuw ontwerp of vervanging van de matrijzen |
Het doel is om de gereedschapskosten per acceptabel onderdeel te minimaliseren, in plaats van zich alleen te concentreren op individuele reparatiekosten.

Voortijdige slijtage van de stempelmatrijs is het gevolg van wrijving, mechanische spanning, temperatuurschommelingen en chemische reacties. Door het specifieke slijtagemechanisme te identificeren, kunnen fabrikanten geschikte gereedschapsmaterialen, coatings, smering en onderhoudsstrategieën selecteren om de levensduur van de matrijzen te verlengen.

Lijmslijtage treedt op wanneer hoge druk en wrijving ervoor zorgen dat plaatmetaal zich hecht aan het oppervlak van de stempelmatrijs. Deze materiaaloverdracht veroorzaakt krassen, verhoogt de stripkracht en versnelt gereedschapsschade. Een goede smering, compatibele oppervlaktecoatings en geoptimaliseerde vormomstandigheden helpen het invreten te verminderen en de duurzaamheid van de matrijs te verbeteren.
Slijtage ontstaat wanneer harde deeltjes, metaalresten of aanslag op het oppervlak krassen en materiaal van de gereedschapsoppervlakken verwijderen. Veel voorkomende symptomen zijn parallelle groeven, botte snijkanten en maatonnauwkeurigheden. Het onderhouden van schone plaatwerkoppervlakken en het selecteren van slijtvast gereedschapsstaal of coatings helpt schurende schade te minimaliseren.
Oppervlaktemoeheid is het gevolg van herhaalde stempelbelastingen die geleidelijk microscopisch kleine scheurtjes in gereedschapsstaal veroorzaken. Deze scheuren kunnen zich ontwikkelen tot randafbrokkeling, afbladderen van het oppervlak of ponsbreuk. Een juiste warmtebehandeling, uitgebalanceerde hardheid en taaiheid, en gecontroleerde belasting helpen vroegtijdige vermoeidheidsbreuken te voorkomen.
Thermische vermoeidheid treedt op wanneer herhaalde verwarming en koeling uitzetting en samentrekking van de stempelmatrijsoppervlakken veroorzaken. Dit kan fijne oppervlaktescheuren veroorzaken, ook wel hittecontrole genoemd, wat na verloop van tijd tot materiaalverlies kan leiden. Het optimaliseren van de stempelsnelheid, smering, koeling en gereedschapsmateriaalkeuze helpt de thermische stress te verminderen.
Corrosieve slijtage treedt op wanneer incompatibele smeermiddelen, additieven of proceschemicaliën reageren met gereedschapsmaterialen. Bepaalde chemische formuleringen kunnen gereedschapsstaaloppervlakken of hardmetalen bindmiddelen beschadigen, waardoor de slijtvastheid en levensduur afnemen. Het selecteren van chemisch compatibele smeermiddelen en gereedschapsmaterialen helpt corrosiegerelateerde storingen te voorkomen.
Slijtagemechanisme |
Visueel symptoom op onderdeel/gereedschap |
Onmiddellijke controle op de werkvloer |
|---|---|---|
Kleefslijtage (vreten) |
Diep inkerving op getrokken delen, materiaalophoping op stempel |
Controleer de smeermiddelconcentratie en de uitlijning van de spuitmonden |
Schurende slijtage (kerven) |
Parallelle groeven op het matrijsoppervlak, snel maatverlies |
Inspecteer de binnenkomende spoel op zware walshuid of snijbramen |
Oppervlaktevermoeidheid (chippen) |
Ontbrekende fragmenten op de snijkanten, plotselinge toename van bramen |
Controleer de hardheid van het gereedschapsstaal (HRC) en controleer de parallelliteit van de pers |
Thermische vermoeidheid (hittecontrole) |
Spinnenwebachtige microscheurtjes op het gereedschapsoppervlak |
Bewaak de bedrijfstemperatuur van het gereedschap en pas de perssnelheid aan |
Het identificeren van het slijtagemechanisme levert de symptomen op, maar ingenieurs moeten dieper graven om de grondoorzaken te vinden. Voortijdig falen komt meestal voort uit een discrepantie tussen de ontwerpparameters van het gereedschap en de realiteit op de productievloer.
Het selecteren van het juiste gereedschapsstaal vereist een evenwicht tussen taaiheid en slijtvastheid. Oudere materialen zoals D2 bieden behoorlijke basisprestaties voor zacht staal, maar ze falen vaak wanneer ze worden belast met het vormen van moderne, zeer sterke legeringen. Door over te stappen op poedermetallurgische (PM) staalsoorten zoals CPM-10V of het gebruik van volhardmetalen wisselplaten worden de noodzakelijke vanadium- of wolfraamcarbiden geleverd om ernstige slijtage te weerstaan. De uniforme verdeling van het carbide in PM-staal voorkomt de grote ophoping van carbiden, die vaak leidt tot afbrokkeling bij conventioneel ingotstaal.
Zelfs het meest geavanceerde PM-staal zal falen als de warmtebehandeling gebrekkig is. Ontkoling tijdens het verhardingsproces laat een zachte buitenhuid achter die onmiddellijk wegslijt. Omgekeerd zorgt onvoldoende tempering ervoor dat de kern broos wordt en vatbaar is voor breuk onder belasting. Strikte naleving van metallurgische specificaties, inclusief de juiste austenitistemperaturen en meerdere tempereercycli, is niet onderhandelbaar voor een gezond leven. Stempelen sterven.
Een verkeerde uitlijning van de pers en overmatige doorbuiging kunnen een ongelijkmatige matrijsspeling, voortijdige slijtage van de stempel en schade aan het gereedschap veroorzaken. Versleten geleidingssystemen, niet-gecentreerde belasting en onvoldoende framestijfheid beïnvloeden de parallelliteit tussen ram en bed. Regelmatige persinspecties, aanpassingen van de stempels en dynamische uitlijningscontroles helpen de stempelnauwkeurigheid te behouden en de levensduur van het gereedschap te verlengen.
Het trekken van slakken vindt plaats wanneer geponst schroot terugkeert naar het matrijsoppervlak in plaats van weg te vallen, waardoor de ponsen en matrijscomponenten mogelijk worden beschadigd tijdens de volgende slag. Veelvoorkomende oorzaken zijn zuigkracht, overmatige smering en restmagnetisme. De juiste matrijsgeometrie, uitwerppennen en geschikte schrootverwijderingssystemen helpen het trekken van slakken te voorkomen en een stabiele productie te behouden.
Onjuiste stempelsmering verhoogt de wrijving, hitte en vreten, waardoor de slijtage van de matrijzen wordt versneld. Smeermiddelen moeten passen bij het materiaal van het werkstuk en de vormvereisten, vooral bij hoogsterkte staal en dieptrekbewerkingen. Consistent smeermiddel aanbrengen en regelmatige spuitmondinspecties helpen droge plekken te voorkomen, de vormkwaliteit te verbeteren en schade aan het gereedschap te verminderen.
Variaties in de dikte, hardheid en oppervlakteconditie van plaatmetaal kunnen de snijspeling en de gereedschapsprestaties beïnvloeden. Hoogwaardige materialen zoals AHSS vereisen grotere vormkrachten en geschikte matrijsontwerpen. Het bewaken van de kwaliteit van binnenkomend materiaal en het aanpassen van de gereedschapsspecificaties helpen onverwachte slijtage, maatfouten en productieonderbrekingen te verminderen.
Het voorkomen van voortijdige slijtage van de stempels vereist een combinatie van materiaalupgrades, mechanische optimalisatie, geautomatiseerde monitoring en preventief onderhoud. Het aanpakken van de onderliggende oorzaken helpt de betrouwbaarheid van het gereedschap te verbeteren en de productiekosten op de lange termijn te verlagen.
Geavanceerde gereedschapsstaalsoorten en oppervlaktecoatings verbeteren de slijtvastheid en verminderen de wrijving bij veeleisende stempeltoepassingen. Poedermetallurgische staalsoorten en wolfraamcarbide bieden verbeterde duurzaamheid voor geschikte bedrijfsomstandigheden, terwijl PVD-, CVD- en TD-coatings vreten en oppervlakteschade helpen minimaliseren. Een juiste materiaal- en coatingkeuze kan de levensduur van het gereedschap verlengen en de slijpfrequentie verminderen.
Een correcte matrijsspeling en persuitlijning zijn essentieel voor consistente stempelprestaties. Ingenieurs moeten de ruimte tussen stempel en matrijs aanpassen aan de materiaaldikte, sterkte en snijvereisten. Regelmatige inspecties van de parallelliteit van de ram, de geleidingssystemen en de stijfheid van de pers helpen ongelijkmatige belasting, overmatige bramen en vroegtijdig falen van het gereedschap te voorkomen.
Geautomatiseerde smeersystemen zorgen voor een consistente verdeling van het smeermiddel, verminderen wrijving en voorkomen droog contact tijdens het stempelen. In-die-sensoren en tonnagebewakingssystemen kunnen abnormale krachten, verkeerde toevoer en het trekken van slakken detecteren voordat er grote schade ontstaat. Deze technologieën verbeteren de processtabiliteit, minimaliseren materiaalverspilling en verminderen onverwachte stilstand.
Computerized Maintenance Management Systems (CMMS) helpen fabrikanten bij het bijhouden van stempelcycli, onderhoudsschema's, vervanging van componenten en gereedschapsfouten. Historische prestatiegegevens ondersteunen de preventieve onderhoudsplanning en identificeren terugkerende slijtageproblemen. Deze datagestuurde aanpak verbetert de betrouwbaarheid van de apparatuur, verlengt de levensduur van de matrijzen en verlaagt de onderhoudskosten.
Haal historische uitval- en downtimegegevens op om de drie meest onderhoudsgevoelige onderdelen te identificeren die momenteel in uw vestiging actief zijn.
Voer een dynamische persuitlijningscontrole uit om de parallelliteit van de ram en de speling van de spie onder het werkelijke stanstonnage te meten.
Controleer uw huidige smeermiddeltoepassingssysteem om verstopte spuitmonden, inconsistente spuitpatronen of onjuiste vloeistofviscositeit te identificeren.
Controleer of uw snijspeling overeenkomt met de specifieke schuifsterkte en dikte van het binnenkomende spoelmateriaal.
Implementeer een strikt systeem voor het bijhouden van het aantal slagen om preventief slijpen te plannen voordat catastrofale snijkantfouten optreden.
A: De aanvaardbare levensduur varieert sterk, afhankelijk van het materiaal dat wordt gestempeld en het gebruikte gereedschapsstaal. Met een standaard zacht staal met stansen kunnen tussen de slijpbeurten 500.000 tot 1.000.000 slagen worden bereikt. Het stempelen van Advanced High-Strength Steels (AHSS) kan die levensduur echter terugbrengen tot 50.000 slagen zonder gespecialiseerde coatings of poedermetallurgisch gereedschapsstaal.
A: Een onjuiste matrijsspeling dwingt het gereedschap harder te werken. Als de speling te klein is, neemt de wrijving exponentieel toe, wat leidt tot snelle slijtage door schuren en vreten. Als de speling te los is, buigt het materiaal voordat het scheurt, waardoor er zware bramen ontstaan en het risico op het trekken van slak toeneemt. Optimale speling verdeelt de snijkrachten gelijkmatig.
A: Het vreten zelf is een symptoom, niet de hoofdoorzaak. Hoewel operators het microgelaste materiaal kunnen wegpolijsten om het oppervlak tijdelijk te herstellen, zal het vreten terugkeren tenzij het onderliggende probleem wordt verholpen. Permanente preventie vereist het verbeteren van de smeermiddelchemie, het aanbrengen van antiwrijvingscoatings of het veranderen van de kwaliteit van het gereedschapsstaal.
A: Er bestaat niet één beste coating; het hangt af van de faalmodus. Titaniumnitride (TiN) biedt een goede slijtvastheid voor algemene doeleinden. Titaniumcarbonitride (TiCN) is uitstekend geschikt voor schurende omgevingen. Voor zware vervormings- en dieptrekbewerkingen die gevoelig zijn voor vreten, bieden Thermal Diffusion (TD) of Chemical Vapour Deposition (CVD) coatings superieure bescherming.
A: Door het trekken van slakken wordt het geponste schroot terug op het matrijsoppervlak getrokken. Wanneer de pers opnieuw draait, verplettert de geharde pons het schrootstuk rechtstreeks in het matrijsblok. Deze plaatselijke, extreme druk veroorzaakt onmiddellijke catastrofale schade, waarbij vaak de rand van de matrijs wordt afgebroken of de stempel volledig wordt verbrijzeld.
A: Ja, veel PVD- en CVD-coatings kunnen chemisch worden verwijderd en opnieuw worden aangebracht nadat het gereedschap is geslepen. Herhaalde stripcycli kunnen echter de oppervlakte-integriteit van het onderliggende gereedschapsstaalsubstraat aantasten, wat mogelijk kan leiden tot waterstofverbrossing of microscopische maatveranderingen in de loop van de tijd.


