
Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-10-12 Origine : Site


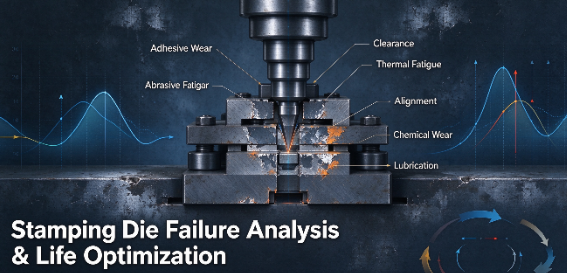
La maintenance imprévue des outils et les taux de rebut élevés détruisent les marges dans la fabrication en grand volume. Ces problèmes remontent généralement à un seul point de défaillance : l’intégrité des outils compromise. Même si la dégradation progressive des outils se produit naturellement sur des millions de cycles, une dégradation prématurée L'usure des matrices d'emboutissage perturbe les calendriers de production, gonfle le coût par pièce et oblige à des réparations d'urgence réactives. Passer d’une lutte réactive contre les incendies à une prévention proactive nécessite une évaluation systématique des mécanismes d’usure. Vous devez analyser la métallurgie des aciers à outils, l’alignement des presses et la chimie de la lubrification pour déterminer l’intervention la plus efficace. Les fabricants ne peuvent pas se fier uniquement aux inspections visuelles pour évaluer l’état des outils. La production moderne exige une compréhension rigoureuse de la physique qui se déroule à l’intérieur de la presse. En diagnostiquant le mode exact de défaillance, les ingénieurs mettent en œuvre des solutions ciblées qui prolongent la durée de vie des outils, améliorent la qualité des pièces et stabilisent la production.
Identifiez d'abord le mécanisme d'usure : il est essentiel de faire la distinction entre l'usure adhésive (grippage), l'usure abrasive, la fatigue thermique et la fatigue mécanique avant d'investir dans des modifications d'outillage ou de nouveaux revêtements.
L'inadéquation des matériaux et des substrats est l'une des principales causes : la montée en puissance des aciers avancés à haute résistance (AHSS) l'emporte souvent sur les aciers à outils traditionnels, nécessitant des matériaux de matrice améliorés ou des revêtements de surface avancés (PVD/CVD).
La lubrification et l'alignement dictent le retour sur investissement : même les aciers à outils de qualité supérieure échoueront prématurément en cas de déviation de la presse, de jeu de matrice inapproprié ou de lubrification des limites inadéquate.
La maintenance prédictive surpasse la maintenance planifiée : l'intégration de moniteurs de tonnage, de capteurs intégrés et de systèmes de gestion de maintenance informatisée (GMAO) fait passer le paradigme de maintenance de réactif à prédictif, maximisant ainsi le cycle de vie des matrices d'emboutissage.
Table des matières
L’usure des moules d’emboutissage n’affecte pas seulement les coûts de réparation. Les pannes fréquentes des outils augmentent les temps d'arrêt, les taux de rebut et les dépenses de maintenance. L'établissement de références de performances mesurables aide les fabricants à contrôler les coûts et à améliorer la durée de vie des matrices.
Type de coût |
Dépenses clés |
|---|---|
Coûts directs |
Remplacement de poinçons, réparation de matrices, usinage EDM, main d'œuvre de maintenance |
Coûts indirects |
Arrêts de production, pièces rejetées, contrôle qualité, retards de livraison |
Les coûts indirects peuvent augmenter considérablement l’impact financier total de l’usure prématurée des outils.
Les fabricants doivent surveiller les indicateurs suivants :
Coups par affûtage : cycles d’estampage entre les opérations d’affûtage.
Coût d'outillage par pièce : dépenses totales d'outillage divisées par les pièces acceptables produites.
Taux de rebut : pourcentage de composants estampés rejetés.
Temps d'arrêt : heures de production perdues en raison de la maintenance des outils.
Durée de vie de l'outil : nombre total de courses avant le remplacement du composant.
Vérifiez les propriétés du matériau : vérifiez l'épaisseur de la feuille et la résistance à la traction.
Évaluez l’acier à outils : confirmez la qualité de l’acier et la dureté de la surface.
Optimisez le jeu de matrice : adaptez le jeu de coupe aux exigences du matériau.
Définissez des objectifs de maintenance : utilisez le nombre de courses historiques et les données de performances des outils.
État de l'outillage |
Action recommandée |
|---|---|
Usure mineure des bords |
Aiguiser et inspecter |
Gallings ou abrasions fréquents |
Améliorer la lubrification ou améliorer les revêtements |
Dommages répétés aux coups de poing |
Vérifier l'alignement, le jeu et les matériaux de l'outil |
Pannes persistantes et temps d'arrêt élevés |
Envisagez une refonte ou un remplacement de la matrice |
L'objectif est de minimiser le coût de l'outillage par pièce acceptable, plutôt que de se concentrer uniquement sur les dépenses de réparation individuelles.

L’usure prématurée des moules d’emboutissage résulte de la friction, des contraintes mécaniques, des fluctuations de température et des réactions chimiques. L'identification du mécanisme d'usure spécifique aide les fabricants à sélectionner les matériaux d'outillage, les revêtements, la lubrification et les stratégies de maintenance appropriés pour prolonger la durée de vie des matrices.

L'usure de l'adhésif se produit lorsqu'une pression et un frottement élevés font adhérer la tôle à la surface de la matrice d'emboutissage. Ce transfert de matière crée des rayures, augmente la force de dénudage et accélère les dommages aux outils. Une lubrification appropriée, des revêtements de surface compatibles et des conditions de formage optimisées contribuent à réduire le grippage et à améliorer la durabilité de la matrice.
L'usure abrasive se développe lorsque des particules dures, des débris métalliques ou des calamines rayent et enlèvent de la matière sur les surfaces des outils. Les symptômes courants incluent des rainures parallèles, des bords de coupe émoussés et des imprécisions dimensionnelles. Le maintien des surfaces de tôle propres et la sélection d'aciers à outils ou de revêtements résistants à l'usure permettent de minimiser les dommages abrasifs.
La fatigue de surface résulte de charges d'emboutissage répétées qui créent progressivement des fissures microscopiques dans l'acier à outils. Ces fissures peuvent se transformer en écaillage des bords, en écaillage de la surface ou en rupture de poinçon. Un traitement thermique approprié, une dureté et une ténacité équilibrées et une charge contrôlée aident à prévenir une rupture prématurée par fatigue.
La fatigue thermique se produit lorsque des chauffages et des refroidissements répétés provoquent une dilatation et une contraction des surfaces des matrices d'emboutissage. Cela peut produire de fines fissures superficielles, connues sous le nom de contrôle thermique, qui peuvent entraîner une perte de matière au fil du temps. L'optimisation de la vitesse d'emboutissage, de la lubrification, du refroidissement et de la sélection des matériaux des outils permet de réduire les contraintes thermiques.
L'usure corrosive se produit lorsque des lubrifiants, des additifs ou des produits chimiques de traitement incompatibles réagissent avec les matériaux d'outillage. Certaines formulations chimiques peuvent endommager les surfaces en acier à outils ou les liants carbure, réduisant ainsi la résistance à l'usure et la durée de vie. La sélection de lubrifiants et de matériaux d'outils chimiquement compatibles permet d'éviter les défaillances liées à la corrosion.
Mécanisme d'usure |
Symptôme visuel sur la pièce/l'outil |
Vérification immédiate de l'atelier |
|---|---|---|
Usure de l'adhésif (grippage) |
Rainures profondes sur les pièces embouties, accumulation de matière sur le poinçon |
Vérifier la concentration du lubrifiant et l'alignement des buses de pulvérisation |
Usure abrasive (marquage) |
Rainures parallèles sur la surface de la matrice, perte dimensionnelle rapide |
Inspecter la bobine entrante pour détecter toute calamine importante ou bavures de refendage |
Fatigue superficielle (écaillage) |
Fragments manquants sur les arêtes de coupe, augmentation soudaine des bavures |
Vérifier la dureté de l'acier à outils (HRC) et vérifier le parallélisme de la presse |
Fatigue thermique (contrôle thermique) |
Microfissures en forme de toile d'araignée sur la surface de l'outil |
Surveiller la température de fonctionnement de l'outil et ajuster la vitesse de la presse |
L'identification du mécanisme d'usure fournit les symptômes, mais les ingénieurs doivent creuser plus profondément pour trouver les causes profondes. Une défaillance prématurée provient généralement d'un décalage entre les paramètres de conception de l'outil et la réalité de l'atelier de production.
La sélection du bon acier à outils nécessite un équilibre entre la ténacité et la résistance à l’usure. Les matériaux existants comme le D2 offrent des performances de base décentes pour les aciers doux, mais ils échouent souvent lorsqu'ils sont chargés de former des alliages modernes à haute résistance. La transition vers des aciers de métallurgie des poudres (PM) comme le CPM-10V ou l'utilisation d'inserts en carbure monobloc fournit les carbures de vanadium ou de tungstène nécessaires pour résister à une abrasion sévère. La répartition uniforme du carbure dans les aciers PM empêche l'accumulation importante de carbure qui conduit souvent à l'écaillage dans les aciers à lingots conventionnels.
Même l'acier PM le plus avancé échouera si le traitement thermique est défectueux. La décarburation pendant le processus de durcissement laisse une peau extérieure douce qui s'use instantanément. À l’inverse, un revenu insuffisant laisse le noyau fragile et susceptible de se briser sous la charge. Le strict respect des spécifications métallurgiques, y compris les températures d'austénitisation appropriées et les cycles de revenu multiples, n'est pas négociable pour un environnement sain. Matrice d'estampage.
Un désalignement de la presse et une déflexion excessive peuvent provoquer un jeu inégal de la matrice, une usure prématurée du poinçon et des dommages à l'outillage. Des systèmes de guidage usés, une charge décentrée et une rigidité insuffisante du châssis affectent le parallélisme du vérin au lit. Des inspections régulières de la presse, des ajustements de lardon et des contrôles d'alignement dynamique aident à maintenir la précision de l'emboutissage et à prolonger la durée de vie des outils.
L'arrachage de bouchons se produit lorsque les déchets de poinçonnage reviennent à la surface de la matrice au lieu de tomber, ce qui risque d'endommager les poinçons et les composants de la matrice lors de la course suivante. Les causes courantes incluent l’aspiration, la lubrification excessive et le magnétisme résiduel. Une géométrie de matrice appropriée, des broches d'éjection et des systèmes d'élimination des déchets appropriés aident à empêcher l'arrachage des bouchons et à maintenir une production stable.
Une mauvaise lubrification de l'emboutissage augmente la friction, la chaleur et le grippage, accélérant ainsi l'usure de la matrice. Les lubrifiants doivent correspondre au matériau de la pièce à usiner et aux exigences de formage, en particulier pour les aciers à haute résistance et les opérations d'emboutissage profond. Une application constante de lubrifiant et des inspections régulières des buses aident à prévenir les zones sèches, à améliorer la qualité du formage et à réduire les dommages aux outils.
Les variations d'épaisseur, de dureté et d'état de surface de la tôle peuvent affecter le jeu de coupe et les performances de l'outillage. Les matériaux à haute résistance tels que l'AHSS nécessitent des forces de formage plus importantes et des conceptions de matrices adaptées. La surveillance de la qualité des matériaux entrants et l'ajustement des spécifications des outils contribuent à réduire l'usure inattendue, les défauts dimensionnels et les interruptions de production.
La prévention de l’usure prématurée des matrices d’emboutissage nécessite une combinaison de mises à niveau des matériaux, d’optimisation mécanique, de surveillance automatisée et de maintenance préventive. S'attaquer aux causes sous-jacentes contribue à améliorer la fiabilité des outils et à réduire les coûts de production à long terme.
Les aciers à outils et les revêtements de surface avancés améliorent la résistance à l'usure et réduisent la friction dans les applications d'emboutissage exigeantes. Les aciers de métallurgie des poudres et le carbure de tungstène offrent une durabilité accrue pour des conditions de fonctionnement appropriées, tandis que les revêtements PVD, CVD et TD aident à minimiser le grippage et les dommages de surface. Une sélection appropriée de matériaux et de revêtements peut prolonger la durée de vie de l'outil et réduire la fréquence d'affûtage.
Un jeu correct de la matrice et un alignement correct de la presse sont essentiels pour des performances d'emboutissage constantes. Les ingénieurs doivent ajuster le jeu entre le poinçon et la matrice en fonction de l'épaisseur, de la résistance et des exigences de découpe du matériau. Des inspections régulières du parallélisme des vérins, des systèmes de guidage et de la rigidité de la presse aident à prévenir les charges inégales, les bavures excessives et les défaillances prématurées des outils.
Les systèmes de lubrification automatisés assurent une distribution constante du lubrifiant, réduisant ainsi la friction et empêchant le contact sec pendant l'emboutissage. Les capteurs intégrés et les systèmes de surveillance du tonnage peuvent détecter les forces anormales, les erreurs d'alimentation et les tirages de bouchons avant que des dommages majeurs ne surviennent. Ces technologies améliorent la stabilité des processus, minimisent le gaspillage de matériaux et réduisent les temps d'arrêt imprévus.
Les systèmes informatisés de gestion de la maintenance (GMAO) aident les fabricants à suivre les cycles d'emboutissage, les calendriers de maintenance, les remplacements de composants et les pannes d'outillage. Les données de performances historiques soutiennent la planification de la maintenance préventive et identifient les problèmes d'usure récurrents. Cette approche basée sur les données améliore la fiabilité des équipements, prolonge la durée de vie des matrices et réduit les coûts de maintenance.
Extrayez l'historique des données sur les rebuts et les temps d'arrêt pour identifier les trois matrices nécessitant le plus de maintenance actuellement en cours d'exécution dans votre installation.
Effectuez une vérification dynamique de l'alignement de la presse pour mesurer le parallélisme du vérin et le jeu du lardon sous le tonnage d'emboutissage réel.
Vérifiez votre système d'application de lubrification actuel pour identifier les buses obstruées, les modèles de pulvérisation incohérents ou la viscosité incorrecte du fluide.
Vérifiez que vos jeux de coupe correspondent à la résistance au cisaillement et à l'épaisseur spécifiques du matériau de la bobine entrante.
Mettez en œuvre un système strict de suivi du nombre de coups pour planifier un affûtage préventif avant qu’une défaillance catastrophique des bords ne se produise.
R : La durée de vie acceptable varie considérablement en fonction du matériau estampé et de l'acier à outils utilisé. Un acier doux standard de découpe peut atteindre 500 000 à 1 000 000 de coups entre les affûtages. Cependant, l'emboutissage des aciers avancés à haute résistance (AHSS) peut réduire cette durée de vie à 50 000 coups sans revêtements spécialisés ni aciers à outils de métallurgie des poudres.
R : Un jeu incorrect de la matrice oblige l'outil à travailler plus fort. Si le jeu est trop serré, la friction augmente de façon exponentielle, entraînant une usure abrasive rapide et un grippage. Si le jeu est trop lâche, le matériau se plie avant de se déchirer, créant de fortes bavures et augmentant le risque de traction par chute. Un jeu optimal répartit uniformément les forces de coupe.
R : Les galles en elles-mêmes sont un symptôme et non la cause profonde. Bien que les opérateurs puissent polir le matériau micro-soudé pour restaurer temporairement la surface, le grippage réapparaîtra à moins que le problème sous-jacent ne soit résolu. Une prévention permanente nécessite une amélioration de la chimie du lubrifiant, l'application de revêtements de surface antifriction ou un changement de nuance d'acier à outils.
R : Il n’existe pas de meilleur revêtement unique ; cela dépend du mode de défaillance. Le nitrure de titane (TiN) offre une bonne résistance à l'usure à usage général. Le carbonitrure de titane (TiCN) est excellent pour les environnements abrasifs. Pour les opérations sévères de formage et d'emboutissage profond sujettes au grippage, les revêtements par diffusion thermique (TD) ou par dépôt chimique en phase vapeur (CVD) offrent une protection supérieure.
R : L'extraction de limaces ramène les déchets perforés sur la surface de la matrice. Lorsque la presse cycle à nouveau, le poinçon durci écrase la chute directement dans le bloc matrice. Cette pression extrême et localisée provoque des dommages catastrophiques immédiats, ébréchant fréquemment le bord de la matrice ou brisant complètement le poinçon.
R : Oui, de nombreux revêtements PVD et CVD peuvent être décapés chimiquement et réappliqués une fois l'outil affûté. Cependant, des cycles de décapage répétés peuvent dégrader l’intégrité de la surface du substrat sous-jacent en acier à outils, conduisant potentiellement à une fragilisation par l’hydrogène ou à des changements dimensionnels microscopiques au fil du temps.


