
Visualizzazioni: 0 Autore: Editor del sito Orario di pubblicazione: 2026-10-12 Origine: Sito


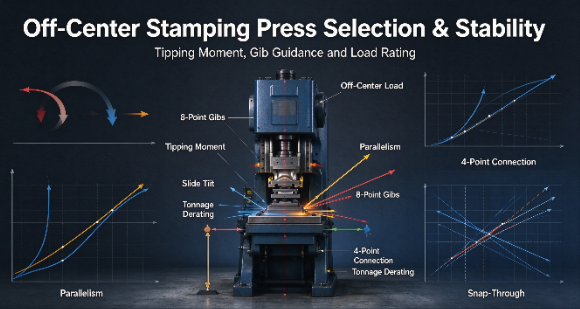
Raramente in officina si realizzano operazioni di stampaggio perfettamente centrate. Le stazioni di formatura o tranciatura pesanti cadono naturalmente verso i bordi degli stampi progressivi. Questi gravi I carichi che stampano fuori centro distruggono attivamente l'attrezzatura standard. Causano l'usura prematura dello stampo, la rottura dei tiranti e il ribaltamento catastrofico della slitta. I valori di tonnellaggio standard presuppongono l'applicazione del punto morto del carico. I team di approvvigionamento spesso specificano le attrezzature basandosi esclusivamente sul tonnellaggio totale. Non riescono a tenere conto dei momenti di ribaltamento generati dalle geometrie asimmetriche delle parti. Questa supervisione si traduce in lunghi tempi di inattività, gravi rischi per la sicurezza e frequenti ricostruzioni meccaniche.
È necessario un quadro tecnico per valutare e specificare a premere per condizioni di carico decentrato . Questa guida analizza i requisiti esatti relativi a rigidità del telaio, punti di connessione, tipi di azionamento, architettura del gibbing e declassamento del tonnellaggio. Imparerai come abbinare le capacità meccaniche ai layout di stampi progressivi più estremi, garantendo stabilità e precisione a lungo termine.
L'architettura del telaio non è negoziabile: le presse con telaio a gap (telaio a C) sono strutturalmente inadatte per carichi decentrati gravi; le presse a lato dritto sono obbligatorie per mantenere il parallelismo sotto stress asimmetrico.
I punti di connessione determinano la stabilità: una pressa a 2 o 4 punti distribuisce la forza attraverso lo scivolo, resistendo attivamente al momento di ribaltamento che distruggerebbe una pressa a punto singolo.
La precisione del lardone è fondamentale: sono necessari lardoni a 8 punti a tutta lunghezza per limitare il movimento della slitta e assorbire le forze laterali generate dai carichi di stampaggio decentrati.
La scelta dell'azionamento è importante: la scelta tra azionamenti meccanici, idraulici e servoazionamenti deve essere dettata dalle caratteristiche specifiche del processo di stampaggio per mitigare gli urti dovuti allo scatto.
Il tonnellaggio deve essere ridotto: la capacità della rotativa diminuisce in modo significativo quando il carico si allontana dalla linea centrale; il calcolo del tonnellaggio inverso e del momento di ribaltamento è un passaggio obbligatorio nella selezione della pressa.
Sommario
Il caricamento decentrato si verifica quando le forze di formatura agiscono lontano dalla linea centrale della slitta della pressa, creando sollecitazioni irregolari durante lo stampaggio. Ciò può causare l'inclinazione della slitta, il disallineamento degli utensili e difetti dimensionali. Il funzionamento corretto richiede una sufficiente rigidità del telaio, una guida stabile della slitta e un parallelismo coerente tra la slitta e il letto sotto carichi asimmetrici.
I danni dovuti al carico decentrato spesso si manifestano come usura irregolare dei lardoni, guide di scorrimento rigate, vibrazioni anomale o deformazione dei tiranti. Questi segnali di allarme possono indicare forze laterali eccessive o una cattiva distribuzione del carico. Ispezioni regolari delle distanze delle guide, delle condizioni del telaio e dell'allineamento della stampante aiutano a rilevare tempestivamente i problemi e a prevenire costosi guasti alle apparecchiature.
Il ribaltamento della diapositiva si verifica quando forze di formazione irregolari generano un momento torcente che interrompe il parallelismo tra la diapositiva e il letto. Questo disallineamento può causare l'inserimento angolato dei punzoni nelle matrici, con conseguente bavatura eccessiva, usura accelerata degli utensili e dimensioni delle parti incoerenti. I telai rigidi della pressa e i sistemi di guida di precisione aiutano a controllare la deflessione e a mantenere la precisione di stampaggio.
Lo snap-through, noto anche come tonnellaggio inverso, si verifica quando l'energia immagazzinata viene improvvisamente rilasciata durante la frattura del materiale. In condizioni di carico decentrato, questo shock può creare vibrazioni irregolari e ulteriore stress sui componenti della stampante. Un'adeguata rigidità del telaio, configurazioni di azionamento adeguate e sistemi di controllo degli urti aiutano a ridurre i danni da fatica e a proteggere le apparecchiature di stampaggio.
Per valutare le specifiche della pressa è necessario calcolare l'esatto momento di ribaltamento generato dagli stampi. Si calcola il momento di ribaltamento utilizzando una formula semplice: forza moltiplicata per distanza dal centro. È necessario stabilire questa metrica di base prima di esaminare le curve di carico di qualsiasi produttore di macchine da stampa.
Forza della stazione di morte (tonnellate) |
Distanza dalla linea centrale (pollici) |
Momento di ribaltamento calcolato (pollici-tonnellate) |
Impatto sulla diapositiva di stampa |
|---|---|---|---|
50 |
10 |
500 |
Minimo. Gestito da presse standard a 2 punti. |
150 |
15 |
2.250 |
Moderare. Richiede un gibbing stretto a 8 punti. |
300 |
24 |
7.200 |
Acuto. Richiede un'architettura a 4 punti diritti. |
Conoscere il momento di ribaltamento massimo consente di specificare una macchina in grado di gestire le esatte forze di rotazione richieste dalla vostra produzione. Non indovinare mai questi numeri; estraili direttamente dai tuoi dati di progettazione degli utensili.
Il design del telaio della pressa influisce direttamente sulla rigidità strutturale, sulla distribuzione del carico e sulla resistenza alle forze fuori centro. Le due configurazioni principali sono le presse con telaio a C e le presse a montanti diritti. La scelta della struttura appropriata dipende dal tonnellaggio di stampaggio, dalle dimensioni dello stampo e dai requisiti di precisione.
Le presse con telaio a C forniscono un comodo accesso su tre lati ma sono più suscettibili alla deflessione angolare sotto carichi pesanti o decentrati. Un movimento eccessivo del telaio può influenzare il parallelismo della slitta, causando il disallineamento degli utensili e l'usura prematura. Generalmente sono più adatti per operazioni di stampaggio più leggere entro i limiti di carico nominale.
Le presse a montanti diritti presentano una struttura a telaio chiuso che fornisce maggiore rigidità e distribuzione del carico più uniforme. I montanti rinforzati aiutano a resistere ai momenti di ribaltamento e riducono al minimo la deflessione del carrello durante lo stampaggio asimmetrico. Questo design migliora l'allineamento degli utensili, la precisione dimensionale e l'affidabilità delle apparecchiature nelle applicazioni pesanti.
I telai a tiranti utilizzano barre di acciaio precaricate per collegare la corona, i montanti e il letto, garantendo stabilità strutturale sotto carichi di stampaggio pesanti. I solidi telai saldati offrono una struttura compatta e prestazioni affidabili per le applicazioni adatte. La scelta migliore dipende dal tonnellaggio richiesto, dalla rigidità del telaio, dalla distribuzione del carico e da considerazioni sulla manutenzione.
La ricostruzione di una macchina da stampa esistente può essere economicamente vantaggiosa quando il telaio rimane strutturalmente solido. L'aggiornamento delle guide di scorrimento, della protezione da sovraccarico e dei sistemi di controllo può migliorare le prestazioni. Tuttavia, le presse con gravi danni strutturali o con una capacità di carico decentrata insufficiente potrebbero richiedere la sostituzione. Gli ingegneri dovrebbero confrontare i costi di riparazione, le condizioni del telaio e i requisiti di produzione a lungo termine prima di decidere.

La valutazione di una macchina da stampa richiede la scomposizione di componenti meccanici specifici e la loro associazione ai risultati di produzione. Non si può fare affidamento solo sul tonnellaggio di alto livello. È necessario esaminare attentamente i punti di connessione, l'architettura guida e il posizionamento dell'ingranaggio conduttore. Ciascuno di questi componenti svolge un ruolo diretto nel catturare e neutralizzare le forze di ribaltamento generate dai vostri stampi.
Il numero di punti di connessione tra l'albero motore e la slitta determina la modalità di distribuzione della forza nello spazio dello stampo. Questa specifica crea o interrompe le prestazioni decentrate.
Tipo di connessione |
Distribuzione della forza |
Idoneità per carichi decentrati |
|---|---|---|
1 punto |
Solo punto morto. |
Zero resistenza al ribaltamento. Squalificare completamente. |
2 punti |
Da sinistra a destra (asse X). |
Ottimo per stampi progressivi standard con spostamenti laterali. |
4 punti |
Quattro angoli (assi X e Y). |
Il sistema aureo. Gestisce forti forze fronte-retro e da sinistra a destra. |
Abbina sempre il tipo di connessione alla disposizione fisica delle tue fustelle più pesanti. Una connessione a 4 punti offre la massima sicurezza contro il ribaltamento dello scivolo.
I lardoni regolabili in 8 punti forniscono una migliore guida di scorrimento e stabilità sotto carichi decentrati. Rispetto ai sistemi standard a 4 punti, offrono un supporto aggiuntivo per ridurre il movimento laterale e l'inclinazione della slitta. I materiali adeguati dei lardoni, la lubrificazione e gli spazi liberi specificati dal produttore aiutano a mantenere l'allineamento del pistone e a prolungare la durata degli utensili.
Il posizionamento degli ingranaggi di trasmissione influisce sulla distribuzione del carico e sulla stabilità dello scivolo. I sistemi a trasmissione centrale possono subire una maggiore torsione dell'albero in caso di carico irregolare, mentre le configurazioni a trasmissione doppia distribuiscono le forze motrici in modo più uniforme. Una corretta progettazione dell'azionamento aiuta a ridurre la torsione, migliorare la sincronizzazione delle diapositive e mantenere la precisione di stampa.
La scelta dell'azionamento della pressa deve corrispondere al processo di formatura, alla velocità di produzione e ai requisiti di caricamento decentrato. I sistemi meccanici, idraulici e servo offrono diverse capacità di erogazione della forza e di controllo del movimento. La selezione dell'azionamento appropriato aiuta a migliorare la precisione della formatura, ridurre al minimo lo stress delle apparecchiature e mantenere l'efficienza della produzione.
Tipo di unità |
Vantaggi principali |
Applicazioni adatte |
|---|---|---|
Meccanico |
Funzionamento ripetibile e ad alta velocità |
Tranciatura e punzonatura progressiva |
Idraulico |
Forza controllabile e velocità di formatura regolabile |
Imbutitura profonda e formatura complessa |
Servo |
Movimento programmabile e controllo della velocità migliorato |
Stampaggio di precisione e formatura complessa |
Tutti e tre i tipi di azionamento richiedono un'adeguata rigidità della pressa e capacità di carico decentrato per evitare l'inclinazione della slitta e danni agli utensili.
La riduzione del tonnellaggio tiene conto della ridotta capacità di stampa consentita in condizioni di carico decentrato. Gli ingegneri dovrebbero utilizzare le curve di carico decentrato del produttore per confrontare la forza applicata, la posizione del carico e la capacità consentita. Ad esempio, una pressa da 500 tonnellate può avere un carico consentito sostanzialmente inferiore quando la forza agisce lontano dalla linea centrale. Una verifica adeguata aiuta a prevenire sovraccarichi localizzati e danni alle apparecchiature.
La rigidità del piano e della slitta influenza direttamente la precisione di stampaggio sotto carichi asimmetrici. Una deflessione eccessiva provoca un gioco irregolare dello stampo, variazioni dimensionali e usura prematura degli utensili. La scelta di una pressa con rigidità adeguata e limiti di deflessione verificati dal produttore aiuta a mantenere una qualità costante delle parti e a migliorare la durata dello stampo.
La gestione dei carichi di stampaggio decentrati richiede la selezione coordinata della macchina da stampa, la progettazione dello stampo, i sistemi di sicurezza e la pianificazione della manutenzione. Anche una pressa ad alta rigidità può subire un'usura prematura se i carichi sugli utensili superano i limiti operativi. La valutazione del sistema di stampaggio completo aiuta a ridurre lo stress meccanico e a migliorare l’affidabilità a lungo termine.
La protezione da sovraccarico idraulico (HOLP) aiuta a proteggere le presse meccaniche da un carico eccessivo rilevando le condizioni di sovraccarico e attivando il meccanismo di protezione appropriato. La protezione multipunto è particolarmente importante per le operazioni di stampaggio asimmetrico. Le corrette impostazioni di sovraccarico e i controlli di sicurezza aiutano a ridurre i danni alle apparecchiature e i rischi operativi.
Il bilanciamento del carico dello stampo aiuta a ridurre i momenti di ribaltamento eccessivi durante lo stampaggio fuori centro. Gli ingegneri possono ottimizzare il posizionamento della stazione o utilizzare cuscinetti di pressione, molle ad azoto e altri componenti dello stampo idonei per migliorare la distribuzione del carico. Queste misure dovrebbero essere progettate attentamente per evitare di introdurre forza non necessaria o ulteriore stress sugli utensili.
La manutenzione regolare è essenziale per le presse che operano sotto carichi decentrati ripetuti. Le ispezioni principali includono il gioco dei lardoni, la tensione dei tiranti, le prestazioni di lubrificazione e le condizioni della piastra di appoggio. Il monitoraggio di questi componenti aiuta a identificare l'usura irregolare, prevenire problemi di allineamento e mantenere prestazioni di stampaggio affidabili.
I sistemi di monitoraggio del tonnellaggio multicanale misurano la distribuzione del carico sui diversi punti di connessione della pressa durante il funzionamento. Gli estensimetri rilevano forze irregolari e potenziali condizioni di sovraccarico, consentendo agli operatori di identificare modelli di carico anomali. Il monitoraggio e i controlli di arresto configurati correttamente aiutano a proteggere gli strumenti, ridurre i tempi di inattività e migliorare la coerenza della produzione.
La scelta di una stampante per condizioni di carico decentrato richiede un cambiamento fondamentale nella strategia di approvvigionamento. È necessario dare priorità alla rigidità strutturale, alla guida delle slitte e alla tecnologia di azionamento adeguata rispetto al tonnellaggio grezzo e con rating centrale. Una macchina che sulla carta sembra adeguata si romperà se non avrà la geometria specifica richiesta per neutralizzare i momenti di ribaltamento. La specifica ideale per lavori asimmetrici gravosi è una pressa a lato dritto dotata di connessione a 2 o 4 punti, sistema di azionamento a doppia estremità e gibbing a 8 punti.
Mappa i layout degli stampi progressivi più estremi e identifica le stazioni di formatura più pesanti.
Calcolare i momenti di ribaltamento massimi per ciascun dado utilizzando la formula forza-tempo-distanza.
Presentare questi calcoli specifici e le mappe degli stampi ai produttori di macchine da stampa durante il processo di richiesta di offerta.
Richiedi ai fornitori curve di carico decentrate certificate per dimostrare che le loro macchine sono in grado di gestire i tuoi specifici requisiti asimmetrici.
R: Non esiste un massimo universale. È necessario consultare la curva di carico decentrato specifica del produttore per la macchina esatta. Il carico consentito varia drasticamente in base al tipo di connessione, alla rigidità del telaio e alla distanza esatta a cui viene applicato il carico dalla linea centrale della pressa.
R: Sebbene siano possibili carichi decentrati minori su parti più piccole, i telai a C sono altamente soggetti a deflessione angolare (imbardata) a causa del loro design a gola aperta. Sono privi dei montanti anteriori necessari per resistere alla torsione e non sono consigliati per lavori asimmetrici gravosi.
R: I lardoni extra lunghi a 8 punti catturano la slitta in otto posizioni distinte lungo tutta la sua corsa. Vincolano la slitta in tutte le direzioni laterali, assorbendo attivamente le forze del braccio di momento generate dal carico decentrato e trasferendo tale sollecitazione ai montanti rigidi della pressa.
R: Il superamento del valore di fuori centro provoca un guasto meccanico immediato e grave. Le conseguenze includono collegamenti rotti della fossa, lardoni profondamente rigati, tiranti spezzati, telai della pressa incrinati, allineamento rovinato dello stampo e gravi rischi per la sicurezza degli operatori.
R: Il tonnellaggio inverso (snap-through) si verifica quando il punzone sfonda il metallo. Quando ciò accade fuori centro, crea onde d’urto violente e asimmetriche. Questo rilascio irregolare di energia aggrava lo stress meccanico, torcendo la slitta e affaticando il telaio della pressa.
R: Una pressa a 4 punti è migliore per gestire carichi decentrati dalla parte anteriore a quella posteriore grazie ai suoi quattro collegamenti angolari. Tuttavia, una pressa a 2 punti è spesso molto efficace e sufficiente per gli stampi progressivi standard in cui il carico decentrato si sposta principalmente da sinistra a destra.
R: Sì. Le servopresse sono dotate di profili di corsa programmabili. È possibile programmare il pistone in modo che rallenti pochi millisecondi prima dello sfondamento del materiale. Ciò riduce drasticamente lo shock asimmetrico dello scatto che tipicamente danneggia i telai della pressa durante la tranciatura decentrata pesante.


