
ビュー: 0 著者: サイト編集者 公開時間: 2026-10-12 起源: サイト


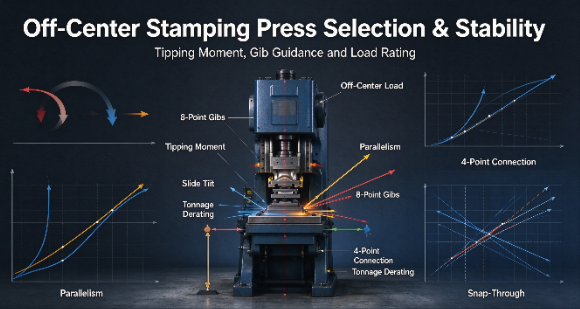
製造現場では、完全に中心にあるプレス加工が行われることはほとんどありません。重いフォーミング ステーションやブランキング ステーションは、順送金型の端に向かって自然に落ちます。これらの深刻な オフセンターのスタンピング荷重は 標準装備を積極的に破壊します。これらは金型の早期摩耗を引き起こし、タイロッドを破損させ、致命的なスライドの転倒を引き起こします。標準のトン数定格は、荷重の死点を適用することを前提としています。調達チームは、総トン数のみに基づいて機器を指定することがよくあります。これらは、非対称の部品形状によって生成される転倒モーメントを考慮していません。この見落としにより、長時間にわたるダウンタイム、重大な安全上の問題、および頻繁な機械の再構築が発生します。
を評価して指定するには技術的なフレームワークが必要です。 偏心荷重 状態の場合は を押します。このガイドでは、フレームの剛性、接続ポイント、ドライブの種類、ギビング構造、およびトン数のディレーティングに関する正確な要件を詳しく説明します。機械的機能を最も極端な順送金型レイアウトに適合させ、長期的な安定性と精度を確保する方法を学びます。
フレーム構造は交渉の余地のないものです。ギャップフレーム (C フレーム) プレスは構造的に中心から外れた激しい荷重には適していません。ストレートサイドプレスは、非対称応力下で平行度を維持するために必須です。
接続点が安定性を左右する: 2 点または 4 点プレスはスライド全体に力を分散し、1 点プレスを破壊する転倒モーメントに積極的に抵抗します。
ギビング精度が重要: スライドの動きを制限し、中心を外れたスタンピング荷重によって発生する横方向の力を吸収するには、8 点の全長ギブが必要です。
ドライブの選択が重要: 機械式、油圧式、およびサーボ ドライブの選択は、スナップスルー ショックを軽減するためのスタンピング プロセスの特定の特性によって決定する必要があります。
トン数を下げる必要がある: 荷重が中心線から離れると、プレス能力が大幅に低下します。逆トン数と転倒モーメントの計算は、プレス選択の必須ステップです。
目次
偏心荷重は、成形力がプレス スライドの中心線から離れて作用するときに発生し、スタンピング中に不均一な応力が発生します。これにより、スライドの傾き、工具の位置ずれ、寸法不良が発生する可能性があります。正常に動作するには、十分なフレーム剛性、安定したスライド ガイド、および非対称荷重下での一貫したスライドとベッドの平行度が必要です。
偏心荷重による損傷は、ギブの不均一な摩耗、スライド ガイドの傷、異常な振動、タイロッドの変形として現れることがよくあります。これらの警告サインは、過剰な横方向の力または不適切な荷重分散を示している可能性があります。ガイドのクリアランス、フレームの状態、プレスの位置合わせを定期的に検査することで、問題を早期に発見し、高価な装置の故障を防ぐことができます。
スライドの転倒は、不均一な成形力によってねじりモーメントが発生し、スライドとベッドの平行度が崩れたときに発生します。この位置ずれにより、パンチが斜めにダイに入る可能性があり、その結果、過剰なバリが発生したり、工具の摩耗が加速したり、部品の寸法が不一致になったりすることがあります。剛性の高いプレス フレームと精密なガイド システムにより、たわみを制御し、スタンピングの精度を維持します。
逆トン数としても知られるスナップスルーは、材料の破壊中に蓄積されたエネルギーが突然放出されるときに発生します。中心から外れた荷重がかかると、この衝撃によって不均一な振動が発生し、プレス部品にさらなる応力が生じる可能性があります。適切なフレーム剛性、適切なドライブ構成、および衝撃制御システムは、疲労損傷を軽減し、スタンピング装置を保護するのに役立ちます。
プレスの仕様を評価するには、金型によって生成される正確な転倒モーメントを計算する必要があります。転倒モーメントは、「力×中心からの距離」という単純な式を使用して計算します。印刷機メーカーの負荷曲線を確認する前に、このベースライン指標を確立する必要があります。
ダイステーション力 (トン) |
中心線からの距離 (インチ) |
計算された転倒モーメント (インチトン) |
プレススライドへの影響 |
|---|---|---|---|
50 |
10 |
500 |
最小限。標準的な2点プレスで処理します。 |
150 |
15 |
2,250 |
適度。厳密な 8 点ギビングが必要です。 |
300 |
24 |
7,200 |
厳しい。 4 点ストレートサイド アーキテクチャが必要です。 |
最大転倒モーメントを知ることで、生産に必要な正確な回転力を処理できる機械を指定できます。これらの数字を推測しないでください。ツールエンジニアリングデータから直接抽出します。
プレス フレームの設計は、構造剛性、荷重分散、および中心を外れた力に対する耐性に直接影響します。 2 つの主な構成は、C フレーム プレスとストレートサイド プレスです。適切な構造の選択は、スタンピングのトン数、金型の寸法、および精度の要件によって異なります。
C フレーム プレスは 3 面からのアクセスが便利ですが、重い荷重や中心からずれた荷重がかかると角度がたわみやすくなります。フレームの過度の動きがスライドの平行性に影響を与え、工具の位置ずれや早期の摩耗を引き起こす可能性があります。一般に、定格荷重制限内での軽いスタンピング作業に適しています。
ストレートサイドプレスはクローズドフレーム構造を採用しており、剛性が高く、荷重がより均一に分散されます。強化された支柱により、転倒の瞬間に抵抗し、非対称スタンピング中のスライドのたわみを最小限に抑えます。この設計により、過酷な用途における工具の位置合わせ、寸法精度、および機器の信頼性が向上します。
タイロッド フレームは、予圧されたスチール ロッドを使用してクラウン、アップライト、ベッドを接続し、大きなプレス荷重下でも構造の安定性を提供します。頑丈な溶接フレームは、コンパクトな構造と適切な用途に信頼できる性能を提供します。最適な選択は、必要なトン数、フレームの剛性、荷重分散、およびメンテナンスの考慮事項によって異なります。
フレームが構造的に健全なままであれば、既存のプレス機を再構築すると費用効果が高くなります。スライド ガイド、過負荷保護、制御システムをアップグレードすると、パフォーマンスが向上する可能性があります。ただし、構造的に重大な損傷がある場合や、偏心負荷容量が不十分な場合は、交換が必要になる場合があります。エンジニアは、決定する前に、修理コスト、フレームの状態、長期的な生産要件を比較する必要があります。

印刷機を評価するには、特定の機械コンポーネントを分解し、それらを生産結果にマッピングする必要があります。トップレベルのトン数だけに頼ることはできません。接続ポイント、ガイド構造、駆動ギアの配置を精査する必要があります。これらのコンポーネントはそれぞれ、金型によって発生する転倒力を捉えて中和する直接的な役割を果たします。
ドライブシャフトとスライド間の接続ポイントの数によって、力がダイスペース全体にどのように分散されるかが決まります。この仕様により、中心から外れたパフォーマンスが得られるかどうかが決まります。
接続タイプ |
力の分散 |
偏心荷重への適合性 |
|---|---|---|
1ポイント |
デッドセンターのみ。 |
転倒抵抗ゼロ。完全に失格。 |
2点 |
左から右 (X 軸)。 |
横方向のシフトを伴う標準的な順送金型に最適です。 |
4点 |
4 つのコーナー (X 軸と Y 軸)。 |
ゴールドスタンダード。前後左右の激しい力に耐えます。 |
接続タイプは、最も重いダイの物理レイアウトに常に一致させてください。 4 点接続により、スライドの転倒に対して最大限の保険が提供されます。
8 点調整可能なギブにより、中心から外れた荷重下でもスライド ガイドと安定性が向上します。標準の 4 点システムと比較して、横方向の動きやスライドの傾きを軽減する追加のサポートを提供します。適切なジブ材料、潤滑剤、およびメーカー指定のクリアランスは、ラムのアライメントを維持し、工具の寿命を延ばすのに役立ちます。
ドライブギアの配置は荷重分散とスライドの安定性に影響します。センタードライブシステムでは、不均一な負荷がかかるとシャフトのねじれが大きくなる可能性がありますが、ツインエンドドライブ構成では駆動力がより均等に分散されます。適切なドライブ設計により、ねじれが軽減され、スライドの同期が向上し、スタンピング精度が維持されます。
プレス ドライブの選択は、成形プロセス、生産速度、オフセンター荷重の要件に適合する必要があります。機械式、油圧式、およびサーボ システムは、さまざまな力の伝達および動作制御機能を提供します。適切なドライブを選択すると、成形精度が向上し、装置のストレスが最小限に抑えられ、生産効率が維持されます。
ドライブの種類 |
主な利点 |
適切な用途 |
|---|---|---|
機械式 |
高速かつ再現性の高い動作 |
プログレッシブブランキングとパンチング |
油圧 |
制御可能な力と調整可能な成形速度 |
深絞り加工と複雑な成形加工 |
サーボ |
プログラム可能な動作と改善された速度制御 |
精密プレス加工と複雑な成形加工 |
3 つのドライブ タイプはすべて、スライドの傾きや工具の損傷を防ぐために、適切なプレス剛性とオフセンター負荷容量を必要とします。
トン数のディレーティングは、中心から外れた荷重下での許容プレス能力の減少を考慮します。エンジニアは、メーカーのオフセンター荷重曲線を使用して、加えられる力、荷重位置、許容容量を比較する必要があります。たとえば、500 トンのプレスでは、力が中心線から離れて作用する場合、許容荷重が大幅に低下する可能性があります。適切な検証は、局所的な過負荷や機器の損傷を防ぐのに役立ちます。
ベッドとスライドの剛性は、非対称荷重下でのスタンピング精度に直接影響します。過度のたわみは、不均一なダイクリアランス、寸法のばらつき、および工具の早期摩耗を引き起こします。適切な剛性とメーカーが検証したたわみ制限を備えたプレスを選択すると、一貫した部品の品質を維持し、金型の耐用年数を向上させることができます。
偏心したプレス荷重を管理するには、調整されたプレスの選択、金型設計、安全システム、およびメンテナンス計画が必要です。たとえ高剛性のプレスであっても、ツーリングの負荷がその動作限界を超えると、早期に摩耗が発生する可能性があります。完全なスタンピング システムを評価することは、機械的ストレスを軽減し、長期的な信頼性を向上させるのに役立ちます。
油圧過負荷保護 (HOLP) は、過負荷状態を検出し、適切な保護メカニズムを作動させることで、機械プレスを過剰な負荷から保護します。多点保護は、非対称スタンピング操作では特に重要です。適切な過負荷設定と安全制御は、機器の損傷と運用リスクを軽減するのに役立ちます。
金型の負荷バランスにより、偏心スタンピング時の過剰な転倒モーメントを軽減します。エンジニアはステーションの配置を最適化したり、適切な圧力パッド、窒素スプリング、その他の金型コンポーネントを使用して荷重分散を改善したりできます。これらの手段は、不必要な力や追加の工具応力の導入を避けるために慎重に設計する必要があります。
繰り返し偏心荷重がかかる状態で動作するプレスには、定期的なメンテナンスが不可欠です。主な検査には、ジブのクリアランス、タイロッドの張力、潤滑性能、ボルスタープレートの状態などが含まれます。これらのコンポーネントを監視することは、不均一な摩耗を特定し、位置合わせの問題を防止し、信頼性の高いスタンピング性能を維持するのに役立ちます。
マルチチャネルのトン数監視システムは、稼働中のさまざまなプレス接続ポイントにわたる負荷分散を測定します。ひずみゲージは不均一な力と潜在的な過負荷状態を検出し、オペレーターが異常な負荷パターンを特定できるようにします。適切に構成された監視および停止制御は、ツーリングを保護し、ダウンタイムを削減し、生産の一貫性を向上させるのに役立ちます。
偏心荷重条件に対応するプレスを選択するには、調達戦略の根本的な変更が必要です。未加工の中心定格トン数よりも、構造剛性、スライド ガイド、および適切な駆動テクノロジーを優先する必要があります。紙の上では適切に見える機械でも、転倒モーメントを中和するために必要な特定の形状が欠けていると、壊れてしまいます。厳しい非対称ワークに最適な仕様は、2 点または 4 点接続、ツインエンド駆動システム、8 点ギビングを備えたストレートサイド プレスです。
最も極端な順送金型のレイアウトを計画し、最も重い成形ステーションを特定します。
力×距離の式を使用して、各ダイの最大転倒モーメントを計算します。
これらの具体的な計算とダイ マップは、RFQ プロセス中にプレス メーカーに提示してください。
ベンダーが認定したオフセンター負荷曲線を要求して、ベンダーのマシンが特定の非対称要件に対応できることを証明します。
A: 普遍的な最大値はありません。正確な機械については、メーカー固有の偏心荷重曲線を参照する必要があります。許容荷重は、接続タイプ、フレームの剛性、プレス中心線から荷重がかかる正確な距離によって大きく異なります。
A: 小さな部品ではわずかな偏心荷重が発生する可能性がありますが、C フレームはオープンスロート設計のため、角度たわみ (ヨー) が非常に発生しやすくなっています。トルクに耐えるのに必要なフロントアップライトが欠けているため、厳しい非対称作業にはお勧めできません。
A: 非常に長い 8 ポイント ギブが、全ストロークに沿った 8 つの異なる位置でスライドを捉えます。これらはスライドをすべての横方向に拘束し、中心から外れた荷重によって発生するモーメントアームの力を積極的に吸収し、その応力を剛性のプレス直立部に伝達します。
A: オフセンター定格を超えると、直ちに重大な機械的故障が発生します。その結果、ピットマン接続の破損、ギブの深い傷、タイロッドの破損、プレスフレームの亀裂、金型のアライメントの破損、およびオペレーターの重大な安全上の危険が含まれます。
A: 逆トン数 (スナップスルー) は、パンチが金属を突き破るときに発生します。これが中心から外れると、暴力的で非対称な衝撃波が発生します。この不均一なエネルギーの放出により機械的ストレスが増大し、スライドがねじれ、プレス フレームが疲労します。
A: 4 点プレスは、その 4 つのコーナー接続により、前後の偏心荷重の処理に優れています。ただし、オフセンターの荷重が主に左から右に移動する標準的な順送金型の場合、2 点プレスは非常に効果的で十分です。
A: はい。サーボプレスはプログラム可能なストロークプロファイルを備えています。材料が突破される数ミリ秒前にラムの速度を下げるようにプログラムできます。これにより、重度のオフセンターブランキング時にプレスフレームにダメージを与える非対称スナップスルー衝撃が大幅に軽減されます。


