
Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-09-21 Origine : Site


Le choix d'une presse mécanique dépend de l'encombrement de votre installation, de la vitesse de production et de la durée de vie de la matrice. Les directeurs d'usine et les ingénieurs de fabrication sont confrontés à un exercice d'équilibre constant dans l'atelier. Vous devez mettre en balance la nécessité de changements rapides d'outillage et la rigidité structurelle requise pour un emboutissage de haute précision. La fabrication agile exige l’accessibilité des opérateurs, tandis que les tonnages lourds nécessitent une stabilité absolue. La presse à espace ouvert offre une solution très polyvalente pour des enveloppes opérationnelles spécifiques. Vous devez procéder à une évaluation rigoureuse de ses avantages structurels et de ses limites physiques avant l'installation. Une norme La presse mécanique à châssis C offre des avantages opérationnels distincts pour les ateliers et les environnements de production à forte mixité. Nous explorerons comment cette architecture influence la production quotidienne et définirons les seuils d'ingénierie exacts où cette conception excelle.
Accessibilité supérieure : L'accès ouvert sur trois côtés d'une presse mécanique à châssis en C réduit considérablement les temps de changement d'outillage et simplifie le chargement robotisé ou manuel des pièces.
Polyvalence inégalée : La conception à espace ouvert permet le traitement de matériaux surdimensionnés ou de forme irrégulière qui s'étendent au-delà du lit de presse, une impossibilité physique dans les conceptions à cadre fermé.
Compromis structurels : La conception inhérente à espace ouvert introduit une déviation angulaire (lacet) sous une charge maximale, ce qui la rend inadaptée aux applications nécessitant une stabilité dimensionnelle extrême à des tonnages élevés.
Cas d'utilisation optimaux : Très efficace pour les opérations de découpage, de perçage et de formage léger de petits à moyens volumes où la vitesse, la polyvalence et l'efficacité de l'encombrement l'emportent sur le besoin de rigidité absolue.
Limites d'évolutivité : les installations qui évoluent vers un emboutissage profond intensif ou utilisent des matrices progressives complexes à haute station devront éventuellement passer d'une architecture à cadre en C à une architecture à côté droit (à cadre en H).
Table des matières
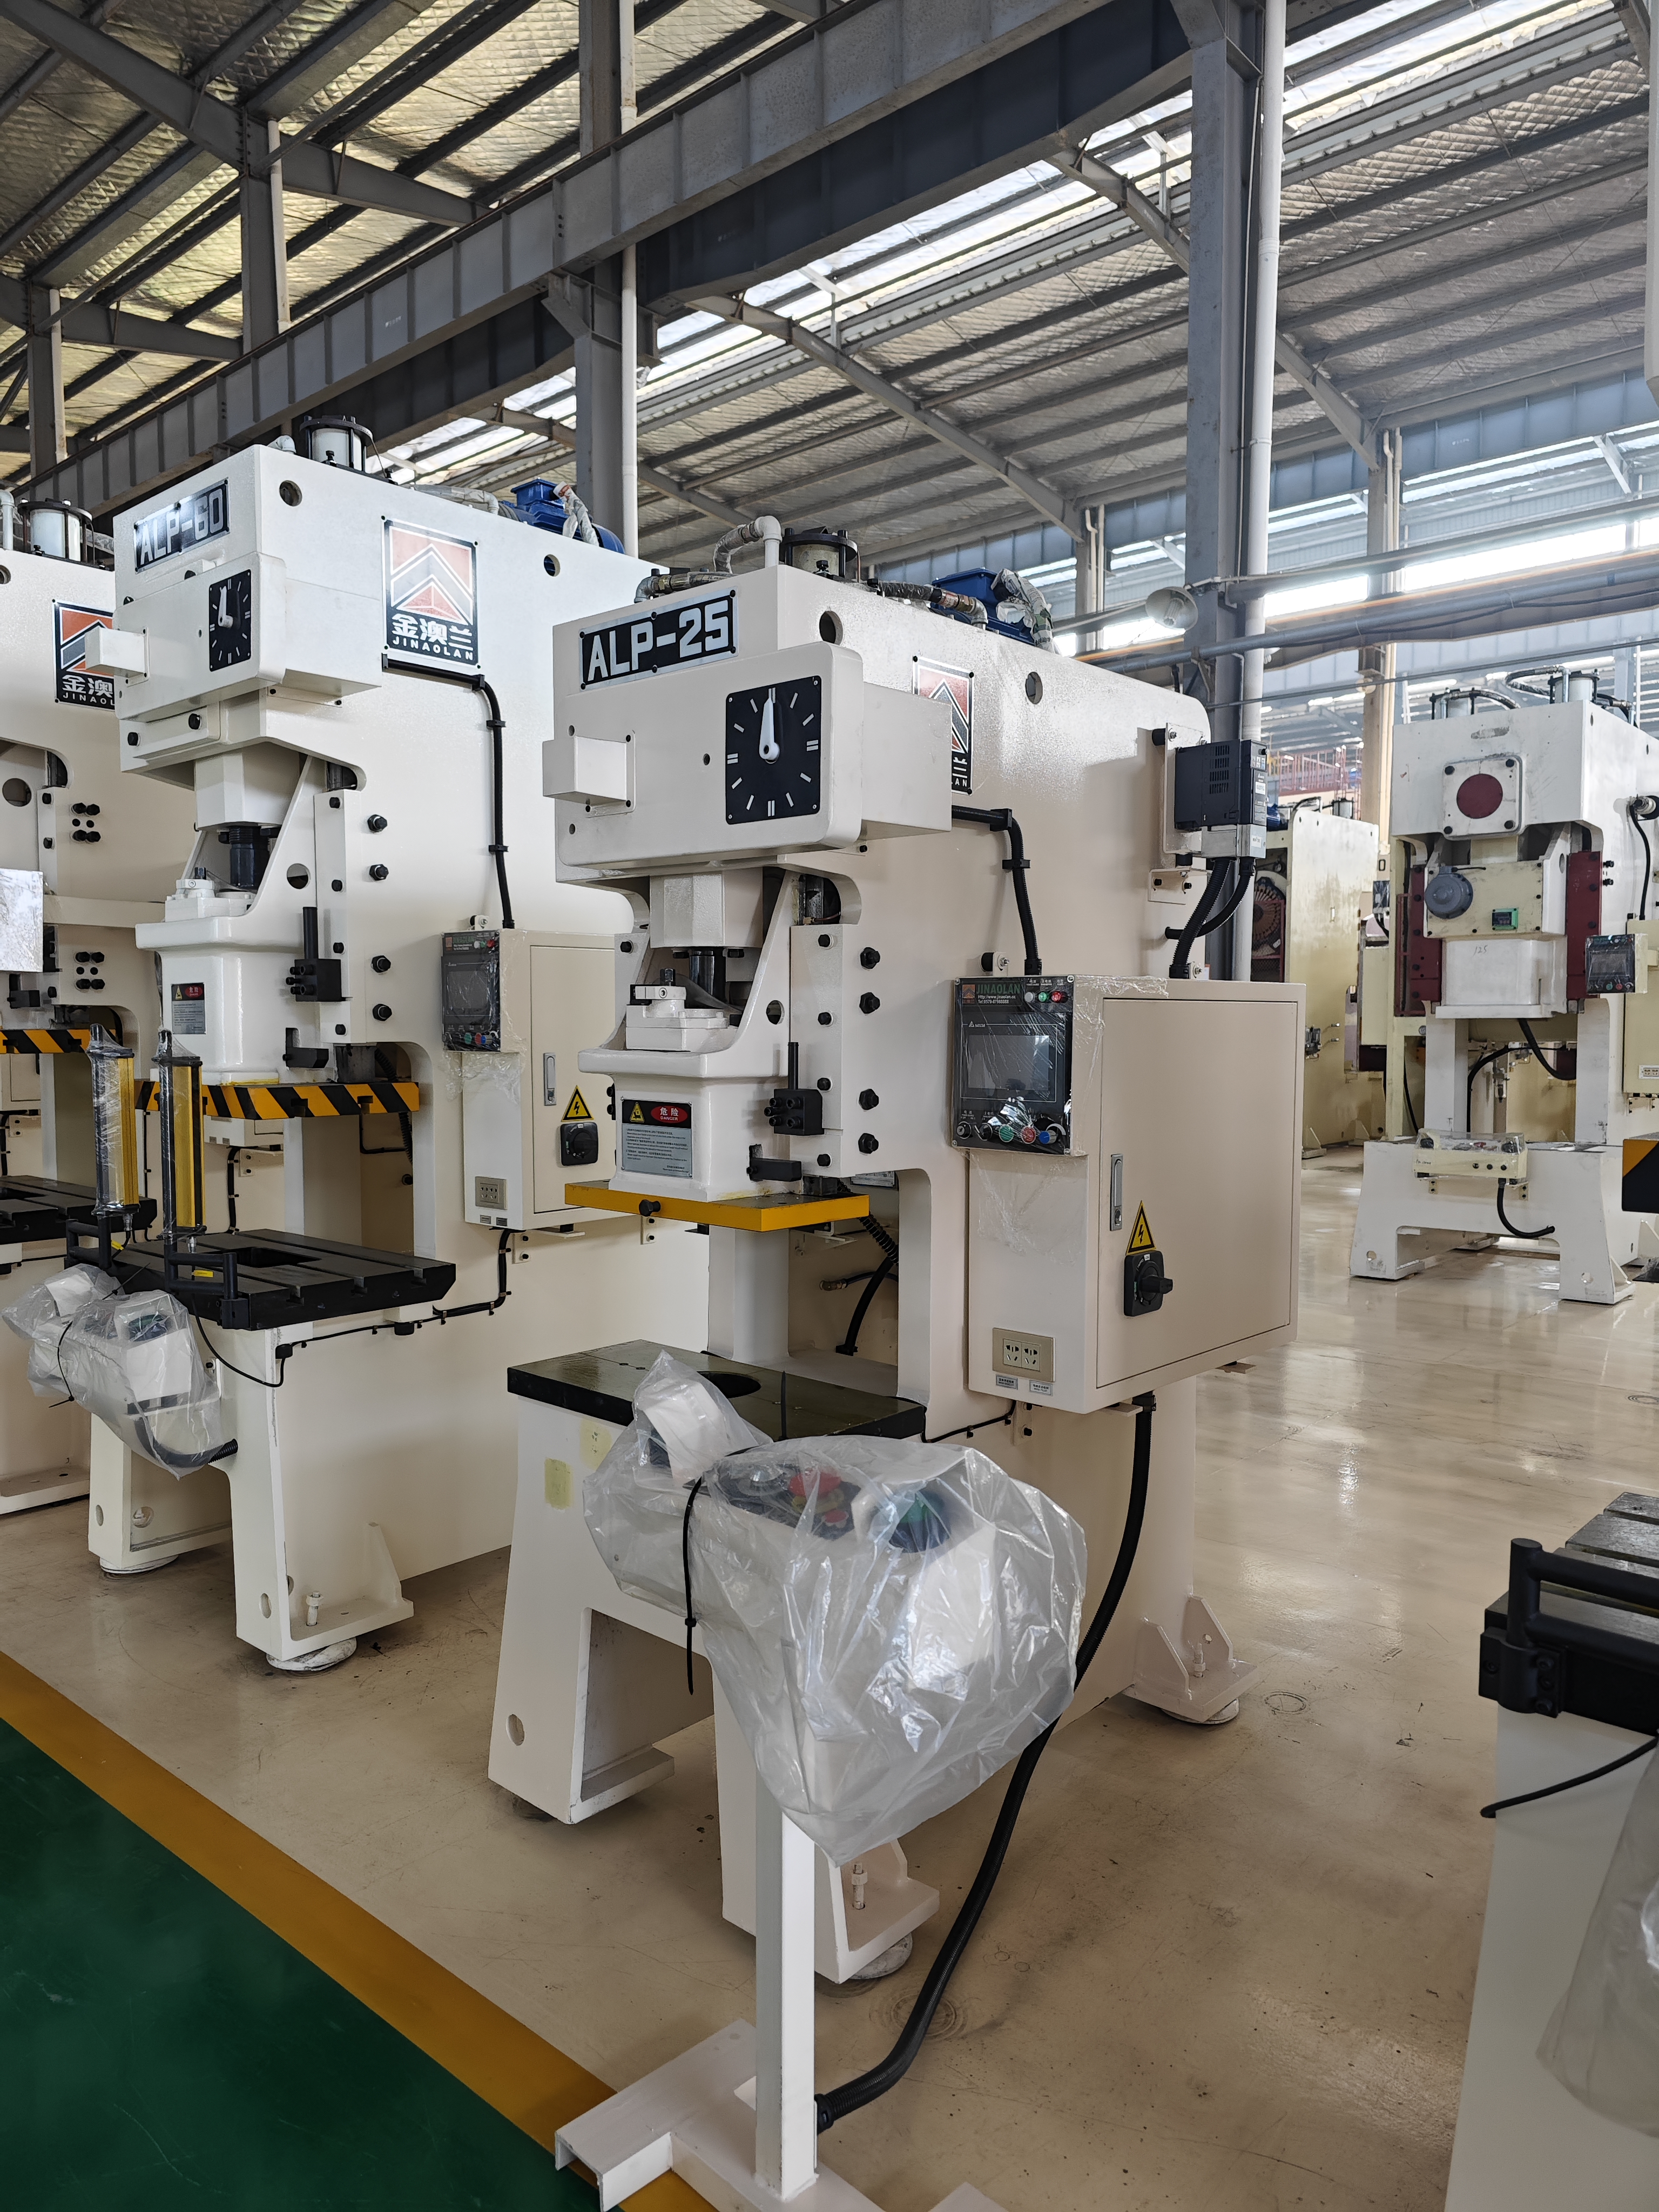
La presse électrique à châssis AC utilise une structure ouverte à l'avant pour fournir un accès facile à l'outillage et à la manipulation des matériaux. Contrairement aux presses à châssis fermé, elle ne comporte pas de colonnes de support avant, créant ainsi une zone de travail plus flexible. Le châssis arrière absorbe la principale force de fonctionnement, tandis que la profondeur de la gorge détermine jusqu'où les matériaux peuvent s'étendre dans la presse.
Le châssis étant ouvert, de lourdes charges peuvent créer une légère déformation pendant le fonctionnement. La section avant peut se déplacer sous une pression élevée, ce qui peut affecter l'alignement du coulisseau et la précision de la pièce. Par conséquent, il est important de sélectionner la bonne application pour garantir des performances fiables.
Avant de choisir une presse à bâti en C, les ingénieurs doivent évaluer :
Tonnage requis en fonction de l'épaisseur du matériau et des exigences de formage.
Taille du lit pour garantir que la matrice est entièrement soutenue.
Longueur de course pour les besoins de retrait de pièces et d’automatisation.
Exigences de vitesse de production (SPM).
Niveaux de déflexion acceptables basés sur les exigences de précision des pièces.
La structure ouverte à trois côtés rend les changements de matrices plus rapides et plus faciles. Les opérateurs peuvent accéder à la presse depuis plusieurs directions, permettant aux chariots élévateurs et aux chariots de filière de se déplacer directement vers la zone de travail.
Cette conception réduit le temps de configuration et améliore l’efficacité de l’opérateur. Il offre également une meilleure visibilité pendant la production, facilitant ainsi les inspections, les réglages et la maintenance.
Avantages clés :
Remplacement plus rapide des matrices
Meilleur accès des opérateurs
Chargement et déchargement plus faciles des matériaux
Ergonomie du poste de travail améliorée
Les presses à châssis en C offrent une excellente flexibilité pour les pièces surdimensionnées ou inhabituelles. Les côtés ouverts permettent aux longues feuilles, aux profilés et aux gros composants de passer facilement à travers la zone de la presse.
Cela les rend adaptés aux fabricants produisant des pièces de différentes tailles sur la même machine.
Les applications courantes incluent :
Supports métalliques
Canaux longs en acier
Composants de l'appareil
Pièces fabriquées sur mesure
La structure ouverte simplifie l'installation de l'automatisation. Les alimentateurs, robots, convoyeurs et systèmes de ferraille peuvent être intégrés sans limitations structurelles majeures.
Le matériau peut se déplacer en douceur tout au long du processus d’estampage, améliorant ainsi l’efficacité de la production. Les presses à châssis C plus petites peuvent également atteindre des vitesses de course élevées, ce qui les rend adaptées aux opérations rapides de poinçonnage et de découpage.
Avantages de l'automatisation :
Installation simple du chargeur
Flux de matériaux flexible
Accès facile aux robots
Efficacité de production plus élevée
Les presses à châssis C nécessitent moins d’espace au sol que les presses à châssis fermé de capacité similaire. Leur structure compacte permet un aménagement plus facile de l’usine et une meilleure utilisation de l’espace de production.
L'encombrement réduit réduit également les coûts d'installation et permet de disposer plusieurs machines dans des cellules de production compactes.
Principaux avantages :
Encombrement réduit
Intégration plus facile en usine
Investissement réduit en équipement
Disposition de production flexible
Nous devons examiner la physique du frame gaping. Les ingénieurs en outillage appellent cela « lacet ». La forme en C a naturellement tendance à s'ouvrir légèrement sous le tonnage maximal. L’avant du toboggan dévie vers le haut et l’avant du lit dévie vers le bas. Cela crée une perte de parallélisme microscopique mais mesurable. La physique impose que les structures en porte-à-faux fléchissent sous des charges extrêmes. Vous pouvez vous attendre à une certaine déviation par pouce de profondeur de gorge, généralement mesurée en millièmes de pouce.
Cette déviation angulaire a un impact direct sur la tolérance de la pièce. Vous ne pouvez pas exécuter des opérations de frappe de haute précision sur un châssis à espace ouvert. Le tonnage requis chez BDC fera ressort le cadre, provoquant une profondeur inégale des pièces à travers la pièce. Les opérations de gaufrage lourdes souffrent de la même profondeur inégale. Les opérations nécessitant un parallélisme parfait entre la diapositive et le lit échoueront. Vous ne pouvez pas forcer une presse à espace ouvert à respecter les tolérances aérospatiales sous une charge maximale. La géométrie structurelle empêche simplement une rigidité absolue.
La déflexion du cadre est directement corrélée à un jeu irrégulier entre le poinçon et la matrice. À mesure que le lacet du cadre augmente, le poinçon pénètre dans la matrice sous un léger angle. Cela détruit la concentricité du jeu de coupe. Si vous utilisez de l'acier laminé à froid avec un jeu serré, une déviation du cadre de seulement 0,004' signifie que le poinçon s'écrase sur le bloc de matrice. Un côté du poinçon frotte fortement contre l'acier. Le côté opposé subit un jeu excessif, entraînant une bavure massive sur l'estampage.
L’usure accélérée des outils présente un risque opérationnel grave. L'écaillage se produit lorsque les poinçons ne sont pas alignés lors de la saisie. Une défaillance catastrophique de la matrice reste une possibilité réelle si les broches de guidage se coincent. Pousser une presse à espacement ouvert jusqu'à sa capacité de tonnage maximale invite à ces échecs. Vous passez plus de temps dans la salle d’outillage à affûter les matrices et à remplacer les poinçons cassés. Ignorer la physique de la déflexion garantit une destruction prématurée des outils.
Les presses à châssis en C ont généralement une limite de tonnage pratique d'environ 200 à 300 tonnes. Au-delà de cette plage, le renforcement requis augmente considérablement, ce qui rend les presses à côté droit plus adaptées au maintien de la stabilité et de l'équilibre des charges. Ces presses ne sont pas idéales pour l'emboutissage profond intensif, les grandes matrices progressives ou le découpage à haute force de matériaux à haute résistance, car des forces de chargement et d'impact inégales peuvent provoquer une déformation du cadre et des dommages à l'outillage. La sélection de la structure de presse appropriée en fonction de l'application est essentielle pour des performances fiables.

Choisir la bonne presse nécessite d’analyser vos variables de production spécifiques. Les environnements à forte mixité exigent des changements rapides. Les environnements à faible mixité privilégient la stabilité à long terme. Vous devez mapper la complexité de vos pièces par rapport aux capacités de la machine. La matrice suivante met en contraste les réalités opérationnelles des deux architectures pour guider votre stratégie d’approvisionnement.
Métrique opérationnelle |
Presse à cadre en C |
Presse à cadre en H (côté droit) |
|---|---|---|
Mélange de production |
Mixité élevée, changements fréquents |
Faible mix, séries de production dédiées |
Complexité de l'outillage |
Matrices progressives à coup unique ou courtes |
Matrices progressives longues et complexes |
Accès au chargement |
Trois côtés, très accessible |
Limité par les montants avant/arrière |
Profil de déflexion |
Déviation angulaire (lacet) sous charge |
Déflexion verticale symétrique |
Empreinte |
Compact et peu encombrant |
Grand, nécessite un espace au sol important |
La fatigue de l'opérateur varie considérablement entre ces conceptions. La conception fermée des cadres en H présente des défis de chargement. Les opérateurs doivent passer par des fenêtres étroites pour éliminer les déchets ou ajuster les matériaux. La mise en place de matrices lourdes nécessite un équipement spécialisé et des manœuvres minutieuses. Comparez cela à l’accessibilité ouverte des cadres C. L'avant ouvert réduit la contrainte physique lors des opérations manuelles et accélère chaque interaction avec l'outillage.
Il faut contraster la durabilité physique des architectures machines. La machine à espace ouvert offre une grande durabilité pour les tâches appropriées. Cependant, une mauvaise application entraîne de graves exigences de maintenance des outils à long terme. Si vous poussez constamment la machine jusqu’à ses limites de déflexion, vos matrices en souffriront. Le cadre lui-même peut survivre à la contrainte, mais votre outillage se dégradera rapidement, nécessitant un affûtage et un remplacement constants.
Les presses à châssis en H offrent une protection des matrices bien supérieure. Leur conception symétrique garantit une excellente rétention de précision sur des millions de cycles. Le toboggan reste parfaitement parallèle au lit, même en cas de chocs violents. Cela protège les poinçons délicats et prolonge considérablement les intervalles d’affûtage. Cependant, cette précision nécessite un encombrement plus important et des temps de changement plus longs. Vous échangez l’agilité contre une stabilité dimensionnelle absolue.
Les ingénieurs recommandent fortement la « règle des 20 % » pour le dimensionnement des presses. Vous devez spécifier une machine avec une capacité de tonnage 20 à 30 % supérieure à vos besoins calculés. Cette mise en mémoire tampon minimise les effets de déviation angulaire. Exécuter un travail de 80 tonnes sur une presse de 100 tonnes maintient le châssis dans sa zone rigide. Cette pratique d'ingénierie standard protège à la fois la machine et l'outillage.
Ne dimensionnez jamais une presse à espace ouvert exactement selon vos besoins en tonnage maximal. Les presses mécaniques ne délivrent leur tonnage nominal qu'à une distance spécifique au-dessus du BDC, généralement 1/8' ou 1/4'. Si vous frappez le matériau plus haut dans la course, vous disposez de beaucoup moins de tonnage disponible. Un fonctionnement constant à 100 % de sa capacité maximise le lacet du cadre. Cette pratique garantit une usure prématurée des plinthes et des appuis. La réserve de tonnage agit comme un filet de sécurité opérationnel. Il garantit une qualité constante des pièces sur de longues séries de production.
Les ingénieurs en outillage doivent adapter leurs conceptions à cette architecture spécifique. Vous ne pouvez pas compter sur le coulisseau de la presse pour guider l'outillage. Vous devez utiliser des jeux de matrices guidées robustes. Incorporez des patins robustes à quatre montants avec des broches de guidage surdimensionnées et des bagues à roulement à billes. Ces composants absorbent le lacet inhérent à la presse. Ils forcent le poinçon et la matrice à rester alignés malgré la déviation du cadre.
Centrez les charges de coupe les plus lourdes directement sous la ligne centrale de la glissière. Évitez de placer des stations de fort tonnage près du bord avant de la filière, car cela exacerbe le moment de flexion. Si vous effectuez des opérations avec une forte poussée latérale, comme le perçage de cames ou le formage profond, vous devez installer des cales de talon. Les blocs de talon s'engagent avant que le poinçon ne touche le matériau, absorbant les forces latérales et protégeant les broches de guidage de la rupture. Une conception appropriée de l'outillage neutralise les inconvénients structurels du cadre ouvert.
Certains fabricants proposent des améliorations structurelles pour les modèles à espace ouvert. Des tirants temporaires peuvent relier l'avant du toboggan au lit. Ces supports avant augmentent temporairement la rigidité globale. Vous les boulonnez en place pour des séries de production spécifiques avec une tolérance plus élevée. Ils convertissent efficacement la machine en un hybride à châssis fermé, évitant ainsi l’effet coquille.
Ces rénovations réduisent l’accessibilité une fois installées. Vous perdez la possibilité de glisser les matrices par l’avant. Cependant, ils réduisent considérablement la déviation angulaire. Vous les supprimez lorsque vous revenez aux opérations de suppression standard. Cette approche modulaire élargit l'enveloppe opérationnelle de la machine. Il fournit une solution flexible pour les installations avec des tolérances de pièces très variables.
Des routines strictes de maintenance préventive garantissent la durabilité de la machine à long terme. Les équipes de maintenance doivent se concentrer fortement sur les ajustements du dégagement du lardon. Tirez les jauges d'épaisseur sur les cales tous les trimestres. Vous souhaitez conserver le jeu de fonctionnement spécifié par le fabricant, généralement autour de 0,0015' à 0,002'. Les larves lâches permettent à la glissière de bouger latéralement pendant le passage, exacerbant le lacet naturel du cadre. Des larves serrées maintiennent le parallélisme du coulisseau pendant la course descendante.
Des contrôles réguliers du parallélisme des glissières restent obligatoires. Montez un indicateur à cadran à base magnétique sur la plaque de support et balayez le bas de la glissière au BDC. Si la glissière n'est pas parallèle d'avant en arrière de plus de 0,002 ' par pied, vous devez caler l'outillage ou gratter les cales. Surveillez les points de contrainte du cadre pour déceler les microfissures. Inspectez le rayon du cadre arrière où les contraintes se concentrent. La maintenance proactive évite les pannes mécaniques catastrophiques et maintient la précision de la production.
Avant d'émettre une commande pour votre prochaine presse à estamper, exécutez les étapes d'ingénierie suivantes pour vous assurer que l'équipement correspond à votre réalité de production :
Calculez les exigences exactes de chargement décentré et le choc de tonnage inversé pour toutes les matrices actives prévues pour la nouvelle machine.
Consultez votre service d'outillage pour déterminer la déviation angulaire maximale acceptable en fonction des tolérances d'impression de vos pièces les plus strictes.
Demandez des données d'analyse par éléments finis (FEA) au fabricant de la presse pour vérifier le comportement du bâti spécifique sous vos charges de pointe calculées.
Vérifiez votre inventaire actuel de matrices pour vous assurer que tous les outils utilisent des broches de guidage et des blocs de talon robustes capables de neutraliser le lacet inhérent du cadre.
R : La gamme standard se situe généralement entre 10 et 250 tonnes. Les fabricants les construisent rarement plus grands, car l’épaisseur massive du cadre requise pour empêcher la déflexion devient peu pratique. Pour les exigences dépassant 300 tonnes, l'industrie se tourne vers des conceptions à châssis en H afin de maintenir l'intégrité structurelle nécessaire et la répartition symétrique des forces.
R : Les matrices progressives courtes fonctionnent bien dans ces machines. Cependant, les matrices progressives longues souffrent de fortes contraintes de décentrement. À mesure que le matériau passe par plusieurs stations, la répartition inégale des forces exacerbe la déformation du cadre. Cela entraîne une usure rapide des outils et des problèmes de tolérance sur les bords extérieurs de la matrice.
R : Non, la déflexion ne peut pas être complètement éliminée en raison de la physique de la conception en porte-à-faux. Cependant, vous pouvez atténuer efficacement son impact. Un dimensionnement approprié de la presse, un entretien rigoureux des cales et l'utilisation obligatoire de jeux de matrices guidées robustes garantissent que l'outillage reste aligné malgré le lacet naturel du cadre.
R : Oui, ils offrent une compatibilité exceptionnellement élevée avec l’automatisation. L'accès frontal ouvert et latéral dégagé rend le chargement et le déchargement robotisés très efficaces. Les bras robotiques peuvent manœuvrer librement sans contourner les piliers avant restrictifs que l'on trouve sur les conceptions à châssis fermé, simplifiant ainsi l'intégration des cellules.
R : Oui, cela représente l’un de ses principaux avantages. La conception à espace ouvert permet aux matériaux surdimensionnés ou de forme irrégulière de s'étendre sur les côtés de la presse. Cette ouverture latérale offre une polyvalence supérieure pour la fabrication sur mesure, vous permettant de traiter facilement de longues extrusions ou des panneaux larges.
R : Une presse mécanique utilise un volant d'inertie et un embrayage pour produire une course rapide et à fort impact, idéale pour le découpage à grande vitesse. Une presse hydraulique utilise des vérins fluides pour fournir une force réglable et des temps de séjour contrôlés tout au long de la course, ce qui la rend mieux adaptée à l'emboutissage profond et au formage précis au sein d'une architecture à espace ouvert.


