
Visualizzazioni: 0 Autore: Editor del sito Orario di pubblicazione: 21/09/2026 Origine: Sito


La scelta di una pressa elettrica determina l'ingombro della struttura, la velocità di produzione e la durata dello stampo. I direttori di stabilimento e gli ingegneri di produzione devono affrontare un costante atto di equilibrio in officina. È necessario valutare la necessità di rapidi cambi di attrezzatura rispetto alla rigidità strutturale richiesta per lo stampaggio ad alta precisione. Una produzione agile richiede l’accessibilità dell’operatore, mentre il tonnellaggio pesante richiede stabilità assoluta. La macchina da stampa a spazio aperto fornisce una soluzione altamente versatile per involucri operativi specifici. È necessario condurre una valutazione rigorosa dei vantaggi strutturali e dei limiti fisici prima dell'installazione. Una norma La pressa elettrica con telaio a C offre vantaggi operativi distinti per officine e ambienti di produzione altamente diversificati. Esploreremo il modo in cui questa architettura influenza la produzione quotidiana e definiremo le esatte soglie ingegneristiche in cui questo progetto eccelle.
Accessibilità superiore: l'accesso frontale aperto su tre lati di una pressa elettrica con telaio a C riduce significativamente i tempi di cambio degli utensili e semplifica il caricamento manuale o robotizzato delle parti.
Versatilità senza pari: il design a spazio aperto consente la lavorazione di materiali di grandi dimensioni o di forma strana che si estendono oltre il piano di stampa, un'impossibilità fisica nei progetti di telai chiusi.
Compromessi strutturali: il design intrinseco a spazio aperto introduce una deflessione angolare (imbardata) sotto carico massimo, rendendolo inadatto per applicazioni che richiedono estrema stabilità dimensionale a tonnellaggi elevati.
Casi d'uso ottimali: altamente efficace per operazioni di tranciatura, perforazione e formatura leggera di volume medio-piccolo in cui velocità, versatilità ed efficienza di ingombro superano la necessità di rigidità assoluta.
Limiti di scalabilità: gli impianti che si adattano all'imbutitura profonda pesante o che utilizzano stampi progressivi complessi a stazione alta dovranno prima o poi passare dalle architetture con telaio a C alle architetture con lato dritto (telaio ad H).
Sommario
La pressa elettrica con telaio AC utilizza una struttura aperta sul lato anteriore per fornire un facile accesso per gli utensili e la movimentazione dei materiali. A differenza delle presse a telaio chiuso, non ha colonne di supporto anteriori, creando un'area di lavoro più flessibile. Il telaio posteriore assorbe la forza operativa principale, mentre la profondità della gola determina quanto i materiali possono estendersi nella pressa.
Poiché il telaio è aperto, i carichi pesanti possono creare una leggera deformazione durante il funzionamento. La sezione anteriore potrebbe muoversi sotto alta pressione, il che può influenzare l'allineamento della slitta e la precisione della parte. Pertanto, selezionare l'applicazione giusta è importante per garantire prestazioni affidabili.
Prima di scegliere una pressa a telaio a C, gli ingegneri dovrebbero valutare:
Tonnellaggio richiesto in base allo spessore del materiale e ai requisiti di formatura.
Dimensioni del letto per garantire che lo stampo sia completamente supportato.
Lunghezza della corsa per esigenze di rimozione pezzi e automazione.
Requisiti di velocità di produzione (SPM).
Livelli di deflessione accettabili in base ai requisiti di precisione della parte.
La struttura aperta su tre lati rende il cambio dello stampo più rapido e semplice. Gli operatori possono accedere alla pressa da più direzioni, consentendo ai carrelli elevatori e ai carrelli portastampi di spostarsi direttamente nell'area di lavoro.
Questo design riduce i tempi di configurazione e migliora l'efficienza dell'operatore. Fornisce inoltre una migliore visibilità durante la produzione, facilitando le ispezioni, le regolazioni e la manutenzione.
Vantaggi principali:
Sostituzione più rapida dello stampo
Migliore accesso per l'operatore
Carico e scarico del materiale più semplice
Migliore ergonomia del posto di lavoro
Le presse a telaio a C offrono un'eccellente flessibilità per pezzi di grandi dimensioni o insoliti. I lati aperti consentono a fogli lunghi, profili e componenti di grandi dimensioni di passare facilmente attraverso l'area di stampa.
Ciò li rende adatti ai produttori che producono pezzi di dimensioni diverse sulla stessa macchina.
Le applicazioni comuni includono:
Staffe metalliche
Canali lunghi in acciaio
Componenti dell'apparecchio
Parti fabbricate su misura
La struttura aperta semplifica l'installazione dell'automazione. Alimentatori, robot, trasportatori e sistemi di scarto possono essere integrati senza grandi limitazioni strutturali.
Il materiale può muoversi agevolmente attraverso il processo di stampaggio, migliorando l'efficienza produttiva. Le presse con telaio a C più piccole possono anche raggiungere velocità di corsa elevate, rendendole adatte per operazioni veloci di punzonatura e tranciatura.
Vantaggi dell'automazione:
Installazione semplice dell'alimentatore
Flusso di materiale flessibile
Facile accesso al robot
Maggiore efficienza produttiva
Le presse a telaio C richiedono meno spazio rispetto alle presse a telaio chiuso di capacità simile. La loro struttura compatta consente un layout di fabbrica più semplice e un migliore utilizzo dello spazio produttivo.
L'ingombro ridotto riduce inoltre i costi di installazione e consente di organizzare più macchine in celle di produzione compatte.
Principali vantaggi:
Requisiti di spazio inferiori
Integrazione in fabbrica più semplice
Investimento in attrezzature ridotto
Layout di produzione flessibile
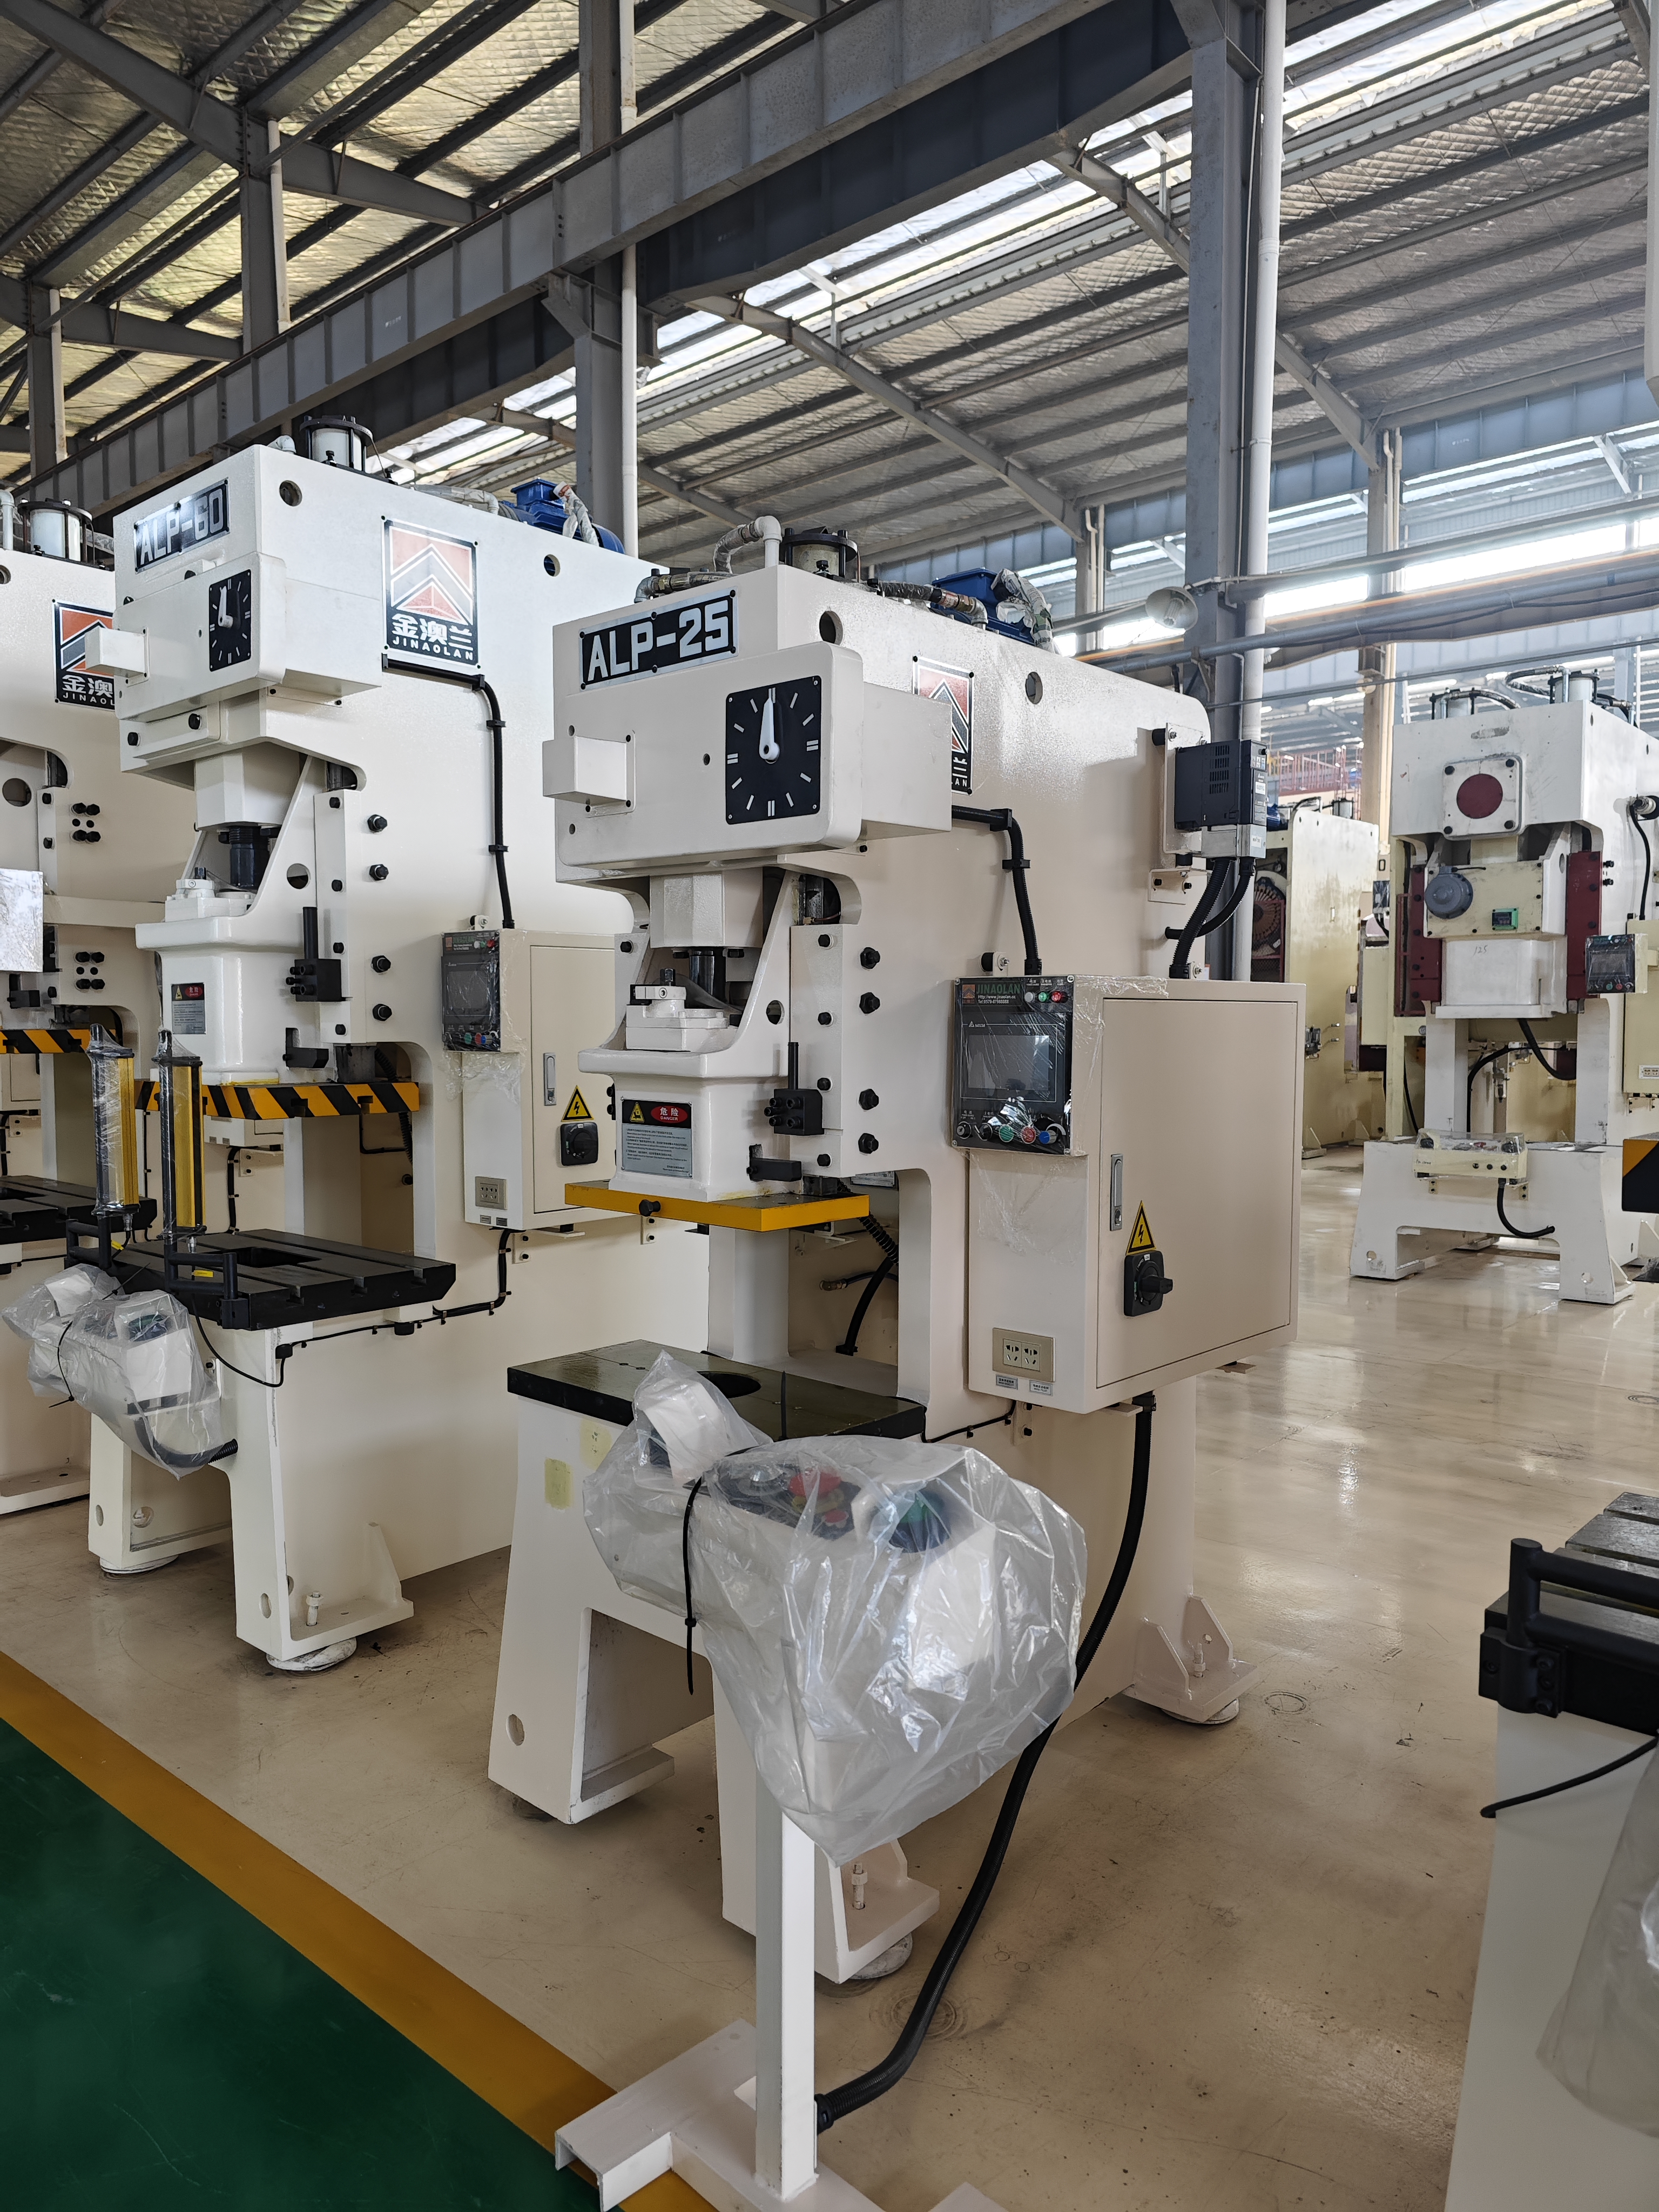
Dobbiamo esaminare la fisica del frame gaping. Gli ingegneri delle attrezzature si riferiscono a questo come 'imbardata'. La forma a C tende naturalmente ad aprirsi leggermente sotto il tonnellaggio di picco. La parte anteriore dello scivolo si devia verso l'alto e la parte anteriore del letto si devia verso il basso. Ciò crea una perdita di parallelismo microscopica ma misurabile. La fisica impone che le strutture a sbalzo si flettano sotto carichi estremi. Puoi aspettarti una certa deflessione per pollice di profondità della gola, solitamente misurata in millesimi di pollice.
Questa deflessione angolare influisce direttamente sulla tolleranza della parte. Non è possibile eseguire operazioni di coniatura ad alta precisione su un telaio a gap aperto. Il tonnellaggio richiesto al BDC farà scattare il telaio, causando una profondità irregolare della moneta su tutta la parte. Le operazioni di goffratura pesante soffrono della stessa profondità irregolare. Le operazioni che richiedono un perfetto parallelismo tra scivolo e letto falliranno. Non è possibile forzare una pressa a spazio aperto per mantenere le tolleranze aerospaziali sotto il carico massimo. La geometria strutturale impedisce semplicemente la rigidità assoluta.
La deflessione del telaio è direttamente correlata al gioco irregolare tra punzone e matrice. Quando l'imbardata del telaio aumenta, il punzone entra nella matrice dello stampo con una leggera angolazione. Ciò distrugge la concentricità del gioco di taglio. Se si utilizza acciaio laminato a freddo con un gioco ridotto, una deflessione del telaio di soli 0,004 ' significa che il punzone si schianta contro il blocco della matrice. Un lato del punzone sfrega pesantemente contro l'acciaio. Il lato opposto presenta un gioco eccessivo, provocando un'enorme bava sullo stampaggio.
L'usura accelerata dell'utensile rappresenta un grave rischio operativo. La scheggiatura si verifica quando i punzoni si disallineano durante l'inserimento. Il guasto catastrofico dello stampo rimane una possibilità reale se i perni di guida si legano. Spingere una pressa a spazio aperto alla sua massima capacità di tonnellaggio provoca questi fallimenti. Trascorri più tempo nella sala attrezzi ad affilare le matrici e a sostituire i punzoni rotti. Ignorare la fisica della deflessione garantisce la distruzione prematura degli utensili.
Le presse a telaio a C di solito hanno un limite di tonnellaggio pratico di circa 200-300 tonnellate. Oltre questo intervallo, il rinforzo richiesto aumenta in modo significativo, rendendo le presse a lato dritto più adatte a mantenere la stabilità e il bilanciamento del carico. Queste presse non sono ideali per imbutiture profonde pesanti, stampi progressivi di grandi dimensioni o tranciatura ad alta forza di materiali ad alta resistenza, poiché forze di carico e impatto irregolari possono causare deformazione del telaio e danni agli utensili. Selezionare la struttura della pressa corretta in base all'applicazione è essenziale per ottenere prestazioni affidabili.

Per scegliere la macchina da stampa giusta è necessario analizzare le variabili specifiche della produzione. Gli ambienti ad alto mix richiedono rapidi cambiamenti. Gli ambienti a basso mix danno priorità alla stabilità a lungo termine. È necessario mappare la complessità della parte rispetto alle capacità della macchina. La matrice seguente mette a confronto le realtà operative di entrambe le architetture per guidare la strategia di procurement.
Metrica operativa |
Pressa per telaio a C |
Telaio ad H (lato dritto) Premere |
|---|---|---|
Mix produttivo |
Mix elevato, cambi frequenti |
Basso mix, cicli di produzione dedicati |
Complessità degli utensili |
Matrici a colpo singolo o progressive corte |
Trafile progressive lunghe e complesse |
Caricamento dell'accesso |
Tre lati, altamente accessibile |
Limitato dai montanti anteriori/posteriori |
Profilo di deflessione |
Deflessione angolare (imbardata) sotto carico |
Deflessione verticale simmetrica |
Orma |
Compatto, salvaspazio |
Di grandi dimensioni, richiede uno spazio significativo |
L'affaticamento dell'operatore varia in modo significativo tra questi modelli. Il design chiuso dei telai ad H presenta sfide di carico. Gli operatori devono accedere attraverso finestre strette per eliminare gli scarti o regolare il materiale. L'installazione di stampi pesanti richiede attrezzature specializzate e manovre attente. Confrontatelo con l’accessibilità aperta dei C-frame. Il fronte aperto riduce lo sforzo fisico durante le operazioni manuali e velocizza ogni interazione con l’attrezzatura.
Dobbiamo contrastare la durabilità fisica delle architetture delle macchine. La macchina a spazio aperto offre un'elevata durata per compiti appropriati. Tuttavia, un'errata applicazione porta a severi requisiti di manutenzione degli utensili a lungo termine. Se spingi costantemente la macchina fino ai limiti di deflessione, i tuoi stampi ne risentiranno. Il telaio stesso potrebbe sopravvivere allo stress, ma i tuoi strumenti si degraderanno rapidamente, richiedendo affilature e sostituzioni costanti.
Le presse con telaio ad H offrono una protezione dello stampo di gran lunga superiore. Il loro design simmetrico garantisce un eccellente mantenimento della precisione per milioni di cicli. Lo scivolo rimane perfettamente parallelo al letto, anche in caso di forti urti. Ciò protegge i punzoni delicati e prolunga significativamente gli intervalli di affilatura. Tuttavia, questa precisione richiede un ingombro maggiore e tempi di cambio formato più lunghi. Scambiate l'agilità con l'assoluta stabilità dimensionale.
Gli ingegneri raccomandano fortemente la 'regola del 20%' per il dimensionamento della macchina da stampa. È necessario specificare una macchina con una capacità di tonnellaggio superiore del 20-30% rispetto al fabbisogno calcolato. Questo buffering minimizza gli effetti della deflessione angolare. L'esecuzione di un lavoro da 80 tonnellate su una pressa da 100 tonnellate mantiene il telaio nella sua zona rigida. Questa pratica ingegneristica standard protegge sia la macchina che gli utensili.
Non dimensionare mai una pressa a spazio aperto esattamente in base ai requisiti di tonnellaggio di picco. Le presse meccaniche erogano il loro tonnellaggio nominale solo a una distanza specifica sopra il BDC, solitamente 1/8' o 1/4'. Se si colpisce il materiale più in alto nella corsa, si ha a disposizione un tonnellaggio notevolmente inferiore. Il funzionamento costante al 100% della capacità massimizza l'imbardata del telaio. Questa pratica garantisce un'usura prematura dei lardoni e dei cuscinetti. Il tonnage buffering funge da rete di sicurezza operativa. Garantisce una qualità costante delle parti durante lunghi cicli di produzione.
Gli ingegneri delle attrezzature devono adattare i loro progetti a questa architettura specifica. Non è possibile fare affidamento sulla slitta della pressa per guidare l'attrezzatura. È necessario utilizzare set di matrici guidate per carichi pesanti. Incorporano robuste scarpe per stampi a quattro montanti con perni di guida sovradimensionati e boccole con cuscinetti a sfera. Questi componenti assorbono l'imbardata intrinseca della stampa. Costringono il punzone e la matrice a rimanere allineati nonostante la deflessione del telaio.
Centrare i carichi di taglio più pesanti direttamente sotto la linea centrale della slitta. Evitare di posizionare stazioni ad alto tonnellaggio vicino al bordo anteriore dello stampo, poiché ciò esacerba il momento flettente. Se si eseguono operazioni con spinta laterale pesante, come la perforazione della camma o la formatura profonda, è necessario installare i blocchi del tallone. I blocchi del tallone si innestano prima che il punzone colpisca il materiale, assorbendo le forze laterali e proteggendo i perni di guida dallo spezzarsi. La corretta progettazione degli utensili neutralizza gli svantaggi strutturali del telaio aperto.
Alcuni produttori offrono miglioramenti strutturali per i modelli a gap aperto. Tiranti temporanei possono collegare la parte anteriore dello scivolo al letto. Questi supporti anteriori aumentano temporaneamente la rigidità generale. Li fissate in posizione per cicli di produzione specifici e con tolleranza più elevata. Convertono efficacemente la macchina in un ibrido a telaio chiuso, prevenendo l'effetto a conchiglia.
Questi aggiornamenti riducono l'accessibilità durante l'installazione. Perdi la capacità di far scorrere le matrici dalla parte anteriore. Tuttavia, riducono drasticamente la deflessione angolare. Si rimuovono quando si ritorna alle operazioni di cancellazione standard. Questo approccio modulare espande la portata operativa della macchina. Fornisce una soluzione flessibile per strutture con tolleranze delle parti altamente variabili.
Rigorose routine di manutenzione preventiva garantiscono la durata della macchina a lungo termine. I team di manutenzione devono concentrarsi fortemente sulle regolazioni del gioco dei lardoni. Tirare gli spessimetri sui lardoni ogni tre mesi. Si desidera mantenere il gioco di esercizio specificato dal produttore, in genere tra 0,0015' e 0,002'. I lardoni allentati consentono alla slitta di calciare lateralmente durante lo snap-through, esacerbando la naturale imbardata del telaio. I lardoni stretti mantengono il parallelismo della guida durante la corsa verso il basso.
I controlli regolari del parallelismo delle diapositive rimangono obbligatori. Montare un comparatore a base magnetica sulla piastra di appoggio e spazzare il fondo del carrello al BDC. Se la slitta è fuori parallela dalla parte anteriore a quella posteriore di oltre 0,002 pollici per piede, è necessario spessorare l'attrezzatura o raschiare i lardoni. Monitorare i punti di sollecitazione del telaio per individuare eventuali microfessurazioni. Ispezionare il raggio del telaio posteriore dove si concentra lo stress. La manutenzione proattiva previene guasti meccanici catastrofici e mantiene la precisione della produzione.
Prima di emettere un ordine di acquisto per la tua prossima pressa per stampaggio, esegui le seguenti fasi di progettazione per garantire che l'attrezzatura corrisponda alla tua realtà produttiva:
Calcolare gli esatti requisiti di carico decentrato e lo shock di tonnellaggio inverso per tutti gli stampi attivi previsti per la nuova macchina.
Consultare il reparto attrezzeria per determinare la deflessione angolare massima accettabile in base alle tolleranze di stampa della parte più strette.
Richiedi i dati dell'analisi degli elementi finiti (FEA) al produttore della pressa per verificare come si comporta la specifica fusione del telaio sotto i carichi di picco calcolati.
Controlla il tuo attuale inventario di matrici per garantire che tutti gli strumenti utilizzino perni di guida e blocchi del tallone per carichi pesanti in grado di neutralizzare l'imbardata intrinseca del telaio.
R: La gamma standard è generalmente compresa tra 10 e 250 tonnellate. I produttori raramente li costruiscono più grandi perché l'enorme spessore del telaio richiesto per prevenire la deflessione diventa poco pratico. Per requisiti superiori a 300 tonnellate, l'industria passa ai design con telaio ad H per mantenere la necessaria integrità strutturale e la distribuzione simmetrica della forza.
R: Le matrici progressive corte funzionano bene con queste macchine. Tuttavia, gli stampi progressivi lunghi soffrono di un grave carico decentrato. Mentre il materiale si sposta attraverso più stazioni, la distribuzione non uniforme della forza aggrava la deflessione del telaio. Ciò causa una rapida usura dell'utensile e problemi di tolleranza sui bordi esterni dello stampo.
R: No, la deflessione non può essere completamente eliminata a causa della fisica del design a sbalzo. Tuttavia, puoi mitigarne efficacemente l’impatto. Il corretto dimensionamento della pressa, la rigorosa manutenzione dei lardoni e l'uso obbligatorio di set di stampi guidati per carichi pesanti garantiscono che l'attrezzatura rimanga allineata nonostante l'imbardata naturale del telaio.
R: Sì, offrono una compatibilità eccezionalmente elevata con l'automazione. L'accesso frontale aperto e laterale rende il carico e lo scarico robotizzato altamente efficienti. I bracci robotici possono manovrare liberamente senza aggirare i restrittivi montanti anteriori presenti sui design dei telai chiusi, semplificando l’integrazione delle celle.
R: Sì, questo rappresenta uno dei suoi principali vantaggi. Il design a spazio aperto consente ai materiali di grandi dimensioni o di forma strana di estendersi oltre i lati della macchina da stampa. Questa apertura laterale offre una versatilità superiore per la fabbricazione personalizzata, consentendo di lavorare facilmente estrusioni lunghe o pannelli larghi.
R: Una pressa meccanica utilizza un volano e una frizione per fornire una corsa rapida e ad alto impatto, ideale per la tranciatura ad alta velocità. Una pressa idraulica utilizza cilindri fluidi per fornire forza regolabile e tempi di permanenza controllati durante l'intera corsa, rendendola più adatta per l'imbutitura profonda e la formatura precisa all'interno dell'architettura a spazio aperto.


