
Visualizzazioni: 0 Autore: Editor del sito Orario di pubblicazione: 21/09/2026 Origine: Sito


Nello stampaggio dei metalli ad alta precisione, la rigidità strutturale di una pressa con telaio ad H (a lati dritti) dipende interamente dal suo meccanismo di azionamento. Il passaggio da un telaio a C a un telaio ad H risolve i problemi di deflessione di base, ma la configurazione dei punti interni determina le prestazioni migliori in officina. Specificare la configurazione errata dei punti porta a gravi guasti operativi. Si verificherà il ribaltamento della slitta in presenza di carichi decentrati, usura prematura dello stampo e tolleranze inaccettabili delle parti. Per massimizzare la durata degli utensili e i tempi di attività della produzione, gli ingegneri devono valutare le realtà meccaniche specifiche di a spunto singolo vs premere a doppio punto . Questa guida analizza i criteri tecnici per abbinare l'architettura della macchina da stampa a dimensioni specifiche del basamento, requisiti di tonnellaggio, sistemi di azionamento e applicazioni di attrezzature. Vedremo come la distribuzione della forza influisce sugli stampi progressivi e perché l'adattamento della macchina al metallo non è negoziabile.
Distribuzione del carico: le presse a punto singolo eccellono nelle operazioni ad alta forza e in posizione centrale, mentre le presse a doppio punto sono obbligatorie per la gestione del carico decentrato nelle configurazioni di stampi progressivi.
Vincoli relativi alle dimensioni del letto: sono necessarie configurazioni a doppio punto per dimensioni del letto più grandi (in genere oltre 48 pollici da sinistra a destra) per mantenere il parallelismo della guida.
Massimali di tonnellaggio: le presse con telaio ad H a doppio punto offrono generalmente capacità di tonnellaggio massimo più elevate rispetto ai modelli a punto singolo, rendendole essenziali per lo stampaggio multistazione per carichi pesanti.
Compatibilità degli utensili: gli stampi progressivi e di trasferimento generalmente richiedono architetture a doppio punto per impedire il ribaltamento della slitta e proteggere gli utensili costosi.
Costo e capacità: sebbene le presse con telaio ad H a doppio punto richiedano un capitale iniziale più elevato e una manutenzione più complessa, riducono drasticamente i costi di sostituzione degli utensili a lungo termine nelle applicazioni multistazione.
Sommario
Stabilire i criteri di successo di base per le macchine da stampa a lati diritti richiede una rigorosa attenzione alla riduzione al minimo della deflessione. È necessario mantenere il parallelismo tra la slitta e il piano in condizioni di carico pesante per produrre parti precise. Il telaio ad H offre una rigidità complessiva superiore rispetto ai modelli con schienale aperto. La meccanica di azionamento interna determina esattamente il modo in cui tale rigidità si traduce negli utensili. Il numero di connessioni che guidano la slitta altera sostanzialmente la distribuzione della forza. Quando si cammina su un pavimento di stampaggio, la differenza tra una macchina che strappa gli stampi e una che funziona senza intoppi spesso dipende da questa architettura interna.
Una pressa a punto singolo utilizza un'asta di connessione situata al centro della slitta per trasferire la forza. Questo design fornisce una forza forte e precisa per operazioni centralizzate come tranciatura, coniatura e imbutitura profonda. Tuttavia, poiché il carico è concentrato in un'unica area, la slitta ha meno supporto ai bordi. Quando si verificano carichi irregolari, la slitta potrebbe inclinarsi, aumentando l'usura della guida e influenzando la precisione dell'utensileria. Pertanto, le presse a punto singolo sono più adatte per le applicazioni in cui il carico rimane bilanciato e centrato.
Una pressa a doppio punto utilizza due connessioni distinte per distribuire la forza attraverso la diapositiva. Invece di un unico pitman centrale, due aste di collegamento si fissano ai lati sinistro e destro del gruppo scorrevole. Il sistema di azionamento utilizza spesso una trasmissione ad albero longitudinale o doppi ingranaggi eccentrici. Questi meccanismi sincronizzano perfettamente le due connessioni, garantendo corse temporizzate a semplice effetto su un'area notevolmente più ampia. La corona della pressa ospita un treno di ingranaggi molto più grande per garantire che entrambi i motori si muovano all'unisono assoluto.
Questo design a doppia connessione contrasta i momenti di ribaltamento. Applica contemporaneamente una pressione equalizzata verso il basso su entrambi i lati sinistro e destro della diapositiva. Quando un carico si sposta dal centro, la connessione secondaria fornisce la resistenza necessaria per mantenere la guida parallela al letto. Le strutture fanno molto affidamento Presse con telaio ad H a doppio punto per operazioni multistazione, stampaggio di pezzi asimmetrici e applicazioni a letto largo in cui i requisiti di forza si distribuiscono su un ampio ingombro fisico.
Guidando la slitta da due punti, la macchina colma efficacemente il divario sopra l'attrezzatura. Pensalo come trasportare un pesante pezzo di compensato. Se lo tieni al centro con una mano, traballa. Se lo tieni con due mani divaricate, rimane piatto e stabile. Questa realtà meccanica rende le architetture a doppio punto la spina dorsale delle moderne linee di stampaggio progressivo. L'albero longitudinale impedisce la torsione torsionale, garantendo che i lati sinistro e destro del carrello raggiungano il punto morto inferiore esattamente nello stesso millisecondo.
Il confronto di queste due configurazioni richiede l'analisi di parametri critici di progettazione e produzione. È necessario valutare il modo in cui ciascuna pressa gestisce lo stress fisico, i vincoli dimensionali e l'applicazione della forza grezza. Utilizziamo una serie specifica di criteri durante il controllo di una linea di stampaggio per determinare se la pressa corrisponde all'attrezzatura.
Calcolare il carico decentrato massimo generato dallo stampo specifico.
Misurare la dimensione del letto da sinistra a destra richiesta per supportare completamente la scarpa dello stampo.
Determinare il tonnellaggio totale richiesto e come tale tonnellaggio viene distribuito tra le stazioni.
Valutare le caratteristiche di tonnellaggio inverso del materiale da stampare.
Valutare lo spazio fisico disponibile per l'automazione e lo smaltimento degli scarti.
I carichi decentrati possono influire sulla precisione della pressa e sulla durata degli utensili. Nelle presse a punto singolo, il carico irregolare crea una forza di inclinazione sulla slitta, aumentando l'usura della guida e causando possibili danni agli utensili. Le presse a doppio punto riducono questo problema distribuendo la forza attraverso due punti di connessione, migliorando la stabilità della slitta e mantenendo un migliore allineamento durante lo stampaggio multistazione. Ciò aiuta a proteggere gli stampi, ridurre l'usura e migliorare la consistenza delle parti.
La selezione della rotativa dipende non solo dal tonnellaggio ma anche dalle dimensioni del letto. Le presse a punto singolo hanno una larghezza limitata perché la trasmissione centrale non può supportare completamente guide più larghe, il che potrebbe causare deflessione e ridurre la precisione. Le presse a doppio punto distribuiscono la forza attraverso due connessioni, consentendo dimensioni del letto più grandi mantenendo l'allineamento della slitta. Sono più adatti per utensili larghi, stampi progressivi lunghi e applicazioni di stampaggio su larga scala.

Il solo tonnellaggio totale non determina la capacità della rotativa. Le presse a punto singolo funzionano bene per carichi centralizzati, ma devono affrontare limitazioni con tonnellaggi più elevati perché il singolo punto di azionamento deve gestire tutte le forze. Le presse a doppio punto distribuiscono il carico su due punti di connessione, migliorando la stabilità e supportando aree di lavorazione più ampie. Ad esempio, una pressa a punto doppio da 400 tonnellate può distribuire la forza su un ampio stampo progressivo, mantenendo un allineamento e una precisione migliori rispetto a un design a punto singolo.
Specifica metrica |
Architettura a punto singolo |
Architettura a doppio punto |
|---|---|---|
Vettore di forza |
Asse singolo verso il basso centralizzato |
Distribuito, doppio asse verso il basso |
Scalabilità della larghezza del letto |
Limitato (tipicamente inferiore a 48 pollici) |
Esteso (supera facilmente gli 84 pollici) |
Movimentazione eccentrica del carico |
Scarso (alto rischio di ribaltamento del vetrino) |
Eccellente (stabilità laterale intrinseca) |
Meccanismo di azionamento |
Pitman singolo, albero motore fronte-retro |
Doppio pitman, trasmissione ad albero longitudinale |
Applicazione primaria |
Tranciatura pesante, imbutitura profonda, coniatura |
Stampi progressivi, sistemi transfer |
Potenziale di usura del lardo |
Elevata se sottoposta a carichi decentrati |
Basso grazie alla distribuzione equilibrata della forza |
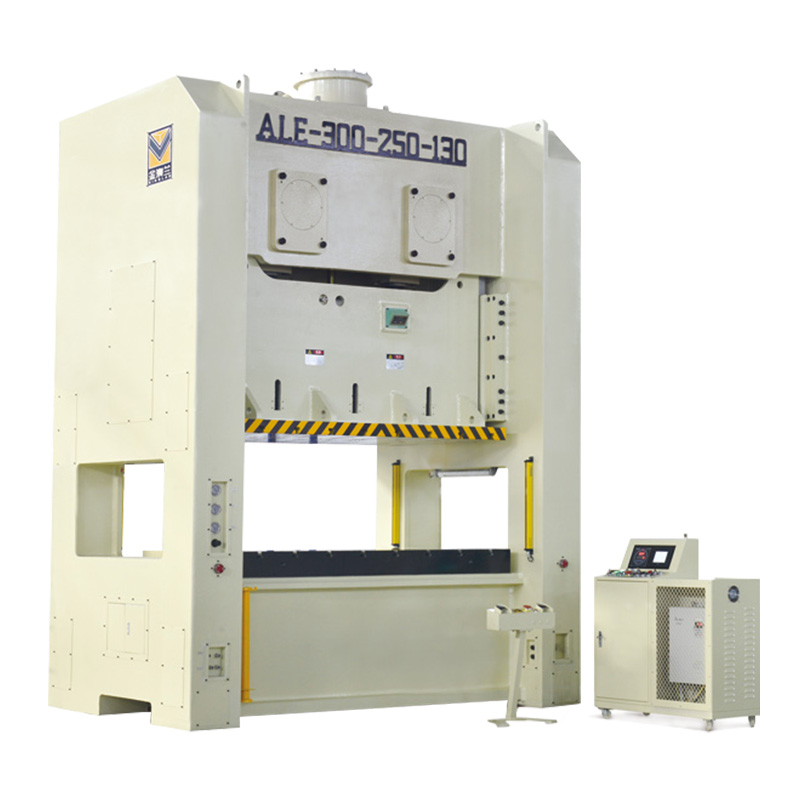
La configurazione della pressa deve corrispondere ai requisiti degli utensili. L'utilizzo del tipo di pressa sbagliato può ridurre la precisione, aumentare l'usura degli stampi e limitare l'efficienza produttiva.
Le presse a punto singolo sono adatte per stampi monostadio o compatti in cui il carico rimane vicino al centro del letto. Sono meno adatti per stampi progressivi lunghi perché il cambiamento delle posizioni di carico può causare il disallineamento della slitta e l'usura irregolare dell'utensile.
Le presse a doppia punta sono più adatte per lo stampaggio progressivo. Il design a doppia connessione distribuisce la forza sulla slitta, mantenendo un migliore allineamento durante le operazioni in più fasi come punzonatura, formatura e tranciatura.
La rigidità della pressa influisce direttamente sulle prestazioni degli utensili e sulla precisione della parte. Se la slitta si inclina durante il funzionamento, i punzoni e le matrici potrebbero disallinearsi, provocando un'usura più rapida, rotture degli utensili e parti incoerenti.
Le presse a doppio punto migliorano la stabilità del vetrino mantenendo un migliore parallelismo. Questo aiuta:
Allungare la vita
Riduci i danni da pugno
Migliorare la precisione dimensionale
Minore frequenza di manutenzione
Il movimento stabile della slitta aiuta inoltre a ottenere tagli più puliti e meno bave sulle parti finite.
Le moderne linee di stampaggio spesso richiedono alimentatori, sistemi di trasferimento e rimozione automatica degli scarti. Le presse a punto singolo possono avere spazio limitato per automazioni complesse a causa delle aree di lavoro più ristrette.
Le presse a doppio punto offrono letti più ampi e più spazio di installazione per:
Servo alimentatori
Sistemi di trasferimento
Sensori
Attrezzature per la movimentazione dei pezzi
La distribuzione equilibrata della forza migliora inoltre la stabilità durante l'esecuzione della produzione automatizzata, contribuendo a proteggere sia gli utensili che le apparecchiature di automazione.
Calcola il carico decentrato massimo del tuo dado progressivo più grande per determinare la stabilità laterale richiesta.
Installate i monitor del tonnellaggio inverso sulle vostre attrezzature attuali per raccogliere dati di riferimento accurati per le specifiche della vostra prossima macchina da stampa.
Esegui un'analisi degli elementi finiti (FEA) sulla distribuzione del carico prevista per identificare potenziali momenti di ribaltamento prima di finalizzare la progettazione della pressa.
Consultare un tecnico delle applicazioni di stampa per rivedere i progetti specifici dello stampo e verificare i requisiti relativi alle dimensioni del letto.
R: La differenza principale sta nel numero di connessioni che guidano lo scivolo. Una pressa a punto singolo utilizza una connessione centrale, erogando forza concentrata al centro del letto. Una pressa a doppio punto utilizza due connessioni, distribuendo la forza uniformemente sui lati sinistro e destro per resistere al ribaltamento sotto carichi decentrati.
R: È altamente sconsigliato. Gli stampi progressivi creano carichi spostati e decentrati mentre il materiale si sposta attraverso stazioni sequenziali. Una pressa a punto singolo fatica a mantenere il parallelismo della slitta sotto questi carichi eccentrici. Questa instabilità porta al ribaltamento della slitta, alla rapida usura dei lardoni e alla rottura degli utensili.
R: Le presse a doppio punto sono dotate di telai fusi significativamente più grandi per ospitare letti più ampi e meccanismi di doppia connessione. Questa ulteriore complessità meccanica, compresi gli ingranaggi eccentrici sincronizzati e le trasmissioni ad albero longitudinale, aumenta drasticamente il peso complessivo della macchina, richiedendo fondazioni in cemento più profonde e fortemente rinforzate.
R: Il caricamento decentrato crea un effetto leva che tenta di inclinare la slitta della pressa. Se la stampa non riesce a resistere a questo momento critico, la diapositiva perde il parallelismo. Ciò costringe i lardoni ad assorbire lo stress laterale, fa sì che i punzoni entrino nella matrice ad angolo e accelera l'usura degli utensili.
R: Come regola pratica del settore, quando la dimensione del letto da sinistra a destra supera i 48 pollici, diventa necessaria una configurazione a doppio punto. Oltre questa larghezza, una singola connessione centrale non può supportare adeguatamente i bordi esterni della slitta, determinando una deflessione inaccettabile e una scarsa qualità delle parti.
R: No. Il tonnellaggio è una valutazione del telaio complessivo della pressa e del sistema di trasmissione, non un moltiplicatore dei punti di connessione. Una pressa a doppio punto da 400 tonnellate fornisce 400 tonnellate totali di forza, distribuite su due punti. Tuttavia, i progetti a doppio punto si adattano a tonnellaggi massimi molto più elevati.
R: Una trasmissione ad albero longitudinale corre parallela al piano della pressa e viene utilizzata principalmente nelle presse a doppio punto. Sincronizza i sistemi di azionamento a doppio eccentrico, garantendo che entrambe le bielle si muovano perfettamente in tandem. Questa sincronizzazione garantisce una forza uniforme verso il basso e mantiene un rigoroso parallelismo della slitta.


