
ビュー: 0 著者: サイト編集者 公開時刻: 2026-09-21 起源: サイト


高精度金属プレス加工において、H フレーム(直線面)プレスの構造剛性はその駆動機構にすべて依存します。 C フレームから H フレームにアップグレードすると、基本的なたわみの問題は解決されますが、内部のポイント構成が製造現場での最終的なパフォーマンスを左右します。間違ったポイント構成を指定すると、重大な動作障害が発生します。中心からずれた荷重がかかるとスライドが傾いたり、金型が早期に摩耗したり、許容できない部品公差が発生したりすることがあります。工具の寿命と生産稼働時間を最大化するには、エンジニアは工具の特定の機械的現実を評価する必要があります。 sイングルポイント vs を二点押します。このガイドでは、プレスのアーキテクチャを特定のベッド サイズ、トン数要件、駆動システム、およびツーリングの用途に適合させるための技術的基準を詳しく説明します。力の分布が順送金型にどのような影響を与えるか、また機械と金属の適合が交渉の余地のない理由について見ていきます。
荷重分散: シングルポイント プレスは中央に配置された高力の操作に優れていますが、ダブルポイント プレスは順送金型セットアップでの中心から外れた荷重を管理するために必須です。
ベッド サイズの制約: ベッドの寸法が大きくなる場合 (通常、左右に 48 インチを超える)、スライドの平行度を維持するには、ダブルポイント構成が必要です。
トン数の上限: ダブルポイント H フレーム プレスは通常、シングルポイント モデルと比較して最大トン数能力が高く、耐久性の高いマルチステーション スタンピングには不可欠です。
ツーリングの互換性: 一般に、順送ダイやトランスファー ダイには、スライドの転倒を防止し、高価なツーリングを保護するためにダブルポイント アーキテクチャが必要です。
コストと能力: ダブルポイント H フレーム プレスは、より高額な初期資金とより複雑なメンテナンスを必要としますが、マルチステーション アプリケーションにおける長期的な工具交換コストを大幅に削減します。
目次
ストレートサイドプレスの基本的な成功基準を確立するには、たわみを最小限に抑えることに厳密に焦点を当てる必要があります。正確な部品を製造するには、高負荷下でもスライドとベッドの平行度を維持する必要があります。 H フレームは、オープンバック デザインと比較して優れた全体的な剛性を提供します。内部の駆動機構は、その剛性がどのように工具に反映されるかを正確に決定します。スライドを駆動する接続の数によって、力の分布が根本的に変わります。スタンピングフロアを歩いていると、金型を引き裂く機械とスムーズに動く機械の違いは、多くの場合、この内部構造に起因します。
シングルポイントプレスでは、スライドの中心にある 1 本の接続ロッドを使用して力を伝達します。この設計により、ブランキング、コイニング、深絞りなどの集中操作に強力かつ正確な力が提供されます。ただし、荷重が 1 つの領域に集中するため、スライドの端でのサポートが少なくなります。不均一な負荷が発生すると、スライドが傾いてガイドの摩耗が増加し、ツーリングの精度に影響を与える可能性があります。したがって、シングルポイントプレスは、荷重のバランスが保たれ中心に配置される用途に最適です。
ダブルポイント プレスは 2 つの異なる接続を利用して、スライド全体に力を分散します。中央の 1 つのピットマンの代わりに、2 つの接続ロッドがスライド アセンブリの左側と右側に取り付けられます。駆動方式には縦軸駆動やデュアル偏心ギヤが採用されることが多い。これらのメカニズムは 2 つの接続を完全に同期させ、非常に広い領域にわたってタイミングを合わせた単動ストロークを保証します。プレスのクラウンには、両方のピットマンが完全に同時に動くようにするために、はるかに大きな歯車列が組み込まれています。
この二重接続設計により、転倒モーメントが軽減されます。スライドの左右両側に均等な下方向の圧力を同時に加えます。荷重が中心からずれた場合、二次接続はスライドをベッドと平行に保つために必要な抵抗を提供します。施設への依存度が高い ダブルポイント H フレーム プレスは 、マルチステーション操作、非対称部品スタンピング、および力の要件が大きな物理的設置面積全体に広がるワイドベッド用途に適しています。
2 点からスライドを駆動することにより、機械はツーリング上のギャップを効果的に埋めます。重い合板を運ぶようなものだと考えてください。中央を片手で持つとぐらつきます。両手を広げて持つと平らで安定します。この機械的現実により、ダブルポイント アーキテクチャが現代の順送スタンピング ラインのバックボーンとなっています。縦方向のシャフトはねじれを防ぎ、スライドの左側と右側が正確に同じミリ秒で下死点に到達するようにします。
これら 2 つの構成を比較するには、重要なエンジニアリングおよび生産指標を分析する必要があります。各プレスが物理的応力、寸法制約、生の力の適用をどのように処理するかを評価する必要があります。プレス機が金型に適合するかどうかを判断するために、プレスラインを監査する際には、特定の基準を使用します。
特定の金型によって生成される最大偏心荷重を計算します。
ダイシューを完全にサポートするために必要なベッドの左右の寸法を測定します。
必要な総トン数と、そのトン数がステーション間でどのように配分されるかを決定します。
スタンピングされる材料の逆トン数特性を評価します。
自動化とスクラップの削減に利用できる物理的スペースを評価します。
中心から外れた荷重は、プレスの精度と工具の寿命に影響を与える可能性があります。シングルポイントプレスでは、不均一な荷重によりスライドに傾斜力が生じ、ガイドの摩耗が増加し、工具の損傷を引き起こす可能性があります。ダブルポイントプレスは、2 つの接続点を通じて力を分散することでこの問題を軽減し、スライドの安定性を向上させ、マルチステーションスタンピング中のより良好な位置合わせを維持します。これは、金型を保護し、摩耗を軽減し、部品の一貫性を向上させるのに役立ちます。
プレスの選択はトン数だけでなく、ベッドのサイズ要件にも依存します。シングルポイントプレスでは、センタードライブが幅の広いスライドを完全にサポートできないため、幅が制限されており、たわみが発生して精度が低下する可能性があります。ダブルポイントプレスは 2 つの接続を通じて力を分散し、スライドの位置合わせを維持しながらベッドのサイズを大きくすることができます。これらは、幅広のツーリング、長い順送金型、および大規模なスタンピング用途に適しています。

総トン数だけではプレス能力は決まりません。シングルポイントプレスは集中荷重には適していますが、単一の駆動ポイントですべての力を処理する必要があるため、トン数が高くなると制限に直面します。ダブルポイントプレスは 2 つの接続ポイントに負荷を分散し、安定性を向上させ、より広いツーリングエリアをサポートします。たとえば、400 トンのダブルポイント プレスでは、広い順送金型全体に力を分散させることができ、シングルポイント設計と比較してより優れた位置合わせと精度を維持できます。
仕様のメトリック |
シングルポイントアーキテクチャ |
ダブルポイントアーキテクチャ |
|---|---|---|
フォースベクトル |
集中化された単一の下向き軸 |
分散型の下向き二重軸 |
ベッド幅の拡張性 |
制限あり (通常は 48 インチ未満) |
広大 (84 インチをゆうに超えます) |
偏心荷重対応 |
悪い (スライドが転倒する危険性が高い) |
優れた(本質的な横方向の安定性) |
駆動機構 |
シングルピットマン、前後クランクシャフト |
デュアルピットマン、縦シャフトドライブ |
主な用途 |
重打抜き、深絞り、コイニング |
順送金型、トランスファーシステム |
ギブ摩耗の可能性 |
中心から外れた荷重を受けると高くなる |
バランスのとれた力の分散により低い |
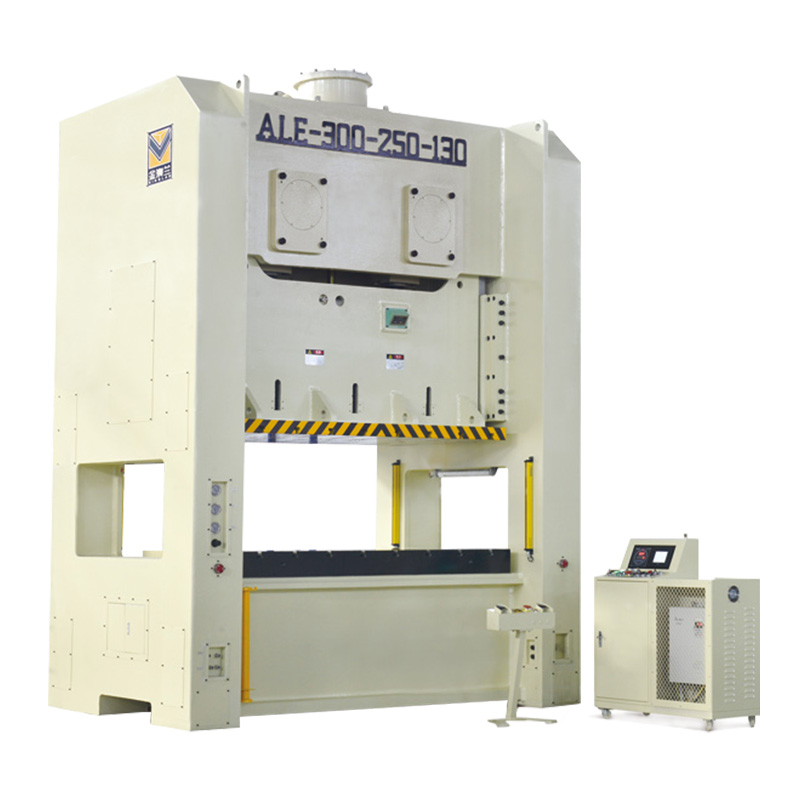
プレス構成は工具要件に一致する必要があります。間違ったタイプのプレスを使用すると、精度が低下し、金型の摩耗が増加し、生産効率が制限される可能性があります。
シングルポイント プレスは、荷重がベッドの中心近くに留まる 1 段式またはコンパクトなダイに適しています。荷重位置の変更によりスライドの位置ずれや不均一な工具の摩耗が発生する可能性があるため、長い順送金型にはあまり適していません。
ダブルポイントプレスは順送スタンピングに適しています。デュアル接続設計により、スライド全体に力が分散され、打ち抜き、成形、ブランキングなどの多段階操作中により良好な位置合わせが維持されます。
プレス剛性はツーリングの性能と部品の精度に直接影響します。動作中にスライドが傾くと、パンチとダイの位置がずれる可能性があり、摩耗が早まり、工具が破損し、部品の不一致が発生する可能性があります。
二点プレスにより平行度が向上し、スライドの安定性が向上します。これは次の点に役立ちます。
金型の寿命を延ばす
パンチダメージを軽減
寸法精度の向上
メンテナンス頻度の低減
安定したスライド動作により、よりきれいな切断が実現し、完成品のバリも少なくなります。
最新のスタンピング ラインでは、多くの場合、フィーダー、搬送システム、自動スクラップ除去が必要です。シングルポイントプレスでは、作業領域が狭いため、複雑な自動化のためのスペースが限られている場合があります。
ダブルポイントプレスにより、ベッドの幅が広くなり、以下の設置スペースが広がります。
サーボフィーダ
搬送システム
センサー
パーツハンドリング設備
また、バランスの取れた力の分散により、自動生産を実行する際の安定性が向上し、ツーリングと自動化装置の両方の保護に役立ちます。
最大の順送金型の最大オフセンター荷重を計算して、必要な横方向の安定性を決定します。
現在の設備にリバーストン数モニターを取り付けて、次回の印刷仕様に向けた正確なベースライン データを収集します。
プレス設計を最終決定する前に、予想される荷重分布に対して有限要素解析 (FEA) を実行して、潜在的な転倒モーメントを特定します。
プレスアプリケーションエンジニアに相談して、特定の金型の設計図を確認し、ベッドのサイズ要件を確認してください。
A: 主な違いは、スライドを駆動する接続の数にあります。シングルポイントプレスは 1 つの中央接続を使用し、ベッドの中央に集中した力を伝えます。ダブルポイント プレスでは 2 つの接続が使用され、力が左右に均等に分散され、中心から外れた荷重による転倒に耐えます。
A: あまりお勧めできません。順送金型では、材料が連続ステーションを通過する際に、偏心した荷重が発生します。一点プレスでは、このような偏心荷重がかかるとスライドの平行度を維持するのに苦労します。この不安定性は、スライドの傾き、ギブの急速な摩耗、工具の破損につながります。
A: ダブルポイント プレスは、幅広のベッドとデュアル接続機構に対応するために、大幅に大きな鋳造フレームを備えています。これにより、同期偏心ギアや縦軸ドライブなどの機械的複雑さが加わり、機械全体の重量が大幅に増加し、より深く、より重く鉄筋コンクリートの基礎が必要になります。
A: 中心を外して荷重を加えると、プレス スライドを傾けようとするレバー効果が生じます。プレスがこの傾斜モーメントに抵抗できない場合、スライドは平行度を失います。これにより、ギブに横方向の応力が吸収され、パンチが斜めにダイに入る原因となり、工具の摩耗が促進されます。
A: 業界の経験則として、ベッドの左右の寸法が 48 インチを超える場合、ダブルポイント構成が必要になります。この幅を超えると、単一の中央接続ではスライドの外縁を適切にサポートできなくなり、許容できないたわみが発生し、部品の品質が低下します。
A: いいえ。トン数はプレス フレームと駆動システム全体の評価であり、接続ポイントの乗数ではありません。 400 トンのダブルポイント プレスは、合計 400 トンの力を 2 つのポイントに分散して提供します。ただし、ダブルポイント設計は、はるかに高い最大トン数まで拡張できます。
A: 縦軸ドライブはプレスベッドと平行に動作し、主にダブルポイントプレスで使用されます。デュアル偏心駆動システムを同期させ、両方の接続ロッドが完全に連動して動くようにします。この同期により、均一な下向きの力が保証され、スライドの厳密な平行度が維持されます。


