
ビュー: 0 著者: サイト編集者 公開時間: 2026-09-21 起源: サイト


生産規模が 200 トンのしきい値を超えると、標準のプレス機械では深刻な物理的限界に達します。角度のたわみと早期のダイ摩耗が急速に悪化します。これにより部品の精度が損なわれ、メンテナンスの予算が膨らみます。エンジニアリング上の課題は、厳しい部品公差を維持することに重点が置かれています。また、中心から外れた荷重が避けられない連続ストローク用途では、高価な順送金型を保護する必要もあります。厚手の材料をオープンフレーム装置に依存すると、工具の故障や許容できないスクラップ率が発生します。
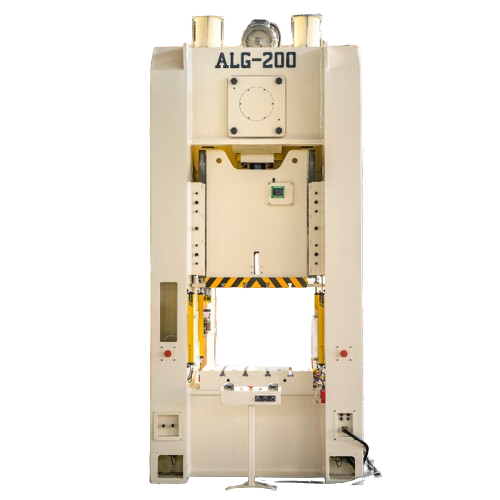
こうした構造的欠陥を解決するには、 Hフレームパワープレスは 、高生産能力の製造には絶対の必需品となります。この機器の評価では、単純なトン数要件からフレームの剛性と運動学的プロファイルの包括的な分析に焦点が移ります。クローズドフレームアーキテクチャにアップグレードすると、プレス設備が極度の圧縮力や複雑なマルチステーション成形操作に対処する方法が根本的に変わります。
構造剛性が金型の寿命を決定づけます: H フレームの閉ループ 4 柱設計により、C フレーム プレスに特有の「ヨー」と角度のたわみが排除され、複雑な順送金型の寿命が直接延長されます。
偏心荷重の優れた処理: 対称フレーム構造と高度なスライド ガイド システム (8 点ギブなど) により、マルチステーション スタンピング中の激しい偏心荷重下でも平行度が維持されます。
基礎と設備の前提条件: 高トン数の H フレーム パワー プレスには、特殊なコンクリート ピット基礎、防振、適切な天井クレーン クリアランスなど、多額のインフラ投資が必要です。
長期的な価値と先行設備投資: 初期資本支出はオープンバックの代替品よりも大幅に高くなりますが、ROI は、スクラップ率の低下、金型の再構築の減少、厚肉アプリケーションでの高い持続ストローク/分 (SPM) によって実現されます。
目次
高トン数のスタンピングでは、機械と工具の両方に極度の機械的ストレスが生じます。高能力のスタンピングを成功させるには、完成品の寸法精度を損なうことなく、これらの力を吸収できる構造基盤が必要です。プレスを限界まで押し上げると、鋳造と組み立てのあらゆる弱点が露呈します。
重いスタンピング環境では、3 つの主要な機械的故障ポイントが見られます。まず、フレームギャップによりパンチの進入角度が変わります。第二に、過剰な横方向のスライド移動により、パンチがダイマトリックスを削ってしまいます。第三に、激しいスナップスルー衝撃により、プレス内部のコンポーネントが破損します。最初のコイルが供給される前に、プロセスからこれらのリスクを排除する必要があります。

OBI および C フレーム プレスは、ダイへの優れたアクセスを提供しますが、高荷重下では剛性が低くなります。最大能力近くで動作すると、オープンフレームがわずかに変形し、パンチとダイの位置ずれ、工具の摩耗の加速、部品の精度の低下を引き起こす可能性があります。
H フレーム プレスは、フレーム全体に力を均等に分散するために閉じた 4 柱構造を使用しています。この設計により、たわみが最小限に抑えられ、スライドの平行度が維持され、高トン数の操作でもより安定したスタンピング性能が保証されます。
仕様 |
Cフレーム(オープンバック)プレス |
Hフレーム(ストレートサイド)プレス |
|---|---|---|
フレーム設計 |
オープンフロント、C 型鋳物または溶接 |
クローズドループ、4本柱構造 |
たわみプロファイル |
角のたわみ (「ワニの口」が大きく開いている) |
対称縦伸び(平行度維持) |
積載トン数 |
通常は最大 200 ~ 300 トンに制限されます |
200トンから3000トン以上まで効率的に拡張可能 |
ダイ寿命への影響 |
パンチの位置ずれによる摩耗の加速 |
厳密なパンチとダイのアライメントによるダイ寿命の延長 |
ツールへのアクセス |
3 面アクセス (正面、左、右) |
フロント/リアおよび特定のサイドウィンドウに限定 |
特に AHSS 材料の場合のブランキング操作では、材料が破損すると強い逆力が発生します。この突然のエネルギー放出により衝撃荷重が発生し、プレスの剛性が十分でない場合、フレーム、工具、スライド ガイドが損傷する可能性があります。
H フレーム プレスは、重い鋼構造、強化されたクラウン、およびプリテンションされたタイロッド フレームを通じてこれらの衝撃を吸収するように設計されています。この剛性の高い構造により、振動が軽減され、ツーリング システムが保護され、強力なブランキング作業時の信頼性が向上します。
フレームの構造的剛性は方程式の半分にすぎません。駆動機構は、材料に力を加える方法を決定します。これにより、印刷機が特定の用途に適しているかどうかが決まります。正しい駆動技術を選択すると、ストローク速度が最適化され、さまざまな金属の固有の成形要件が管理されます。
標準のクランクシャフト ドライブは、高速性と信頼性の高いパフォーマンスを提供するため、一般的なスタンピング用途に広く使用されています。ただし、高負荷では、コネクティングロッドからの角度のある力によってスライドガイドに側圧が生じ、摩耗が増加する可能性があります。
偏心ギアドライブは、重荷重や深絞り用途に適しています。プレスフレームを通じて力をより直接的に伝達し、成形ストローク中に高いトルクを提供すると同時に、スライドの側面荷重を軽減します。これにより、安定性が向上し、ガイド システムが保護され、要求の厳しい高トン数の作業がサポートされます。
リンクドライブ システムは、作業ストローク中の成形速度を遅くし、戻り速度を速くすることで、スライドの動きを変更します。これにより、金型への衝撃が軽減され、深絞り加工時の材料の流れが改善され、高い生産効率が維持されます。サーボ プレスは、プログラマブル モーターを使用してストローク プロファイルを調整することにより、さらに優れた制御を提供し、特殊な成形プロセスでのボトム ドウェルなどの機能を可能にします。また、最適化されたモーション制御によりエネルギー効率が向上し、機械的摩耗が軽減されます。
高生産能力の H フレーム プレスを選択するには、機械の仕様を生産要件と一致させる必要があります。適切なプレスは、工具や材料をサポートするのに十分な力、安定性、精度を提供する必要があります。選択を誤ると、部品の品質低下、金型の過度の摩耗、または生産のダウンタイムが発生する可能性があります。
プレスの選択は最大トン数以外にも依存します。トン数は機械が生成できる最大の力を表し、エネルギー容量はプレスがストローク中にどれだけ効果的に力を維持できるかを決定します。
深絞り加工や重成形用途の場合、トン数だけでプレスを選定すると性能不足になる場合があります。エンジニアは次のことも考慮する必要があります。
必要な成形力
脳卒中中のエネルギー必要量
金型のサイズと重量
将来の生産拡大
ベッドとボルスターのサイズは、不均一な荷重を防ぐためにダイを完全にサポートする必要があります。材料の蓄積を避け、工具を保護するには、適切なスクラップ排出スペースも重要です。
スライドガイドシステムは、スタンピング中に上型と下型の間の位置合わせを維持します。
標準の 4 点ガイド システムは、スライドを 4 隅でサポートし、バランスの取れた荷重に適しています。ただし、力の分布が不均一な大型順送金型を実行する場合には制限がある場合があります。
8 点ギブ システムにより、左右および前後方向のサポートが強化されます。これにより、スライドの安定性が向上し、パンチとダイの位置合わせが維持され、複雑なスタンピング操作中の摩耗が軽減されます。
8 点ガイドの利点:
偏心荷重に対する優れた耐性
部品精度の向上
金型寿命の延長
より安定した順送性能
最新の H フレーム プレスは、自動化された生産ライン用に設計されています。堅牢な構造と広い作業領域により、以下のものと簡単に統合できます。
サーボフィーダ
矯正装置
搬送システム
ロボットハンドリング装置
印刷機を選択する前に、メーカーは以下を評価する必要があります。
供給ラインの高さ
材料開口部寸法
自動化通信システム
転送スペースの要件
適切な統合により、材料の正確な位置決めと安定した高速生産が保証され、送りエラーや工具の損傷が軽減されます。
特定の製造部門では、大容量ストレートサイド プレスの需要が高まっています。自動車産業では、電気自動車への移行により、大規模な構造コンポーネントのプレス加工が必要になります。バッテリートレイと強化されたシャーシブラケットには、大きなベッドサイズと優れた構造的剛性が必要です。下流の自動ロボット溶接に必要な厳しい公差を維持する必要があります。プレスされた部品に過度のスプリングバックや寸法のばらつきがある場合、溶接ロボットはアークを発生できません。
より軽量でより硬い材料への移行により、スタンピングの物理学が根本的に変化します。航空宇宙グレードのアルミニウム合金と AHSS には、非常に高い成形トン数が必要です。それらは激しいスナップスルー力を生成します。かなり強化されただけ H フレーム パワー プレスは、 これらの先進的な材料を加工するために必要な構造質量とガイド精度を備えています。古いオープンフレーム印刷機で AHSS をスタンプしようとすると、時間の経過とともに文字通り機械が壊れてしまいます。
高生産能力の H フレーム プレスを選択するには、設備コスト、生産効率、長期的な運用上の利点のバランスをとる必要があります。この決定は、機械の購入だけでなく、ツーリングのパフォーマンスの向上、ダウンタイムの削減、生産プロセス全体の最適化についても考慮されます。
ストレートサイド H フレーム プレスは、小型の C フレーム プレスに比べて初期投資が高くなります。費用には、機械の購入、輸送、設置、基礎の準備が含まれます。
ただし、より強力なフレーム構造により、スライドのたわみが減少し、パンチとダイの位置合わせが向上します。これにより、金型の寿命が延び、工具の修理が減り、長期生産中のスクラップ率が低下します。
高価な順送金型を使用しているメーカーにとって、精度と安定性の向上により、機械の耐用年数にわたって大幅な節約がもたらされます。
C フレーム プレスは工具交換に簡単にアクセスできるのに対し、H フレーム プレスは剛性と高負荷性能に重点を置いています。 H フレーム プレスは密閉構造のため、重い金型の取り扱いにはより高度な装置が必要となる場合があります。
切り替え効率を向上させるために、メーカーは以下を統合できます。
クイック ダイ チェンジ (QDC) システム
油圧式ダイクランプ
空気圧ダイリフタ
ローリングボルスターシステム
これらのソリューションにより、セットアップ時間が短縮され、1 台の H フレーム プレスで複数の生産タスクを効率的に処理できるようになります。
適切なメーカーを選択することは、機械の仕様を選択することと同じくらい重要です。高トン数のプレスは生産要件に応じてカスタマイズされることが多いため、プロジェクト計画ではエンジニアリング、製造、設置、テストの時間を考慮する必要があります。
信頼できるサプライヤーは以下を提供する必要があります。
機械選定時の技術サポート
スペアパーツの入手可能性
設置支援
メンテナンス指導
長期にわたるサービスサポート
強力なアフターサポートにより、予期せぬダウンタイムが軽減され、潤滑システム、クラッチおよびブレーキユニット、油圧システムなどの重要なコンポーネントの安定した動作が保証されます。
A: 主な違いは構造設計です。 C フレームは前面が開いているため、工具に簡単にアクセスできますが、高負荷がかかると角度がたわみやすくなります。 H フレームは、このたわみを排除する閉ループの 4 つの柱の設計を特徴とし、動作中にスライドとベッドの間の厳密な平行度を維持します。
A: メーカーは通常、操業量が 200 ~ 300 トンを超えると、ストレートサイド プレスに移行します。このしきい値を超えると、オープンフレーム設計の物理的制限により過度のたわみが生じ、金型の急速な摩耗や許容できない部品公差が発生します。
A: 角度のたわみを排除することで、プレスは常にパンチが完全にまっすぐに金型キャビティに入るようにします。この厳密な位置合わせにより、パンチがダイマトリックスに擦れるのを防ぎ、磨耗を大幅に軽減し、エッジのせん断を防ぎ、必要な研ぎの間隔を延長します。
A: 高トン数のプレスには、特殊な独立したコンクリート基礎が必要です。これには、ピットを掘削し、鉄筋コンクリートの慣性ブロックを流し込み、スタンピングの衝撃波が工場の床や隣接する機器に損傷を与えるのを防ぐために振動減衰パッドまたはスプリングアイソレーターを設置することが含まれます。
A: はい、専用に設計されています。対称的な 4 つの柱構造と 8 点ギブなどの高度なガイド システムを組み合わせることで、横方向および縦方向のスライドの動きを制限します。これにより、順送金型がベッド全体に不均一な力を加えたときにラムが傾くのを防ぎます。
A: 8 点ギブ システムがスライドを四隅すべてで捉え、前後方向と左右方向の動きを制御します。この包括的なガイドにより、標準の 4 点システムと比較して優れたパンチとダイの位置合わせが可能になります。これは、複雑なマルチステーション ツーリングにとって重要です。


