
Bekeken: 0 Auteur: Site-editor Publicatietijd: 21-09-2026 Herkomst: Locatie


Wanneer de productie de drempel van 200 ton overschrijdt, stuiten standaard stempelmachines op ernstige fysieke beperkingen. Hoekafbuiging en voortijdige matrijsslijtage verergeren snel. Dit vernietigt de nauwkeurigheid van de onderdelen en verhoogt de onderhoudsbudgetten. De technische uitdaging draait om het handhaven van nauwe onderdeeltoleranties. U moet ook dure progressieve matrijzen beschermen tijdens toepassingen met continue slag waarbij excentrisch laden onvermijdelijk is. Het vertrouwen op open-frame apparatuur voor zwaar materiaal leidt tot gereedschapsfouten en onaanvaardbare afvalpercentages.
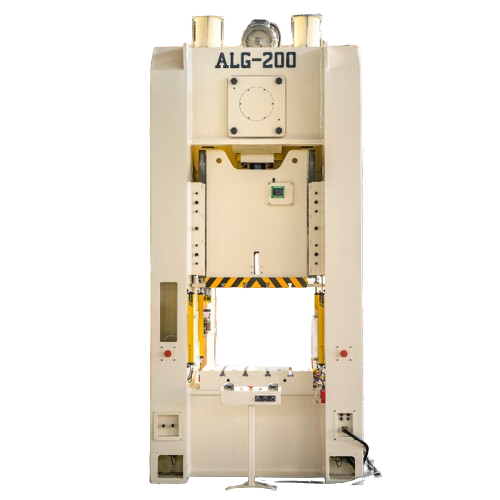
Om deze structurele mislukkingen op te lossen, heeft de H-frame krachtpers wordt een absolute noodzaak voor productie met hoge capaciteit. Bij de evaluatie van deze apparatuur verschuift de focus van eenvoudige tonnage-eisen naar een uitgebreide analyse van de framestijfheid en kinematische profielen. Het upgraden naar een gesloten frame-architectuur verandert fundamenteel de manier waarop een stempelfaciliteit omgaat met extreme drukkrachten en complexe vormbewerkingen met meerdere stations.
Structurele stijfheid bepaalt de levensduur van de matrijzen: Het gesloten lusontwerp met vier pijlers van een H-frame elimineert de 'gier' en hoekafbuiging die inherent is aan C-frame-persen, waardoor de levensduur van complexe progressieve matrijzen direct wordt verlengd.
Superieure verwerking van niet-gecentreerde ladingen: Symmetrische frameconstructie en geavanceerde sledegeleidingssystemen (bijv. 8-punts gibs) behouden de parallelliteit, zelfs onder zware niet-gecentreerde belasting tijdens het stempelen op meerdere stations.
Vereisten voor fundering en faciliteiten: Krachtpersen met een hoog tonnage H-frame vereisen aanzienlijke investeringen in de infrastructuur, waaronder gespecialiseerde betonnen putfunderingen, trillingsisolatie en voldoende ruimte voor bovenloopkranen.
Waarde op lange termijn versus initiële kapitaaluitgaven: Hoewel de initiële kapitaaluitgaven aanzienlijk hoger zijn dan bij open-back-alternatieven, wordt de ROI gerealiseerd door lagere schrootpercentages, minder herbouw van matrijzen en hogere aanhoudende slagen per minuut (SPM) in zware toepassingen.
Inhoudsopgave
Het stempelen met een hoog tonnage introduceert extreme mechanische spanning op zowel de machine als het gereedschap. Succes bij het stempelen met hoge capaciteit vereist een structurele fundering die deze krachten kan absorberen zonder de maatnauwkeurigheid van het voltooide onderdeel in gevaar te brengen. Wanneer je een pers tot het uiterste drijft, leg je elke zwakte in het gieten en monteren bloot.
We zien drie primaire mechanische faalpunten in zware stempelomgevingen. Ten eerste verandert de opening van het frame de ponsinvoerhoek. Ten tweede zorgt een overmatige zijdelingse schuifbeweging ervoor dat de stempel de matrijsmatrix scheert. Ten derde breken de interne perscomponenten door een ernstige doorbraakschok. U moet deze risico's uit het proces halen voordat de eerste spoel wordt gevoed.

OBI- en C-framepersen bieden uitstekende toegang tot de matrijzen, maar hebben een lagere stijfheid onder zware belasting. Wanneer de maximale capaciteit wordt bereikt, kan het open frame enigszins vervormen, waardoor de pons- en matrijs verkeerd uitgelijnd zijn, sneller gereedschapslijtage ontstaat en de nauwkeurigheid van de onderdelen afneemt.
H-framepersen gebruiken een gesloten structuur met vier kolommen om de krachten gelijkmatig over het frame te verdelen. Dit ontwerp minimaliseert de doorbuiging, handhaaft de parallelliteit van de glijbanen en zorgt voor stabielere stempelprestaties tijdens operaties met een hoog tonnage.
Specificatie |
C-frame (open achterkant) Druk op |
H-frame (rechte zijde) Druk op |
|---|---|---|
Frame-ontwerp |
Open voorkant, C-vormig gegoten of gelast |
Gesloten lusconstructie met 4 pijlers |
Afbuigingsprofiel |
Hoekafbuiging ('alligatormond' open) |
Symmetrische verticale verlenging (handhaaft parallellisme) |
Tonnagecapaciteit |
Meestal beperkt tot maximaal 200-300 ton |
Schaalt efficiënt van 200 tot 3000+ ton |
Sterf de impact van het leven |
Versnelde slijtage door verkeerde uitlijning van de stempel |
Verlengde levensduur van de matrijs dankzij strikte uitlijning van stempel tot matrijs |
Toegang tot gereedschap |
Toegang aan drie zijden (voorkant, links, rechts) |
Beperkt tot voor-/achterruiten en specifieke zijruiten |
Blankingbewerkingen, vooral bij AHSS-materialen, genereren sterke tegengestelde krachten wanneer het materiaal breekt. Deze plotselinge vrijgave van energie veroorzaakt schokbelastingen die het frame, het gereedschap en de schuifgeleiders kunnen beschadigen als de pers niet voldoende stijfheid heeft.
H-framepersen zijn ontworpen om deze schokken door zware staalconstructies, versterkte kronen en voorgespannen trekstangframes te absorberen. Deze stijve constructie vermindert trillingen, beschermt het gereedschapssysteem en verbetert de betrouwbaarheid tijdens stansbewerkingen met hoge kracht.
De structurele stijfheid van het frame is slechts de helft van de vergelijking. Het aandrijfmechanisme bepaalt hoe kracht op het materiaal wordt uitgeoefend. Dit bepaalt de geschiktheid van de pers voor specifieke toepassingen. Het selecteren van de juiste aandrijftechnologie optimaliseert de slagfrequenties en beheert de unieke vormvereisten van verschillende metalen.
Standaard krukasaandrijvingen worden veel gebruikt voor algemene stempeltoepassingen omdat ze hoge snelheid en betrouwbare prestaties bieden. Bij hoge belastingen kan de schuine kracht van de drijfstang echter zijdelingse druk op de glijgeleiders veroorzaken, waardoor de slijtage toeneemt.
Excentrische tandwielaandrijvingen zijn beter geschikt voor zware en dieptrektoepassingen. Ze leveren kracht directer door het persframe, waardoor een hoger koppel ontstaat tijdens de vormslag en de zijbelastingen op de slede worden verminderd. Dit verbetert de stabiliteit, beschermt het geleidingssysteem en ondersteunt veeleisende operaties met grote tonnages.
Link-aandrijfsystemen wijzigen de schuifbeweging door de vormsnelheid tijdens de werkslag te vertragen en de retoursnelheid te verhogen. Dit vermindert de impact op de matrijs, verbetert de materiaalstroom tijdens het dieptrekken en handhaaft een hoge productie-efficiëntie. Servopersen bieden nog meer controle door programmeerbare motoren te gebruiken om het slagprofiel aan te passen, waardoor functies zoals bodemstilstand voor speciale vormprocessen mogelijk zijn. Ze verbeteren ook de energie-efficiëntie en verminderen mechanische slijtage door geoptimaliseerde bewegingscontrole.
Als u een H-framepers met hoge capaciteit kiest, moet u de machinespecificaties afstemmen op de productievereisten. De juiste pers moet voldoende kracht, stabiliteit en nauwkeurigheid bieden om het gereedschap en het materiaal te ondersteunen. Een onjuiste selectie kan leiden tot een slechte kwaliteit van de onderdelen, overmatige slijtage van de matrijzen of productiestilstand.
De persselectie is afhankelijk van meer dan het maximale tonnage. Tonnage vertegenwoordigt de maximale kracht die de machine kan genereren, terwijl de energiecapaciteit bepaalt hoe effectief de pers kracht kan behouden tijdens de slag.
Voor dieptrek- en zware vervormingstoepassingen kan het selecteren van een pers alleen op tonnage leiden tot onvoldoende prestaties. Ingenieurs moeten ook rekening houden met:
Vereiste vormkracht
Energiebehoefte tijdens de beroerte
Grootte en gewicht van de matrijs
Toekomstige productie-uitbreiding
De afmetingen van het bed en de steun moeten de matrijs volledig ondersteunen om ongelijkmatige belasting te voorkomen. Een goede afvalafvoerruimte is ook belangrijk om materiaalophoping te voorkomen en het gereedschap te beschermen.
Het schuifgeleidingssysteem handhaaft de uitlijning tussen de bovenste en onderste matrijzen tijdens het stempelen.
Een standaard 4-punts geleidingssysteem ondersteunt de slede op vier hoeken en werkt goed voor gebalanceerde ladingen. Het kan echter beperkingen hebben bij het gebruik van grote progressieve matrijzen met een ongelijkmatige krachtverdeling.
Een 8-punts gib-systeem biedt extra ondersteuning in zowel links-rechts als voor-achter richtingen. Dit verbetert de glijstabiliteit, handhaaft de uitlijning van stempel en matrijs en vermindert slijtage tijdens complexe stempelbewerkingen.
Voordelen van 8-punts geleiding:
Betere weerstand tegen excentrische belastingen
Verbeterde nauwkeurigheid van onderdelen
Langere levensduur van de matrijs
Stabielere progressieve stempelprestaties
Moderne H-framepersen zijn ontworpen voor geautomatiseerde productielijnen. Hun stijve structuur en grote werkruimte maken een gemakkelijke integratie mogelijk met:
Servo-feeders
Stijltangen
Overdrachtsystemen
Robotachtige handlingapparatuur
Voordat fabrikanten een pers selecteren, moeten ze het volgende beoordelen:
Hoogte van de voedingslijn
Materiële openingsafmetingen
Automatisering communicatiesystemen
Vereisten voor overdrachtsruimte
Een juiste integratie zorgt voor nauwkeurige materiaalpositionering en stabiele productie op hoge snelheid, terwijl invoerfouten en gereedschapsschade worden verminderd.
Specifieke productiesectoren stimuleren de vraag naar rechte persen met hoge capaciteit. In de auto-industrie vereist de verschuiving naar elektrische voertuigen het stempelen van massieve structurele componenten. Accubakken en versterkte chassisbeugels vereisen grote bedafmetingen en uitzonderlijke structurele stijfheid. U moet de nauwe toleranties handhaven die nodig zijn voor geautomatiseerd robotlassen stroomafwaarts. Als het gestempelde onderdeel een overmatige terugvering of maatafwijking heeft, zullen de lasrobots er niet in slagen een boog te maken.
De overgang naar lichtere, hardere materialen verandert de stempelfysica fundamenteel. Aluminiumlegeringen van ruimtevaartkwaliteit en AHSS vereisen aanzienlijk hogere vormtonnages. Ze genereren gewelddadige doorbraakkrachten. Alleen zwaar versterkt H Frame Power Presses beschikken over de structurele massa en geleidingsprecisie die nodig is om deze geavanceerde materialen te verwerken. Als u probeert AHSS op een oudere, open-frame pers te stempelen, zal de machine na verloop van tijd letterlijk uit elkaar scheuren.
Het kiezen van een H-framepers met hoge capaciteit vereist een evenwicht tussen de apparatuurkosten, de productie-efficiëntie en de operationele voordelen op de lange termijn. De beslissing gaat niet alleen over de aanschaf van een machine, maar ook over het verbeteren van de gereedschapsprestaties, het verminderen van stilstand en het optimaliseren van het gehele productieproces.
Een H-framepers met rechte zijde vereist een hogere initiële investering dan kleinere C-framepersen. De kosten omvatten de aankoop van de machine, het transport, de installatie en de voorbereiding van de fundering.
De sterkere framestructuur vermindert echter de doorbuiging van de glijbaan en verbetert de uitlijning van stempel tot matrijs. Dit helpt de levensduur van de matrijzen te verlengen, reparaties aan gereedschappen te verminderen en de hoeveelheid afval tijdens de productie op lange termijn te verlagen.
Voor fabrikanten die dure progressieve matrijzen gebruiken, kan de verbeterde nauwkeurigheid en stabiliteit aanzienlijke besparingen opleveren gedurende de levensduur van de machine.
C-framepersen bieden gemakkelijker toegang voor gereedschapswisselingen, terwijl H-framepersen zich meer richten op stijfheid en prestaties bij hoge belasting. Vanwege hun gesloten structuur hebben H-framepersen mogelijk meer geavanceerde apparatuur nodig voor het hanteren van zware matrijzen.
Om de omschakelingsefficiëntie te verbeteren, kunnen fabrikanten het volgende integreren:
Quick Die Change (QDC)-systemen
Hydraulische matrijsklemmen
Pneumatische matrijzenheffers
Rollende steunsystemen
Deze oplossingen verminderen de insteltijd en zorgen ervoor dat één H-framepers meerdere productietaken efficiënt kan uitvoeren.
Het selecteren van de juiste fabrikant is net zo belangrijk als het kiezen van de machinespecificaties. Persen met een hoog tonnage worden vaak aangepast aan de productievereisten, wat betekent dat bij de projectplanning rekening moet worden gehouden met de engineering-, productie-, installatie- en testtijd.
Een betrouwbare leverancier moet het volgende bieden:
Technische ondersteuning tijdens machineselectie
Beschikbaarheid van reserveonderdelen
Hulp bij installatie
Onderhoudsbegeleiding
Langdurige serviceondersteuning
Sterke after-salesondersteuning helpt onverwachte stilstand te verminderen en zorgt voor een stabiele werking van kritieke componenten zoals smeersystemen, koppelings- en remeenheden en hydraulische systemen.
A: Het belangrijkste verschil is het structurele ontwerp. Een C-frame heeft een open voorkant, waardoor gereedschap gemakkelijk toegankelijk is, maar onder hoge belastingen last heeft van hoekverdraaiing. Een H-frame heeft een gesloten lusontwerp met vier pijlers dat deze doorbuiging elimineert, waardoor tijdens bedrijf een strikte parallelliteit tussen de slede en het bed wordt gehandhaafd.
A: Fabrikanten stappen doorgaans over op persen met rechte zijde wanneer de bewerkingen groter zijn dan 200 tot 300 ton. Boven deze drempel veroorzaken de fysieke beperkingen van open-frame ontwerpen overmatige doorbuiging, wat leidt tot snelle matrijsslijtage en onaanvaardbare onderdeeltoleranties.
A: Door hoekafbuiging te elimineren, zorgt de pers ervoor dat de stempel elke keer perfect recht de matrijsholte binnengaat. Deze strikte uitlijning voorkomt dat de stempel tegen de matrijsmatrix wrijft, waardoor de slijtage drastisch wordt verminderd, randafschuiving wordt voorkomen en de tijd tussen de vereiste slijpbeurten wordt verlengd.
A: Persen met een hoog tonnage vereisen gespecialiseerde, geïsoleerde betonnen funderingen. Dit omvat het uitgraven van een put, het storten van een traagheidsblok van gewapend beton en het installeren van trillingsdempende kussens of veerisolatoren om te voorkomen dat stampende schokgolven de fabrieksvloer en aangrenzende apparatuur beschadigen.
A: Ja, ze zijn er speciaal voor ontworpen. De symmetrische constructie met vier pijlers, gecombineerd met geavanceerde geleidingssystemen zoals 8-punts gibs, beperkt de laterale en longitudinale schuifbewegingen. Dit voorkomt dat de ram kantelt wanneer progressieve matrijzen ongelijke krachten over het bed uitoefenen.
A: Een 8-punts gib-systeem registreert de glijbaan in alle vier de hoeken en regelt de beweging in zowel voor-naar-achter- als van links naar rechts-richting. Deze uitgebreide geleiding zorgt voor een superieure uitlijning van stempel tot matrijs in vergelijking met standaard 4-puntssystemen, wat van cruciaal belang is voor complex gereedschap met meerdere stations.


