
Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-09-21 Origine : Site


Lorsque la production dépasse le seuil des 200 tonnes, les machines d’estampage standard se heurtent à de sévères limitations physiques. Déflexion angulaire et usure prématurée de la matrice rapidement. Cela détruit la précision des pièces et gonfle les budgets de maintenance. Le défi technique consiste à maintenir des tolérances strictes sur les pièces. Vous devez également protéger les matrices progressives coûteuses lors des applications à course continue où une charge décentrée est inévitable. Le recours à des équipements à châssis ouvert pour les matériaux de gros calibre entraîne des pannes d’outillage et des taux de rebut inacceptables.
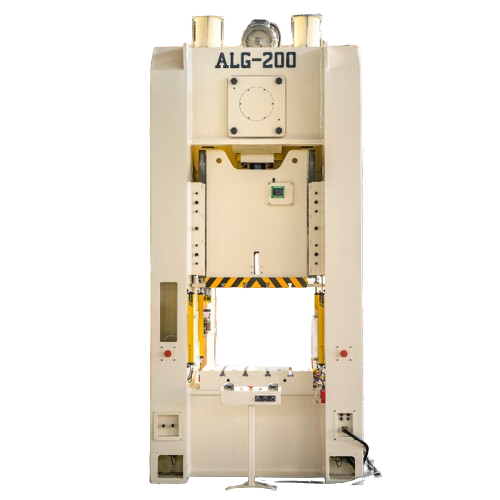
Pour résoudre ces défaillances structurelles, le La presse mécanique à châssis en H devient une nécessité absolue pour la fabrication de haute capacité. L'évaluation de cet équipement déplace l'attention des simples exigences de tonnage vers une analyse complète de la rigidité du cadre et des profils cinématiques. La mise à niveau vers une architecture à cadre fermé modifie fondamentalement la façon dont une installation d'emboutissage gère les forces de compression extrêmes et les opérations complexes de formage multi-stations.
La rigidité structurelle dicte la durée de vie des matrices : La conception en boucle fermée à quatre piliers d'un cadre en H élimine le « lacet » et la déviation angulaire inhérents aux presses à cadre en C, prolongeant directement la durée de vie des matrices progressives complexes.
Manipulation supérieure des charges décentrées : la construction du cadre symétrique et les systèmes avancés de guidage de glissière (par exemple, cales à 8 points) maintiennent le parallélisme même sous des charges décentrées sévères lors de l'emboutissage multi-stations.
Conditions préalables aux fondations et aux installations : Les presses mécaniques à châssis en H de fort tonnage nécessitent des investissements importants dans l'infrastructure, notamment des fondations spécialisées en béton, une isolation contre les vibrations et un dégagement adéquat des ponts roulants.
Valeur à long terme par rapport aux investissements initiaux : bien que les dépenses d'investissement initiales soient considérablement plus élevées que les alternatives ouvertes, le retour sur investissement est réalisé grâce à des taux de rebut réduits, moins de reconstructions de matrices et un nombre de courses par minute (SPM) soutenu plus élevé dans les applications de gros calibre.
Table des matières
L'emboutissage à fort tonnage introduit des contraintes mécaniques extrêmes à la fois sur la machine et sur l'outillage. Le succès de l'emboutissage à haute capacité nécessite une fondation structurelle capable d'absorber ces forces sans compromettre la précision dimensionnelle de la pièce finie. Lorsque vous poussez une presse à ses limites, vous exposez toutes les faiblesses de son moulage et de son assemblage.
Nous constatons trois principaux points de défaillance mécanique dans les environnements d’emboutissage intensif. Premièrement, l’espacement du cadre modifie l’angle d’entrée du poinçon. Deuxièmement, un mouvement de coulissement latéral excessif amène le poinçon à raser la matrice de la matrice. Troisièmement, un choc violent brise les composants internes de la presse. Vous devez éliminer ces risques du processus avant que la première bobine ne soit alimentée.

Les presses OBI et C-frame offrent un excellent accès aux matrices mais ont une rigidité moindre sous de lourdes charges. Lors d'un fonctionnement proche de la capacité maximale, le cadre ouvert peut se déformer légèrement, provoquant un désalignement du poinçon et de la matrice, une usure plus rapide de l'outil et une précision réduite des pièces.
Les presses à cadre H utilisent une structure fermée à quatre colonnes pour répartir les forces uniformément sur le cadre. Cette conception minimise la déflexion, maintient le parallélisme des glissières et garantit des performances d'emboutissage plus stables lors des opérations à fort tonnage.
Spécification |
Presse à cadre C (dos ouvert) |
Presse à cadre en H (côté droit) |
|---|---|---|
Conception du cadre |
Façade ouverte, coulée ou soudure en forme de C |
Construction en boucle fermée à 4 piliers |
Profil de déflexion |
Déviation angulaire (« bouche d'alligator » béante) |
Allongement vertical symétrique (maintient le parallélisme) |
Capacité de tonnage |
Généralement limité à 200-300 tonnes maximum |
Échelle efficace de 200 à plus de 3 000 tonnes |
L'impact sur la vie |
Usure accélérée due à un désalignement du poinçon |
Durée de vie prolongée de la matrice grâce à un alignement strict entre le poinçon et la matrice |
Accès aux outils |
Accès sur trois côtés (avant, gauche, droite) |
Limité aux vitres avant/arrière et latérales spécifiques |
Les opérations de découpage, notamment avec les matériaux AHSS, génèrent de fortes forces inverses lors de la rupture du matériau. Cette libération soudaine d'énergie crée des charges de choc qui peuvent endommager le châssis, l'outillage et les guides coulissants si la presse manque de rigidité.
Les presses à châssis en H sont conçues pour absorber ces impacts grâce à des structures en acier lourdes, des couronnes renforcées et des cadres à tirants pré-tendus. Cette construction rigide réduit les vibrations, protège le système d'outillage et améliore la fiabilité lors des opérations de découpage à haute force.
La rigidité structurelle du cadre ne représente que la moitié de l’équation. Le mécanisme d'entraînement détermine la manière dont la force est appliquée au matériau. Cela détermine l'adéquation de la presse à des applications spécifiques. La sélection de la technologie d'entraînement appropriée optimise les cadences et gère les exigences de formage uniques des différents métaux.
Les entraînements par vilebrequin standard sont largement utilisés pour les applications générales d’emboutissage car ils offrent une vitesse élevée et des performances fiables. Cependant, sous des charges élevées, la force angulaire exercée par la bielle peut créer une pression latérale sur les guides coulissants, augmentant ainsi l'usure.
Les entraînements par engrenages excentriques sont mieux adaptés aux applications lourdes et d’emboutissage profond. Ils délivrent une force plus directement à travers le châssis de la presse, fournissant un couple plus élevé pendant la course de formage tout en réduisant les charges latérales sur le coulisseau. Cela améliore la stabilité, protège le système de guidage et prend en charge les opérations exigeantes à fort tonnage.
Les systèmes Link-Drive modifient le mouvement du coulisseau en ralentissant la vitesse de formage pendant la course de travail et en augmentant la vitesse de retour. Cela réduit l'impact sur la matrice, améliore le flux de matière lors de l'emboutissage profond et maintient une efficacité de production élevée. Les servopresses offrent un contrôle encore plus grand en utilisant des moteurs programmables pour ajuster le profil de course, permettant des fonctions telles que la butée inférieure pour les processus de formage spéciaux. Ils améliorent également l’efficacité énergétique et réduisent l’usure mécanique grâce à un contrôle de mouvement optimisé.
Le choix d'une presse à bâti en H haute capacité nécessite de faire correspondre les spécifications de la machine aux exigences de production. La bonne presse doit fournir suffisamment de force, de stabilité et de précision pour soutenir l’outillage et le matériau. Une sélection incorrecte peut entraîner une mauvaise qualité des pièces, une usure excessive des matrices ou un arrêt de production.
La sélection de la presse ne dépend pas seulement du tonnage maximum. Le tonnage représente la force maximale que la machine peut générer, tandis que la capacité énergétique détermine l'efficacité avec laquelle la presse peut maintenir la force pendant la course.
Pour les applications d'emboutissage profond et de formage lourd, la sélection d'une presse uniquement en fonction du tonnage peut entraîner des performances insuffisantes. Les ingénieurs doivent également prendre en compte :
Force de formage requise
Besoins énergétiques pendant l'AVC
Taille et poids de la matrice
Expansion future de la production
La taille du lit et du traversin doit supporter entièrement la matrice pour éviter un chargement inégal. Un espace approprié d’évacuation des déchets est également important pour éviter l’accumulation de matériaux et protéger l’outillage.
Le système de guidage coulissant maintient l'alignement entre les matrices supérieure et inférieure pendant l'emboutissage.
Un système de guidage standard à 4 points soutient la glissière aux quatre coins et fonctionne bien pour les charges équilibrées. Cependant, cela peut présenter des limites lors de l'utilisation de grandes matrices progressives avec une répartition inégale des forces.
Un système de lardon à 8 points offre un soutien supplémentaire dans les directions gauche-droite et avant-arrière. Cela améliore la stabilité du coulissement, maintient l'alignement du poinçon et de la matrice et réduit l'usure lors des opérations d'emboutissage complexes.
Avantages du guidage en 8 points :
Meilleure résistance aux charges décentrées
Précision des pièces améliorée
Durée de vie plus longue
Performances d'estampage progressif plus stables
Les presses modernes à châssis en H sont conçues pour les lignes de production automatisées. Leur structure rigide et leur grand espace de travail permettent une intégration facile avec :
Alimentateurs servo
Lisseurs
Systèmes de transfert
Matériel de manutention robotisé
Avant de sélectionner une presse, les fabricants doivent évaluer :
Hauteur de la ligne d'alimentation
Dimensions de l'ouverture du matériau
Systèmes de communication d'automatisation
Exigences en matière d'espace de transfert
Une intégration appropriée garantit un positionnement précis des matériaux et une production stable à grande vitesse tout en réduisant les erreurs d'alimentation et les dommages aux outils.
Des secteurs manufacturiers spécifiques stimulent la demande de presses droites de grande capacité. Dans l’industrie automobile, la transition vers les véhicules électriques nécessite l’emboutissage de composants structurels massifs. Les plateaux de batterie et les supports de châssis renforcés exigent des lits de grande taille et une rigidité structurelle exceptionnelle. Vous devez maintenir les tolérances strictes requises pour le soudage robotisé automatisé en aval. Si la pièce emboutie présente un retour élastique excessif ou une variation dimensionnelle, les robots de soudage ne parviendront pas à amorcer un arc.
La transition vers des matériaux plus légers et plus durs modifie fondamentalement la physique de l’emboutissage. Les alliages d'aluminium de qualité aérospatiale et l'AHSS nécessitent des tonnages de formage nettement plus élevés. Ils génèrent de violentes forces de passage. Seulement fortement renforcé Les presses mécaniques à châssis H possèdent la masse structurelle et la précision de guidage nécessaires pour traiter ces matériaux avancés. Tenter d'imprimer de l'AHSS sur une ancienne presse à châssis ouvert va littéralement détruire la machine au fil du temps.
Le choix d'une presse à bâti en H haute capacité nécessite d'équilibrer le coût de l'équipement, l'efficacité de la production et les avantages d'exploitation à long terme. La décision ne concerne pas seulement l’achat d’une machine, mais également l’amélioration des performances de l’outillage, la réduction des temps d’arrêt et l’optimisation de l’ensemble du processus de production.
Une presse à cadre en H à côté droit nécessite un investissement initial plus élevé que les presses à cadre en C plus petites. Le coût comprend l’achat de la machine, le transport, l’installation et la préparation des fondations.
Cependant, la structure du cadre plus solide réduit la déflexion du coulisseau et améliore l'alignement du poinçon à la matrice. Cela permet de prolonger la durée de vie des matrices, de réduire les réparations d'outillage et de réduire les taux de rebut pendant la production à long terme.
Pour les fabricants utilisant des matrices progressives coûteuses, la précision et la stabilité améliorées peuvent générer des économies significatives sur la durée de vie de la machine.
Les presses à châssis C offrent un accès plus facile pour les changements d'outils, tandis que les presses à châssis H se concentrent davantage sur la rigidité et les performances sous charge élevée. En raison de leur structure fermée, les presses à châssis en H peuvent nécessiter un équipement plus avancé pour la manipulation de matrices lourdes.
Pour améliorer l’efficacité du changement, les fabricants peuvent intégrer :
Systèmes de changement rapide de matrice (QDC)
Pinces à matrices hydrauliques
Élévateurs pneumatiques
Systèmes de traverses roulantes
Ces solutions réduisent le temps de configuration et permettent à une presse à châssis H de gérer efficacement plusieurs tâches de production.
Choisir le bon fabricant est aussi important que choisir les spécifications de la machine. Les presses à fort tonnage sont souvent personnalisées en fonction des exigences de production, ce qui signifie que la planification du projet doit prendre en compte le temps d'ingénierie, de fabrication, d'installation et de test.
Un fournisseur fiable doit fournir :
Assistance technique lors de la sélection des machines
Disponibilité des pièces de rechange
Aide à l'installation
Conseils d'entretien
Assistance technique à long terme
Un solide service après-vente contribue à réduire les temps d’arrêt imprévus et garantit un fonctionnement stable des composants critiques tels que les systèmes de lubrification, les unités d’embrayage et de freinage et les systèmes hydrauliques.
R : La principale différence réside dans la conception structurelle. Un châssis en C a une façade ouverte, permettant un accès facile aux outils mais souffrant d'une déviation angulaire sous des charges élevées. Un cadre en H présente une conception à quatre piliers en boucle fermée qui élimine cette déviation, maintenant ainsi un parallélisme strict entre la glissière et le lit pendant le fonctionnement.
R : Les fabricants passent généralement aux presses droites lorsque les opérations dépassent 200 à 300 tonnes. Au-delà de ce seuil, les limitations physiques des conceptions à cadre ouvert provoquent une déflexion excessive, conduisant à une usure rapide des matrices et à des tolérances inacceptables des pièces.
R : En éliminant la déviation angulaire, la presse garantit que le poinçon pénètre parfaitement droit dans la cavité de la matrice à chaque fois. Cet alignement strict empêche le poinçon de frotter contre la matrice de la matrice, ce qui réduit considérablement l'usure, empêche le cisaillement des bords et prolonge le temps entre les affûtages requis.
R : Les presses à fort tonnage nécessitent des fondations en béton spécialisées et isolées. Cela implique de creuser une fosse, de couler une masselotte en béton armé et d'installer des coussinets amortisseurs de vibrations ou des isolateurs à ressort pour éviter que les ondes de choc d'emboutissage n'endommagent le sol de l'usine et les équipements adjacents.
R : Oui, ils sont spécialement conçus à cet effet. La construction symétrique à quatre piliers, combinée à des systèmes de guidage avancés comme des cales à 8 points, limite le mouvement latéral et longitudinal du coulisseau. Cela empêche le vérin de s'incliner lorsque les matrices progressives exercent des forces inégales sur le lit.
R : Un système de lardon à 8 points capture le toboggan aux quatre coins, contrôlant le mouvement dans les directions d'avant en arrière et de gauche à droite. Ce guidage complet offre un alignement poinçon-matrice supérieur par rapport aux systèmes standard à 4 points, ce qui est essentiel pour les outillages complexes et multi-stations.


