
Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-09-21 Origine : Site


Dans l'emboutissage de métaux de haute précision, la rigidité structurelle d'une presse à châssis en H (à côtés droits) repose entièrement sur son mécanisme d'entraînement. La mise à niveau d'un cadre en C vers un cadre en H résout les problèmes de déflexion de base, mais la configuration des points internes dicte les performances ultimes dans l'atelier. La spécification d’une mauvaise configuration de points entraîne de graves pannes opérationnelles. Vous rencontrerez un basculement des glissières sous des charges décentrées, une usure prématurée des matrices et des tolérances de pièces inacceptables. Pour maximiser la durée de vie des outils et la disponibilité de la production, les ingénieurs doivent évaluer les réalités mécaniques spécifiques d'un spoint unique vs presse à double point . Ce guide détaille les critères techniques permettant d'adapter l'architecture de la presse aux tailles de bancs spécifiques, aux exigences de tonnage, aux systèmes d'entraînement et aux applications d'outillage. Nous examinerons l'impact de la répartition des forces sur les matrices progressives et pourquoi l'adaptation de la machine au métal n'est pas négociable.
Répartition de la charge : les presses à un seul point excellent dans les opérations à force élevée et centralisées, tandis que les presses à deux points sont obligatoires pour gérer le chargement décentré dans les configurations de matrices progressives.
Contraintes de taille du lit : des configurations à double point sont requises pour les dimensions de lit plus grandes (généralement plus de 48 pouces de gauche à droite) afin de maintenir le parallélisme des glissières.
Plafonds de tonnage : les presses à cadre en H à double point offrent généralement des capacités de tonnage maximales plus élevées que les modèles à point unique, ce qui les rend essentielles pour l'estampage intensif à plusieurs postes.
Compatibilité des outils : les matrices progressives et de transfert nécessitent généralement des architectures à double pointe pour empêcher le basculement des lames et protéger les outils coûteux.
Coût par rapport à la capacité : Même si les presses à bâti en H double point nécessitent un capital initial plus élevé et une maintenance plus complexe, elles réduisent considérablement les coûts de remplacement des outils à long terme dans les applications multipostes.
Table des matières
L'établissement des critères de réussite de base pour les presses à côtés droits nécessite de se concentrer strictement sur la minimisation de la déflexion. Vous devez maintenir le parallélisme des coulisses au lit sous une charge importante pour produire des pièces précises. Le cadre en H offre une rigidité globale supérieure à celle des modèles à dos ouvert. Les mécanismes d’entraînement internes dictent exactement la manière dont cette rigidité se traduit par l’outillage. Le nombre de connexions entraînant le coulisseau modifie fondamentalement la répartition des forces. Lorsque vous parcourez un atelier d'emboutissage, la différence entre une machine qui déchire les matrices et une machine qui fonctionne correctement se résume souvent à cette architecture interne.
Une presse monopoint utilise une tige de connexion située au centre de la glissière pour transférer la force. Cette conception fournit une force forte et précise pour les opérations centralisées telles que le découpage, le frappe et l'emboutissage profond. Cependant, comme la charge est concentrée dans une zone, le toboggan bénéficie de moins de soutien sur les bords. Lorsque des charges inégales se produisent, le coulisseau peut s'incliner, augmentant ainsi l'usure du guide et affectant la précision de l'outillage. Par conséquent, les presses monopoint sont les mieux adaptées aux applications où la charge reste équilibrée et centrée.
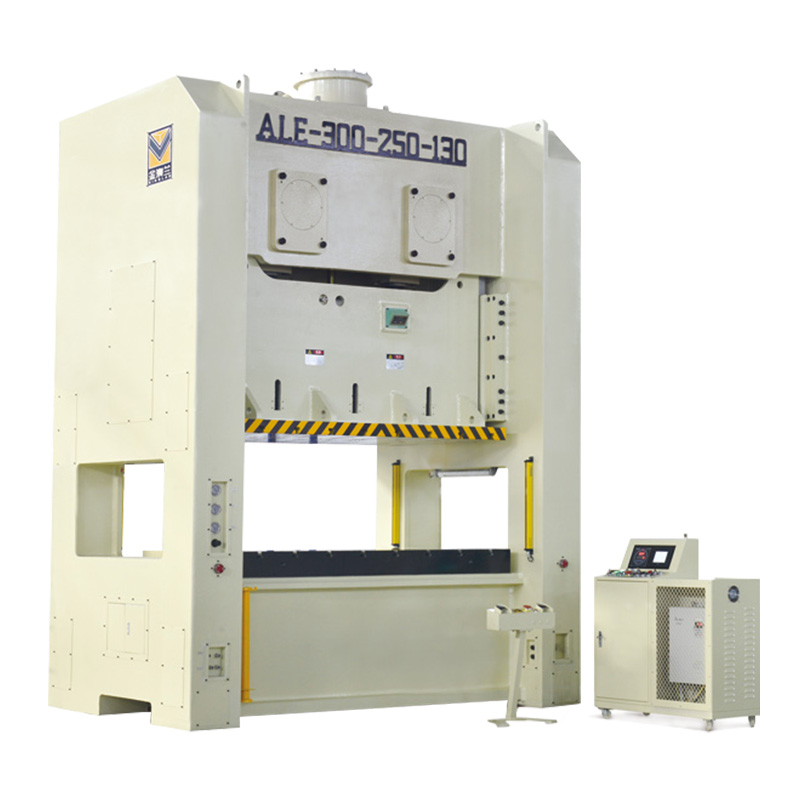
Une presse à double point utilise deux connexions distinctes pour répartir la force sur la glissière. Au lieu d'un seul pitman central, deux bielles se fixent sur les côtés gauche et droit de l'ensemble coulissant. Le système d'entraînement utilise fréquemment un entraînement à arbre longitudinal ou des engrenages excentriques doubles. Ces mécanismes synchronisent parfaitement les deux connexions, garantissant des courses chronométrées à simple effet sur une zone beaucoup plus large. La couronne de la presse abrite un train d'engrenages beaucoup plus grand pour garantir que les deux pitmans se déplacent à l'unisson absolu.
Cette conception à double connexion neutralise les moments de basculement. Il applique simultanément une pression vers le bas égalisée sur les côtés gauche et droit de la glissière. Lorsqu'une charge se décale, la connexion secondaire fournit la résistance nécessaire pour maintenir la glissière parallèle au lit. Les installations dépendent fortement de Presses à bâti en H double point pour les opérations multipostes, l'emboutissage asymétrique de pièces et les applications à lit large où les exigences de force s'étendent sur une grande empreinte physique.
En entraînant le coulisseau à partir de deux points, la machine comble efficacement l'écart au-dessus de l'outillage. Pensez-y comme si vous transportiez un lourd morceau de contreplaqué. Si vous le tenez au centre avec une main, il vacille. Si vous le tenez avec les deux mains écartées, il reste plat et stable. Cette réalité mécanique fait des architectures à double pointe l’épine dorsale des lignes d’emboutissage progressif modernes. L'arbre longitudinal empêche la torsion, garantissant que les côtés gauche et droit de la glissière atteignent le point mort bas exactement à la même milliseconde.
La comparaison de ces deux configurations nécessite d’analyser des paramètres critiques d’ingénierie et de production. Vous devez évaluer la façon dont chaque presse gère les contraintes physiques, les contraintes dimensionnelles et l'application de la force brute. Nous utilisons un ensemble spécifique de critères lors de l'audit d'une ligne d'emboutissage afin de déterminer si la presse correspond à l'outillage.
Calculez la charge excentrée maximale générée par la matrice spécifique.
Mesurez la dimension requise du lit de gauche à droite pour soutenir complètement le sabot de matrice.
Déterminez le tonnage total requis et la manière dont ce tonnage est réparti entre les stations.
Évaluer les caractéristiques de tonnage inversé du matériau à estamper.
Évaluez l’espace physique disponible pour l’automatisation et l’élimination des rebuts.
Les charges décentrées peuvent affecter la précision de la presse et la durée de vie des outils. Dans les presses monopoint, une charge inégale crée une force de basculement sur le coulisseau, augmentant l'usure du guide et pouvant endommager l'outillage. Les presses à double point réduisent ce problème en répartissant la force entre deux points de connexion, améliorant ainsi la stabilité du coulissement et maintenant un meilleur alignement lors de l'emboutissage multi-stations. Cela permet de protéger les matrices, de réduire l’usure et d’améliorer la cohérence des pièces.
Le choix de la presse dépend non seulement du tonnage mais également des exigences en matière de taille du lit. Les presses à point unique ont une largeur limitée car l'entraînement central ne peut pas supporter entièrement des coulisses plus larges, ce qui peut provoquer une déviation et réduire la précision. Les presses à double point répartissent la force via deux connexions, permettant des lits de plus grande taille tout en maintenant l'alignement des glissières. Ils conviennent mieux aux outils larges, aux matrices progressives longues et aux applications d'emboutissage à grande échelle.

Le tonnage total ne détermine pas à lui seul la capacité de la presse. Les presses à point unique fonctionnent bien pour les charges centralisées, mais sont confrontées à des limites pour un tonnage plus élevé, car le point d'entraînement unique doit gérer toutes les forces. Les presses à double point répartissent la charge sur deux points de connexion, améliorant ainsi la stabilité et prenant en charge des zones d'outillage plus grandes. Par exemple, une presse à double pointe de 400 tonnes peut répartir la force sur une large matrice progressive, conservant ainsi un meilleur alignement et une meilleure précision par rapport à une conception à un seul point.
Métrique de spécification |
Architecture à point unique |
Architecture à double point |
|---|---|---|
Forcer le vecteur |
Axe descendant centralisé et unique |
Axes descendants distribués et doubles |
Évolutivité de la largeur du lit |
Limité (généralement moins de 48 pouces) |
Vaste (dépasse facilement 84 pouces) |
Manutention de charges excentriques |
Médiocre (risque élevé de basculement du toboggan) |
Excellent (stabilité latérale inhérente) |
Mécanisme d'entraînement |
Pitman simple, vilebrequin avant-arrière |
Double pitman, entraînement par arbre longitudinal |
Demande principale |
Découpage lourd, emboutissage profond, frappe |
Filières progressives, systèmes de transfert |
Potentiel d'usure du gib |
Élevé si soumis à des charges décentrées |
Faible grâce à une répartition équilibrée des forces |
La configuration de la presse doit correspondre aux exigences en matière d'outillage. L’utilisation d’un mauvais type de presse peut réduire la précision, augmenter l’usure des matrices et limiter l’efficacité de la production.
Les presses monopoint conviennent aux matrices à un étage ou compactes où la charge reste près du centre du lit. Ils conviennent moins aux matrices progressives longues, car le changement de position de charge peut provoquer un désalignement des glissières et une usure inégale de l'outil.
Les presses à double pointe sont mieux adaptées au tamponnage progressif. Leur conception à double connexion répartit la force sur la glissière, maintenant un meilleur alignement lors des opérations en plusieurs étapes telles que le poinçonnage, le formage et le découpage.
La rigidité de la presse affecte directement les performances de l'outillage et la précision des pièces. Si le coulisseau s'incline pendant le fonctionnement, les poinçons et les matrices peuvent être mal alignés, entraînant une usure plus rapide, des outils cassés et des pièces incohérentes.
Les presses double points améliorent la stabilité du coulissement en conservant un meilleur parallélisme. Cela aide :
Prolonger la durée de vie des matrices
Réduire les dégâts des coups de poing
Améliorer la précision dimensionnelle
Fréquence de maintenance réduite
Un mouvement stable du coulisseau permet également d'obtenir des coupes plus nettes et moins de bavures sur les pièces finies.
Les lignes d'emboutissage modernes nécessitent souvent des alimentateurs, des systèmes de transfert et une élimination automatique des déchets. Les presses à point unique peuvent avoir un espace limité pour une automatisation complexe en raison de zones de travail plus étroites.
Les presses à double point offrent des lits plus larges et plus d'espace d'installation pour :
Alimentateurs servo
Systèmes de transfert
Capteurs
Matériel de manutention de pièces
La répartition équilibrée de la force améliore également la stabilité lors de l'exécution d'une production automatisée, contribuant ainsi à protéger à la fois les outils et les équipements d'automatisation.
Calculez la charge excentrée maximale de votre plus grande matrice progressive pour déterminer la stabilité latérale requise.
Installez des moniteurs de tonnage inversé sur votre équipement actuel pour recueillir des données de base précises pour vos prochaines spécifications de presse.
Effectuez une analyse par éléments finis (FEA) sur la répartition de charge prévue pour identifier les moments de basculement potentiels avant de finaliser la conception de la presse.
Consultez un ingénieur d'application de presse pour examiner vos plans de matrices spécifiques et vérifier les exigences en matière de taille de lit.
R : La principale différence réside dans le nombre de connexions entraînant le toboggan. Une presse à point unique utilise une connexion centrale, délivrant une force concentrée au milieu du lit. Une presse à double point utilise deux connexions, répartissant la force uniformément sur les côtés gauche et droit pour résister au basculement sous des charges excentrées.
R : C’est fortement déconseillé. Les matrices progressives créent des charges décentrées et décentrées à mesure que le matériau se déplace dans des stations séquentielles. Une presse à point unique a du mal à maintenir le parallélisme des coulisses sous ces charges excentriques. Cette instabilité entraîne le basculement des glissières, une usure rapide des lardon et des outils cassés.
R : Les presses à double point sont dotées de cadres moulés beaucoup plus grands pour s'adapter à des lits plus larges et à des mécanismes de connexion doubles. Cette complexité mécanique supplémentaire, notamment les engrenages excentriques synchronisés et les entraînements à arbres longitudinaux, augmente considérablement le poids global de la machine, nécessitant des fondations en béton plus profondes et plus fortement renforcées.
R : Le chargement décentré crée un effet de levier qui tente d'incliner le coulisseau de la presse. Si la presse ne peut résister à ce moment de basculement, le coulisseau perd son parallélisme. Cela force les larves à absorber les contraintes latérales, fait entrer les poinçons dans la matrice selon un angle et accélère l'usure de l'outillage.
R : En règle générale, lorsque la dimension du lit de gauche à droite dépasse 48 pouces, une configuration à deux points devient nécessaire. Au-delà de cette largeur, une seule connexion centrale ne peut pas supporter correctement les bords extérieurs de la glissière, entraînant une déviation inacceptable et une mauvaise qualité des pièces.
R : Non. Le tonnage est une évaluation du châssis global de la presse et du système d'entraînement, et non un multiplicateur des points de connexion. Une presse à double pointe de 400 tonnes fournit une force totale de 400 tonnes, répartie sur deux points. Cependant, les conceptions à double point s'adaptent à des tonnages maximaux beaucoup plus élevés.
R : Un entraînement à arbre longitudinal est parallèle au lit de la presse et est principalement utilisé dans les presses à double pointe. Il synchronise les deux systèmes d'entraînement excentriques, garantissant que les deux bielles se déplacent parfaitement en tandem. Cette synchronisation garantit une force descendante uniforme et maintient un parallélisme strict des coulisses.


