
ビュー: 0 著者: サイト編集者 公開時間: 2026-09-21 起源: サイト


動力プレスの選択により、施設の設置面積、生産速度、金型の寿命が決まります。工場管理者と製造エンジニアは、現場で常にバランスを取る必要に迫られています。迅速な工具交換の必要性と、高精度のスタンピングに必要な構造的剛性を比較検討する必要があります。機敏な製造にはオペレーターのアクセスしやすさが必要ですが、重量トン数には絶対的な安定性が必要です。オープンギャップ プレスは、特定の運用範囲に非常に汎用性の高いソリューションを提供します。設置前に、構造上の利点と物理的制限を厳密に評価する必要があります。標準 C フレームパワープレスは、 ジョブショップや多品種生産環境に明確な運用上の利点をもたらします。このアーキテクチャが日常の生産にどのような影響を与えるかを調査し、この設計が優れている正確なエンジニアリングのしきい値を定義します。
優れたアクセシビリティ: C フレーム パワー プレスのオープンフロント、3 面アクセスにより、工具の交換時間が大幅に短縮され、ロボットまたは手動による部品のローディングが簡素化されます。
比類のない多用途性: オープンギャップ設計により、密閉フレーム設計では物理的に不可能な、プレスベッドを越える特大または異形の材料の処理が可能になります。
構造上のトレードオフ: 固有のオープンギャップ設計により、最大荷重下で角度たわみ (ヨー) が発生するため、高トン数での極端な寸法安定性が必要な用途には適していません。
最適な使用例: 絶対的な剛性の必要性よりも速度、多用途性、設置面積効率の方が重要な、少量から中量のブランキング、ピアシング、軽成形作業に非常に効果的です。
スケーラビリティの限界: 重深絞りに拡張したり、複雑な高ステーション順送金型を利用したりする施設では、最終的には C フレームからストレートサイド (H フレーム) アーキテクチャに移行する必要があります。
目次
AC フレームパワープレスは、ツールや材料の取り扱いに簡単にアクセスできるよう、オープンフロント構造を採用しています。クローズドフレームプレスとは異なり、前面に支柱がないため、より柔軟な作業エリアが生まれます。後部フレームが主な操作力を吸収し、スロートの深さによって材料がプレス内にどれだけ伸びることができるかが決まります。
フレームが開いているため、重い荷重がかかると動作中にわずかな変形が生じる可能性があります。フロントセクションは高圧下で動く可能性があり、スライドの位置合わせや部品の精度に影響を与える可能性があります。したがって、信頼性の高いパフォーマンスを確保するには、適切なアプリケーションを選択することが重要です。
C フレーム印刷機を選択する前に、エンジニアは以下を評価する必要があります。
材料の厚さと成形要件に基づく必要なトン数。
ダイを完全にサポートできるベッドのサイズ。
部品の取り外しや自動化のニーズに対応するストローク長。
生産速度要件 (SPM)。
許容可能なたわみレベルは部品の精度要件に基づいています。
オープン三面構造により、金型の交換が迅速かつ簡単になります。オペレーターは多方向からプレスにアクセスできるため、フォークリフトやダイカートを作業エリアに直接移動できます。
この設計により、セットアップ時間が短縮され、オペレータの効率が向上します。また、製造時の視認性が向上し、検査、調整、メンテナンスが容易になります。
主な利点:
金型交換の迅速化
オペレーターのアクセスの向上
材料の積み降ろしが簡単に
職場の人間工学の改善
C フレーム プレスは、特大または特殊なワークピースに対して優れた柔軟性を提供します。側面が開いているため、長いシート、異形材、大きな部品がプレスエリアを簡単に通過できます。
そのため、同じ機械で異なるサイズの部品を生産するメーカーに適しています。
一般的なアプリケーションには次のものがあります。
金属ブラケット
長いスチールチャンネル
アプライアンスのコンポーネント
カスタム加工部品
オープン構造により自動化の設置が簡単になります。フィーダー、ロボット、コンベア、スクラップシステムは、構造上の大きな制限なしに統合できます。
プレス工程での材料の移動がスムーズになり、生産効率が向上します。小型の C フレーム プレスも高いストローク速度を達成できるため、高速のパンチングやブランキング作業に適しています。
自動化の利点:
簡単なフィーダーの取り付け
柔軟なマテリアルフロー
簡単なロボットアクセス
生産効率の向上
C フレーム印刷機は、同様の能力のクローズドフレーム印刷機と比較して、必要な床面積が小さくなります。コンパクトな構造により、工場のレイアウトが容易になり、生産スペースを有効に活用できます。
設置面積が小さいため、設置コストも削減され、複数の機械をコンパクトな生産セルに配置することができます。
主な利点:
スペース要件の低減
工場統合が容易になる
設備投資の削減
柔軟な生産レイアウト
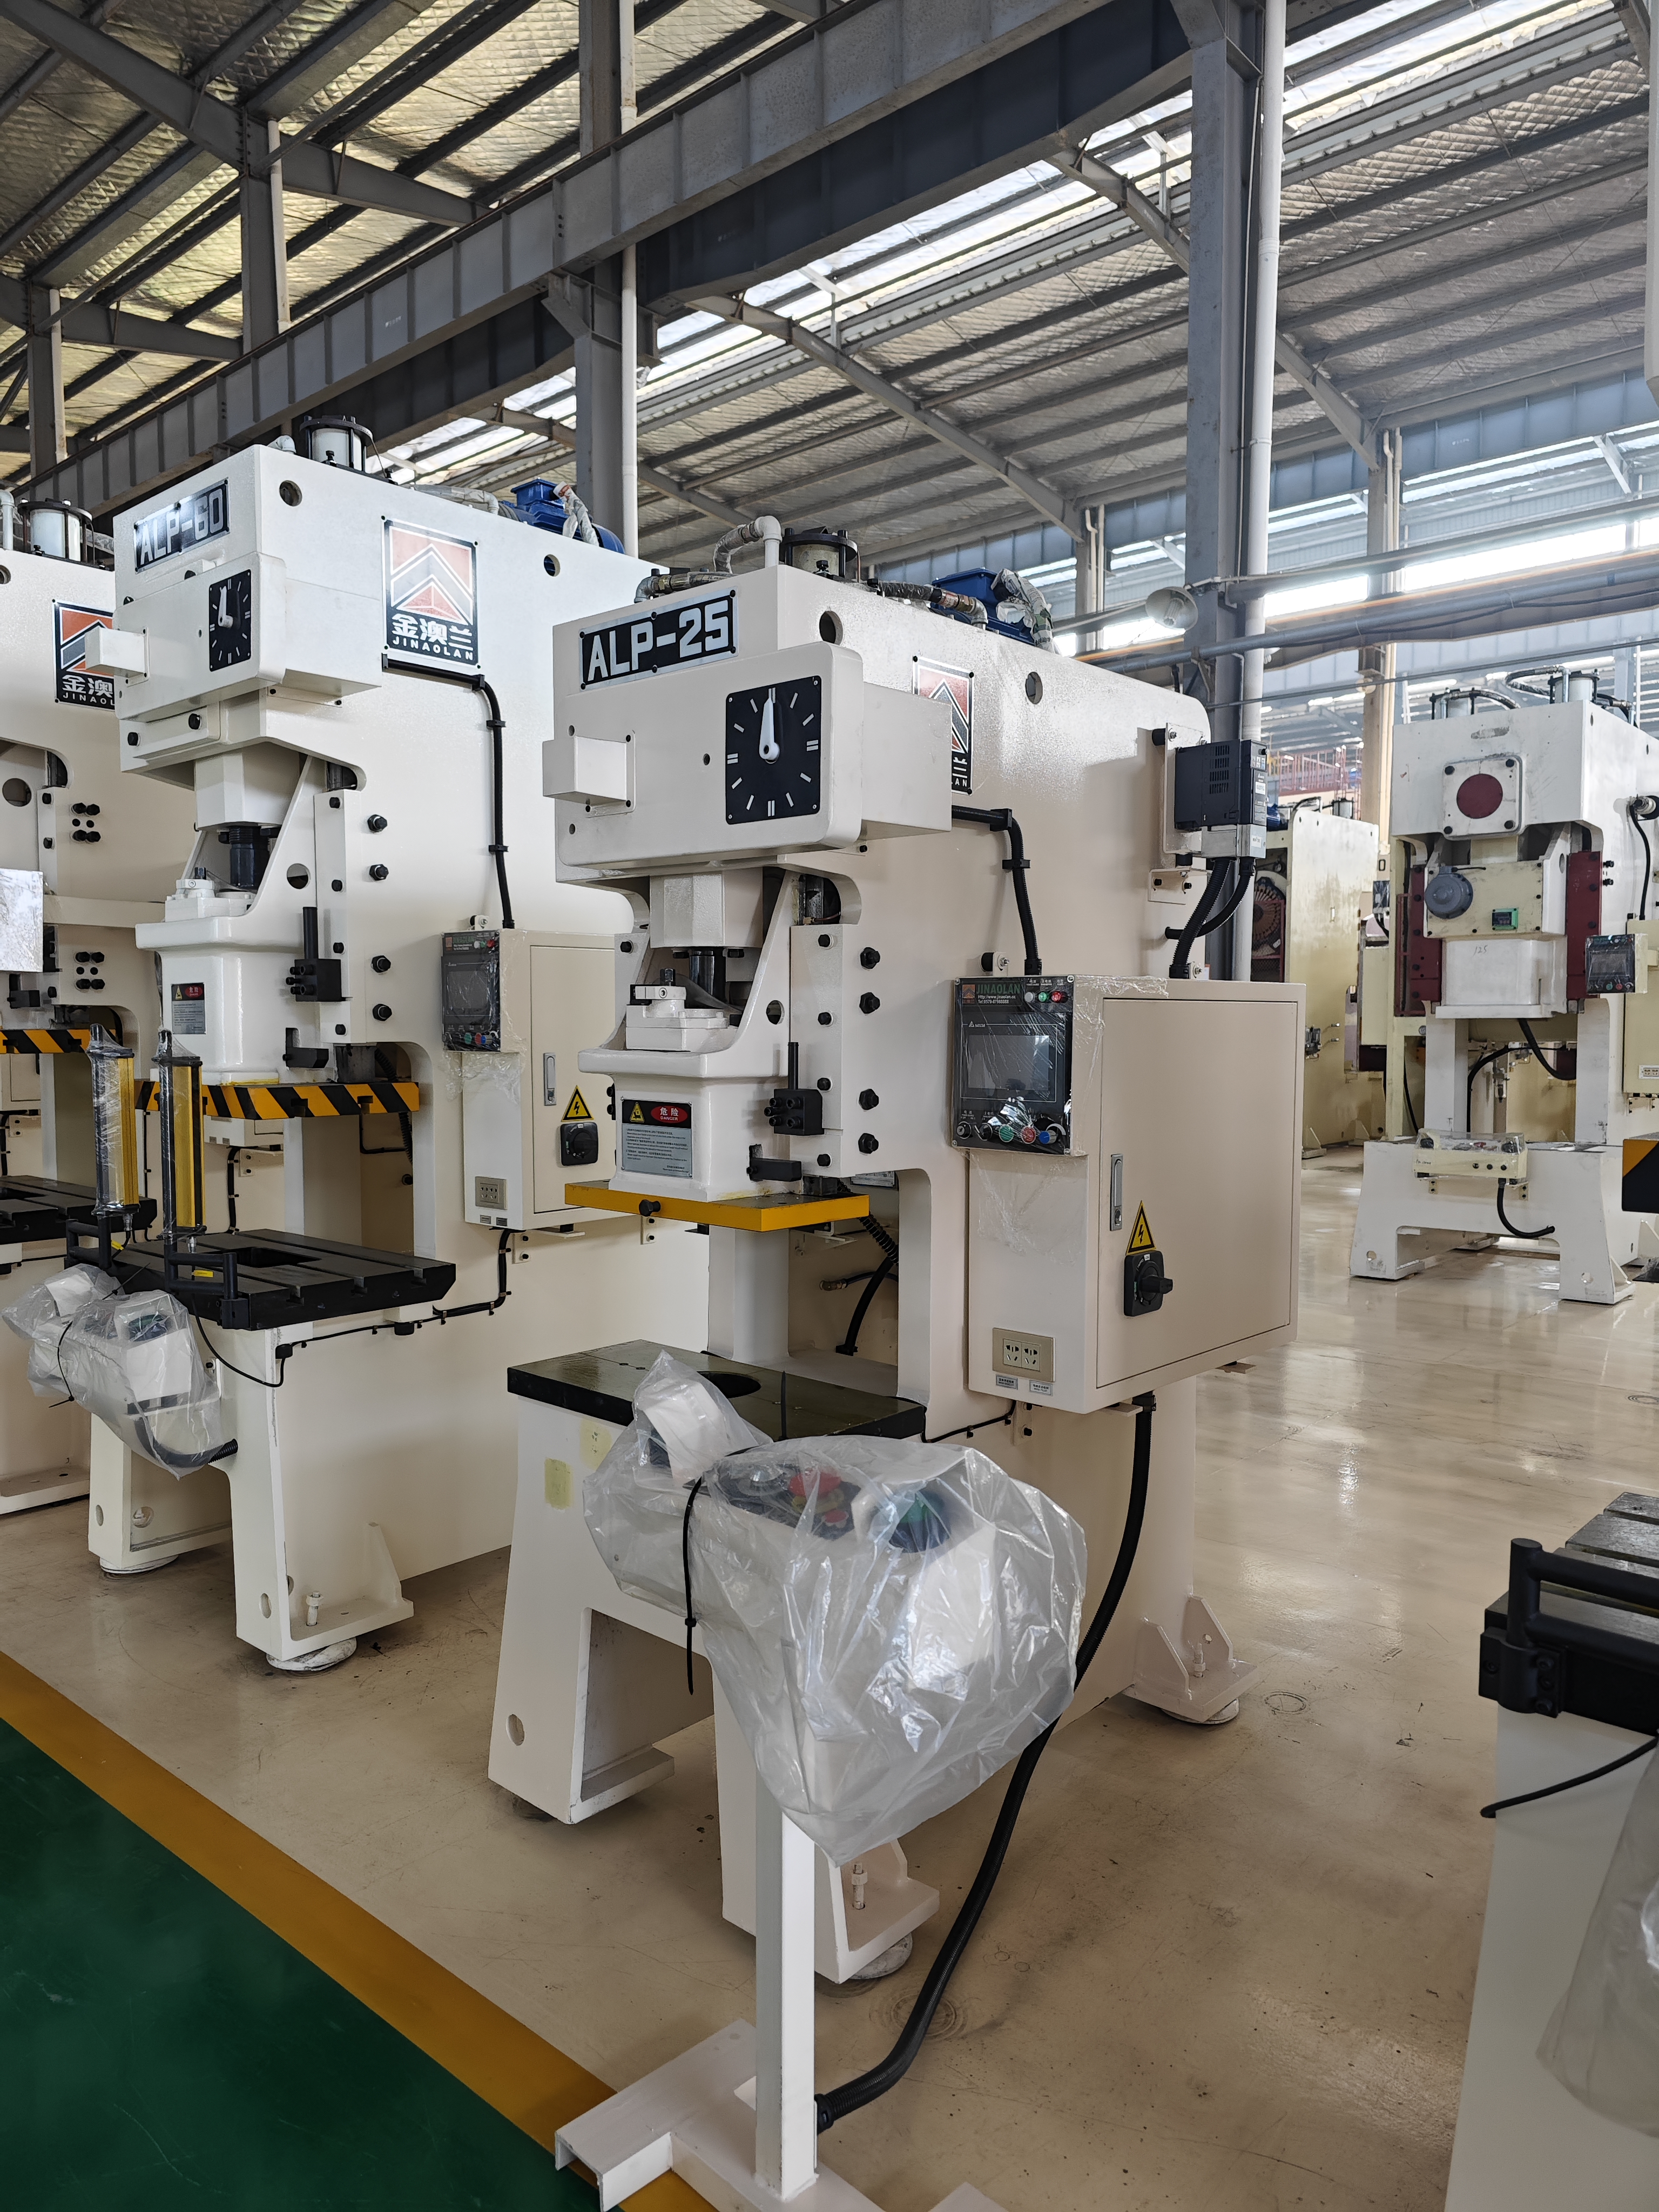
フレームギャップの物理を調べる必要があります。工具エンジニアはこれを「ヨー」と呼びます。C 字型は、ピークトン数を下回ると自然にわずかに開く傾向があります。スライドの前部は上方にたわみ、ベッドの前部は下方にたわみます。これにより、微視的ではあるが測定可能な平行度の損失が生じます。物理学では、カンチレバー構造は極端な負荷がかかると曲がります。スロートの深さ 1 インチあたり、通常は 1000 分の 1 インチで測定される一定量のたわみが予想されます。
この角度のたわみは、部品の公差に直接影響します。オープンギャップフレームでは高精度のコイニング操作を実行できません。 BDC で必要なトン数によりフレームが跳ね上がり、部品全体でコインの深さが不均一になります。激しいエンボス加工でも同様に不均一な深さの影響を受けます。スライドとベッドの完全な平行度を必要とする操作は失敗します。最大荷重下でオープンギャッププレスに航空宇宙公差を強制的に保持させることはできません。構造幾何学は絶対的な剛性を妨げているだけです。
フレームのたわみは、パンチとダイの間の不均一なクリアランスと直接相関します。フレームのヨーが増加すると、パンチはわずかな角度でダイ マトリックスに入ります。これにより、切削クリアランスの同心度が崩れます。厳しいクリアランスで冷間圧延鋼を加工している場合、わずか 0.004 インチのフレームのたわみは、パンチがダイ ブロックに衝突することを意味します。パンチの片側が鋼と激しく擦れます。反対側には過剰なクリアランスが生じ、スタンピングに大きなバリが生じます。
工具の摩耗が加速すると、重大な運用上のリスクが生じます。チッピングは、打ち込み時にパンチの位置がずれることで発生します。ガイドピンが固着すると、致命的なダイの故障が発生する可能性が依然として残ります。オープンギャップ プレスを最大トン数まで押し上げると、このような失敗が発生します。工具室で金型を研いだり、壊れたパンチを交換したりする時間が長くなります。たわみの物理を無視すると、工具が早期に破壊されることが保証されます。
C フレーム プレスの実際のトン数制限は通常、約 200 ~ 300 トンです。この範囲を超えると、必要な補強量が大幅に増加するため、ストレートサイドプレスが安定性と荷重バランスを維持するのにより適したものになります。これらのプレスは、不均一な荷重や衝撃力がフレームの変形や工具の損傷を引き起こす可能性があるため、重深絞り加工、大型順送金型、または高強度材料の高力ブランキングには理想的ではありません。信頼性の高い性能を得るには、用途に基づいて正しいプレス構造を選択することが不可欠です。

適切な印刷機を選択するには、特定の生産変数を分析する必要があります。多品種混在環境では、迅速な切り替えが必要です。低混在環境では、長期的な安定性が優先されます。部品の複雑さをマシンの機能に対してマッピングする必要があります。次のマトリックスは、調達戦略の指針として、両方のアーキテクチャの運用上の現実を対比しています。
運用指標 |
Cフレームプレス |
Hフレーム(ストレートサイド)プレス |
|---|---|---|
生産構成 |
多品種混在、頻繁な切り替え |
少量混合、専用の生産実行 |
ツールの複雑さ |
シングルヒットまたはショートプログレッシブダイ |
長くて複雑な順送金型 |
読み込みアクセス |
三面タイプでアクセス性に優れています |
前後ピラーによる制限 |
たわみプロファイル |
負荷時の角たわみ(ヨー) |
対称的な垂直たわみ |
フットプリント |
コンパクトで省スペース |
大きく、かなりの床面積が必要 |
オペレータの疲労は、これらの設計間で大きく異なります。 H フレームの密閉設計では、積載に課題が生じます。オペレーターは、スクラップを除去したり材料を調整したりするために、狭い窓から手を伸ばす必要があります。重い金型をセットアップするには、特殊な機器と慎重な操作が必要です。これを C フレームのオープン アクセシビリティと比較してください。オープンフロントにより、手動操作時の身体的負担が軽減され、工具とのあらゆるやり取りが高速化されます。
マシン アーキテクチャの物理的な耐久性を対比する必要があります。オープンギャップマシンは適切な作業に高い耐久性を発揮します。ただし、誤って使用すると、工具の長期にわたる厳しいメンテナンスが必要になります。常に機械をたわみ限界まで押し続けると、金型に負担がかかります。フレーム自体はストレスに耐えることができますが、工具は急速に劣化するため、定期的な研磨と交換が必要になります。
H フレーム プレスは、非常に優れた金型保護を提供します。対称的な設計により、数百万回のサイクルにわたって優れた精度が維持されます。激しいスナップスルー衝撃を受けても、スライドはベッドと完全に平行を保ちます。これにより、繊細なパンチを保護し、研ぎ間隔を大幅に延長します。ただし、この精度を実現するには、設置面積が大きくなり、切り替え時間が長くなります。絶対的な寸法安定性を得るために、敏捷性を犠牲にする必要があります。
エンジニアは、印刷機のサイジングには「20% ルール」を強く推奨します。計算された要件より 20 ~ 30% 高いトン数容量のマシンを指定する必要があります。この緩衝により、角度偏向の影響が最小限に抑えられます。 100 トンのプレス機で 80 トンのジョブを実行すると、フレームは剛性ゾーンに維持されます。この標準的なエンジニアリング手法により、機械と工具の両方が保護されます。
オープンギャップ プレスをピークトン数要件に正確に合わせてサイジングしないでください。機械プレスは、BDC より上の特定の距離 (通常は 1/8 インチまたは 1/4 インチ) でのみ定格トン数を供給します。ストロークのより高い位置で材料に当たると、使用できるトン数が大幅に減少します。常に 100% の容量で動作することで、フレームのヨーが最大化されます。これにより、ギブやベアリングの早期摩耗が保証されます。トン数緩衝は運用上のセーフティネットとして機能します。これにより、長期にわたる生産工程にわたって一貫した部品品質が保証されます。
ツーリング エンジニアは、この特定のアーキテクチャに合わせて設計を調整する必要があります。プレス スライドに頼って金型をガイドすることはできません。頑丈なガイド付きダイセットを使用する必要があります。大型のガイド ピンとボール ベアリング ブッシュを備えた堅牢な 4 ポスト ダイ シューを組み込みます。これらのコンポーネントは、印刷機固有のヨーを吸収します。フレームのたわみにもかかわらず、パンチとダイを強制的に位置合わせしたままにします。
最も重い切削負荷がスライド中心線の真下に来るようにします。曲げモーメントが悪化するため、高トン数のステーションをダイの前端近くに配置しないようにしてください。カムピアシングやディープフォーミングなど、サイドスラストが大きい作業を実行する場合は、ヒールブロックを取り付ける必要があります。パンチが材料に当たる前にヒールブロックがかみ合い、横方向の力を吸収し、ガイドピンが折れるのを防ぎます。適切なツーリング設計により、オープン フレームの構造上の欠点が解消されます。
一部のメーカーは、オープンギャップ モデルの構造強化を提供しています。一時的なタイロッドでスライドの前部をベッドに接続できます。これらのフロントサポートは一時的に全体の剛性を高めます。特定のより許容度の高い生産実行のために、所定の位置にボルトで固定します。これらはマシンをクローズドフレームハイブリッドに効果的に変換し、クラムシェル効果を防ぎます。
これらの改造により、設置中のアクセシビリティが低下します。正面からダイスをスライドさせることができなくなります。ただし、角たわみは大幅に減少します。標準のブランキング操作に戻るときにこれらを削除します。このモジュール式アプローチにより、マシンの運用範囲が拡張されます。部品公差が大きく変動する施設に柔軟なソリューションを提供します。
厳格な予防保守ルーチンにより、機械の長期的な耐久性が保証されます。メンテナンス チームは、GIB クリアランスの調整に重点を置く必要があります。四半期ごとにジブ全体に隙間ゲージを引きます。メーカーが指定したランニング クリアランス (通常は約 0.0015 ~ 0.002 インチ) を維持する必要があります。ギブが緩んでいると、スナップスルー中にスライドが横方向に動き、フレームの自然なヨーが悪化します。タイトなギブにより、下降ストローク中にスライドの平行度が維持されます。
定期的なスライド平行度チェックは引き続き必須です。磁気ベースダイヤルインジケータをボルスタープレートに取り付け、下死点でスライドの底部をスイープします。スライドの前後の平行が 1 フィートあたり 0.002 インチを超えてずれている場合は、ツーリングのシムを調整するか、ギブを削る必要があります。フレームの応力点に微細な亀裂がないか監視します。応力が集中する後部フレームの半径を検査します。プロアクティブなメンテナンスにより、致命的な機械的故障が防止され、製造精度が維持されます。
次のスタンピングプレスの発注書を発行する前に、次のエンジニアリング手順を実行して、装置が実際の生産状況に適合していることを確認してください。
新しい機械に予定されているすべてのアクティブな金型の正確な偏心荷重要件と逆トン数衝撃を計算します。
最も厳しい部品の印刷公差に基づいて、最大許容角度偏向を決定するには、工具部門に相談してください。
プレス製造元に有限要素解析 (FEA) データをリクエストして、計算されたピーク荷重の下で特定のフレーム鋳造品がどのように動作するかを検証します。
現在の金型在庫を監査して、すべてのツールがフレーム固有のヨーを中和できる耐久性の高いガイド ピンとヒール ブロックを使用していることを確認します。
A: 標準範囲は通常 10 ~ 250 トンです。たわみを防ぐために必要なフレームの厚さを大きくするのは現実的ではないため、メーカーはめったにそれを大きく構築しません。 300 トンを超える要件の場合、業界は必要な構造的完全性と対称的な力の分散を維持するために H フレーム設計に移行します。
A: 短い順送金型はこれらの機械でうまく機能します。ただし、長い順送金型では、中心からずれた荷重が重度に発生します。材料が複数のステーションを通過すると、不均一な力の分布によりフレームのたわみが悪化します。これにより、金型の外縁で工具が急速に摩耗し、公差の問題が発生します。
A: いいえ、カンチレバー設計の物理的性質により、たわみを完全に排除することはできません。ただし、その影響を効果的に軽減することはできます。適切なプレスのサイジング、厳密なジブのメンテナンス、および頑丈なガイド付きダイセットの使用の義務化により、フレームの自然なヨーにもかかわらず、ツールの位置合わせが確実に維持されます。
A: はい、自動化との非常に高い互換性を提供します。オープンフロントとクリアなサイドアクセスにより、ロボットによる積み降ろしが非常に効率的になります。ロボットアームは、密閉フレーム設計に見られる制限的な前柱の周りを移動することなく自由に操縦できるため、セルの統合が簡素化されます。
A: はい、これはその主な利点の 1 つです。オープンギャップ設計により、特大または奇妙な形状の材料をプレスの側面からはみ出すことができます。この横方向の開放性により、カスタム製作に優れた多用途性がもたらされ、長い押し出し成形品や幅広のパネルを簡単に加工できるようになります。
A: メカニカルプレスはフライホイールとクラッチを利用して、高速で衝撃の強いストロークを実現し、高速ブランキングに最適です。油圧プレスは流体シリンダーを使用して、ストローク全体にわたって調整可能な力と制御された滞留時間を提供するため、オープンギャップ構造内での深絞りや精密な成形に適しています。


