
Bekeken: 0 Auteur: Site-editor Publicatietijd: 21-09-2026 Herkomst: Locatie


Het selecteren van een elektrische pers bepaalt de voetafdruk van uw faciliteit, de productiesnelheid en de levensduur van de matrijzen. Plantmanagers en productie-ingenieurs worden op de werkvloer voortdurend geconfronteerd met een evenwichtsoefening. U moet de noodzaak van snelle gereedschapswisselingen afwegen tegen de structurele stijfheid die vereist is voor uiterst nauwkeurig stempelen. Een flexibele productie vereist toegankelijkheid voor de operator, terwijl zware tonnages absolute stabiliteit vereisen. De open-gap-pers biedt een zeer veelzijdige oplossing voor specifieke operationele enveloppen. U moet vóór de installatie een rigoureuze evaluatie uitvoeren van de structurele voordelen en fysieke beperkingen ervan. Een standaard C-frame krachtpers biedt duidelijke operationele voordelen voor werkplaatsen en productieomgevingen met een hoge mix. We zullen onderzoeken hoe deze architectuur de dagelijkse productie beïnvloedt en de exacte technische drempels definiëren waar dit ontwerp uitblinkt.
Superieure toegankelijkheid: De open, driezijdige toegang van een C-frame elektrische pers vermindert de gereedschapswisseltijden aanzienlijk en vereenvoudigt het robotisch of handmatig laden van onderdelen.
Ongeëvenaarde veelzijdigheid: het open ontwerp maakt de verwerking mogelijk van te grote of vreemd gevormde materialen die verder reiken dan het persbed, een fysieke onmogelijkheid bij gesloten frameontwerpen.
Structurele afwegingen: Het inherente open-gap-ontwerp introduceert hoekafbuiging (gierbeweging) onder maximale belasting, waardoor het ongeschikt is voor toepassingen die extreme dimensionale stabiliteit bij hoge tonnages vereisen.
Optimale gebruiksscenario's: Zeer effectief voor stans-, doorsteek- en lichte vervormingsbewerkingen van kleine tot middelgrote volumes waarbij snelheid, veelzijdigheid en footprint-efficiëntie zwaarder wegen dan de behoefte aan absolute stijfheid.
Schaalbaarheidslimieten: Faciliteiten die opschalen naar zwaar dieptrekken of gebruik maken van complexe progressieve matrijzen met hoge stations zullen uiteindelijk moeten overstappen van C-frame naar straight-side (H-frame) architecturen.
Inhoudsopgave
AC-frame krachtpers maakt gebruik van een open structuur aan de voorkant om gemakkelijke toegang te bieden voor gereedschap en materiaalhantering. In tegenstelling tot persen met een gesloten frame heeft deze geen steunkolommen aan de voorkant, waardoor een flexibeler werkgebied ontstaat. Het achterframe absorbeert de belangrijkste bedieningskracht, terwijl de keeldiepte bepaalt hoe ver materialen in de pers kunnen reiken.
Omdat het frame open is, kunnen zware belastingen tijdens bedrijf lichte vervorming veroorzaken. Het voorste gedeelte kan onder hoge druk bewegen, wat de uitlijning van de slede en de nauwkeurigheid van het onderdeel kan beïnvloeden. Daarom is het selecteren van de juiste toepassing belangrijk om betrouwbare prestaties te garanderen.
Voordat ingenieurs een C-framepers kiezen, moeten ze het volgende evalueren:
Vereiste tonnage op basis van materiaaldikte en vormvereisten.
Bedgrootte om ervoor te zorgen dat de matrijs volledig wordt ondersteund.
Slaglengte voor het verwijderen van onderdelen en automatiseringsbehoeften.
Vereisten voor productiesnelheid (SPM).
Aanvaardbare doorbuigingsniveaus gebaseerd op de nauwkeurigheidseisen van het onderdeel.
De open driezijdige structuur maakt het wisselen van matrijzen sneller en gemakkelijker. Operators hebben vanuit meerdere richtingen toegang tot de pers, waardoor vorkheftrucks en matrijzenkarren rechtstreeks naar het werkgebied kunnen bewegen.
Dit ontwerp vermindert de insteltijd en verbetert de efficiëntie van de machinist. Het biedt ook beter zicht tijdens de productie, waardoor inspecties, aanpassingen en onderhoud eenvoudiger worden.
Belangrijkste voordelen:
Snellere matrijsvervanging
Betere toegang voor operators
Gemakkelijker materiaal laden en lossen
Verbeterde ergonomie op de werkplek
C-framepersen bieden uitstekende flexibiliteit voor extra grote of ongebruikelijke werkstukken. Dankzij de open zijkanten kunnen lange platen, profielen en grote componenten gemakkelijk door het persgebied gaan.
Dit maakt ze geschikt voor fabrikanten die verschillende onderdeelgroottes op dezelfde machine produceren.
Veel voorkomende toepassingen zijn onder meer:
Metalen beugels
Lange stalen kanalen
Onderdelen van het apparaat
Op maat gemaakte onderdelen
De open structuur vereenvoudigt de installatie van de automatisering. Feeders, robots, transportbanden en schrootsystemen kunnen zonder grote structurele beperkingen worden geïntegreerd.
Materiaal kan soepel door het stempelproces bewegen, waardoor de productie-efficiëntie wordt verbeterd. Kleinere C-framepersen kunnen ook hoge slagsnelheden bereiken, waardoor ze geschikt zijn voor snelle pons- en stansbewerkingen.
Automatiseringsvoordelen:
Eenvoudige feederinstallatie
Flexibele materiaalstroom
Gemakkelijke robottoegang
Hogere productie-efficiëntie
C-framepersen hebben minder vloeroppervlak nodig vergeleken met gesloten-framepersen met een vergelijkbare capaciteit. Hun compacte structuur maakt een eenvoudiger fabrieksindeling en een beter gebruik van de productieruimte mogelijk.
De kleinere voetafdruk verlaagt ook de installatiekosten en maakt het mogelijk meerdere machines in compacte productiecellen te plaatsen.
Belangrijkste voordelen:
Lagere ruimtevereisten
Gemakkelijkere fabrieksintegratie
Lagere investeringen in apparatuur
Flexibele productie-indeling
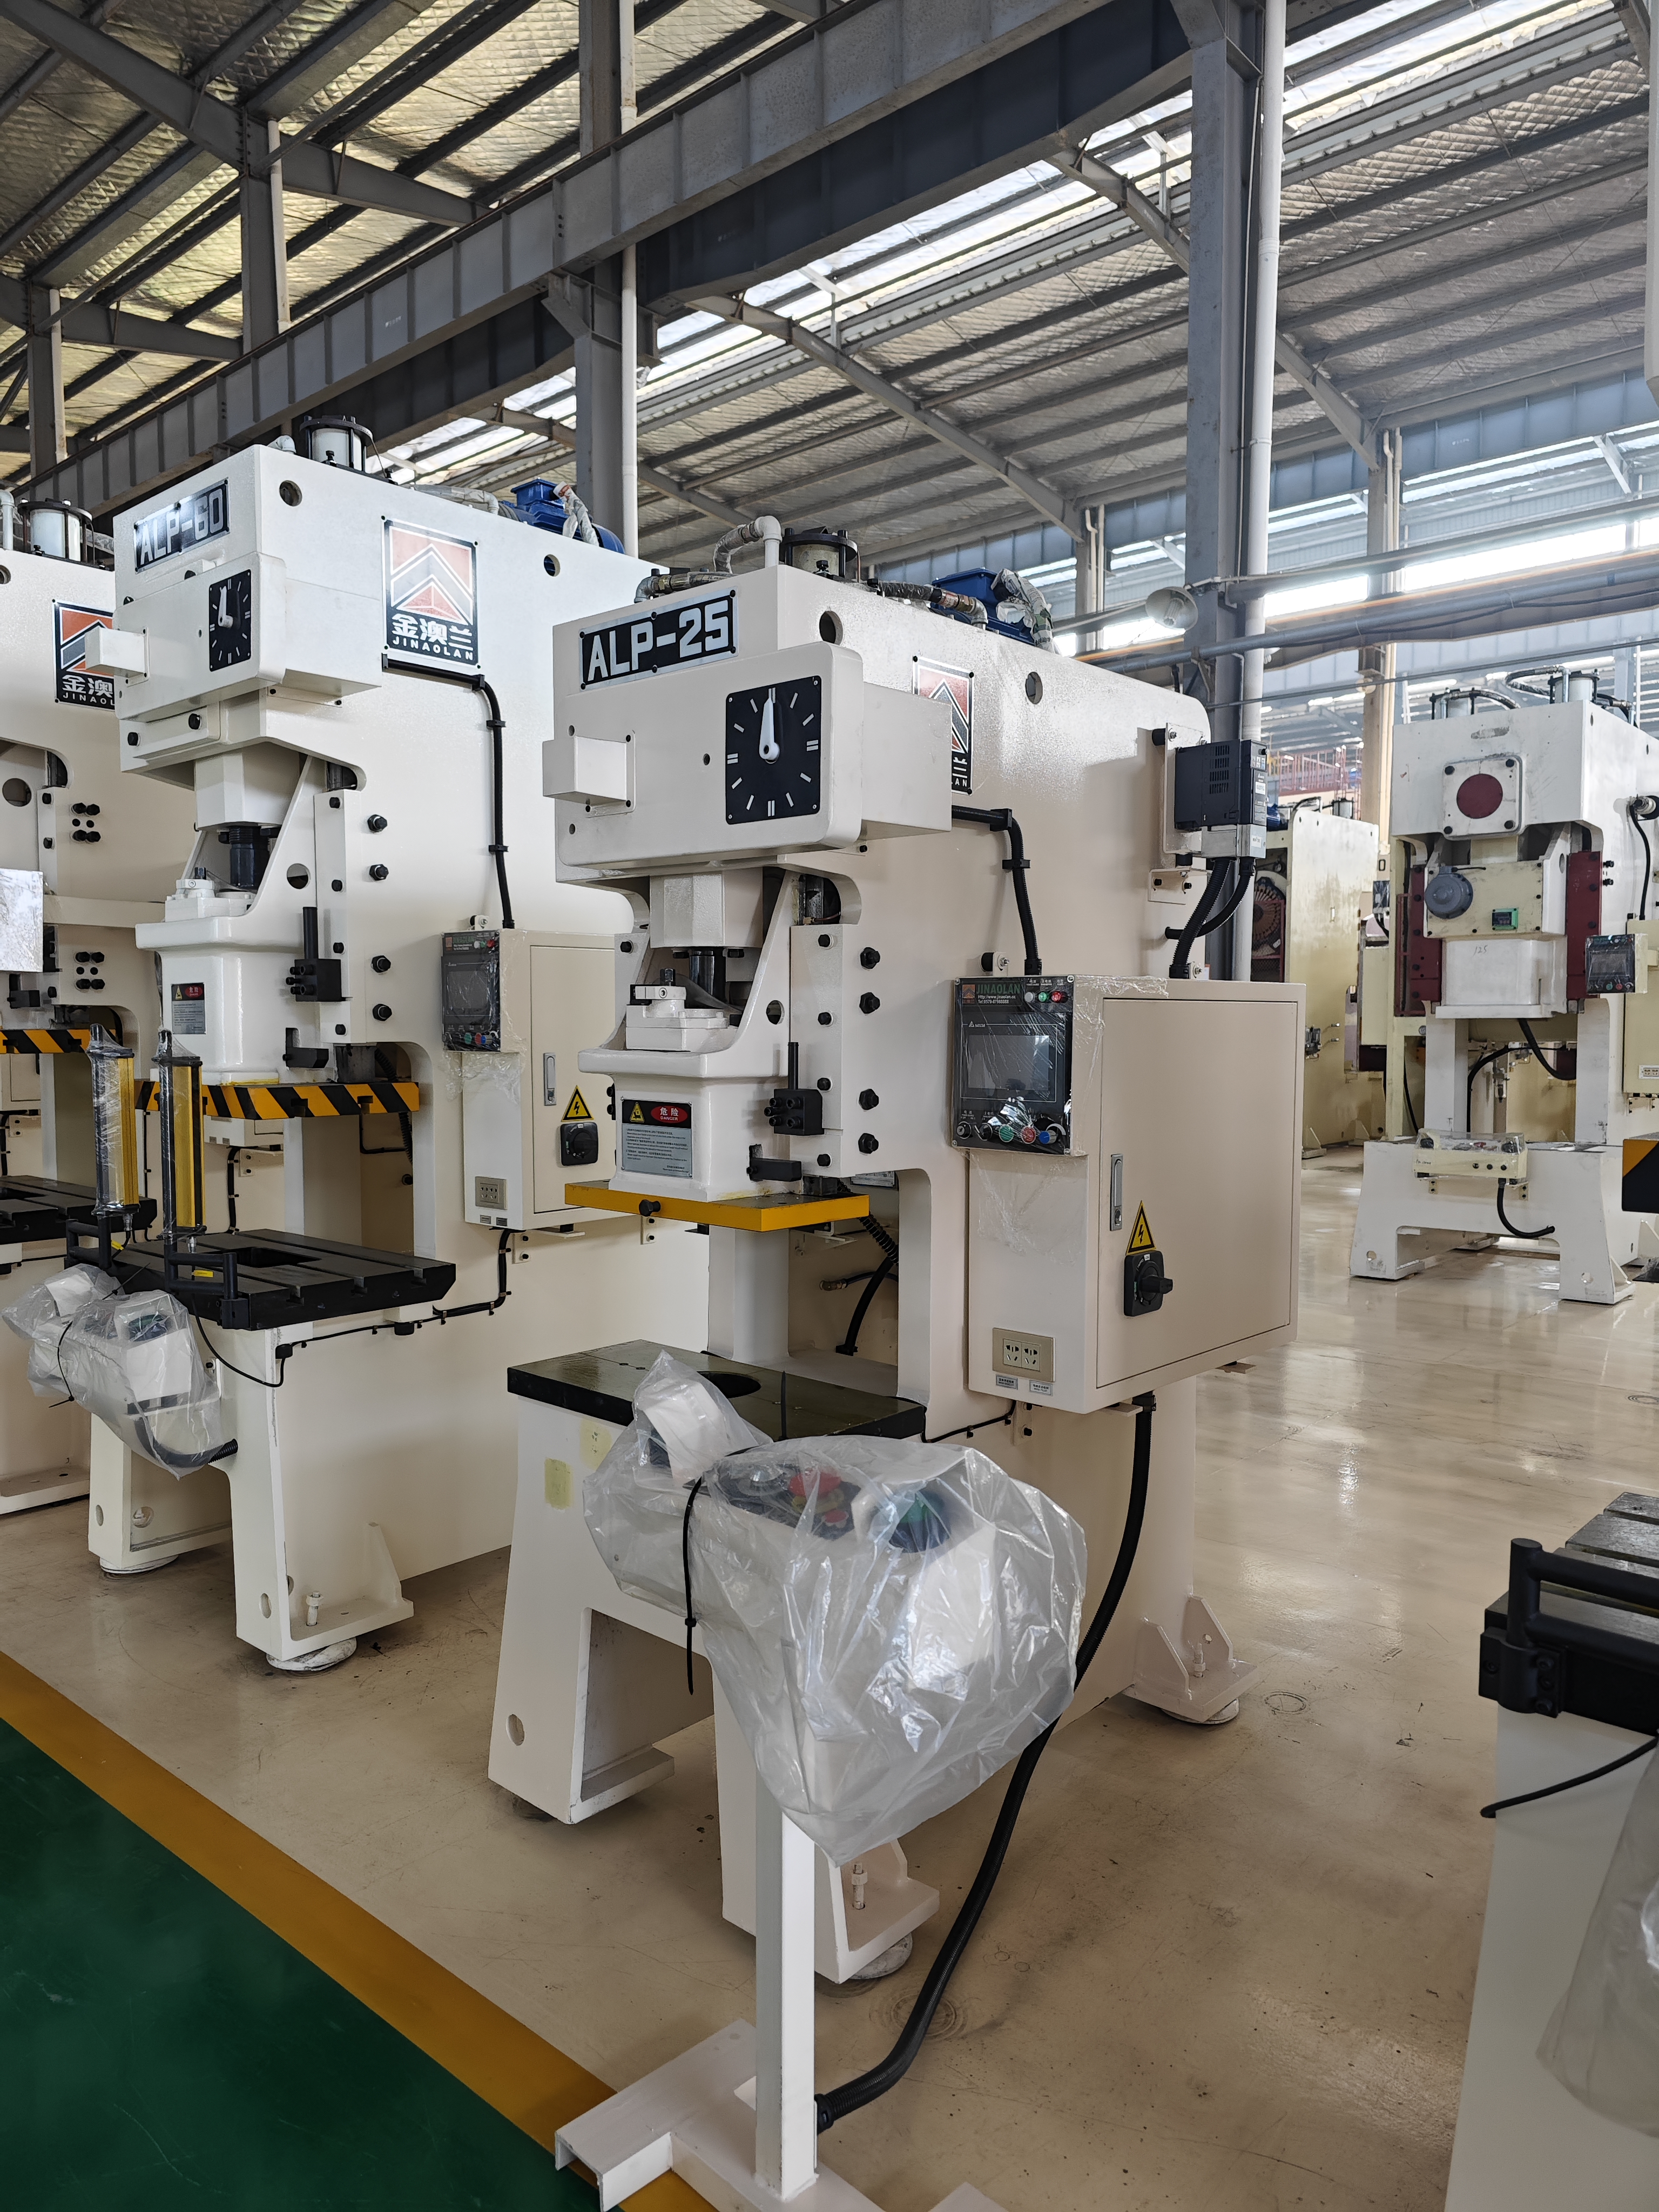
We moeten de fysica van frame gaping onderzoeken. Gereedschapsingenieurs noemen dit 'gieren'. De C-vorm heeft van nature de neiging iets te openen onder het piektonnage. De voorkant van de glijbaan buigt naar boven af en de voorkant van het bed buigt naar beneden. Hierdoor ontstaat een microscopisch maar meetbaar verlies aan parallellisme. De natuurkunde schrijft voor dat vrijdragende constructies buigen onder extreme belastingen. Je kunt een bepaalde mate van doorbuiging per inch keeldiepte verwachten, meestal gemeten in duizendsten van een inch.
Deze hoekafbuiging heeft rechtstreeks invloed op de tolerantie van het onderdeel. U kunt geen muntbewerkingen met hoge precisie uitvoeren op een frame met open tussenruimte. Door het vereiste tonnage bij BDC zal het frame veren, waardoor een ongelijkmatige muntdiepte over het onderdeel ontstaat. Zware reliëfbewerkingen lijden onder dezelfde ongelijke diepte. Operaties die een perfecte parallelliteit van schuif naar bed vereisen, zullen mislukken. Je kunt een open-gap-pers niet dwingen om lucht- en ruimtevaarttoleranties onder maximale belasting te behouden. De structurele geometrie verhindert eenvoudigweg absolute stijfheid.
De doorbuiging van het frame hangt rechtstreeks samen met een ongelijke speling tussen de stempels en de matrijs. Naarmate de frame-gier groter wordt, komt de stempel onder een kleine hoek de matrijsmatrix binnen. Dit vernietigt de concentriciteit van de snijspeling. Als u koudgewalst staal gebruikt met een kleine speling, betekent een doorbuiging van het frame van slechts 0,004' dat de pons tegen het matrijsblok botst. De ene kant van de pons wrijft zwaar tegen het staal. De andere kant ervaart een overmatige speling, waardoor een enorme braam op het stempel ontstaat.
Versnelde gereedschapsslijtage brengt een ernstig operationeel risico met zich mee. Chippen treedt op wanneer ponsen tijdens het binnenkomen niet goed uitgelijnd zijn. Catastrofaal falen van de matrijs blijft een reële mogelijkheid als de geleidepennen vastlopen. Het pushen van een open-gap-pers naar zijn maximale tonnagecapaciteit leidt tot deze mislukkingen. Je besteedt meer tijd in de gereedschapskamer aan het slijpen van matrijzen en het vervangen van kapotte stempels. Het negeren van de afbuigingsfysica garandeert voortijdige vernietiging van het gereedschap.
C-framepersen hebben doorgaans een praktische tonnagelimiet van ongeveer 200-300 ton. Buiten dit bereik neemt de vereiste versterking aanzienlijk toe, waardoor persen met een rechte zijde geschikter worden voor het handhaven van de stabiliteit en het evenwicht van de lading. Deze persen zijn niet ideaal voor zwaar dieptrekken, grote progressieve matrijzen of het met hoge kracht stansen van materialen met een hoge sterkte, omdat ongelijkmatige belastings- en impactkrachten framevervorming en gereedschapsschade kunnen veroorzaken. Het selecteren van de juiste persstructuur op basis van de toepassing is essentieel voor betrouwbare prestaties.

Het kiezen van de juiste pers vereist een analyse van uw specifieke productievariabelen. Omgevingen met een hoge mix vereisen snelle omschakelingen. Omgevingen met een lage mix geven prioriteit aan stabiliteit op de lange termijn. U moet de complexiteit van uw onderdelen in kaart brengen aan de hand van de machinemogelijkheden. De volgende matrix contrasteert de operationele realiteit van beide architecturen om uw inkoopstrategie te begeleiden.
Operationele maatstaf |
C-Frame-pers |
H-frame (rechte zijde) Druk op |
|---|---|---|
Productiemix |
Hoge mix, frequente wisselingen |
Lage mix, speciale productieruns |
Gereedschapscomplexiteit |
Single-hit of korte progressieve sterft |
Lange, complexe progressieve sterft |
Toegang laden |
Driezijdig, zeer toegankelijk |
Beperkt door voor-/achterstijlen |
Afbuigingsprofiel |
Hoekafbuiging (gierbeweging) onder belasting |
Symmetrische verticale afbuiging |
Voetafdruk |
Compact, ruimtebesparend |
Groot, vereist aanzienlijk vloeroppervlak |
De vermoeidheid van de machinist varieert aanzienlijk tussen deze ontwerpen. Het gesloten ontwerp van H-frames biedt laaduitdagingen. Operators moeten door smalle ramen reiken om schroot op te ruimen of materiaal aan te passen. Het opzetten van zware matrijzen vereist gespecialiseerde apparatuur en zorgvuldig manoeuvreren. Vergelijk dit met de open toegankelijkheid van C-frames. De open voorkant vermindert de fysieke belasting tijdens handmatige handelingen en versnelt elke interactie met het gereedschap.
We moeten de fysieke duurzaamheid van de machine-architecturen tegenover elkaar stellen. De open-gap-machine biedt een hoge duurzaamheid voor de juiste taken. Verkeerde toepassing leidt echter tot ernstige onderhoudsvereisten op de lange termijn. Als je de machine voortdurend tot aan de doorbuigingslimieten duwt, zullen je matrijzen eronder lijden. Het frame zelf kan de stress overleven, maar uw gereedschap zal snel verslechteren, waardoor voortdurend slijpen en vervangen nodig is.
H-frame-persen bieden een enorm superieure matrijsbescherming. Hun symmetrische ontwerp zorgt voor een uitstekende precisiebehoud gedurende miljoenen cycli. De glijbaan blijft perfect evenwijdig aan het bed, zelfs bij zware doorbraakschokken. Dit beschermt delicate stoten en verlengt de slijpintervallen aanzienlijk. Deze precisie vereist echter een grotere footprint en langere omsteltijden. Je ruilt behendigheid in voor absolute maatvastheid.
Ingenieurs raden ten zeerste de '20%-regel' aan voor het formaat van de pers. U dient een machine te specificeren met een tonnagecapaciteit die 20-30% hoger is dan uw berekende behoefte. Deze buffering minimaliseert de effecten van hoekafbuiging. Het uitvoeren van een klus van 80 ton op een pers van 100 ton houdt het frame in zijn stijve zone. Deze standaardtechniek beschermt zowel de machine als het gereedschap.
Zorg ervoor dat u een open-gap-pers nooit exact op maat maakt voor uw maximale tonnagebehoefte. Mechanische persen leveren hun nominale tonnage alleen op een specifieke afstand boven BDC, meestal 1/8' of 1/4'. Als je het materiaal hogerop in de slag raakt, heb je aanzienlijk minder tonnage beschikbaar. Door constant op 100% capaciteit te werken, wordt de framegierigheid gemaximaliseerd. Deze praktijk garandeert voortijdige slijtage van de gibs en lagers. Tonnagebuffering fungeert als operationeel vangnet. Het garandeert een consistente onderdeelkwaliteit gedurende lange productieruns.
Gereedschapsingenieurs moeten hun ontwerpen aanpassen aan deze specifieke architectuur. U kunt niet vertrouwen op de persslede om het gereedschap te geleiden. U moet zware geleide matrijzensets gebruiken. Voorzien van robuuste matrijsschoenen met vier stijlen, extra grote geleidepennen en kogellagerbussen. Deze componenten absorberen de inherente gierbeweging van de pers. Ze zorgen ervoor dat de stempel en de matrijs op één lijn blijven ondanks de doorbuiging van het frame.
Centreer de zwaarste snijbelastingen direct onder de hartlijn van de slede. Vermijd het plaatsen van stations met een hoog tonnage nabij de voorkant van de matrijs, omdat dit het buigmoment verergert. Als u operaties uitvoert met zware zijwaartse kracht, zoals nokkenpiercing of diepvormen, moet u hielblokken installeren. Hielblokken grijpen in voordat de stoot het materiaal raakt, absorberen de zijdelingse krachten en beschermen de geleidepennen tegen breken. Een goed gereedschapsontwerp neutraliseert de structurele nadelen van het open frame.
Sommige fabrikanten bieden structurele verbeteringen voor modellen met open tussenruimte. Tijdelijke trekstangen kunnen de voorkant van de glijbaan met het bed verbinden. Deze voorsteunen verhogen tijdelijk de algehele stijfheid. U schroeft ze op hun plaats voor specifieke productieruns met hogere toleranties. Ze veranderen de machine effectief in een hybride met een gesloten frame, waardoor het clamshell-effect wordt voorkomen.
Deze retrofits verminderen de toegankelijkheid tijdens de installatie. Je verliest de mogelijkheid om matrijzen vanaf de voorkant naar binnen te schuiven. Ze verminderen echter de hoekafbuiging drastisch. U verwijdert ze wanneer u terugkeert naar de standaard blankingbewerkingen. Deze modulaire aanpak breidt het operationele bereik van de machine uit. Het biedt een flexibele oplossing voor faciliteiten met zeer variabele onderdeeltoleranties.
Strikte preventieve onderhoudsroutines garanderen een lange levensduur van de machine. Onderhoudsteams moeten zich sterk concentreren op het aanpassen van de spieruimte. Trek elk kwartaal voelermaten over de wangen. U wilt de door de fabrikant gespecificeerde loopspeling behouden, doorgaans rond de 0,0015' tot 0,002'. Door de losse pootjes kan de slide zijdelings schoppen tijdens het doorklikken, waardoor de natuurlijke gierbeweging van het frame wordt verergerd. Strakke gibs behouden de parallelliteit van de dia tijdens de neerwaartse slag.
Regelmatige controles van de parallelliteit van de glaasjes blijven verplicht. Monteer een meetklok met magnetische basis op de steunplaat en veeg de onderkant van de schuif naar BDC. Als de slede van voren naar achteren meer dan 0,002 inch per voet uit de parallel loopt, moet u het gereedschap opvullen of de spanten schrapen. Controleer de spanningspunten van het frame op microscheurtjes. Inspecteer de straal van het achterframe waar de spanning zich concentreert. Proactief onderhoud voorkomt catastrofale mechanische storingen en handhaaft de productienauwkeurigheid.
Voordat u een inkooporder voor uw volgende stempelpers uitgeeft, voert u de volgende technische stappen uit om ervoor te zorgen dat de apparatuur overeenkomt met uw productierealiteit:
Bereken de exacte excentrische laadvereisten en omgekeerde tonnageschok voor alle actieve matrijzen die voor de nieuwe machine zijn gepland.
Neem contact op met uw gereedschapsafdeling om de maximaal aanvaardbare hoekafwijking te bepalen op basis van uw krapste afdruktoleranties voor onderdelen.
Vraag eindige-elementenanalysegegevens (FEA) op bij de persfabrikant om te verifiëren hoe het specifieke framegietwerk zich gedraagt onder uw berekende piekbelastingen.
Controleer uw huidige matrijzeninventaris om er zeker van te zijn dat alle gereedschappen gebruik maken van zware geleidepennen en hielblokken die de inherente framegierigheid kunnen neutraliseren.
A: Het standaardbereik ligt doorgaans tussen 10 en 250 ton. Fabrikanten bouwen ze zelden groter omdat de enorme framedikte die nodig is om doorbuiging te voorkomen onpraktisch wordt. Voor eisen van meer dan 300 ton schakelt de industrie over op H-frame-ontwerpen om de noodzakelijke structurele integriteit en symmetrische krachtverdeling te behouden.
A: Korte progressieve matrijzen functioneren goed in deze machines. Lange progressieve matrijzen hebben echter te lijden onder ernstige excentrische belasting. Terwijl het materiaal door meerdere stations beweegt, verergert de ongelijkmatige krachtverdeling de doorbuiging van het frame. Dit veroorzaakt snelle gereedschapslijtage en tolerantieproblemen aan de buitenranden van de matrijs.
A: Nee, doorbuiging kan niet volledig worden geëlimineerd vanwege de fysica van het vrijdragende ontwerp. U kunt de impact ervan echter effectief verzachten. De juiste persafmetingen, rigoureus onderhoud van de persen en het verplichte gebruik van zware geleide matrijzensets zorgen ervoor dat het gereedschap uitgelijnd blijft ondanks de natuurlijke gierbeweging van het frame.
A: Ja, ze bieden uitzonderlijk hoge compatibiliteit met automatisering. De open voorkant en duidelijke toegang aan de zijkant maken het robotisch laden en lossen zeer efficiënt. Robotarmen kunnen vrij manoeuvreren zonder te hoeven navigeren rond de beperkende voorstijlen die te vinden zijn op gesloten frameontwerpen, waardoor de celintegratie wordt vereenvoudigd.
A: Ja, dit is een van de belangrijkste voordelen. Dankzij het open ontwerp kunnen extra grote of vreemd gevormde materialen uit de zijkanten van de pers steken. Deze zijdelingse openheid biedt superieure veelzijdigheid voor fabricage op maat, waardoor u lange extrusies of brede panelen gemakkelijk kunt verwerken.
A: Een mechanische pers maakt gebruik van een vliegwiel en koppeling om een snelle slag met hoge impact te leveren, ideaal voor stansen op hoge snelheid. Een hydraulische pers maakt gebruik van vloeistofcilinders om instelbare kracht en gecontroleerde verblijftijden gedurende de gehele slag te leveren, waardoor deze beter geschikt is voor dieptrekken en nauwkeurig vormen binnen de open-gap-architectuur.


