
Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-09-21 Origine : Site


L’emboutissage de grands panneaux métalliques impose un choix difficile au niveau de la production. Soit vous faites fonctionner la ligne rapidement et détruisez vos pièces, soit vous la faites fonctionner lentement et tuez votre débit. Les presses à manivelle et excentriques traditionnelles frappent durement le flan à des vitesses élevées. Cet impact agressif déchire l'acier à haute résistance, plisse l'aluminium et détruit les revêtements des matrices. Si vous ralentissez le vérin pour protéger l'outillage et obtenir un bon tirage, vos coups par minute chutent en dessous des niveaux rentables.
Le La presse à mouvement à huit maillons résout ce goulot d'étranglement mécanique. Cela change complètement la cinématique du glissement. La tringlerie ralentit le vérin juste avant qu'il ne touche le métal, donnant ainsi au matériau le temps de s'écouler et de s'étirer sans se fracturer. Une fois le tirage terminé, le bélier remonte jusqu'au point mort haut à grande vitesse. Vous obtenez la vitesse d’étirage lente dont vous avez besoin pour la qualité, ainsi que le temps de cycle rapide dont vous avez besoin pour le volume.
Contrôle cinématique : Eight-Link Motion modifie la courbe de vitesse de glissement, offrant jusqu'à 40 % d'amélioration du contrôle du flux de métal sans sacrifier l'ensemble des courses par minute (SPM).
Assurance qualité : la vitesse d'impact réduite atténue directement le retour élastique, la déchirure et l'altération de la surface dans les géométries de panneaux larges et complexes, bénéficiant à la fois aux tirages profonds et peu profonds.
Longévité de l'outillage : des vitesses d'engagement plus faibles réduisent considérablement les chocs et les vibrations, prolongeant ainsi la durée de vie de la matrice et réduisant les coûts de maintenance de l'outillage.
Ajustement stratégique : tout en nécessitant un investissement initial plus élevé que les presses mécaniques standard, la technologie génère un retour sur investissement supérieur dans les applications d'emboutissage profond et d'emboutissage progressif à grand volume où la réduction des rebuts est essentielle.
Table des matières
Une presse à mouvement à huit maillons utilise un système de liaison spécial pour contrôler le mouvement des diapositives. Contrairement aux presses à manivelle traditionnelles, elle peut ralentir le coulissement lors du formage et accélérer lors de la course de retour.
Ce contrôle du mouvement donne au matériau plus de temps pour s'étirer et s'écouler, réduisant ainsi les déchirures et améliorant la qualité des pièces tout en maintenant une vitesse de production élevée.
Les presses traditionnelles utilisent un modèle de mouvement fixe. La vitesse du coulisseau change avec la rotation de la manivelle, ce qui rend difficile la réduction de la vitesse de formage sans diminuer la production.
Un système à huit maillons modifie ce processus grâce à une structure de liaison mécanique. Il ralentit le glissement lorsque la matrice entre en contact avec le matériau, permettant un formage plus fluide et réduisant l'impact sur les matériaux à haute résistance.
Après le formage, la glissière revient rapidement pour maintenir l'efficacité de la production.
Avantages clés :
Meilleur contrôle du flux de métal
Déchirure et déformation réduites
Efficacité de production plus élevée
Par exemple, une presse à mouvement lié peut fonctionner au même 20 SPM qu'une presse standard tout en offrant une vitesse de formage plus lente similaire à celle d'une machine à vitesse inférieure.

La course de retour plus rapide crée des forces d'accélération plus élevées. Par conséquent, la structure de la presse et le système d’automatisation doivent être conçus pour gérer ces changements.
Les presses à mouvement Link nécessitent une bonne coordination avec :
Matrices progressives
Systèmes de transfert
Mangeoires automatiques
Capteurs de protection des matrices
La course ascendante plus rapide nécessite des ajustements de synchronisation précis. Une bonne synchronisation évite les collisions de transfert et garantit une production stable.
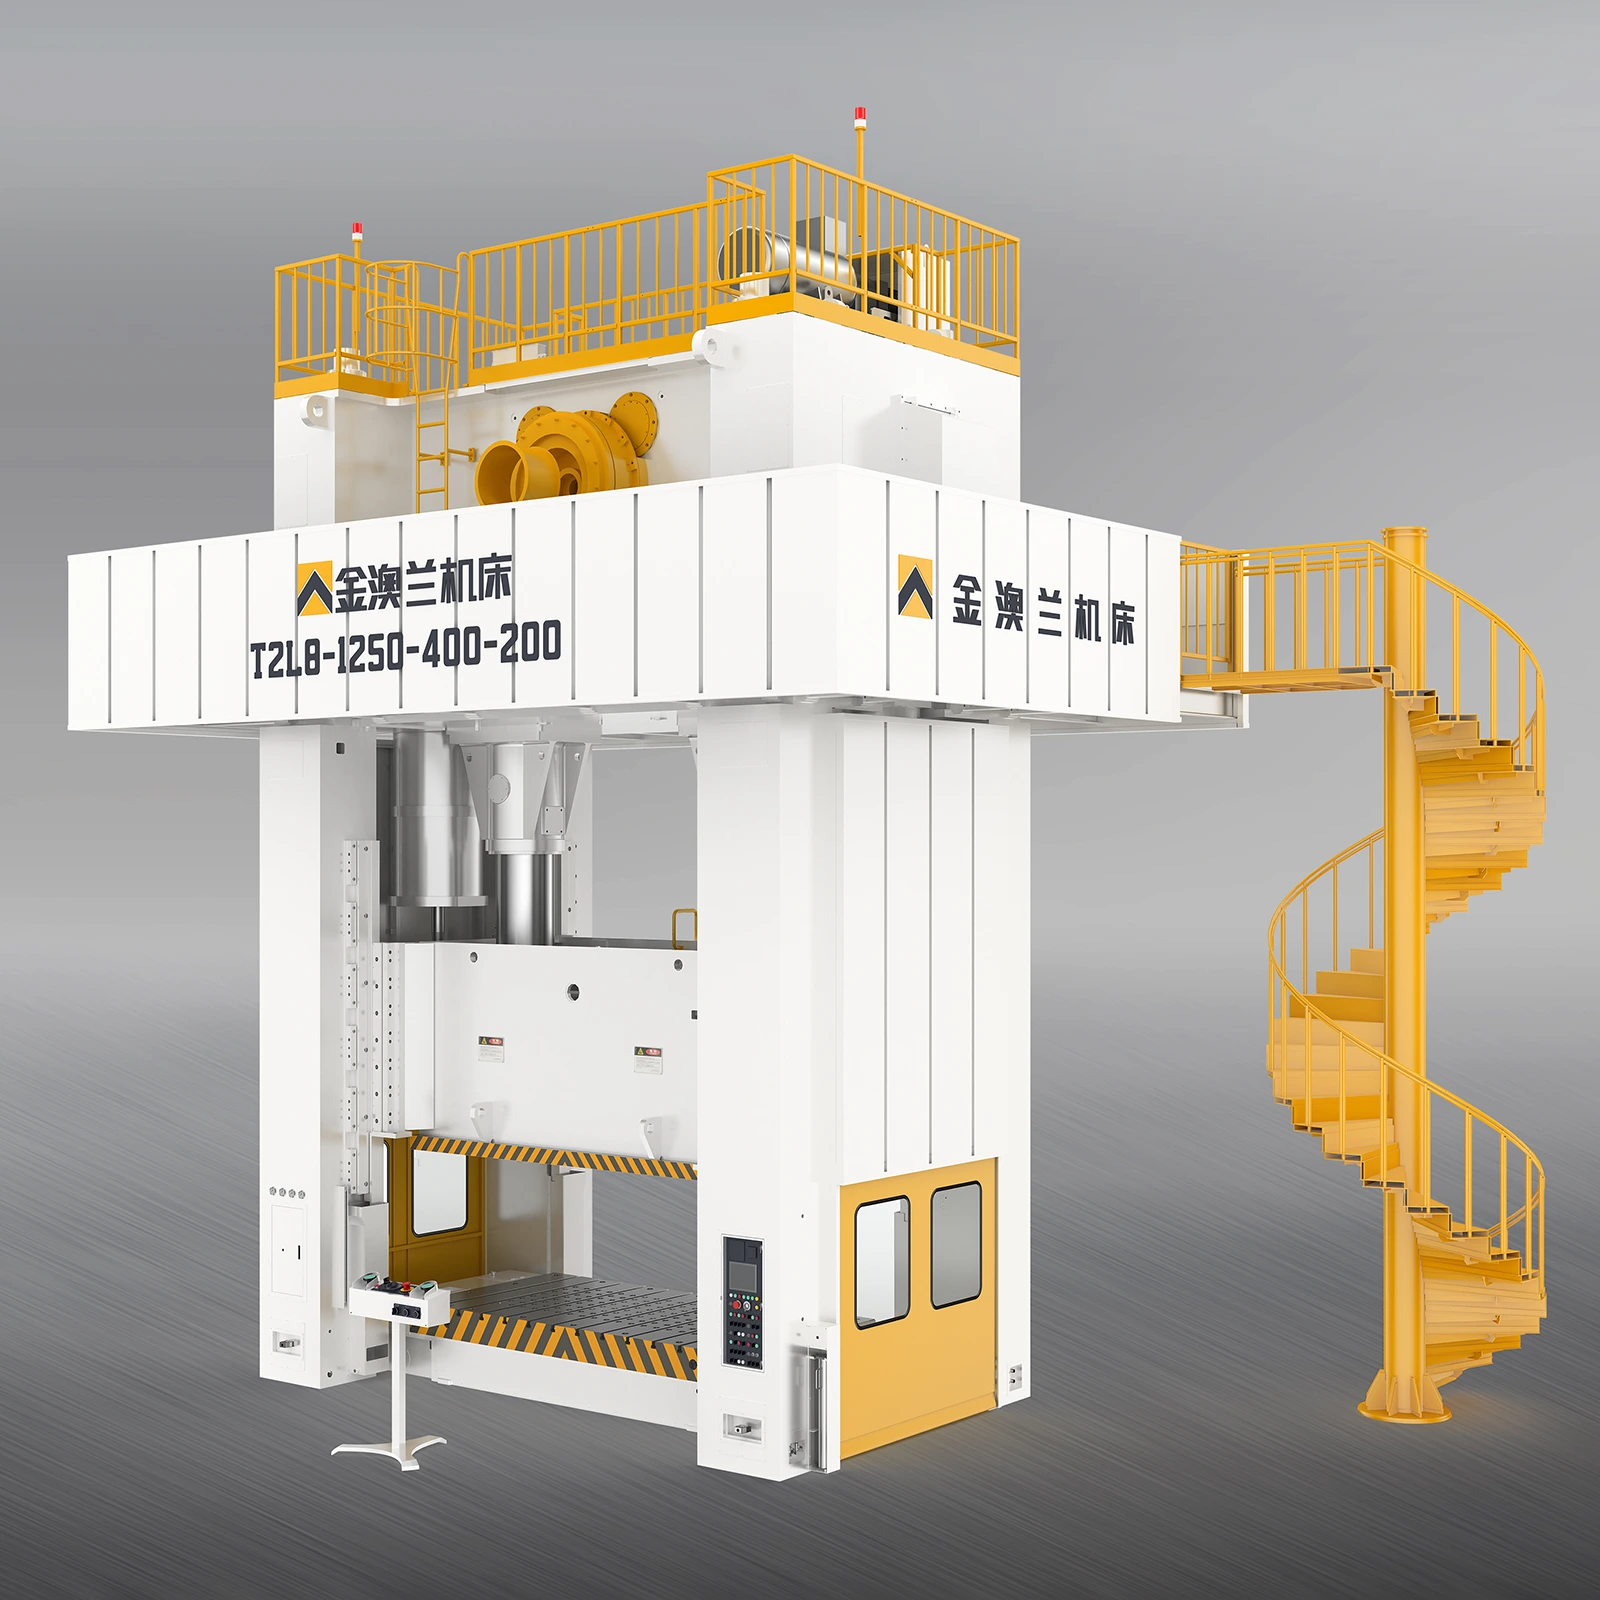
La technologie de mouvement à huit maillons améliore la qualité de l'estampage en contrôlant la vitesse du coulisseau pendant le processus de formage. La course de formage plus lente facilite la fluidité des matériaux, réduit les défauts et améliore la qualité de la surface.
Les grands panneaux, tels que les pièces automobiles et les boîtiers d'appareils électroménagers, nécessitent un flux de matière constant pendant le formage.
Les presses à mouvement à huit maillons ralentissent la diapositive lorsque le poinçon entre en contact avec le matériau. Cela donne au métal plus de temps pour s'étirer et réduit les problèmes tels que :
Amincissement du matériau
Déchirure
Formation inégale
Cet avantage est particulièrement important pour les matériaux en acier et en aluminium à haute résistance, qui nécessitent des conditions de formage plus contrôlées.
Le mouvement contrôlé améliore également les applications d'emboutissage superficiel en garantissant une meilleure répartition du matériau et des formes finales plus précises.
Les matériaux à haute résistance reprennent souvent partiellement leur forme initiale après leur formage, créant ainsi des problèmes de retour élastique.
La vitesse de formage contrôlée d’une presse à mouvement à huit maillons applique la force plus progressivement. Cela permet de réduire :
Retour élastique
Rides
Fissures
Erreurs dimensionnelles
En maintenant une pression stable pendant la phase de formage, les fabricants peuvent réaliser des pièces plus précises avec moins d’ajustements de l’outillage.
Les grands panneaux extérieurs nécessitent des surfaces lisses et des détails précis. Une vitesse d'impact élevée peut créer des marques de surface, des dommages dus au frottement et une usure de la matrice.
Le mouvement à huit maillons réduit l'impact lors du contact avec le matériau, aidant à :
Protéger les surfaces des matrices
Réduire les défauts de surface
Améliorer la qualité de l'apparence
Le temps de formage plus long au bas de la course améliore également les performances de gaufrage et de frappe, permettant des détails plus nets et des caractéristiques plus précises sans fo
L'usure des outils représente une dépense opérationnelle énorme dans l'emboutissage de grands panneaux. Les presses standard génèrent de graves chocs lors du poinçonnage ou du découpage de matériaux à haute résistance. Ce tonnage inversé envoie des vibrations destructrices à travers la matrice, le lit de presse et la couronne. La cinématique modifiée de l'entraînement des liaisons adoucit l'engagement du matériau, amortissant considérablement ce choc.
Des vitesses d'impact plus faibles se traduisent directement par une réduction de l'écaillage du poinçon et de l'usure de la matrice. Les arêtes coupantes de l’outillage ne heurtent pas le matériau ; ils le traversent avec une force contrôlée. Cet engagement plus doux prolonge les intervalles entre les entretiens de routine de la matrice. Les techniciens de l'atelier d'outillage passent moins de temps à affûter les poinçons, à remplacer les ressorts cassés et à réparer les sections de matrice grippées. Sur des millions de cycles, la réduction des chocs et des vibrations préserve l'intégrité structurelle des matrices progressives complexes et des lourds sabots de matrice en fonte.
La réduction des rebuts constitue le principal mécanisme de recouvrement des coûts dans l'atelier d'emboutissage. Réduire les coûts de production globaux tout en maintenant la qualité nécessite de maximiser le rendement des matériaux. Étant donné que la vitesse de formage plus lente empêche les déchirures et les fentes, les opérateurs produisent moins de panneaux rejetés. Cette baisse immédiate des taux de rebut améliore directement la rentabilité de chaque cycle de production.
Un flux de métal amélioré permet aux concepteurs de matrices de mettre en œuvre une imbrication plus étroite des ébauches. Lorsque la presse contrôle efficacement le flux de métal, le processus nécessite moins de liant en excès pour maintenir la feuille en place. Les ingénieurs peuvent réduire la taille globale du flan de départ. Le rasage de seulement quelques millimètres de largeur sur une bobine continue d'aluminium ou d'acier avancé à haute résistance permet de réaliser d'énormes économies de matières premières sur un calendrier de production annuel. Vous achetez moins de poids de bobine pour produire exactement le même nombre de bonnes pièces.
L'intégration de cette technologie avec des lignes d'emboutissage progressif de volume moyen à élevé nécessite une planification minutieuse, mais permet d'obtenir une efficacité élevée. Les matrices progressives effectuent plusieurs opérations séquentiellement à mesure que la bande métallique passe dans la presse. Le timing de course modifié offre ici un net avantage. La course ascendante rapide et la course descendante plus lente modifient la fenêtre d'alimentation traditionnelle.
Lorsqu'elle est correctement synchronisée, cette synchronisation modifiée offre une fenêtre plus grande et plus stable pour le transfert de pièces. La bande métallique a plus de temps pour avancer et s'installer dans les broches pilotes avant que le poinçon ne s'enclenche. Cette stabilité réduit le risque de problèmes d'alimentation, d'allongement du trou pilote et d'arrêts de ligne ultérieurs. Les opérateurs obtiennent un débit efficace plus élevé car la ligne fonctionne en continu sans défauts de capteur causés par une alimentation irrégulière du matériau ou des alimentations courtes.
Les presses à manivelle et excentriques standard dominent l'industrie en raison de leur simplicité mécanique. Ils utilisent une simple conversion de mouvement rotatif en linéaire. Cette simplicité les rend très fiables et relativement peu coûteux à fabriquer. Cependant, leur courbe de mouvement harmonique fixe oblige le coulisseau à heurter le matériau à grande vitesse lorsqu'il fonctionne à des cadences élevées.
Les pressions sur les liens introduisent une courbe modifiée. Le compromis est clair. Les presses standard offrent des coûts initiaux inférieurs et des exigences de maintenance plus simples. Pourtant, ils ne parviennent pas à égaler la qualité des pièces, les capacités de flux de métal et les mesures de durée de vie des outils des systèmes de mouvement de liaison dans les emboutissages complexes. Lors de l’emboutissage de panneaux profonds et de grande taille, les déchets générés par une presse à manivelle standard éclipsent rapidement les économies initiales. Vous finissez par payer pour une presse moins chère à cause de pièces rejetées et d'outillages cassés.
Les servopresses représentent le summum de la flexibilité cinématique. Les servomoteurs à couple élevé permettent aux opérateurs de programmer des profils de course infinis, en mettant en pause, en inversant ou en ralentissant le vérin à tout moment. Vous pouvez programmer une course pendulaire pour qu'elle s'exécute extrêmement rapidement sur des pièces peu profondes. Cependant, cette flexibilité s’accompagne d’une prime de capital considérable, d’une architecture électronique complexe et d’une demande énergétique élevée.
Une presse mécanique à huit maillons constitue un compromis très efficace. Elle offre le profil de course modifié spécifique nécessaire à l'emboutissage profond et à un meilleur écoulement du métal, mais à un coût d'investissement nettement inférieur à celui d'une servopresse. Il s'appuie sur une fiabilité mécanique robuste et traditionnelle et sur l'énergie du volant d'inertie plutôt que sur des servomoteurs et des batteries de condensateurs complexes. Pour les installations qui utilisent des matrices progressives dédiées à grand volume où le profil de course n'a pas besoin de changer quotidiennement, l'entraînement à liaison mécanique offre un retour sur investissement supérieur.
Fonctionnalité |
Presse à manivelle standard |
Presse à mouvement à huit maillons |
Presse servo |
|---|---|---|---|
Cinématique des diapositives |
Mouvement harmonique fixe |
Mécaniquement modifié (tirage lent, retour rapide) |
Profils programmables à l'infini |
Vitesse d'impact |
Élevé aux vitesses de production |
Considérablement réduit |
Variable / Entièrement contrôlé |
Impact sur la durée de vie de l'outil |
Usure et choc standards |
Prolongé en raison du faible choc |
Prolongé en raison du faible choc |
Complexité de la maintenance |
Faible |
Moyen (plus de liens/broches) |
Élevé (électronique complexe/refroidissement) |
Stockage d'énergie |
Volant mécanique |
Volant mécanique |
Banques de condensateurs / Entraînement direct |
R : Le principal avantage est sa courbe de vitesse de glissement modifiée. La liaison mécanique ralentit le poinçonnage pendant la phase de formage, permettant au métal de s'écouler sans se déchirer. Il accélère ensuite rapidement lors du retour. Cela redéfinit la productivité et la précision en dissociant la vitesse de formage du temps de cycle global.
R : Cela augmente le temps disponible pour l’écoulement du métal jusqu’à 40 % pendant la phase critique de formage. Cette pression soutenue permet au matériau de s'étirer uniformément sur la géométrie de la matrice. Il prévient l'amincissement et les déchirures localisées dans les emboutissages profonds et élimine le métal lâche ou le froissement dans les emboutissages complexes et peu profonds.
R : Non. Bien que la course de travail soit nettement plus lente pour protéger le matériau et l'outillage, la presse compense avec une course de retour beaucoup plus rapide. Cette montée rapide garantit que la machine maintient, voire augmente, le nombre total de coups par minute (SPM) par rapport aux presses standard.
R : Cela réduit la vitesse d’impact lorsque la matrice entre en contact avec le matériau. Cet engagement plus doux réduit considérablement les chocs, les vibrations destructrices et les forces de rupture. En minimisant ces transferts cinétiques violents, la presse empêche l'écaillage du poinçon, réduit le grippage et prolonge les intervalles entre les entretiens de routine des matrices.
R : Oui, les matrices progressives existantes sont physiquement compatibles. Cependant, les opérateurs doivent ajuster les horaires d’alimentation et de transfert. La cinématique modifiée du coulisseau crée une fenêtre opérationnelle différente. La course ascendante plus rapide génère des forces de levage plus élevées, ce qui nécessite une automatisation du transfert et un recalibrage des capteurs pour correspondre au nouveau profil de mouvement.
R : Le principal inconvénient est la complexité mécanique. Le système utilise un nombre accru de liaisons mécaniques, de broches de connexion et de bagues en bronze par rapport à une simple presse à manivelle. Ces pièces mobiles supplémentaires nécessitent des systèmes de lubrification stricts et automatisés et une surveillance rigoureuse pour éviter l'usure et maintenir la précision du coulissement.
R : La course ascendante plus rapide génère des forces de levage et une inertie nettement plus élevées. La diapositive libère l'espace de la matrice beaucoup plus rapidement qu'une presse standard. Cela nécessite une automatisation des transferts rapides et hautement synchronisés. Les alimentateurs mécaniques standards peuvent avoir du mal à suivre le rythme, ce qui nécessite souvent une mise à niveau vers un équipement d'alimentation à grande vitesse et servomoteur.


