
ビュー: 0 著者: サイト編集者 公開時間: 2026-09-21 起源: サイト


大型パネルの金属プレス加工では、生産現場で難しい選択が迫られます。ラインを高速で実行して部品を破損するか、低速で実行してスループットを低下させるかのどちらかです。従来のクランクプレスやエキセントリックプレスは、高速でブランクを強く打ちます。この激しい衝撃により、高張力鋼が引き裂かれ、アルミニウムにしわが寄り、金型のコーティングが破壊されます。工具を保護し、良好なドローを得るためにラムの速度を下げた場合、1 分あたりのストロークは収益性の高いレベルを下回ります。
の 8 リンク モーション プレスは、 この機械的なボトルネックを解決します。スライドの運動学が完全に変わります。リンケージは、金属に衝突する直前にラムの速度を下げ、材料が破損することなく流れて伸びる時間を与えます。ドローが終了すると、ラムは高速で上死点まで引き裂きます。品質を維持するために必要な描画速度は遅くなりますが、ボリュームを維持するために必要なサイクル タイムも高速になります。
運動学的制御: エイトリンク モーションはスライド速度曲線を変更し、全体の 1 分あたりのストローク (SPM) を犠牲にすることなくメタル フロー制御を最大 40% 向上させます。
品質保証: 衝撃速度の低下により、大きく複雑なパネル形状のスプリングバック、引き裂き、表面の傷が直接軽減され、深い絞りと浅い絞りの両方にメリットが得られます。
工具の寿命: 係合速度が低いため、衝撃と振動が大幅に軽減され、金型の寿命が延び、工具のメンテナンスコストが削減されます。
戦略的適合性: この技術は、標準的な機械プレスよりも高い初期資本投資を必要としますが、スクラップ削減が重要な大量、深絞り、順送スタンピング用途において優れた ROI をもたらします。
目次
8 リンク モーション プレスは、特別なリンケージ システムを使用してスライドの動きを制御します。従来のクランクプレスとは異なり、成形中のスライドを遅くし、戻りストローク中に速くすることができます。
このモーション制御により、材料が伸びて流れるまでの時間が長くなり、高い生産速度を維持しながら破れが軽減され、部品の品質が向上します。
従来の印刷機は固定動作パターンを使用します。クランクの回転に応じてスライド速度が変化するため、生産量を落とさずに成形速度を下げることが困難です。
8 リンク システムは、機械的なリンク構造を通じてこのプロセスを変更します。金型が材料に接触する際のスライドを遅くすることで、よりスムーズな成形を可能にし、高強度材料への衝撃を軽減します。
成形後はスライドが素早く戻り、生産効率を維持します。
主な利点:
メタルフロー制御の向上
破れや変形を軽減
生産効率の向上
たとえば、リンク モーション プレスは標準プレスと同じ 20 SPM で稼働できますが、低速機械と同様に遅い成形速度を提供します。

戻りストロークが速くなると、より大きな加速力が生じます。したがって、印刷機の構造と自動化システムは、これらの変化に対応できるように設計する必要があります。
リンク モーション プレスには、以下との適切な調整が必要です。
順送金型
搬送システム
自動フィーダー
金型保護センサー
アップストロークを速くするには、正確なタイミング調整が必要です。適切な同期により転送の衝突が防止され、安定した生産が保証されます。
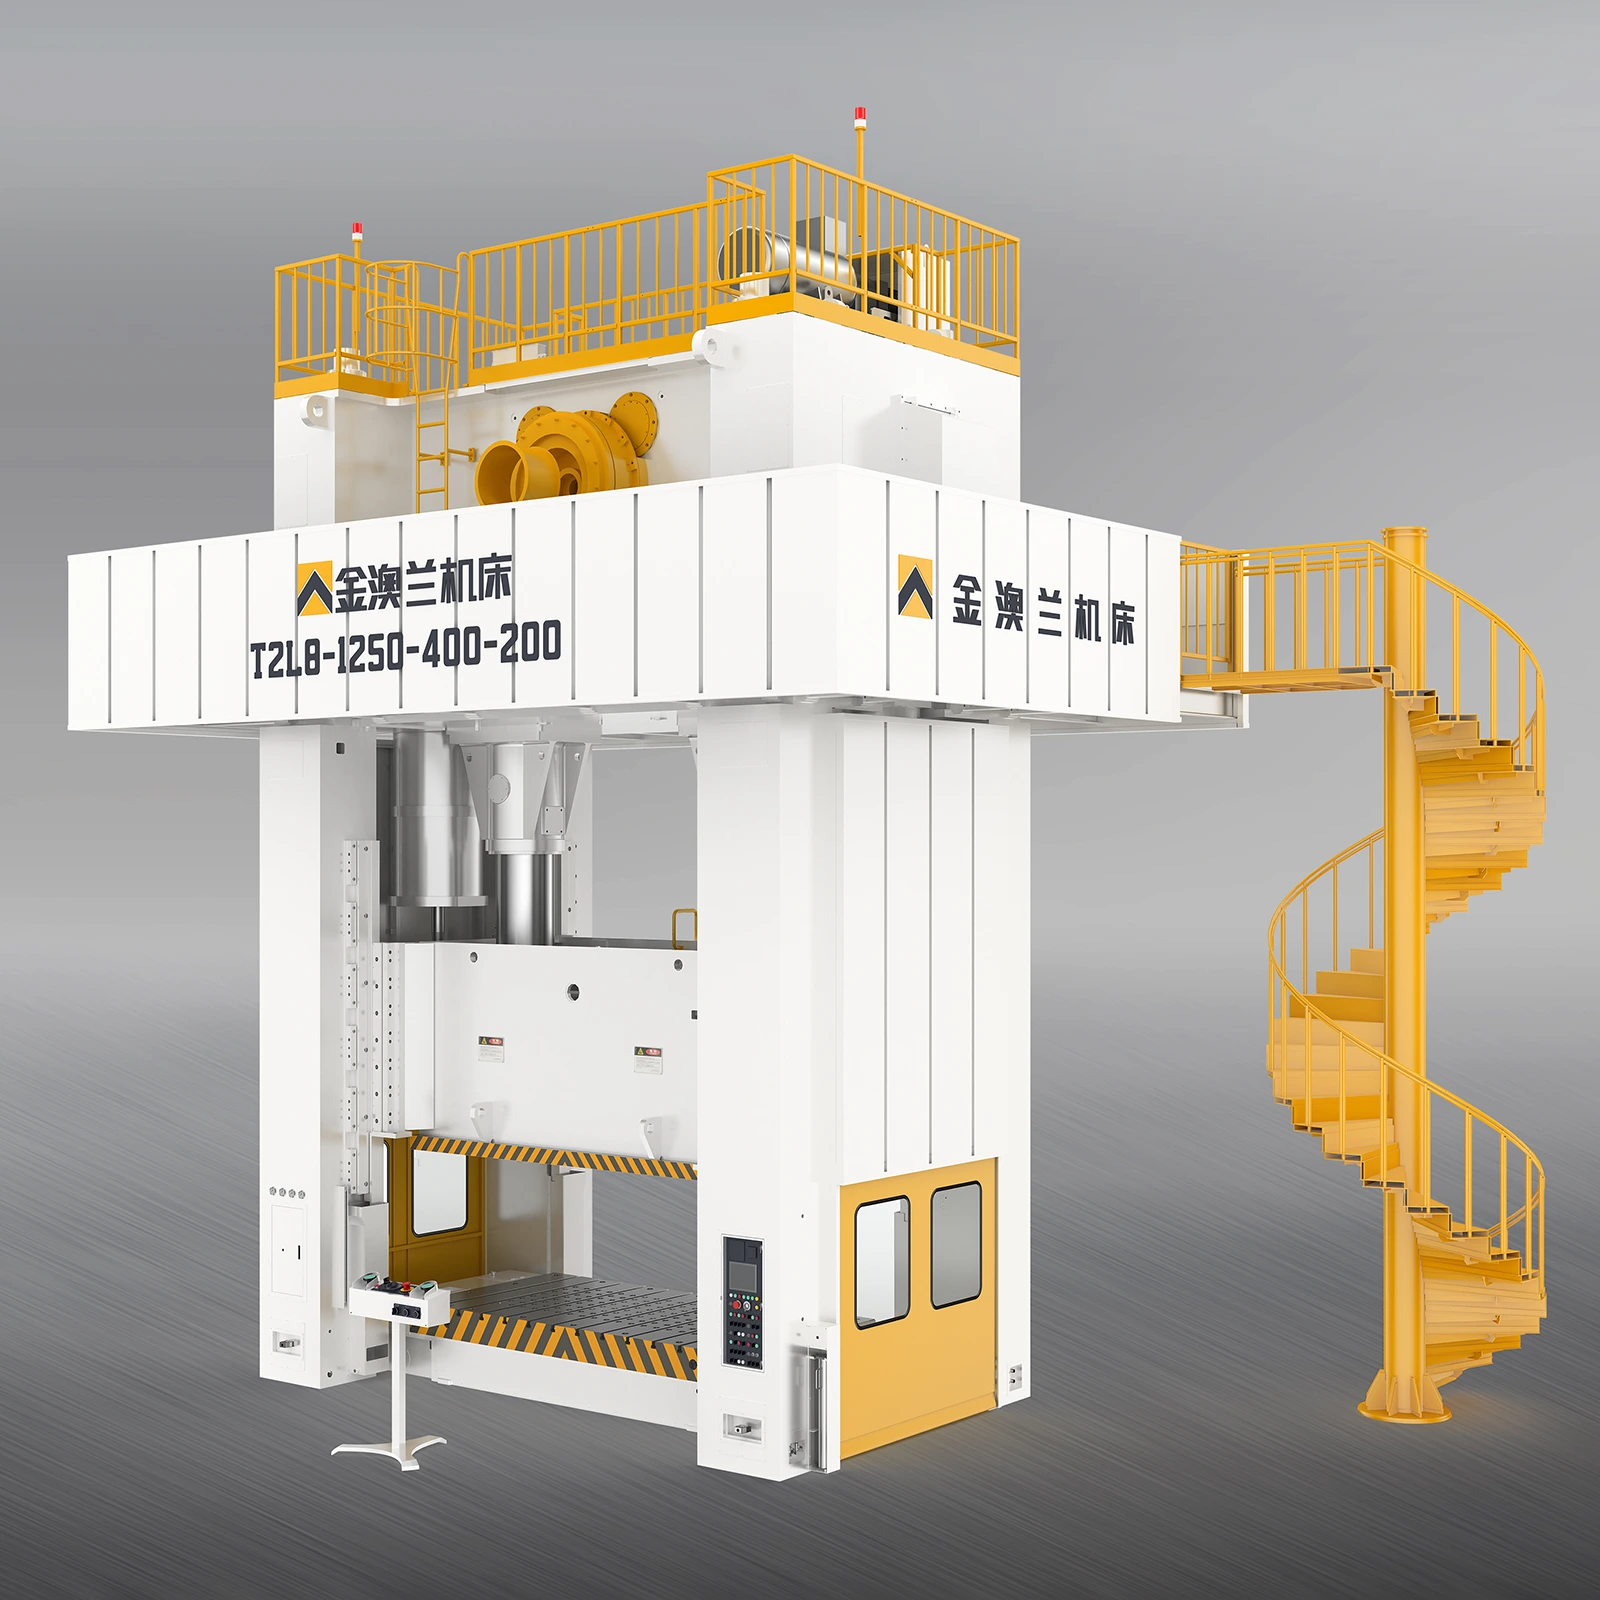
8 リンク モーション技術により、成形プロセス中のスライド速度を制御することでスタンピング品質が向上します。成形ストロークを遅くすると、材料がスムーズに流れ、欠陥が減り、表面品質が向上します。
自動車部品や家電製品のハウジングなどの大型パネルでは、成形中に一貫した材料の流れが必要です。
8 リンク モーション プレスでは、パンチが材料に接触するとスライドが遅くなります。これにより、金属が伸びる時間が長くなり、次のような問題が軽減されます。
材料の薄化
引き裂く
不均一な成形
この利点は、より制御された成形条件を必要とする高張力鋼およびアルミニウム材料にとって特に重要です。
また、制御された動作により、材料の分布が改善され、最終形状がより正確になるため、浅絞りの用途も改善されます。
高強度材料は成形後に部分的に元の形状に戻ることが多く、スプリングバックの問題が発生します。
8 リンク モーション プレスの制御された成形速度により、力がより徐々に加えられます。これは以下の削減に役立ちます。
スプリングバック
しわ
ひび割れ
寸法誤差
成形段階で安定した圧力を維持することで、メーカーは工具の調整を少なくしてより正確な部品を製造できます。
大型の外装パネルには、滑らかな表面と正確なディテールが必要です。衝撃速度が速いと、表面に跡がつき、摩擦による損傷が生じ、金型が摩耗する可能性があります。
8 リンク モーションにより、材料接触時の衝撃が軽減され、次の効果が得られます。
金型表面を保護する
表面欠陥の低減
外観品質の向上
ストロークの底部での成形時間が長くなることで、エンボス加工とコイニングのパフォーマンスも向上し、追加のコストをかけずに、より鮮明な細部とより正確な形状が可能になります。
ツーリングの磨耗は、大型パネルのプレス加工において多大な操業コストをもたらします。標準的なプレスでは、高張力材料の打ち抜きまたは打ち抜き時に激しいスナップスルー衝撃が発生します。この逆トン数により、ダイ、プレスベッド、クラウンを通して破壊的な振動が伝わります。リンク ドライブの修正された運動学により、材料の噛み合いが柔らかくなり、この衝撃が大幅に軽減されます。
衝撃速度の低下は、パンチの欠けやダイの摩耗の減少に直接つながります。工具の刃先が材料に衝突することはありません。彼らは制御された力でそれを切り裂きます。このより緩やかな係合により、定期的な金型メンテナンスの間隔が延長されます。工具室の技術者は、パンチの研ぎ、壊れたスプリングの交換、かじりついた金型部分の修理に費やす時間を短縮します。数百万回のサイクルにわたって、衝撃と振動が軽減されることで、複雑な順送金型や重い鋳鉄金型シューの構造的完全性が維持されます。
スクラップの削減は、スタンピングフロアにおける主要なコスト回収メカニズムとして機能します。品質を維持しながら全体の生産コストを削減するには、材料の歩留まりを最大化する必要があります。成形速度が遅いため、引き裂きや割れが防止されるため、オペレーターが生産する不合格パネルの数が少なくなります。このスクラップ率の即時低下は、各生産工程の収益性を直接的に改善します。
メタルフローの改善により、金型設計者はより緊密なブランクネスティングを実装できるようになります。プレスが金属の流れを効果的に制御すると、プロセスでシートを所定の位置に保持するために必要な余分なバインダー材料が少なくなります。エンジニアは、開始ブランクの全体的なサイズを縮小できます。アルミニウムまたは先進的な高張力鋼の連続コイルからわずか数ミリメートルの幅を削ることで、年間生産スケジュール全体で原材料を大幅に節約できます。まったく同じ数の良質な部品を生産するには、より少ないコイル重量を購入する必要があります。
この技術を中量から大量の順送プレス ラインと統合するには、慎重な計画が必要ですが、高い効率が得られます。順送金型は、金属ストリップがプレスに送られるときに複数の操作を連続して実行します。修正されたストロークタイミングは、ここで明確な利点をもたらします。急速なアップストロークとより遅いダウンストロークにより、従来のフィード ウィンドウが変わります。
適切に同期すると、この変更されたタイミングにより、パーツ転送のウィンドウがより大きく、より安定します。パンチが噛み合う前に、金属ストリップが前進してパイロット ピンに収まるまでの時間が長くなります。この安定性により、送りミス、パイロット穴の伸び、その後のライン停止のリスクが軽減されます。不規則な材料供給や短い供給によって引き起こされるセンサー障害が発生することなくラインが継続的に稼働するため、オペレーターはより高い有効スループットを達成できます。
標準のクランク プレスと偏心プレスは、その機械的な単純さにより業界で主流となっています。これらは、回転運動から直線運動への直接的な変換を利用します。このシンプルさにより、信頼性が高く、比較的安価に製造できます。ただし、その固定調和運動曲線により、高いサイクル率で実行すると、スライドが高速で材料に衝突するようになります。
リンクプレスにより修正されたカーブが導入されます。トレードオフは明らかです。標準印刷機は初期費用が低く、メンテナンス要件も簡単です。しかし、複雑な絞りにおけるリンク モーション システムの部品品質、メタル フロー機能、工具寿命の指標に適合することはできません。深くて大きなパネルをスタンピングする場合、標準的なクランク プレスによって発生するスクラップは、初期コストの節約をすぐに超えてしまいます。結局、不合格になった部品や壊れた工具によって、より安価な印刷機の代金を支払うことになります。
サーボプレスは究極の運動学的柔軟性を実現します。高トルクのサーボモーターにより、オペレーターは無限のストロークプロファイルをプログラムし、任意の時点でラムを一時停止、逆転、または減速させることができます。振り子のストロークをプログラムして、浅い部分を非常に速く走らせることができます。ただし、この柔軟性には巨額の資本プレミアム、複雑な電子アーキテクチャ、および高いエネルギー需要が伴います。
8 リンク メカニカル プレスは、非常に効果的な中間点を提供します。深絞り加工と金属流動の改善に必要な特定の修正ストローク プロファイルを実現しながら、サーボ プレスよりも大幅に低い資本コストで実現します。複雑なサーボドライブやコンデンサバンクではなく、堅牢で伝統的な機械的信頼性とフライホイールエネルギーに依存しています。ストロークプロファイルを毎日変更する必要がない、専用の大量順送金型を稼働する施設の場合、メカニカルリンクドライブは優れた ROI を提供します。
特徴 |
標準クランクプレス |
8リンクモーションプレス |
サーボプレス |
|---|---|---|---|
スライド運動学 |
固定調和運動 |
機械的に改良されている(遅い引き込み、速い戻り) |
無限にプログラム可能なプロファイル |
衝撃速度 |
高い生産速度 |
大幅に削減 |
可変 / 完全に制御 |
工具寿命への影響 |
標準的な摩耗と衝撃 |
衝撃が少ないため伸びた |
衝撃が少ないため伸びた |
メンテナンスの複雑さ |
低い |
中 (リンケージ/ピンの数が多い) |
高 (複雑な電子機器/冷却) |
エネルギー貯蔵 |
メカニカルフライホイール |
メカニカルフライホイール |
キャパシタバンク / ダイレクトドライブ |
A: 主な利点は、修正されたスライド速度カーブです。機械的リンケージにより、成形加工中にパンチの速度が低下し、金属が裂けることなく流れることができます。その後、戻りストローク中に急速に速度が上がります。これにより、全体のサイクル タイムから成形速度が切り離され、生産性と精度が再定義されます。
A: 重要な成形段階でメタル フローに利用できる時間が最大 40% 増加します。この持続的な圧力により、材料は金型の形状全体に均一に伸びることができます。深い絞りでの局所的な薄化や裂けを防ぎ、浅くて複雑な絞りでの金属の緩みやしわを排除します。
A: いいえ。材料と工具を保護するために作業ストロークは大幅に遅くなりますが、プレスはより速い戻りストロークでそれを補います。この急速なアップストロークにより、機械は標準的なプレスと比較して全体の 1 分あたりのストローク (SPM) を維持、さらには増加させることができます。
A: 金型が材料に接触するときの衝撃速度が低下します。このより柔らかい係合により、衝撃衝撃、破壊的な振動、スナップスルー力が大幅に軽減されます。このような激しい運動伝達を最小限に抑えることで、プレスはパンチの欠けを防ぎ、かじりを軽減し、定期的な金型メンテナンスの間隔を延長します。
A: はい、既存の順送金型は物理的に互換性があります。ただし、オペレータは供給と移送のタイミングを調整する必要があります。修正されたスライド運動学により、別の操作ウィンドウが作成されます。アップストロークが速くなると、より高い揚力が発生するため、新しい動作プロファイルに合わせてトランスファーの自動化とセンサーの再調整が必要になります。
A: 主な欠点は機械の複雑さです。このシステムは、単純なクランク プレスと比較して、より多くの機械的リンケージ、接続ピン、青銅ブッシュを使用します。これらの追加の可動部品には、磨耗を防ぎスライドの精度を維持するために、厳格な自動潤滑システムと厳密な監視が必要です。
A: アップストロークが速くなると、大幅に高い揚力と慣性が生成されます。スライドは標準のプレスよりもはるかに早く金型スペースを通過します。これには、高度に同期された迅速な転送の自動化が必要です。標準的な機械式フィーダーでは対応が難しく、高速サーボ駆動のフィーダーへのアップグレードが必要になる場合がよくあります。


