
Visualizzazioni: 0 Autore: Editor del sito Orario di pubblicazione: 21/09/2026 Origine: Sito


Lo stampaggio di metalli di grandi dimensioni impone una scelta difficile nel reparto di produzione. O fai correre la linea velocemente e distruggi le tue parti, oppure la fai andare lentamente e uccidi la tua produttività. Le tradizionali presse a manovella ed eccentriche colpiscono duramente il pezzo grezzo ad alte velocità. Questo impatto aggressivo lacera l'acciaio ad alta resistenza, spiegazza l'alluminio e distrugge i rivestimenti dello stampo. Se rallenti il pistone per proteggere gli utensili e ottenere un buon tiraggio, i tuoi colpi al minuto scendono al di sotto dei livelli redditizi.
IL La pressa mobile a otto collegamenti risolve questo collo di bottiglia meccanico. Cambia completamente la cinematica della diapositiva. Il collegamento rallenta il pistone subito prima che colpisca il metallo, dando al materiale il tempo di fluire e allungarsi senza fratturarsi. Una volta terminata l'estrazione, il pistone torna al punto morto superiore ad alta velocità. Ottieni la bassa velocità di disegno necessaria per la qualità, oltre al tempo di ciclo veloce necessario per il volume.
Controllo cinematico: il movimento a otto collegamenti modifica la curva di velocità della slitta, offrendo un miglioramento fino al 40% nel controllo del flusso del metallo senza sacrificare le corse complessive al minuto (SPM).
Garanzia di qualità: la ridotta velocità di impatto mitiga direttamente il ritorno elastico, lo strappo e i danni superficiali nelle geometrie dei pannelli grandi e complesse, a vantaggio sia degli imbutimenti profondi che di quelli superficiali.
Longevità degli utensili: velocità di impegno inferiori riducono significativamente gli urti e le vibrazioni, prolungando la durata dello stampo e riducendo i costi di manutenzione degli utensili.
Adeguamento strategico: pur richiedendo un investimento di capitale iniziale più elevato rispetto alle presse meccaniche standard, la tecnologia offre un ROI superiore in applicazioni di stampaggio progressivo, di imbutitura e con volumi elevati in cui la riduzione degli scarti è fondamentale.
Sommario
Una pressa a movimento a otto collegamenti utilizza uno speciale sistema di collegamento per controllare il movimento della diapositiva. A differenza delle tradizionali presse a manovella, può rallentare la slitta durante la formatura e accelerarla durante la corsa di ritorno.
Questo controllo del movimento dà al materiale più tempo per allungarsi e fluire, riducendo gli strappi e migliorando la qualità delle parti mantenendo un'elevata velocità di produzione.
Le presse tradizionali utilizzano uno schema di movimento fisso. La velocità della slitta cambia con la rotazione della manovella, rendendo difficile ridurre la velocità di formatura senza ridurre la produzione.
Un sistema a otto collegamenti modifica questo processo attraverso una struttura di collegamento meccanico. Rallenta lo scorrimento quando lo stampo entra in contatto con il materiale, consentendo una formatura più fluida e riducendo l'impatto sui materiali ad alta resistenza.
Dopo la formatura, la diapositiva ritorna rapidamente per mantenere l'efficienza produttiva.
Vantaggi principali:
Migliore controllo del flusso di metallo
Strappi e deformazioni ridotte
Maggiore efficienza produttiva
Ad esempio, una pressa con movimento di collegamento può funzionare alla stessa velocità di 20 SPM di una pressa standard fornendo allo stesso tempo una velocità di formatura più lenta simile a quella di una macchina a velocità inferiore.

La corsa di ritorno più veloce crea forze di accelerazione più elevate. Pertanto, la struttura della pressa e il sistema di automazione devono essere progettati per gestire questi cambiamenti.
Le presse a movimento di collegamento richiedono un'adeguata coordinazione con:
Muore progressive
Sistemi di trasferimento
Alimentatori automatici
Sensori di protezione dello stampo
La corsa ascendente più veloce richiede regolazioni precise dei tempi. Una corretta sincronizzazione previene le collisioni di trasferimento e garantisce una produzione stabile.
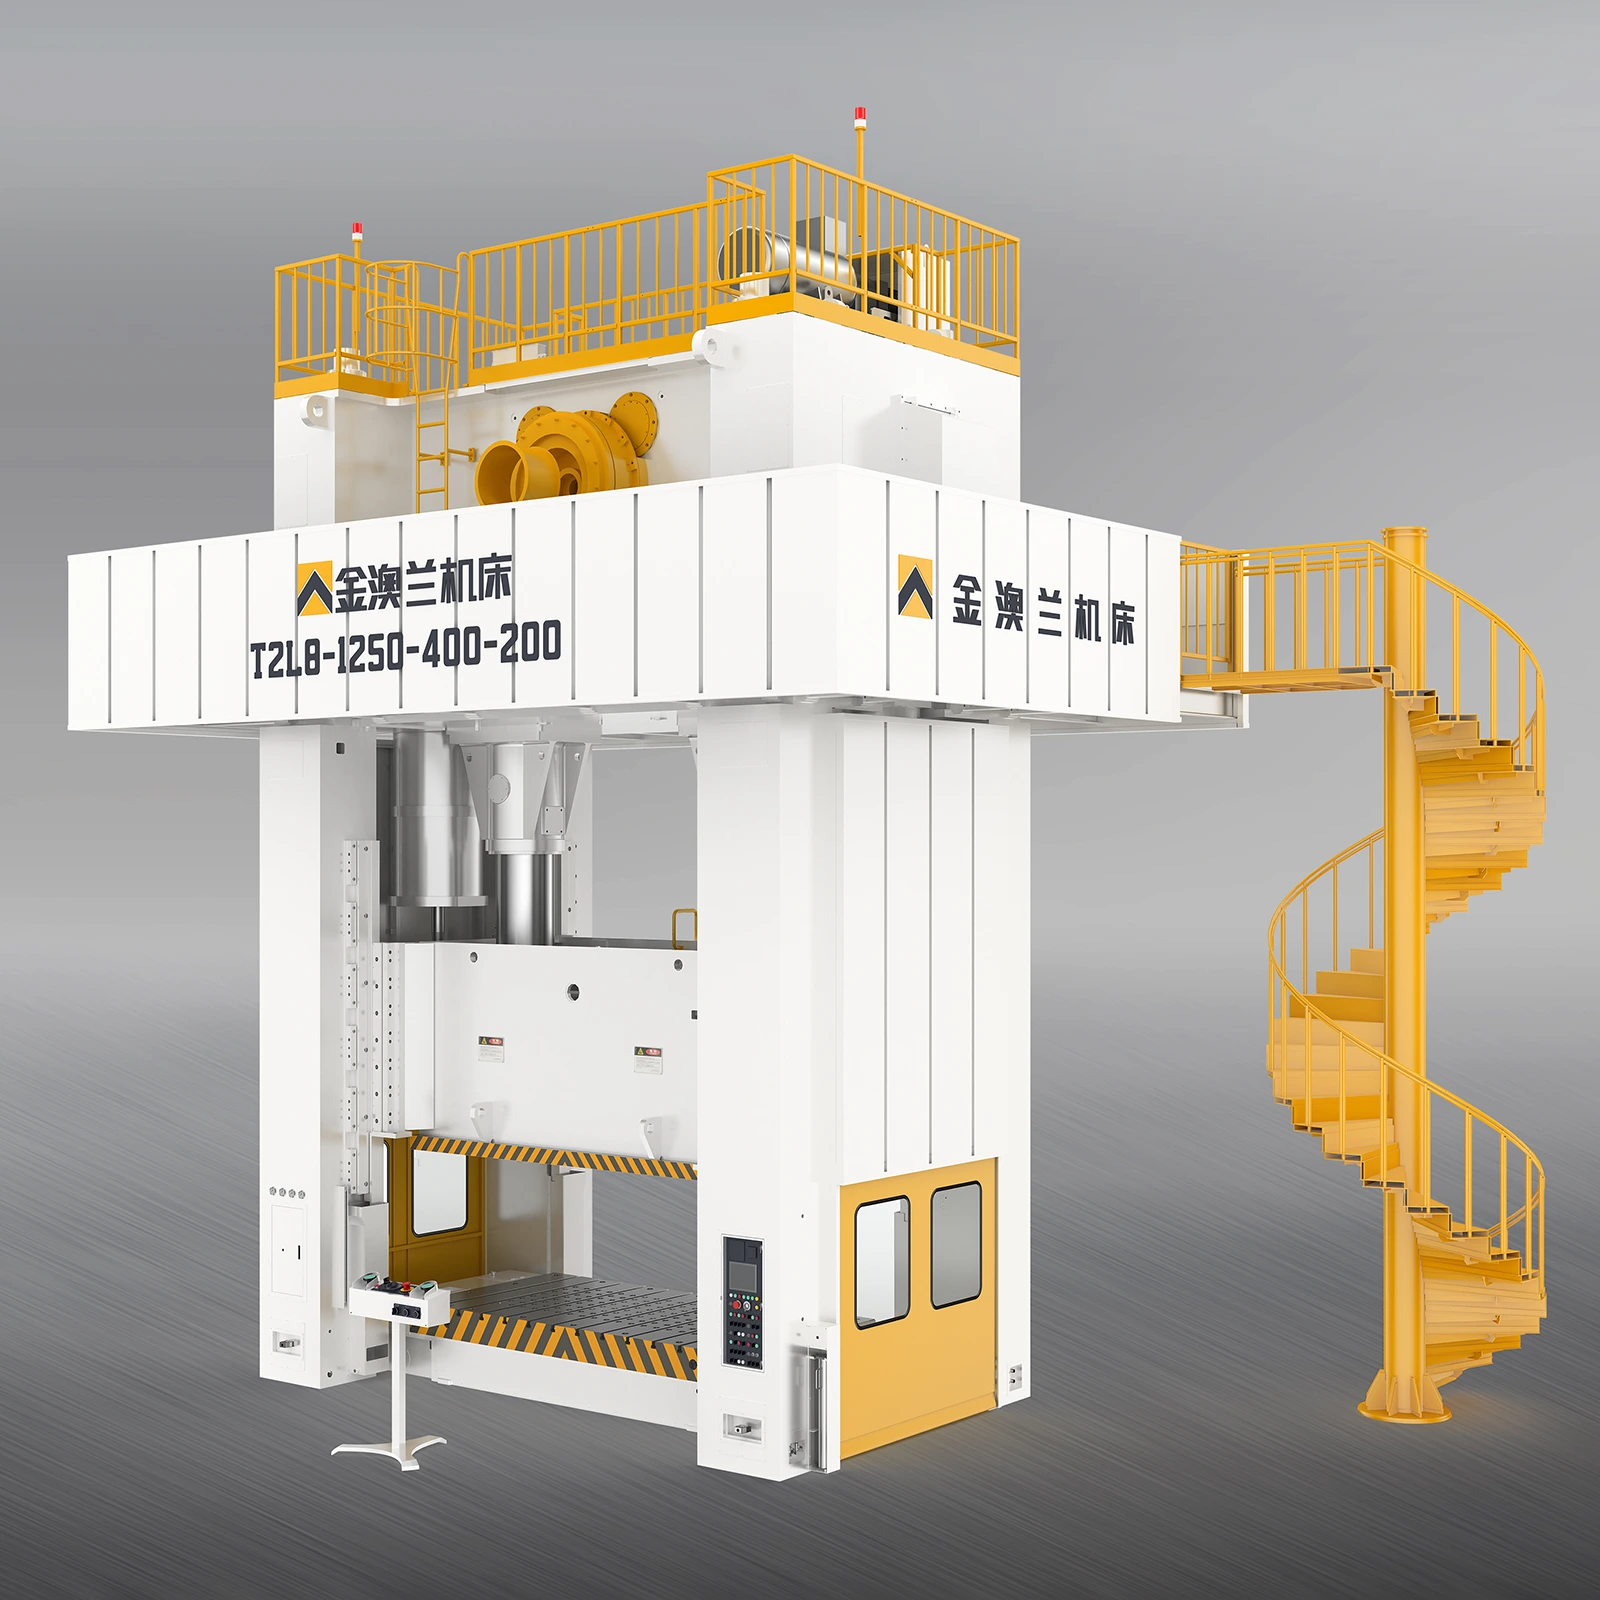
La tecnologia di movimento a otto collegamenti migliora la qualità di stampaggio controllando la velocità della slitta durante il processo di formatura. La corsa di formatura più lenta aiuta il flusso dei materiali in modo uniforme, riduce i difetti e migliora la qualità della superficie.
Pannelli di grandi dimensioni, come parti di automobili e alloggiamenti di elettrodomestici, richiedono un flusso di materiale costante durante la formatura.
Le presse con movimento a otto maglie rallentano la slitta quando il punzone entra in contatto con il materiale. Ciò dà al metallo più tempo per allungarsi e riduce problemi come:
Diluizione del materiale
Strappo
Formatura irregolare
Questo vantaggio è particolarmente importante per i materiali in acciaio e alluminio ad alta resistenza, che richiedono condizioni di formatura più controllate.
Il movimento controllato migliora anche le applicazioni di imbutitura superficiale garantendo una migliore distribuzione del materiale e forme finali più precise.
I materiali ad alta resistenza spesso ritornano parzialmente alla loro forma originale dopo la formazione, creando problemi di ritorno elastico.
La velocità di formatura controllata di una pressa con movimento a otto maglie applica la forza in modo più graduale. Questo aiuta a ridurre:
Ritorno elastico
Rughe
Crepe
Errori dimensionali
Mantenendo una pressione stabile durante la fase di formatura, i produttori possono ottenere parti più precise con meno modifiche agli utensili.
I grandi pannelli esterni richiedono superfici lisce e dettagli precisi. L'elevata velocità di impatto può creare segni sulla superficie, danni da attrito e usura dello stampo.
Il movimento a otto collegamenti riduce l'impatto durante il contatto con il materiale, aiutando a:
Proteggere le superfici dello stampo
Ridurre i difetti superficiali
Migliora la qualità dell'aspetto
Il tempo di formatura più lungo nella parte inferiore della corsa migliora anche le prestazioni di goffratura e coniatura, consentendo dettagli più nitidi e caratteristiche più accurate senza ulteriori costi.
L'usura degli utensili rappresenta una spesa operativa enorme nello stampaggio di pannelli di grandi dimensioni. Le presse standard generano forti shock durante la punzonatura o la tranciatura di materiali ad alta resistenza. Questo tonnellaggio inverso invia vibrazioni distruttive attraverso lo stampo, il piano della pressa e la corona. La cinematica modificata dell'azionamento del collegamento ammorbidisce l'impegno del materiale, smorzando notevolmente questo shock.
Velocità di impatto inferiori si traducono direttamente in una riduzione della scheggiatura del punzone e dell'usura della matrice. I taglienti dell'utensile non sbattono nel materiale; lo attraversano con forza controllata. Questo impegno più morbido prolunga gli intervalli tra la manutenzione ordinaria dello stampo. I tecnici dell'attrezzeria dedicano meno tempo all'affilatura dei punzoni, alla sostituzione delle molle rotte e alla riparazione delle sezioni usurate dello stampo. Nel corso di milioni di cicli, la riduzione degli urti e delle vibrazioni preserva l'integrità strutturale degli stampi progressivi complessi e delle pesanti ganasce per stampi in ghisa.
La riduzione degli scarti funge da meccanismo primario di recupero dei costi nel settore dello stampaggio. Ridurre i costi di produzione complessivi mantenendo la qualità richiede la massimizzazione della resa del materiale. Poiché la velocità di formatura più lenta previene strappi e spaccature, gli operatori producono meno pannelli scartati. Questo calo immediato del tasso di scarto migliora direttamente la redditività di ogni ciclo di produzione.
Il flusso di metallo migliorato consente ai progettisti di stampi di implementare un annidamento dei pezzi grezzi più stretto. Quando la pressa controlla efficacemente il flusso del metallo, il processo richiede meno materiale legante in eccesso per mantenere il foglio in posizione. Gli ingegneri possono ridurre la dimensione complessiva del pezzo grezzo iniziale. La riduzione di soli pochi millimetri di larghezza da una bobina continua di alluminio o di acciaio avanzato ad alta resistenza consente di ottenere enormi risparmi di materie prime nell'arco di un programma di produzione annuale. Si acquista un peso inferiore della bobina per produrre esattamente lo stesso numero di pezzi buoni.
L’integrazione di questa tecnologia con linee di stampaggio progressivo di volume medio-alto richiede un’attenta pianificazione, ma garantisce un’elevata efficienza. Gli stampi progressivi eseguono più operazioni in sequenza mentre la striscia di metallo avanza attraverso la pressa. In questo caso la tempistica della corsa modificata offre un netto vantaggio. La rapida salita e la discesa più lenta alterano la tradizionale finestra di alimentazione.
Se sincronizzata correttamente, questa temporizzazione modificata fornisce una finestra più ampia e più stabile per il trasferimento delle parti. La striscia di metallo ha più tempo per avanzare e sistemarsi nei perni pilota prima che il punzone si impegni. Questa stabilità riduce il rischio di inceppamenti, allungamento del foro pilota e conseguenti arresti della linea. Gli operatori ottengono una produttività effettiva più elevata perché la linea funziona ininterrottamente senza guasti ai sensori causati da un'alimentazione irregolare del materiale o da alimentazioni brevi.
Le presse standard a manovella ed eccentriche dominano il settore grazie alla loro semplicità meccanica. Utilizzano una semplice conversione del movimento da rotatorio a lineare. Questa semplicità li rende altamente affidabili e relativamente economici da produrre. Tuttavia, la loro curva di movimento armonico fissa costringe la slitta a colpire il materiale ad alta velocità quando funziona a velocità di ciclo elevate.
Le presse di collegamento introducono una curva modificata. Il compromesso è chiaro. Le macchine da stampa standard offrono costi iniziali inferiori e requisiti di manutenzione più semplici. Tuttavia, non riescono a eguagliare la qualità delle parti, le capacità di flusso del metallo e i parametri di durata dell'utensile dei sistemi di movimento dei collegamenti nei disegni complessi. Quando si stampano pannelli profondi e di grandi dimensioni, gli scarti generati da una pressa a manovella standard eclissano rapidamente il risparmio iniziale sui costi. Alla fine si finisce per pagare la macchina da stampa più economica a causa di parti scartate e utensili rotti.
Le servopresse rappresentano il massimo della flessibilità cinematica. I servomotori a coppia elevata consentono agli operatori di programmare profili di corsa infiniti, fermando, invertendo o rallentando il pistone in qualsiasi punto. È possibile programmare una corsa del pendolo in modo che funzioni estremamente velocemente su parti poco profonde. Tuttavia, questa flessibilità comporta un enorme premio di capitale, un’architettura elettronica complessa e un’elevata domanda di energia.
Una pressa meccanica a otto maglie rappresenta una via di mezzo altamente efficace. Fornisce lo specifico profilo di corsa modificato necessario per l'imbutitura profonda e un migliore flusso del metallo, ma a un costo di capitale significativamente inferiore rispetto a una servopressa. Si basa sull'affidabilità meccanica robusta e tradizionale e sull'energia del volano piuttosto che su servoazionamenti complessi e banchi di condensatori. Per le strutture che utilizzano stampi progressivi dedicati a volumi elevati in cui il profilo della corsa non necessita di modifiche giornaliere, l'azionamento del collegamento meccanico offre un ROI superiore.
Caratteristica |
Pressa a manovella standard |
Pressa con movimento a otto collegamenti |
Servopressa |
|---|---|---|---|
Cinematica delle diapositive |
Moto armonico fisso |
Modificato meccanicamente (estrazione lenta, ritorno veloce) |
Profili infinitamente programmabili |
Velocità d'impatto |
Elevato alle velocità di produzione |
Significativamente ridotto |
Variabile / Completamente controllato |
Impatto sulla vita dell'utensile |
Usura e shock standard |
Esteso a causa del basso shock |
Esteso a causa del basso shock |
Complessità di manutenzione |
Basso |
Medio (più collegamenti/pin) |
Alto (elettronica complessa/raffreddamento) |
Stoccaggio dell'energia |
Volano meccanico |
Volano meccanico |
Banchi di condensatori/azionamento diretto |
R: Il vantaggio principale è la curva di velocità di scorrimento modificata. Il cinematismo meccanico rallenta il punzone durante la fase di formatura, consentendo al metallo di fluire senza lacerarsi. Quindi accelera rapidamente durante la corsa di ritorno. Ciò ridefinisce la produttività e la precisione disaccoppiando la velocità di formatura dal tempo di ciclo complessivo.
R: Aumenta il tempo disponibile per il flusso del metallo fino al 40% durante la fase critica di formatura. Questa pressione sostenuta consente al materiale di allungarsi uniformemente sulla geometria dello stampo. Previene l'assottigliamento e lo strappo localizzati nelle imbutiture profonde ed elimina il metallo allentato o le grinze nelle imbutiture poco profonde e complesse.
R: No. Sebbene la corsa di lavoro sia significativamente più lenta per proteggere il materiale e gli utensili, la pressa compensa con una corsa di ritorno molto più veloce. Questa rapida salita garantisce che la macchina mantenga, o addirittura aumenti, le corse al minuto complessive (SPM) rispetto alle presse standard.
R: Riduce la velocità di impatto quando la matrice impegna il materiale. Questo impegno più morbido riduce drasticamente gli shock da impatto, le vibrazioni distruttive e le forze di scatto. Riducendo al minimo questi violenti trasferimenti cinetici, la pressa previene la scheggiatura del punzone, riduce l'usura e prolunga gli intervalli tra la manutenzione ordinaria dello stampo.
R: Sì, gli stampi progressivi esistenti sono fisicamente compatibili. Tuttavia, gli operatori devono regolare i tempi di alimentazione e trasferimento. La cinematica della slitta modificata crea una finestra operativa diversa. La corsa verso l'alto più rapida genera forze di sollevamento più elevate, richiedendo l'automazione del trasferimento e la ricalibrazione dei sensori per adattarli al nuovo profilo di movimento.
R: Lo svantaggio principale è la complessità meccanica. Il sistema utilizza un numero maggiore di collegamenti meccanici, perni di collegamento e boccole in bronzo rispetto a una semplice pressa a manovella. Queste parti mobili aggiuntive richiedono sistemi di lubrificazione rigorosi e automatizzati e un monitoraggio rigoroso per prevenire l'usura e mantenere la precisione della guida.
R: La corsa verso l'alto più rapida genera forze di sollevamento e inerzia significativamente più elevate. La slitta libera lo spazio dello stampo molto più velocemente di una pressa standard. Ciò richiede un'automazione dei trasferimenti rapida e altamente sincronizzata. Gli alimentatori meccanici standard possono avere difficoltà a tenere il passo, spesso rendendo necessario un aggiornamento ad apparecchiature di alimentazione servoassistite ad alta velocità.


