
Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-09-21 Origine : Site


L’emboutissage de pièces massives et asymétriques présente un défi technique de taille. Vous devez gérer un tonnage extrême sur de larges zones de lit sans compromettre le parallélisme des coulisses ou la qualité des pièces. Lors du formage de panneaux de carrosserie automobile, de coques d'appareils ou de gros composants aérospatiaux, la force requise est rarement parfaitement centrée sous le vérin. Cette charge excentrique crée une contrainte immense sur la structure de la presse. Si vous sous-spécifiez le système de suspension, les forces décentrées entraînent une usure prématurée des matrices, des tolérances de pièces inacceptables et des dommages catastrophiques à l'équipement.
Pour résoudre ce problème, il faut évaluer les différences structurelles fondamentales entre les architectures de presse. Le choix d'un La presse à quatre points ou à deux points dicte la viabilité opérationnelle à long terme, la durée de vie des outils, la compatibilité de l'automatisation et l'efficacité globale de l'équipement. La sélection de la bonne configuration garantit que le coulisseau reste parallèle à la traverse même en cas de moments de basculement sévères, protégeant ainsi à la fois l'outillage et le châssis de la presse.
Parallélisme sous charge : une presse à quatre points offre une résistance supérieure au basculement du coulisseau lors de charges excentrées importantes, ce qui la rend obligatoire pour les pièces massives et asymétriques.
Limites de taille du lit : Les presses à deux points sont généralement optimales pour les dimensions de lit de gauche à droite allant jusqu'à 120 à 144 pouces ; le dépassement nécessite généralement une architecture en quatre points pour empêcher la déviation.
Stratégie d'outillage et d'automatisation : les matrices de transfert multipostes avec de lourdes charges déséquilibrées aux extrémités du lit de presse, ainsi que l'automatisation robotique nécessitant de grandes ouvertures de fenêtres, nécessitent la mécanique de support d'angle d'un système à quatre points.
Capacités d'emboutissage profond : les systèmes à quatre points offrent une stabilité supérieure lors de l'intégration de coussins de matrice massifs requis pour l'emboutissage profond de grands panneaux automobiles ou électroménagers.
Coût par rapport à la capacité : Même si une presse à quatre points nécessite un investissement initial nettement plus élevé et une maintenance complexe, elle réduit considérablement l'usure des outils et les taux de rebut dans les applications à grands panneaux.
Table des matières
Un système de suspension de presse maintient la glissière et le support correctement alignés pendant l'emboutissage. Il répartit uniformément les forces de formage et réduit la déformation sous de lourdes charges.
Lors de l'emboutissage, le matériau repousse contre la glissière. Les charges équilibrées sont plus faciles à manipuler, mais les pièces volumineuses ou complexes créent souvent des forces inégales. Le système de suspension permet de maintenir la stabilité et de protéger l'outillage.
Une presse à deux points utilise deux connexions d'entraînement pour déplacer la diapositive. Cette conception offre une bonne stabilité pour les opérations d'emboutissage standard où les charges sont relativement équilibrées.
Applications courantes :
Matrices progressives
Pièces d'estampage standard
Processus de production équilibrés
Les presses à deux points s'appuient sur des systèmes de guidage pour réduire le mouvement du coulisseau sous charge. Ils sont économiques et adaptés à de nombreuses applications générales d’estampage.
Une presse à quatre points utilise quatre connexions d'entraînement situées près des coins de la diapositive. Cette conception offre un meilleur support et améliore la stabilité lors de fortes charges excentrées.
Avantages :
Meilleur alignement des diapositives
Une plus grande résistance aux forces inégales
Convient aux pièces grandes et complexes
Les presses à quatre points sont couramment utilisées pour l’emboutissage profond et l’emboutissage de grands panneaux. Leurs systèmes d'entraînement avancés offrent un contrôle de force plus fort mais nécessitent une synchronisation et une maintenance plus complexes.
Mécanisme d'entraînement |
Demande principale |
Caractéristiques de livraison de force |
Impact structurel |
|---|---|---|---|
Vilebrequin standard |
Matrices de découpage, de formage peu profond et progressives à grande vitesse. |
Fournit un tonnage maximal très proche du point mort bas (BDC). |
Soumis à une torsion sous des charges excentrées extrêmes. |
Engrenage excentrique |
Emboutissage profond, formage de grands panneaux, matrices de transfert lourdes. |
Maintient un tonnage élevé plus haut dans la course (par exemple, 1/2 pouce au-dessus du PMB). |
Élimine la torsion du vilebrequin ; offre une rigidité structurelle massive. |
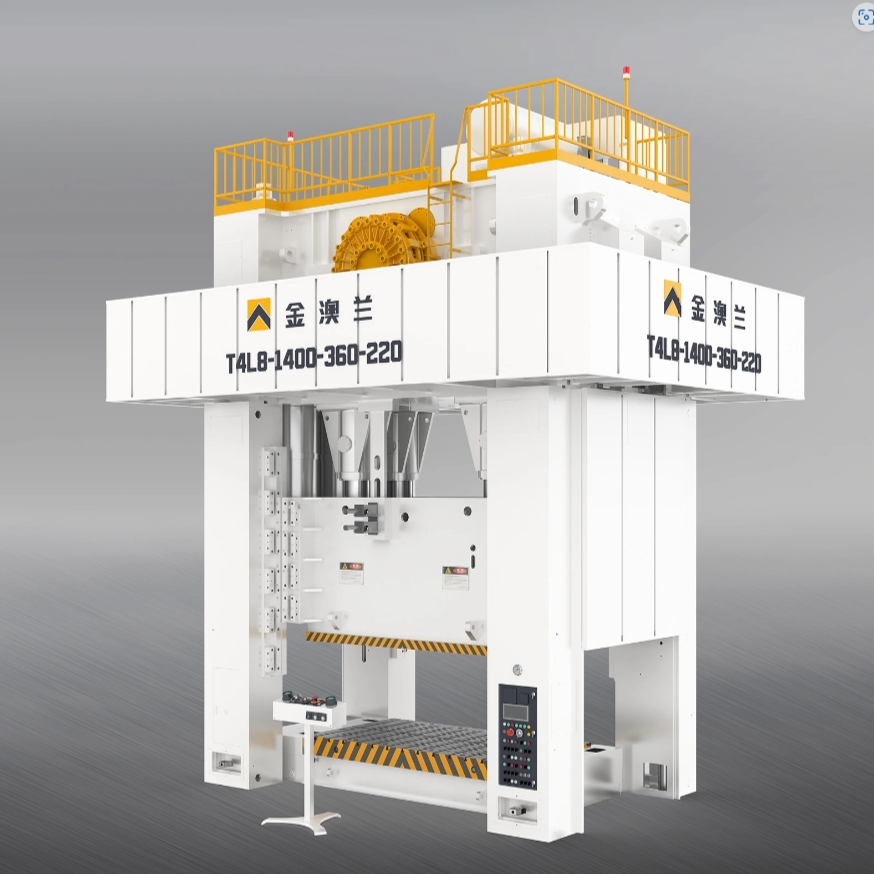
Les grandes pièces créent intrinsèquement des charges décentrées. Pensez à former un panneau de porte automobile. La matrice peut nécessiter un emboutissage profond à une extrémité pour former le cadre de la fenêtre, tandis que l'autre extrémité ne nécessite qu'un rognage peu profond pour le bord de la porte. L'épaisseur du matériau, la profondeur d'emboutissage et le tonnage requis varient considérablement dans l'espace de la matrice. Cette répartition inégale des forces met à l’épreuve l’intégrité structurelle de la presse.
Un chargement inégal peut provoquer le basculement de la diapositive et réduire la précision de l'estampage. Lorsque la force est concentrée sur un côté de la matrice, la glissière peut perdre son alignement parallèle avec le support.
Les presses à deux points s'appuient principalement sur des systèmes de guidage pour contrôler le mouvement du coulisseau. Sous de lourdes charges excentrées, les composants de guidage subissent davantage de contraintes et d'usure.
Au fil du temps, un jeu accru peut réduire la précision de l’alignement et affecter la qualité de la pièce.
Les presses à quatre points utilisent quatre connexions d'entraînement pour mieux équilibrer les forces inégales. Les points d'appui aident à maintenir le parallélisme des glissières sans compter uniquement sur le système de guidage.
Cela rend les presses à quatre points adaptées pour :
Grandes pièces d'estampage
Panneaux automobiles
Applications de formage lourd
L'emboutissage profond nécessite un contrôle précis du flux de matière. Les coussins de matrice fournissent une pression vers le haut pour aider à prévenir les rides et les fissures pendant le formage.
Les grands coussins créent une résistance importante contre le glissement. Les conceptions de presses à quatre points gèrent mieux ces forces car la glissière reçoit un soutien de plusieurs points, maintenant une surface de formage plus stable.
Un mauvais alignement des glissières peut affecter à la fois la durée de vie de l’outil et la qualité de la pièce finie.
Les problèmes courants incluent :
Dommages causés par le poinçon : un mauvais alignement augmente la contrainte sur les outils de perçage.
Usure de la matrice : un alignement incorrect entraîne une friction et un endommagement plus rapide de l'outil.
Flux de matériau irrégulier : un mauvais contrôle de la pression peut provoquer des défauts de formage.
Pièces fissurées : Un formage incorrect peut entraîner des fissures ou des déchirures.
Problèmes d'automatisation : le mouvement des glissières peut interférer avec les systèmes de transfert.
Taux de rebut plus élevé : un plus grand nombre de pièces défectueuses augmente les coûts de production.
Le maintien d’un bon alignement des glissières permet de prolonger la durée de vie des matrices, d’améliorer la cohérence du produit et de réduire les temps d’arrêt.
La sélection de la bonne architecture nécessite une évaluation technique stricte. Les ingénieurs doivent comparer les deux systèmes sur des paramètres de production critiques pour s'assurer que la machine répond aux exigences en matière d'outillage. Vous ne pouvez pas simplement considérer le tonnage total ; vous devez évaluer la façon dont la presse gère ce tonnage dans ses dimensions physiques.
Métrique technique |
Presse à deux points |
Presse à quatre points |
|---|---|---|
Limite de largeur de lit standard |
Jusqu'à 144 pouces |
144 pouces à 300+ pouces |
Capacité de charge décentrée |
Modéré (s'appuie fortement sur les gibs) |
Élevé (s'appuie sur les pitmans de coin) |
Stabilité d'avant en arrière |
Limité par la largeur du pitman |
Excellent support de coin |
Taille de la fenêtre d'automatisation |
Standard (restreint souvent les gros robots) |
Surdimensionné (idéal pour les systèmes de transfert à 3 axes) |
Type d'outillage idéal |
Matrices progressives centrées |
Grandes matrices de transfert et de panneaux |
Les seuils techniques dictent les limites pratiques de la conception des presses. Une presse à deux points devient structurellement inadéquate lorsque la dimension de gauche à droite dépasse environ 144 pouces. Au-delà de cette largeur, l'écart entre les deux pitmans devient trop important. La glissière s'inclinera inévitablement au centre sous de lourdes charges, quelle que soit l'épaisseur de la pièce moulée.
Les dimensions recto-verso jouent également un rôle essentiel. Les lits larges d’avant en arrière nécessitent presque toujours une presse à quatre points. Une connexion à deux points ne peut pas fournir une rigidité suffisante sur un lit profond. Le toboggan basculera vers l'avant ou vers l'arrière si la charge s'éloigne de la ligne centrale exacte. Par exemple, l'estampage d'une coque de gros appareil nécessite un lit profond pour accueillir la station de tirage, ce qui rend obligatoire une configuration en quatre points.
Les courbes de déflexion mettent en évidence les différences entre les deux systèmes. Les fabricants de presses évaluent la déflexion en millièmes de pouce par pied de longueur du lit. Sous des charges excentriques nominales maximales, une glissière à deux points présente une courbe de déflexion plus raide aux coins non pris en charge. Le matériau cède légèrement et le parallélisme en souffre, entraînant les problèmes d'outillage mentionnés précédemment.
Les dégagements de lardon déterminent l'inclinaison d'un toboggan avant que le cadre ne l'arrête. Une presse à quatre points réduit les contraintes latérales exercées sur le système de guidage. Étant donné que les connexions d'angle maintiennent la glissière à plat, les larves guident simplement le mouvement vertical plutôt que de lutter contre les fortes forces de basculement. Cela prolonge la durée de vie du châssis de la presse, réduit la fréquence des ajustements de lardon et maintient des tolérances plus strictes pendant des décennies d'utilisation intensive.
Les matrices de transfert représentent le test ultime de la stabilité de la presse. Lors d'une opération de transfert, les pièces individuelles se déplacent de station en station à travers le lit via des barres de transfert automatisées. La première station peut effectuer un emboutissage profond nécessitant 800 tonnes, tandis que la cinquième station effectue un emboutissage final nécessitant seulement 50 tonnes. Cela crée un énorme déséquilibre de charge de gauche à droite.
Cette nature déséquilibrée nécessite une stabilité en quatre points. La charge massive excentrée au poste de dessin fera basculer violemment une glissière à deux points. La mécanique de support d'angle d'un système à quatre points absorbe ce tonnage localisé, gardant l'ensemble du coulisseau parallèle afin que les stations de coupe fonctionnent proprement. Si la glissière bascule dans une presse de transfert, le timing des barres de transfert se désynchronisera avec l'espace de la matrice, ce qui entraînera des erreurs d'alimentation.
Les matrices progressives présentent un scénario différent. Une presse à deux points est généralement suffisante pour les applications progressives car la bande continue équilibre la charge sur le lit. Cependant, les matrices progressives robustes estampageant de l'acier épais à haute résistance sur des lits larges peuvent toujours nécessiter une architecture à quatre points pour empêcher la courbure centrale et gérer le tonnage inversé important (snap-through) généré lors du poinçonnage de matériaux épais.

L’estampage moderne repose en grande partie sur l’automatisation. Les différences structurelles dans le cadre de la presse déterminent la facilité avec laquelle vous pouvez intégrer des systèmes robotiques. Les presses à quatre points comportent généralement des montants beaucoup plus larges pour s'adapter aux énormes pitmans d'angle et aux engrenages excentriques.
Ces montants plus larges permettent des ouvertures de fenêtres plus grandes. Les grandes fenêtres facilitent l'intégration des transferts robotisés de pièces, des convoyeurs massifs d'évacuation des déchets et des systèmes automatisés de changement rapide de matrice (QDC). Une presse à deux points a souvent des fenêtres plus étroites, ce qui limite la taille de l'équipement d'automatisation pouvant passer à travers le châssis. Lors de la spécification d'une presse pour une ligne entièrement automatisée, le dégagement des fenêtres est tout aussi critique que la taille du lit.
L’évaluation de l’architecture d’une presse nécessite de regarder au-delà de l’installation initiale. L'empreinte opérationnelle à long terme, la complexité de la maintenance et les besoins énergétiques influencent fortement la viabilité de la ligne d'emboutissage. Vous devez tenir compte des réalités physiques du logement et de l’entretien de ces énormes machines.
Les presses massives nécessitent des fondations massives. Une couronne à quatre pointes est nettement plus lourde et plus large qu'une couronne à deux pointes. Cette masse structurelle supplémentaire nécessite des fosses de fondation profondes, un renforcement considérable du béton et des systèmes spécialisés d'isolation des vibrations. Une presse à quatre points de 2 000 tonnes pourrait nécessiter une fosse de 20 pieds de profondeur, recouverte de béton fortement armé et équipée de pompes de puisard pour la récupération du pétrole.
La hauteur libre des installations est un autre facteur critique. La hauteur imposante d'un entraînement par engrenages excentriques à quatre points nécessite souvent de surélever le toit de l'usine ou de creuser une fosse plus profonde pour maintenir la hauteur de la ligne de passage ergonomique. Le montage d'une presse à quatre points implique des portiques spécialisés et une logistique complexe pour manœuvrer la couronne massive, les montants et les pièces moulées coulissantes en place. L'installation doit avoir la capacité structurelle pour prendre en charge ces opérations de gréage.
La complexité de la maintenance évolue avec le nombre de pièces mobiles. Un système à quatre points comporte deux fois plus de connexions, de broches de poignet, de roulements et d'engrenages qu'un système à deux points. Les équipes de maintenance doivent lubrifier, surveiller et éventuellement reconstruire le double des composants. Le mécanisme de réglage coulissant est également plus complexe, nécessitant une chaîne synchronisée ou un entraînement par engrenages pour garantir que les quatre vis Pitman s'ajustent simultanément sans se coincer.
Cependant, cette complexité mécanique se révèle payante en termes de longévité des outils. Le parallélisme rigide d'un système à quatre points réduit considérablement l'usure des matrices. Les poinçons restent tranchants plus longtemps et les sections de matrice évitent le grippage. La réduction de la maintenance des matrices et des temps d'arrêt imprévus de la presse compense souvent les exigences plus élevées en matière de maintenance mécanique de la presse elle-même. Vous passez plus de temps à entretenir la presse, mais beaucoup moins de temps à retirer les matrices pour les réparations d'urgence.
La technologie servocommandée modifie le paysage des presses mécaniques traditionnelles. Les servomoteurs à couple élevé remplacent les volants d'inertie et les embrayages massifs des presses mécaniques standard. Une presse servo à quatre points représente la solution ultime pour les pièces grandes et complexes, combinant rigidité structurelle et contrôle infini de la course.
La technologie servo offre un contrôle de coulissement inégalé combiné à des profils de course programmables. Vous pouvez ralentir le glissement précisément au point d'impact, effectuer plusieurs frappes en bas de course et optimiser la vitesse d'étirage pour les aciers avancés à haute résistance. Lorsqu'elle est combinée à une suspension à quatre points, une servopresse offre un parallélisme parfait et une flexibilité de formage infinie, éliminant complètement le choc de l'impact tout en conservant le tonnage complet.
Pour garantir une sélection optimale de la presse et la préparation des installations, exécutez les étapes suivantes :
Réalisez une analyse complète du tonnage et des charges excentrées de vos matrices les plus lourdes et les plus complexes à l’aide des données de production existantes.
Mesurez les dimensions requises du lit de gauche à droite et d’avant en arrière pour accueillir vos plus grands systèmes de transfert automatisés et chutes à ferraille.
Installez des moniteurs de tonnage à 4 canaux sur votre équipement actuel pour évaluer la gravité des charges excentriques dans votre atelier.
Évaluez vos taux de rebut actuels et vos journaux de maintenance des matrices pour identifier les problèmes récurrents causés par le basculement des glissières ou l'usure des lardon.
Planifiez un examen technique pour faire correspondre vos exigences de formage spécifiques à la conception appropriée du cadre de presse et de la suspension.
R : Généralement, lorsque la dimension de gauche à droite dépasse 120 à 144 pouces, ou lorsque la dimension d'avant en arrière est exceptionnellement large, nécessitant un support de coin pour empêcher l'inclinaison du glissement.
R : Oui, mais uniquement pour les petites pièces pour lesquelles les charges excentrées aux première et dernière stations ne dépassent pas la capacité de charge excentrique et la résistance au lardon nominales de la presse.
R : Cela fait basculer la glissière, ce qui exerce une force latérale massive sur les cales, entraîne une usure inégale des connexions Pitman et peut éventuellement fissurer le cadre de la presse ou la glissière.
R : Les grands coussinets de matrice exercent une force ascendante massive lors de l’emboutissage profond. Une presse à quatre points répartit cette contre-force plus uniformément entre ses quatre connexions de coin, empêchant ainsi la glissière de s'incliner vers le haut au centre, ce qui constitue un risque dans les presses larges à deux points.
R : Mécaniquement, oui, grâce au double des connexions, des engrenages et des roulements. Cependant, cela réduit souvent les coûts globaux de maintenance en prolongeant considérablement la durée de vie des matrices.
R : Oui, il est fortement recommandé de disposer d'un moniteur de tonnage à 4 canaux pour garantir que la charge est répartie dans des limites sûres sur les quatre connexions, évitant ainsi les surcharges cachées.
R : Les configurations à quatre et deux points se trouvent presque exclusivement dans les presses à côté droit, car les presses à cadre en C sont structurellement inadaptées aux tonnages massifs et aux tailles de lit évoqués ici.


