
Visualizzazioni: 0 Autore: Editor del sito Orario di pubblicazione: 21/09/2026 Origine: Sito


Lo stampaggio di parti massicce e asimmetriche rappresenta una grave sfida ingegneristica. È necessario gestire un tonnellaggio estremo su ampie aree del letto senza compromettere il parallelismo delle slitte o la qualità delle parti. Quando si formano pannelli di carrozzerie automobilistiche, gusci di elettrodomestici o componenti aerospaziali di grandi dimensioni, la forza richiesta raramente si concentra perfettamente sotto il pistone. Questo carico eccentrico crea uno stress enorme sulla struttura della pressa. Se si sottospecificano le specifiche del sistema di sospensione, le forze fuori centro portano a un'usura prematura dello stampo, a tolleranze delle parti inaccettabili e a danni catastrofici alle apparecchiature.
Per risolvere questo problema è necessario valutare le differenze strutturali fondamentali tra le architetture delle macchine da stampa. La scelta dell'a La pressa a quattro punti o a due punti determina la fattibilità operativa a lungo termine, la durata degli utensili, la compatibilità con l’automazione e l’efficacia complessiva delle apparecchiature. La scelta della giusta configurazione garantisce che la slitta rimanga parallela al piano anche in caso di forti momenti di ribaltamento, salvaguardando sia l'attrezzatura che il telaio della pressa.
Parallelismo sotto carico: una pressa a quattro punti offre una resistenza superiore al ribaltamento delle slitte durante carichi decentrati gravi, rendendola obbligatoria per parti massicce e asimmetriche.
Limitazioni sulle dimensioni del letto: le presse a due punti sono generalmente ottimali per dimensioni del letto da sinistra a destra fino a 120-144 pollici; il superamento di questo limite richiede in genere un'architettura a quattro punti per evitare la deflessione.
Strategia di attrezzaggio e automazione: gli stampi di trasferimento multistazione con carichi pesanti sbilanciati alle estremità del piano della pressa, così come l'automazione robotizzata che richiede ampie aperture delle finestre, richiedono la meccanica di supporto angolare di un sistema a quattro punti.
Capacità di imbutitura profonda: i sistemi a quattro punti offrono stabilità superiore quando si integrano i massicci cuscinetti per stampi necessari per l'imbutitura profonda di pannelli di grandi dimensioni di automobili o elettrodomestici.
Costi e capacità: sebbene una pressa a quattro punti richieda un investimento iniziale significativamente più elevato e una manutenzione complessa, riduce drasticamente l'usura degli utensili e il tasso di scarti nelle applicazioni di pannelli di grandi dimensioni.
Sommario
Un sistema di sospensione della pressa mantiene la slitta e il supporto correttamente allineati durante lo stampaggio. Distribuisce uniformemente le forze di formatura e riduce la deformazione sotto carichi pesanti.
Durante lo stampaggio il materiale spinge indietro contro la slitta. I carichi bilanciati sono più facili da gestire, ma le parti grandi o complesse spesso creano forze irregolari. Il sistema di sospensione aiuta a mantenere la stabilità e a proteggere gli utensili.
Una pressa a due punti utilizza due connessioni di azionamento per spostare la diapositiva. Questo design fornisce una buona stabilità per le operazioni di stampaggio standard in cui i carichi sono relativamente bilanciati.
Applicazioni comuni:
Muore progressive
Parti stampate standard
Processi produttivi equilibrati
Le presse a due punti si affidano a sistemi di guida per ridurre il movimento della slitta sotto carico. Sono economici e adatti a molte applicazioni generali di stampaggio.
Una pressa a quattro punti utilizza quattro connessioni di azionamento situate vicino agli angoli della diapositiva. Questo design fornisce un supporto migliore e migliora la stabilità durante il carico decentrato pesante.
Vantaggi:
Migliore allineamento delle diapositive
Maggiore resistenza alle forze irregolari
Adatto per parti grandi e complesse
Le presse a quattro punti sono comunemente utilizzate per l'imbutitura profonda e lo stampaggio di pannelli di grandi dimensioni. I loro sistemi di azionamento avanzati forniscono un controllo della forza più forte ma richiedono una sincronizzazione e una manutenzione più complesse.
Meccanismo di azionamento |
Applicazione primaria |
Caratteristiche di erogazione della forza |
Impatto strutturale |
|---|---|---|---|
Albero motore standard |
Tranciatura, formatura superficiale, stampi progressivi ad alta velocità. |
Fornisce un tonnellaggio di picco molto vicino al punto morto inferiore (BDC). |
Soggetto a torsione torsionale sotto carichi decentrati estremi. |
Ingranaggio eccentrico |
Imbutitura profonda, formatura di pannelli di grandi dimensioni, stampi a trasferimento pesante. |
Sostiene un tonnellaggio elevato più in alto nella corsa (ad esempio, 1/2 pollice sopra il BDC). |
Elimina la torsione dell'albero motore; fornisce un'enorme rigidità strutturale. |
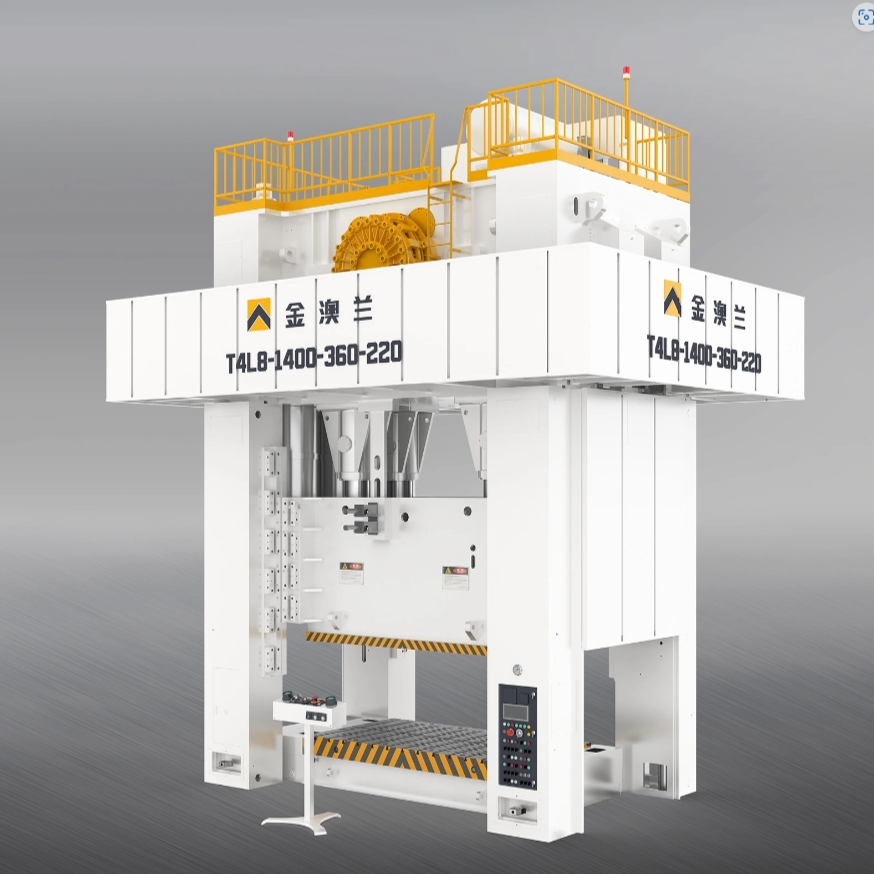
Le parti di grandi dimensioni creano intrinsecamente carichi decentrati. Considera la possibilità di realizzare un pannello per la portiera di un'auto. La matrice potrebbe richiedere un imbutitura profonda su un'estremità per formare il telaio della finestra, mentre l'altra estremità richiede solo un taglio superficiale per il bordo della porta. Lo spessore del materiale, la profondità di stiro e il tonnellaggio richiesto variano drasticamente nello spazio dello stampo. Questa distribuzione non uniforme della forza mette a dura prova l’integrità strutturale della pressa.
Un carico non uniforme può causare il ribaltamento del vetrino e ridurre la precisione di stampaggio. Quando la forza è concentrata su un lato dello stampo, la slitta potrebbe perdere l'allineamento parallelo con il supporto.
Le presse a due punti si basano principalmente su sistemi di guida per controllare il movimento della slitta. Sotto carichi decentrati pesanti, i componenti della guida sono soggetti a maggiori sollecitazioni e usura.
Nel corso del tempo, l'aumento del gioco può ridurre la precisione dell'allineamento e influire sulla qualità della parte.
Le presse a quattro punti utilizzano quattro connessioni di azionamento per bilanciare meglio le forze irregolari. I punti di supporto aiutano a mantenere il parallelismo della slitta senza fare affidamento solo sul sistema di guida.
Ciò rende le presse a quattro punti adatte per:
Parti stampate di grandi dimensioni
Pannelli automobilistici
Applicazioni di formatura pesante
L'imbutitura profonda richiede un controllo preciso del flusso del materiale. I cuscini dello stampo forniscono una pressione verso l'alto per aiutare a prevenire rughe e crepe durante la formatura.
I grandi cuscini creano una notevole resistenza allo scivolamento. I design della pressa a quattro punti gestiscono meglio queste forze perché la slitta riceve supporto da più punti, mantenendo una superficie di formatura più stabile.
Un allineamento inadeguato della slitta può influire sia sulla durata degli utensili che sulla qualità della parte finita.
I problemi comuni includono:
Danno da pugno: il disallineamento aumenta lo stress sugli strumenti di perforazione.
Usura dello stampo: un allineamento errato provoca attrito e danni più rapidi all'utensile.
Flusso di materiale irregolare: uno scarso controllo della pressione può causare difetti di formatura.
Parti incrinate: una formatura impropria può portare a spaccature o lacerazioni.
Problemi di automazione: il movimento della slitta può interferire con i sistemi di trasferimento.
Tasso di scarto più elevato: un numero maggiore di parti difettose aumenta i costi di produzione.
Il mantenimento del corretto allineamento delle diapositive aiuta a prolungare la durata dello stampo, a migliorare la consistenza del prodotto e a ridurre i tempi di inattività.
La scelta dell'architettura corretta richiede una rigorosa valutazione tecnica. Gli ingegneri devono confrontare i due sistemi in base a parametri di produzione critici per garantire che la macchina soddisfi i requisiti degli utensili. Non si può semplicemente guardare alla stazza totale; è necessario valutare come la macchina da stampa gestisce tale tonnellaggio in tutte le sue dimensioni fisiche.
Metrica tecnica |
Pressa a due punti |
Pressa a quattro punti |
|---|---|---|
Limite di larghezza del letto standard |
Fino a 144 pollici |
Da 144 pollici a 300+ pollici |
Capacità di carico fuori centro |
Moderato (fa molto affidamento sui lardoni) |
Alto (si basa sui pitman d'angolo) |
Stabilità fronte-retro |
Limitato dalla larghezza del pitman |
Ottimo supporto angolare |
Dimensioni della finestra di automazione |
Standard (spesso limita i robot di grandi dimensioni) |
Maggiorato (ideale per sistemi transfer a 3 assi) |
Tipo di utensileria ideale |
Filiere progressive centrate |
Stampi per trasferimento e pannelli di grandi dimensioni |
Le soglie ingegneristiche dettano i limiti pratici della progettazione della macchina da stampa. Una pressa a due punti diventa strutturalmente inadeguata quando la dimensione da sinistra a destra supera circa 144 pollici. Oltre questa larghezza, la luce tra i due pitman diventa eccessiva. Il carrello si piegherà inevitabilmente al centro sotto carichi pesanti, indipendentemente dallo spessore della fusione.
Anche le dimensioni fronte-retro svolgono un ruolo fondamentale. I letti larghi dalla parte anteriore a quella posteriore richiedono quasi sempre una pressa a quattro punti. Una connessione a due punti non può fornire una rigidità sufficiente su un letto profondo. La slitta si inclinerà in avanti o all'indietro se il carico si sposta dalla linea centrale esatta. Ad esempio, lo stampaggio del guscio di un elettrodomestico di grandi dimensioni richiede un letto profondo per ospitare la stazione di trafilatura, rendendo obbligatoria una configurazione a quattro punti.
Le curve di deflessione evidenziano le differenze tra i due sistemi. I produttori di macchine da stampa valutano la deflessione in millesimi di pollice per piede di lunghezza del piano. Sotto i carichi eccentrici nominali massimi, una guida a due punti presenta una curva di deflessione più ripida negli angoli non supportati. Il materiale cede leggermente e il parallelismo ne risente, portando ai problemi di attrezzatura menzionati in precedenza.
Le distanze dei lardoni determinano quanto una slitta può inclinarsi prima che il telaio la fermi. Una pressa a quattro punti riduce lo stress laterale posto sul sistema di guida. Poiché i collegamenti angolari mantengono piatto lo scivolo, i lardoni guidano semplicemente il movimento verticale anziché contrastare forti forze di ribaltamento. Ciò prolunga la durata del telaio della pressa, riduce la frequenza delle regolazioni dei lardoni e mantiene tolleranze più strette per decenni di utilizzo intensivo.
Gli stampi di trasferimento rappresentano la prova definitiva della stabilità della pressa. In un'operazione di trasferimento, le singole parti si spostano da una stazione all'altra attraverso il letto tramite barre di trasferimento automatizzate. La stazione uno potrebbe eseguire un'imbutitura profonda che richiede 800 tonnellate, mentre la stazione cinque esegue un taglio finale che richiede solo 50 tonnellate. Ciò crea un enorme squilibrio di carico da sinistra a destra.
Questa natura sbilanciata richiede stabilità su quattro punti. Il massiccio carico decentrato sulla stazione di trafilatura farà inclinare violentemente una slitta a due punti. La meccanica di supporto angolare di un sistema a quattro punti assorbe questo tonnellaggio localizzato, mantenendo l'intera slitta parallela in modo che le stazioni di rifilatura funzionino in modo pulito. Se il vetrino si inclina in una pressa di trasferimento, la tempistica delle barre di trasferimento si desincronizzerà con lo spazio dello stampo, causando inceppamenti.
Le matrici progressive presentano uno scenario diverso. Una pressa a due punti è solitamente sufficiente per le applicazioni progressive perché la striscia continua bilancia il carico sul letto. Tuttavia, gli stampi progressivi per carichi pesanti che stampano acciaio spesso e ad alta resistenza su letti ampi possono comunque richiedere un'architettura a quattro punti per evitare l'incurvamento centrale e gestire il grave tonnellaggio inverso (snap-through) generato durante la punzonatura di materiali spessi.

Lo stampaggio moderno fa molto affidamento sull'automazione. Le differenze strutturali nel telaio della pressa determinano la facilità con cui è possibile integrare i sistemi robotizzati. Le presse a quattro punti in genere presentano montanti molto più ampi per accogliere i massicci pitman angolari e gli ingranaggi eccentrici.
Questi montanti più larghi consentono aperture delle finestre più grandi. Le ampie finestre facilitano l'integrazione di trasferimenti robotizzati di parti, trasportatori per la rimozione di rottami di grandi dimensioni e sistemi automatizzati di cambio rapido degli stampi (QDC). Una pressa a due punti ha spesso finestre più strette, limitando le dimensioni delle apparecchiature di automazione che possono passare attraverso il telaio. Quando si specifica una macchina da stampa per una linea completamente automatizzata, la distanza dalla finestra è fondamentale tanto quanto la dimensione del letto.
La valutazione dell'architettura della macchina da stampa richiede di guardare oltre l'installazione iniziale. L’ingombro operativo a lungo termine, la complessità della manutenzione e il fabbisogno energetico influenzano pesantemente la fattibilità della linea di stampaggio. È necessario tenere conto delle realtà fisiche dell'edilizia abitativa e della manutenzione di queste enormi macchine.
Le presse massicce richiedono fondamenta massicce. Una corona a quattro punti è significativamente più pesante e più larga di una corona a due punti. Questa massa strutturale aggiuntiva richiede fosse di fondazione profonde, estesi rinforzi del calcestruzzo e sistemi specializzati di isolamento dalle vibrazioni. Una pressa a quattro punti da 2.000 tonnellate potrebbe richiedere una fossa profonda 20 piedi, rivestita di cemento fortemente rinforzato e dotata di pompe di raccolta per il recupero dell'olio.
Lo spazio libero in testa alla struttura è un altro fattore critico. L'altezza imponente di una trasmissione a ingranaggi eccentrica a quattro punti spesso richiede il sollevamento del tetto della fabbrica o lo scavo di una fossa più profonda per mantenere ergonomica l'altezza della linea di passaggio. L'allestimento di una pressa a quattro punti richiede gru a portale specializzate e una logistica complessa per manovrare la massiccia corona, i montanti e le fusioni scorrevoli in posizione. La struttura deve avere la capacità strutturale per supportare queste operazioni di sartiame.
La complessità della manutenzione aumenta con il numero di parti mobili. Un sistema a quattro punti ha il doppio delle connessioni, dei perni, dei cuscinetti e degli ingranaggi rispetto a un sistema a due punti. I team di manutenzione devono lubrificare, monitorare ed eventualmente ricostruire il doppio dei componenti. Anche il meccanismo di regolazione della slitta è più complesso e richiede una catena sincronizzata o una trasmissione a ingranaggi per garantire che tutte e quattro le viti del pitman si regolino simultaneamente senza incepparsi.
Tuttavia, questa complessità meccanica ripaga in termini di longevità degli utensili. Il rigido parallelismo di un sistema a quattro punti riduce drasticamente l'usura dello stampo. I punzoni rimangono affilati più a lungo e le sezioni della matrice evitano il grippaggio. La riduzione della manutenzione degli stampi e dei tempi di fermo macchina non pianificati spesso compensano le maggiori esigenze di manutenzione meccanica della macchina stessa. Trascorri più tempo nella manutenzione della stampante, ma molto meno tempo nell'estrazione degli stampi per le riparazioni di emergenza.
La tecnologia servo-guidata altera il tradizionale panorama delle presse meccaniche. I servomotori a coppia elevata sostituiscono i massicci volani e le frizioni delle presse meccaniche standard. Una servopressa a quattro punti rappresenta la soluzione definitiva per parti grandi e complesse, combinando rigidità strutturale con controllo della corsa infinito.
La servotecnologia offre un controllo dello scorrimento senza eguali combinato con profili di corsa programmabili. Puoi rallentare la corsa esattamente nel punto di impatto, eseguire più colpi nella parte inferiore della corsa e ottimizzare la velocità di trafilatura per gli acciai avanzati ad alta resistenza. Se combinata con una sospensione a quattro punti, una servopressa offre un parallelismo perfetto e una flessibilità di formatura infinita, eliminando completamente lo shock dell'impatto pur mantenendo il pieno tonnellaggio.
Per garantire una selezione ottimale della macchina da stampa e la disponibilità della struttura, eseguire i seguenti passaggi successivi:
Conduci un'analisi completa del tonnellaggio e del carico decentrato dei tuoi stampi più pesanti e complessi utilizzando i dati di produzione esistenti.
Misura le dimensioni del letto da sinistra a destra e da fronte a retro necessarie per ospitare i tuoi più grandi sistemi di trasferimento automatizzati e scivoli per rottami.
Installa monitor del tonnellaggio a 4 canali sulle tue attuali attrezzature per stabilire la gravità del carico eccentrico nella tua officina.
Valuta i tassi di scarto attuali e i registri di manutenzione degli stampi per identificare i problemi ricorrenti causati dal ribaltamento delle slitte o dall'usura dei lardoni.
Pianifica una revisione tecnica per mappare i tuoi specifici requisiti di formatura sul telaio della pressa e sul design delle sospensioni appropriati.
R: In genere, quando la dimensione da sinistra a destra supera i 120-144 pollici o quando la dimensione dalla parte anteriore a quella posteriore è eccezionalmente ampia e richiede un supporto angolare per evitare l'incurvamento della diapositiva.
R: Sì, ma solo per pezzi più piccoli in cui i carichi decentrati nella prima e nell'ultima stazione non superano la capacità di carico eccentrico nominale e la resistenza del lardone della pressa.
R: Causa il ribaltamento della slitta, esercitando un'enorme forza laterale sui lardoni, un'usura irregolare sulle connessioni del pitman e alla fine può rompere il telaio della pressa o la slitta.
R: I grandi cuscini dello stampo esercitano un'enorme forza verso l'alto durante l'imbutitura profonda. Una pressa a quattro punti distribuisce questa controforza in modo più uniforme attraverso le sue quattro connessioni angolari, evitando che lo slide si pieghi verso l'alto al centro, il che è un rischio nelle presse larghe a due punti.
R: Meccanicamente sì, grazie al doppio di connessioni, ingranaggi e cuscinetti. Tuttavia, spesso riduce i costi complessivi di manutenzione prolungando drasticamente la durata dello stampo.
R: Sì, si consiglia vivamente di disporre di un monitor del tonnellaggio a 4 canali per garantire che il carico sia distribuito entro limiti di sicurezza su tutte e quattro le connessioni, prevenendo sovraccarichi nascosti.
R: Le configurazioni a quattro e due punti si trovano quasi esclusivamente nelle presse a montanti diritti, poiché le presse con telaio gap (telaio a C) sono strutturalmente inadatte per i tonnellaggi massicci e le dimensioni del letto discussi qui.


