
Bekeken: 0 Auteur: Site-editor Publicatietijd: 21-09-2026 Herkomst: Locatie


Het stempelen van massieve, asymmetrische onderdelen vormt een ernstige technische uitdaging. U moet extreme tonnages over brede bedoppervlakken beheren zonder concessies te doen aan de parallelliteit van de glijbanen of de kwaliteit van de onderdelen. Bij het vormen van autocarrosseriepanelen, apparaatomhulsels of grote lucht- en ruimtevaartcomponenten wordt de vereiste kracht zelden perfect onder de ram gecentreerd. Deze excentrische belasting veroorzaakt een enorme spanning op de persstructuur. Als u het ophangingssysteem te weinig specificeert, leiden krachten buiten het midden tot voortijdige slijtage van de matrijzen, onaanvaardbare onderdeeltoleranties en catastrofale schade aan de apparatuur.
Om dit op te lossen is het nodig om de fundamentele structurele verschillen tussen persarchitecturen te evalueren. De keuze van een vierpunts versus tweepuntspers dicteert de operationele levensvatbaarheid op de lange termijn, de levensduur van het gereedschap, automatiseringscompatibiliteit en de algehele effectiviteit van de apparatuur. Door de juiste configuratie te selecteren, blijft de slede zelfs bij hevige kantelmomenten evenwijdig aan de bolster, waardoor zowel het gereedschap als het persframe worden beschermd.
Parallelliteit onder belasting: een vierpuntspers biedt superieure weerstand tegen kantelen tijdens ernstige excentrische belasting, waardoor dit verplicht is voor massieve, asymmetrische onderdelen.
Beperkingen van de bedgrootte: Tweepuntspersen zijn over het algemeen optimaal voor bedafmetingen van links naar rechts tot 120-144 inch; als dit wordt overschreden, is doorgaans een vierpuntsarchitectuur nodig om doorbuiging te voorkomen.
Strategie voor gereedschaps- en automatisering: transfermatrijzen met meerdere stations met zware onevenwichtige belastingen aan de uiteinden van het persbed, evenals robotautomatisering die grote raamopeningen vereist, vereisen de hoeksteunmechanismen van een vierpuntssysteem.
Dieptrekmogelijkheden: Vierpuntssystemen bieden superieure stabiliteit bij het integreren van massieve matrijskussens die nodig zijn voor het dieptrekken van grote auto- of apparaatpanelen.
Kosten versus capaciteit: Hoewel een vierpuntspers een aanzienlijk hogere initiële investering en complex onderhoud vereist, vermindert deze drastisch de gereedschapsslijtage en het uitvalpercentage bij toepassingen met grote panelen.
Inhoudsopgave
Een persophangsysteem zorgt ervoor dat de slede en het kussen tijdens het stempelen goed uitgelijnd zijn. Het verdeelt de vormkrachten gelijkmatig en vermindert vervorming onder zware belastingen.
Tijdens het stempelen duwt het materiaal terug tegen de slede. Evenwichtige lasten zijn gemakkelijker te hanteren, maar grote of complexe onderdelen veroorzaken vaak ongelijkmatige krachten. Het ophangsysteem helpt de stabiliteit te behouden en het gereedschap te beschermen.
Een tweepuntspers maakt gebruik van twee aandrijfverbindingen om de schuif te verplaatsen. Dit ontwerp biedt goede stabiliteit voor standaard stempelbewerkingen waarbij de belastingen relatief in evenwicht zijn.
Veel voorkomende toepassingen:
Progressieve sterft
Standaard stempelonderdelen
Evenwichtige productieprocessen
Tweepuntspersen zijn afhankelijk van geleidingssystemen om de schuifbeweging onder belasting te verminderen. Ze zijn kosteneffectief en geschikt voor veel algemene stempeltoepassingen.
Een vierpuntspers maakt gebruik van vier aandrijfverbindingen nabij de hoeken van de slede. Dit ontwerp biedt betere ondersteuning en verbetert de stabiliteit tijdens zware excentrische belasting.
Voordelen:
Betere uitlijning van de dia's
Hogere weerstand tegen ongelijke krachten
Geschikt voor grote en complexe onderdelen
Vierpuntspersen worden vaak gebruikt voor dieptrekken en stempelen van grote panelen. Hun geavanceerde aandrijfsystemen zorgen voor een sterkere krachtcontrole, maar vereisen complexere synchronisatie en onderhoud.
Aandrijfmechanisme |
Primaire toepassing |
Kenmerken van krachtlevering |
Structurele impact |
|---|---|---|---|
Standaard krukas |
Blanking, ondiep vormen, progressieve matrijzen met hoge snelheid. |
Levert piektonnage zeer dicht bij het onderste dode punt (BDC). |
Onderhevig aan torsieverdraaiing onder extreme excentrische belastingen. |
Excentrische versnelling |
Dieptrekken, grote paneelvormen, zware transfermatrijzen. |
Behoudt hoge tonnage hoger in de slag (bijv. 1/2 inch boven BDC). |
Elimineert het draaien van de krukas; zorgt voor enorme structurele stijfheid. |
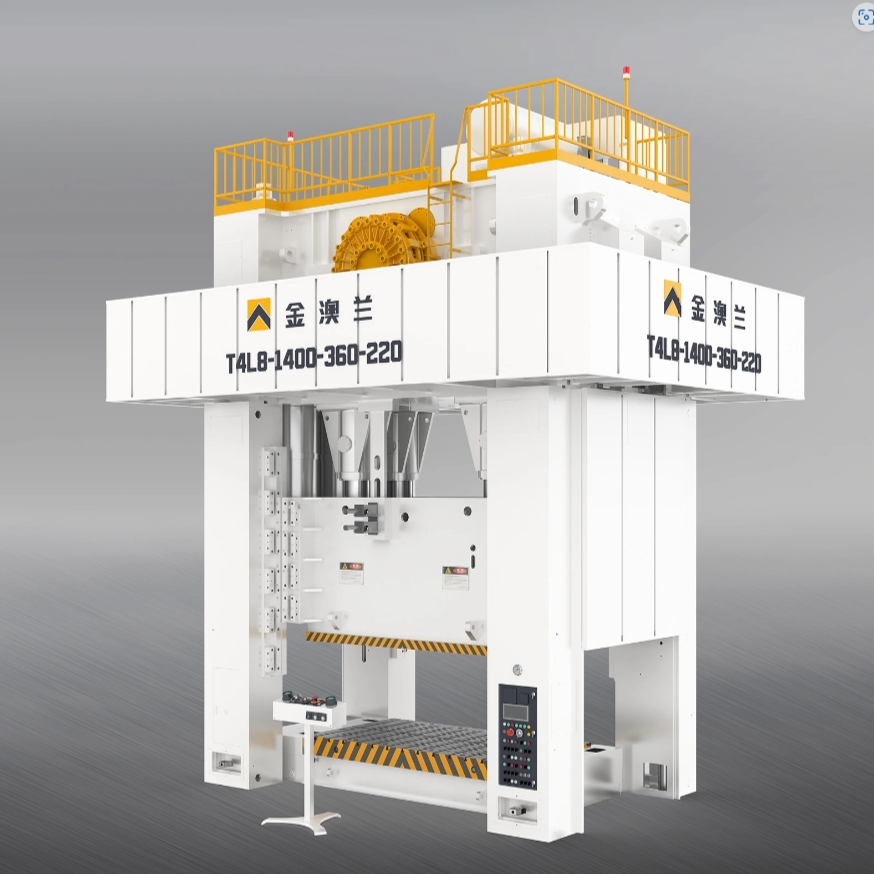
Grote onderdelen veroorzaken inherent excentrische belastingen. Overweeg om een autodeurpaneel te vormen. Het kan zijn dat de matrijs aan het ene uiteinde diep moet worden getrokken om het raamkozijn te vormen, terwijl het andere uiteinde slechts een ondiepe afwerking van de deurrand vereist. De materiaaldikte, trekdiepte en vereiste tonnage variëren drastisch over de matrijsruimte. Deze ongelijke krachtverdeling stelt de structurele integriteit van de pers op de proef.
Ongelijkmatige belasting kan ervoor zorgen dat de slede kantelt en de stempelnauwkeurigheid vermindert. Wanneer de kracht wordt geconcentreerd op één zijde van de matrijs, kan de slede de parallelle uitlijning met de steun verliezen.
Tweepuntspersen zijn voornamelijk afhankelijk van geleidingssystemen om de schuifbeweging te controleren. Bij zware excentrische belastingen ondervinden de geleidingscomponenten meer spanning en slijtage.
Na verloop van tijd kan een grotere speling de nauwkeurigheid van de uitlijning verminderen en de kwaliteit van het onderdeel beïnvloeden.
Vierpuntspersen gebruiken vier aandrijfverbindingen om ongelijke krachten beter uit te balanceren. De steunpunten helpen de parallelliteit van de glijbanen te behouden zonder alleen op het geleidingssysteem te vertrouwen.
Dit maakt vierpuntspersen geschikt voor:
Grote stempeldelen
Automobielpanelen
Zware vormtoepassingen
Dieptrekken vereist nauwkeurige controle van de materiaalstroom. Matrijskussens zorgen voor opwaartse druk om rimpels en scheuren tijdens het vormen te helpen voorkomen.
Grote kussens zorgen voor een aanzienlijke weerstand tegen glijden. Ontwerpen met vierpuntspersen kunnen deze krachten beter aan omdat de slede steun krijgt van meerdere punten, waardoor een stabieler vormoppervlak behouden blijft.
Een slechte uitlijning van de slede kan zowel de standtijd van het gereedschap als de kwaliteit van het afgewerkte onderdeel beïnvloeden.
Veel voorkomende problemen zijn onder meer:
Ponsschade: Verkeerde uitlijning verhoogt de spanning op piercinggereedschappen.
Matrijzenlijtage: Onjuiste uitlijning veroorzaakt wrijving en snellere gereedschapsschade.
Ongelijkmatige materiaalstroom: Een slechte drukregeling kan vormfouten veroorzaken.
Gebarsten onderdelen: Onjuiste vorming kan leiden tot splitsingen of scheuren.
Automatiseringsproblemen: De beweging van de slede kan de overdrachtsystemen verstoren.
Hoger uitvalpercentage: meer defecte onderdelen verhogen de productiekosten.
Het handhaven van de juiste uitlijning van de slede helpt de levensduur van de matrijs te verlengen, de productconsistentie te verbeteren en de uitvaltijd te verminderen.
Het selecteren van de juiste architectuur vereist een strikte technische evaluatie. Ingenieurs moeten de twee systemen vergelijken op basis van kritische productiestatistieken om ervoor te zorgen dat de machine voldoet aan de gereedschapsvereisten. Je kunt niet simpelweg naar de totale tonnage kijken; u moet evalueren hoe de pers met dat tonnage over de fysieke afmetingen heen omgaat.
Technische statistiek |
Tweepuntsdruk |
Vierpuntspers |
|---|---|---|
Standaardbedbreedtelimiet |
Tot 144 inch |
144 inch tot 300+ inch |
Off-center laadvermogen |
Matig (afhankelijk van gibs) |
Hoog (afhankelijk van hoekpitmans) |
Stabiliteit van voor naar achter |
Beperkt door pitmanbreedte |
Uitstekende hoekondersteuning |
Venstergrootte automatisering |
Standaard (beperkt vaak grote robots) |
Extra groot (ideaal voor 3-assige transfersystemen) |
Ideaal gereedschapstype |
Gecentreerde progressieve matrijzen |
Grote transfer- en paneelmatrijzen |
Technische drempels bepalen de praktische grenzen van het persontwerp. Een tweepuntspers wordt structureel ontoereikend wanneer de afmeting van links naar rechts ongeveer 144 inch overschrijdt. Boven deze breedte wordt de overspanning tussen de twee pitmans te groot. De slede zal onvermijdelijk in het midden buigen onder zware belasting, ongeacht hoe dik het gietstuk is.
De afmetingen van voor naar achter spelen ook een cruciale rol. Brede bedden van voor naar achter vereisen bijna altijd een vierpuntspers. Een tweepuntsverbinding kan in een diep bed niet voldoende stijfheid bieden. De slede kantelt naar voren of naar achteren als de last van de exacte middenlijn af verschuift. Voor het stempelen van een grote apparaatomhulling is bijvoorbeeld een diep bed nodig om het trekstation te huisvesten, waardoor een vierpuntsconfiguratie verplicht is.
Doorbuigingscurven benadrukken de verschillen tussen de twee systemen. Fabrikanten van persen schatten de doorbuiging in duizendsten van een inch per voet bedlengte. Bij maximale nominale excentrische belastingen vertoont een tweepuntsslede een steilere doorbuigingscurve op de niet-ondersteunde hoeken. Het materiaal geeft enigszins mee en de parallelliteit lijdt eronder, wat leidt tot de eerder genoemde gereedschapsproblemen.
De vrije ruimte bepaalt hoeveel een glijbaan kan kantelen voordat het frame deze stopt. Een vierpuntspers vermindert de zijdelingse spanning op het geleidingssysteem. Omdat de hoekverbindingen de slede plat houden, geleiden de gibs alleen de verticale beweging in plaats van dat ze zware kantelkrachten bestrijden. Dit verlengt de levensduur van het persframe, vermindert de frequentie van gib-aanpassingen en handhaaft nauwere toleranties gedurende tientallen jaren van intensief gebruik.
Transfermatrijzen vertegenwoordigen de ultieme test van persstabiliteit. Bij een overdrachtsoperatie verplaatsen afzonderlijke onderdelen zich van station naar station over het bed via geautomatiseerde overdrachtsstangen. Station één kan een diepe trek uitvoeren waarvoor 800 ton nodig is, terwijl station vijf een eindtrim uitvoert waarvoor slechts 50 ton nodig is. Dit zorgt voor een enorme onbalans van de belasting van links naar rechts.
Deze onevenwichtige aard vereist vierpuntsstabiliteit. Door de enorme excentrische belasting op het tekenstation zal een tweepuntsglijbaan met geweld kantelen. De hoeksteunmechanismen van een vierpuntssysteem absorberen dit plaatselijke tonnage, waardoor de hele slede parallel blijft, zodat de trimstations netjes werken. Als de slede kantelt in een transferpers, zal de timing van de transferstaven niet synchroon lopen met de matrijsruimte, wat leidt tot papierstoringen.
Progressieve sterftecijfers presenteren een ander scenario. Voor progressieve toepassingen is een tweepuntspers meestal voldoende, omdat de doorlopende strip de belasting over het bed verdeelt. Voor zware progressieve matrijzen die dik staal met hoge treksterkte over brede bedden ponsen, kan echter nog steeds een vierpuntsarchitectuur nodig zijn om centrale buiging te voorkomen en de ernstige omgekeerde tonnage (doorbraak) te beheersen die wordt gegenereerd bij het ponsen van dikke materialen.

Modern stempelen is sterk afhankelijk van automatisering. De structurele verschillen in het persframe bepalen hoe eenvoudig u robotsystemen kunt integreren. Vierpuntspersen hebben doorgaans veel bredere staanders om plaats te bieden aan de enorme hoekpitmans en excentrische tandwielen.
Deze bredere staanders maken grotere raamopeningen mogelijk. Grote ramen vergemakkelijken de eenvoudigere integratie van gerobotiseerde onderdeeloverdrachten, enorme transportbanden voor schrootverwijdering en geautomatiseerde QDC-systemen (quick matrijswissel). Een tweepuntspers heeft vaak smallere vensters, waardoor de grootte van de automatiseringsapparatuur die door het frame kan gaan beperkt wordt. Bij het specificeren van een pers voor een volledig geautomatiseerde lijn is de raamafstand net zo belangrijk als de bedgrootte.
Bij het evalueren van de persarchitectuur moet verder worden gekeken dan de initiële installatie. De operationele voetafdruk op de lange termijn, de complexiteit van het onderhoud en de energievereisten hebben een grote invloed op de levensvatbaarheid van de stempellijn. Je moet rekening houden met de fysieke realiteit van het huisvesten en onderhouden van deze enorme machines.
Enorme persen vereisen massieve funderingen. Een vierpuntskroon is aanzienlijk zwaarder en breder dan een tweepuntskroon. Deze extra structurele massa vereist diepe funderingsputten, uitgebreide betonversterking en gespecialiseerde trillingsisolatiesystemen. Voor een vierpuntspers van 2000 ton is mogelijk een put van zes meter diep nodig, bekleed met zwaar gewapend beton en voorzien van opvangpompen voor oliewinning.
De ruimte boven het gebouw is een andere kritische factor. De torenhoge hoogte van een vierpunts excentrische tandwielaandrijving vereist vaak dat het fabrieksdak wordt verhoogd of een diepere put wordt uitgegraven om de doorgangshoogte ergonomisch te houden. Het optuigen van een vierpuntspers omvat gespecialiseerde portaalkranen en complexe logistiek om de massieve kroon, staanders en schuifgietstukken op hun plaats te manoeuvreren. De faciliteit moet over de structurele capaciteit beschikken om deze rigging-operaties te ondersteunen.
De complexiteit van het onderhoud schaalt met het aantal bewegende delen. Een vierpuntssysteem heeft twee keer zoveel aansluitingen, polspinnen, lagers en tandwielen als een tweepuntssysteem. Onderhoudsteams moeten het dubbele van de componenten smeren, monitoren en uiteindelijk opnieuw opbouwen. Het schuifverstelmechanisme is ook complexer en vereist een gesynchroniseerde ketting- of tandwielaandrijving om ervoor te zorgen dat alle vier de pitmanschroeven tegelijkertijd worden afgesteld zonder vast te lopen.
Deze mechanische complexiteit betaalt zich echter uit in de lange levensduur van het gereedschap. De stijve parallelliteit van een vierpuntssysteem vermindert de slijtage van de matrijzen drastisch. Stoten blijven langer scherp en matrijssecties voorkomen vreten. De vermindering van het matrijsonderhoud en de ongeplande stilstand van de pers compenseren vaak de hogere mechanische onderhoudseisen van de pers zelf. U besteedt meer tijd aan het onderhoud van de pers, maar aanzienlijk minder tijd aan het uittrekken van de pers voor noodreparaties.
Servoaangedreven technologie verandert het traditionele landschap van mechanische persen. Servomotoren met hoog koppel vervangen de enorme vliegwielen en koppelingen van standaard mechanische persen. Een vierpuntsservopers vertegenwoordigt de ultieme oplossing voor grote, complexe onderdelen, waarbij structurele stijfheid wordt gecombineerd met oneindige slagcontrole.
Servotechnologie biedt ongeëvenaarde schuifbediening in combinatie met programmeerbare slagprofielen. U kunt het glijden precies op het impactpunt vertragen, meerdere slagen uitvoeren op de onderkant van de slag en de treksnelheid optimaliseren voor geavanceerde hogesterktestaalsoorten. In combinatie met een vierpuntsophanging levert een servopers perfecte parallelliteit en oneindige vormflexibiliteit, waardoor de schok van een impact volledig wordt geëlimineerd met behoud van het volledige tonnage.
Voer de volgende volgende stappen uit om een optimale persselectie en gereedheid van de faciliteiten te garanderen:
Voer een uitgebreide tonnage- en excentrische belastinganalyse uit van uw zwaarste, meest complexe matrijzen met behulp van bestaande productiegegevens.
Meet de vereiste bedafmetingen van links naar rechts en van voren naar achteren die nodig zijn voor uw grootste geautomatiseerde transfersystemen en schrootgoten.
Installeer tonnagemonitors met 4 kanalen op uw huidige apparatuur om de ernst van excentrische belasting op uw werkvloer in kaart te brengen.
Evalueer uw huidige afvalpercentages en onderhoudslogboeken van matrijzen om terugkerende problemen te identificeren die worden veroorzaakt door kantelen van de slede of slijtage van de stempels.
Plan een technische beoordeling om uw specifieke vormvereisten in kaart te brengen voor het juiste persframe en ophangingsontwerp.
A: Meestal wanneer de afmeting van links naar rechts groter is dan 120-144 inch, of wanneer de afmeting van voor naar achter uitzonderlijk breed is, waardoor hoeksteun nodig is om doorbuigen te voorkomen.
A: Ja, maar alleen voor kleinere onderdelen waarbij de excentrische belastingen bij het eerste en laatste station het nominale excentrische draagvermogen en de kracht van de pers niet overschrijden.
A: Het zorgt ervoor dat de slede kantelt, waardoor er een enorme zijdelingse kracht op de gibs wordt uitgeoefend, de pitmanverbindingen ongelijkmatig slijten en uiteindelijk het persframe of de slede kan barsten.
A: Grote matrijskussens oefenen een enorme opwaartse kracht uit tijdens het dieptrekken. Een vierpuntspers verdeelt deze tegenkracht gelijkmatiger over de vier hoekverbindingen, waardoor wordt voorkomen dat de slede in het midden naar boven buigt, wat een risico is bij brede tweepuntspersen.
A: Mechanisch gezien wel, vanwege de dubbele aansluitingen, tandwielen en lagers. Het verlaagt echter vaak de totale onderhoudskosten door de levensduur van de matrijzen drastisch te verlengen.
A: Ja, het wordt sterk aanbevolen om een 4-kanaals tonnagemonitor te hebben om ervoor te zorgen dat de lading binnen veilige grenzen over alle vier verbindingen wordt verdeeld, waardoor verborgen overbelasting wordt voorkomen.
A: Vierpunts- en tweepuntsconfiguraties worden bijna uitsluitend aangetroffen bij persen met rechte zijde, omdat persen met een gap-frame (C-frame) structureel ongeschikt zijn voor de enorme tonnages en bedafmetingen die hier worden besproken.


