
Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-09-21 Origine : Site


La sélection de la bonne architecture de presse nécessite un équilibre entre le tonnage requis et la flexibilité opérationnelle. Une ingénierie excessive gaspille de l'espace au sol, tandis qu'un manque de spécifications entraîne une déformation du cadre et des dommages à l'outillage. Les gestionnaires d'installations et les ingénieurs de production ont souvent du mal à déterminer le seuil exact à partir duquel une presse à espacement ouvert devient un handicap plutôt qu'un atout. Vous êtes constamment confronté à ce dilemme lorsque vous comparez la polyvalence d’un atelier à la rigidité d’un volume élevé. Nous avons construit ce guide pour fournir un cadre d’évaluation technique. Il vous aide à déterminer quand une machine à châssis creux constitue la solution optimale pour votre atelier. Nous analysons les limitations mécaniques, les cas d’utilisation idéaux et l’efficacité opérationnelle globale. Vous apprendrez à adapter les exigences des matrices aux capacités du cadre, en évitant ainsi des désalignements coûteux. Cela garantit que votre processus de sélection d’équipement repose sur des données concrètes plutôt que sur des conjectures.
Cas d'utilisation optimaux : les presses à bâti en C excellent dans les opérations nécessitant un accès sur trois côtés, des changements d'outils fréquents et des séries de production petites à moyennes.
Limitations structurelles : La conception à espace ouvert est intrinsèquement sensible à la déviation angulaire (espacement) sous des charges presque maximales, ce qui la rend impropre aux travaux de matrices progressives très déséquilibrées ou à tonnage extrême.
Efficacité de l'encombrement et de la taille du lit : elles offrent un encombrement nettement réduit et sont optimisées pour des tailles de lit plus petites par rapport aux presses à côté droit (châssis en H), idéales pour les espaces de travail compacts et les configurations de fabrication cellulaire.
Application Sweet Spot : Plus efficace pour les opérations générales de fabrication de métaux, de découpage, de poinçonnage, de pliage et de rivetage tombant généralement sous le seuil de capacité de 250 tonnes.
Table des matières
La conception à espace ouvert offre une excellente accessibilité pour l'outillage et le fonctionnement, mais elle présente une rigidité inférieure à celle des presses à châssis fermé. Étant donné que l'avant du châssis n'est pas soutenu, des charges lourdes peuvent provoquer une déflexion du châssis et affecter l'alignement du vérin au plateau. Des lits de plus grande taille augmentent cet effet, de sorte que les presses à cadre à espacement sont principalement utilisées pour des composants plus petits et des applications d'emboutissage plus légères où la charge reste proche du centre du cadre.
Les presses à châssis standard fonctionnent généralement entre 10 et 250 tonnes. Le dépassement de cette plage augmente la contrainte sur le cadre et peut provoquer un espacement, ce qui affecte l'alignement entre le vérin et la traverse. Ce désalignement peut entraîner une usure inégale de la matrice, des outils endommagés et une précision réduite des pièces. Les modèles renforcés à fort tonnage peuvent supporter des charges plus importantes, mais ils nécessitent des cadres plus grands et réduisent les avantages d'économie d'espace de la conception à espace ouvert.
Les caractéristiques de vitesse et de course de cette architecture la rendent idéale pour le poinçonnage et le découpage à station unique. Les opérateurs peuvent alimenter rapidement le matériau sous plusieurs angles. Le vérin effectue des cycles rapides, ce qui simplifie les tâches de suppression à grande vitesse. Les opérations de masquage génèrent des chocs importants. Lorsque le poinçon traverse le matériau, l’énergie stockée dans le bâti de la presse est libérée instantanément. Le cadre à espace ouvert absorbe ce tonnage inverse différemment d'une presse à côté droit, nécessitant souvent des amortisseurs spécialisés s'il fonctionne près de sa capacité maximale.
L'architecture ouverte offre d'énormes avantages pour l'élimination des limaces. Les déchets tombent facilement ou peuvent être dirigés vers l'arrière ou les côtés via des goulottes personnalisées. Cela empêche l'accumulation de débris de coincer la matrice ou d'endommager la pièce. Une élimination efficace des déchets se traduit directement par une disponibilité plus élevée et une réduction des arrêts de maintenance. Vous n'avez pas besoin de concevoir des systèmes internes complexes d'élimination des déchets au sein même du sabot de matrice, ce qui simplifie l'ingénierie de votre outillage.
L'emboutissage à court terme se concentre sur une configuration rapide et une flexibilité de production plutôt que sur une vitesse maximale. La conception ouverte des presses à cadre ouvert permet des changements de matrice faciles et l'intégration de systèmes de changement rapide de matrice, ce qui les rend adaptées à diverses tâches de fabrication en petits lots.
Cependant, ces presses présentent des limites avec des matrices progressives complexes. Un chargement inégal sur plusieurs stations peut provoquer une déviation du coulisseau, entraînant des problèmes d'usure et de précision des outils. Ils conviennent mieux aux opérations simples et progressives où la charge reste équilibrée.
Les applications de pliage et de formage impliquent souvent des pièces volumineuses ou irrégulières. La conception ouverte des presses à châssis à espacement offre une meilleure accessibilité pour la manipulation de ces pièces. Cependant, les charges inégales sont courantes, c'est pourquoi l'outillage doit être positionné avec soin pour maintenir l'équilibre des forces.
Le monnayage nécessite une pression élevée au bas de la course. Puisque cela crée une contrainte importante sur le châssis, les opérateurs doivent éviter de surcharger la presse. Un système de surveillance du tonnage aide à contrôler les forces de formage et protège la machine des dommages permanents.
Les modèles de tonnage plus léger servent fréquemment à l’assemblage de précision. Le jalonnement, le rivetage et le pressage des roulements nécessitent une force modérée et une grande précision. Les chaînes de fabrication d'automobiles et d'appareils électroménagers s'appuient fortement sur ces machines pour les tâches de sous-assemblage. L'avant ouvert permet aux opérateurs ou aux bras robotiques de placer des assemblages complexes dans la zone de matrice en toute sécurité et rapidement. Ces spécifiques Les applications de presses mécaniques à châssis en C maximisent la vitesse et l'accessibilité de la machine tout en restant bien en dessous des seuils de déflexion critiques. Vous pouvez monter des bols d'alimentation automatisés et des tables à index rotatif directement sur le traversin, créant ainsi une cellule d'assemblage compacte et autonome.
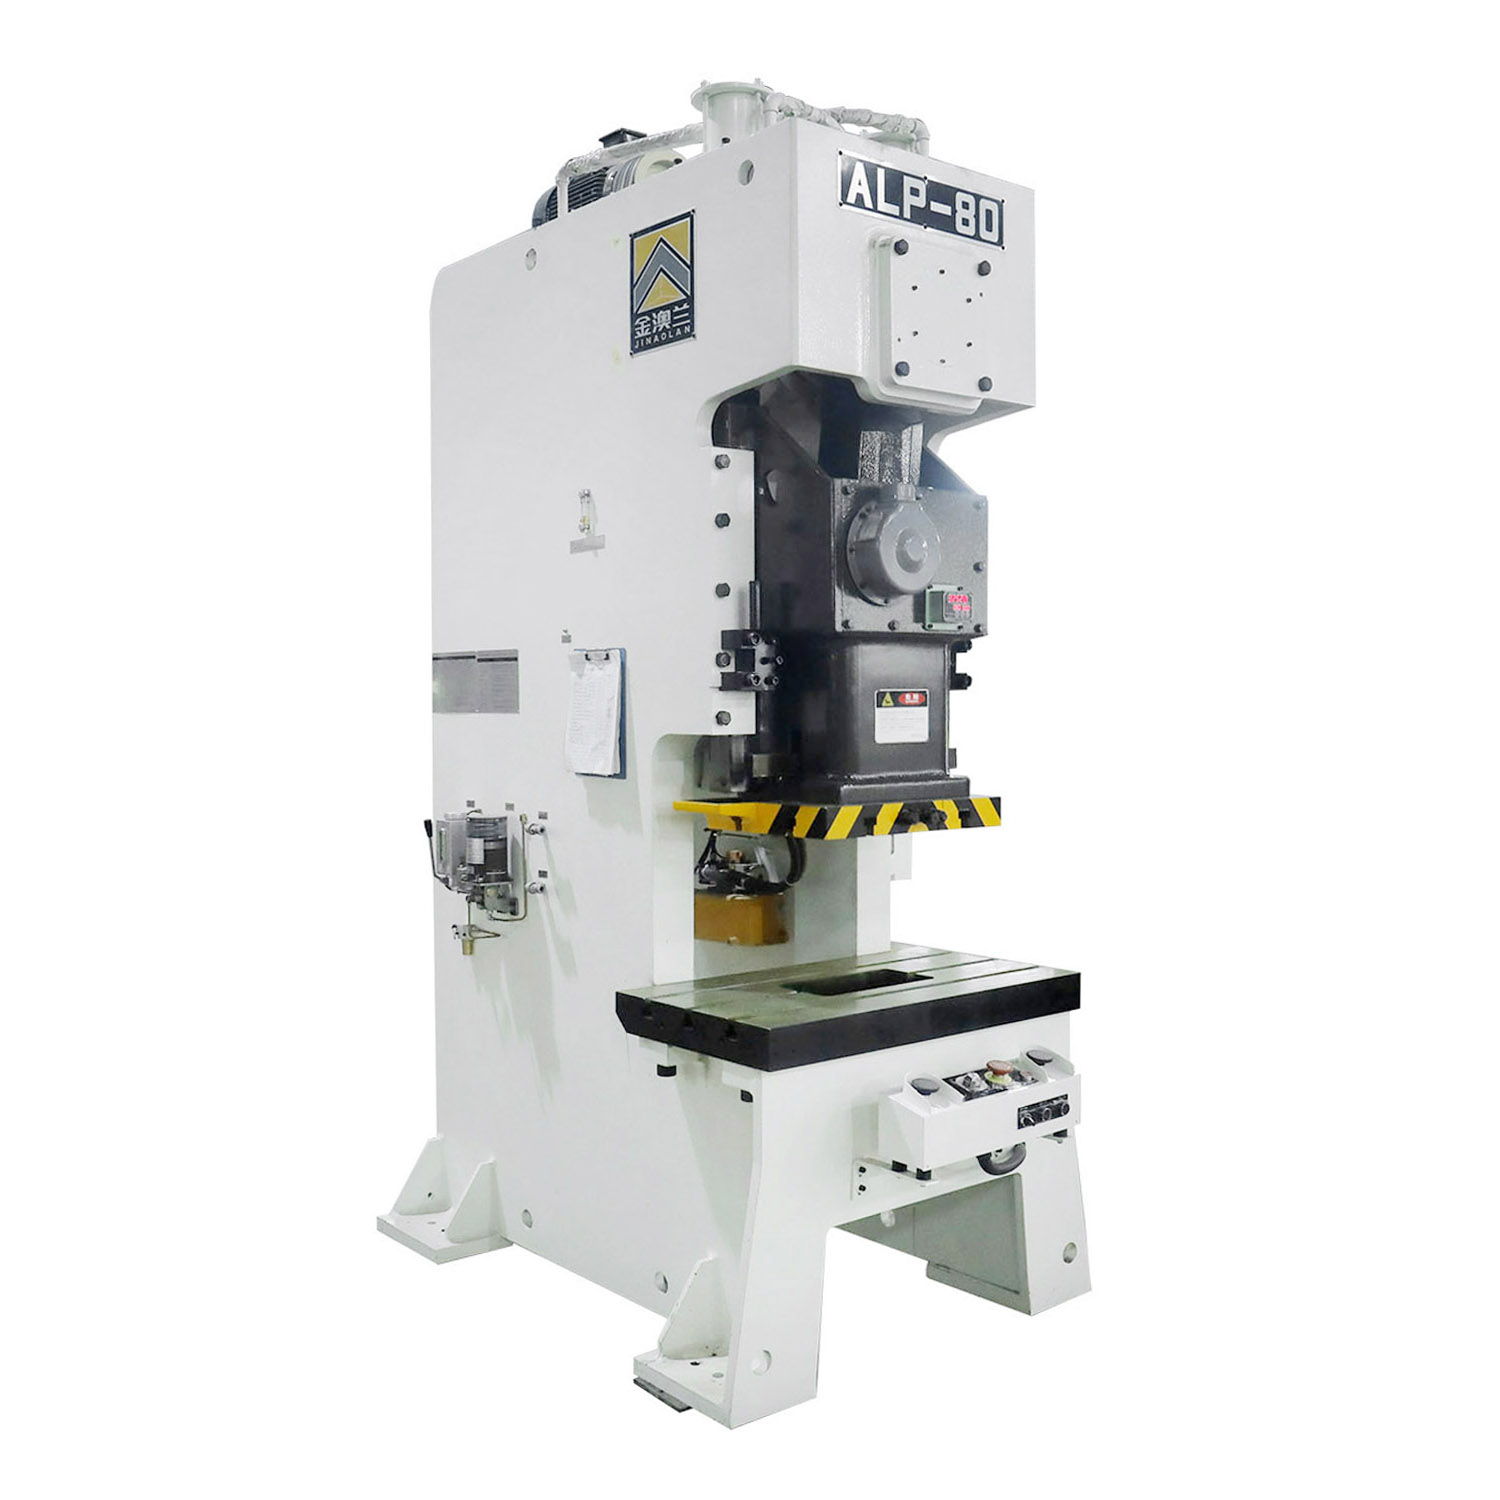

Le contraste le plus frappant entre ces deux modèles est l’accessibilité. Un cadre à espacement offre un accès sur trois côtés. Un cadre en H restreint l'accès aux vitres latérales étroites et aux ouvertures avant/arrière. Cette accessibilité impacte directement le temps de configuration. Les installations qui changent fréquemment de matrices voient des réductions de main d'œuvre significatives grâce aux machines à espace ouvert. Les chariots élévateurs ou les chariots à matrices peuvent s'approcher sous plusieurs angles, conduisant jusqu'à la plaque de renfort. Les fixations et les pinces sont faciles à atteindre sans se pencher dans un espace sombre et fermé. Pour un atelier effectuant trois ou quatre changements par jour, cette vitesse constitue un énorme avantage opérationnel.
Les charges décentrées affectent différemment les presses à cadre en H et à cadre à espacement. Les presses à châssis en H offrent une meilleure stabilité car la structure à quatre colonnes soutient le vérin dans tous les coins et réduit les mouvements latéraux. Les presses à châssis à espacement sont plus sensibles aux charges inégales, ce qui peut augmenter les contraintes sur le châssis et le système de guidage. Les applications d'emboutissage de grande taille et à usage intensif nécessitent généralement des presses à châssis en H, tandis que les presses à châssis à espacement sont mieux adaptées aux composants plus petits et aux besoins de production compacts. Choisir la bonne structure permet de maintenir la précision, de réduire l’usure des outils et de prévenir les défauts des pièces.
Évaluez le rapport empreinte/tonnage. Les machines à cadre Gap offrent une puissance de poinçonnage importante dans un très faible encombrement. Cela les rend très attractifs pour l’intégration de la fabrication cellulaire. Vous pouvez regrouper plusieurs petites presses pour créer une ligne de production allégée. Un cadre en H de tonnage similaire nécessite un encombrement beaucoup plus grand et souvent un dégagement au plafond plus élevé. L'intégration des installations est plus simple avec les gap-frames. Leur installation nécessite rarement des fosses de fondation spécialisées ou des ponts roulants massifs. Vous pouvez les poser directement sur un sol en béton armé standard à l'aide de supports d'isolation robustes.
Fonctionnalité |
Cadre en C (espace ouvert) |
Cadre en H (côté droit) |
|---|---|---|
Accessibilité |
Excellent (accès sur trois côtés) |
Restreint (les piliers bloquent l'accès) |
Rigidité et déflexion |
Modéré (sujet à un écart angulaire) |
Élevé (déviation minimale) |
Empreinte |
Compact (aucune fosse requise) |
Grand (nécessite souvent des travaux de fondation) |
Cycle de production idéal |
Mélange élevé, faible volume (HMLV) |
Faible mélange, grand volume |
Complexité de l'outillage |
Station unique, simple progressif |
Complexe, progressif multi-stations |
Capacité de charge décentrée |
Médiocre à Passable |
Excellent |
La variabilité de la production dicte le choix des équipements. Les Gap-frames privilégient les environnements à forte mixité et faible volume (HMLV). La flexibilité opérationnelle est ici le principal moteur. Une seule machine peut perforer les parenthèses le matin et monnayer les jetons l'après-midi. La vitesse inhérente du bélier maximise le débit pour divers contrats à court terme. Les lignes dédiées à grand volume, estampageant exactement la même pièce des millions de fois, bénéficient davantage de l'environnement rigide et à faible usure d'une presse à côté droit. Vous déployez des presses à écartement lorsque l’agilité compte plus que la force brute et continue.
L’ergonomie de l’alimentation manuelle est largement supérieure sur une presse à espace ouvert. Les opérateurs n’ont pas besoin de contourner de lourds piliers en acier. La visibilité de la zone d'outillage est excellente, réduisant la fatigue et améliorant le contrôle qualité. L'intégration de l'automatisation est simple. La robotique, l'alimentation en bobines et les systèmes automatisés d'éjection de pièces s'intègrent facilement dans l'enveloppe de la machine. Vous pouvez monter un servoalimentateur d'un côté, un convoyeur de déchets à l'arrière et laisser l'avant ouvert pour un accès de maintenance sans conflits spatiaux.
La déviation inhérente d’un cadre à espacement a un impact sur la durée de vie de l’outillage. Les outils en carbure à tolérance serrée sont fragiles. Si le cadre de la presse s'ouvre sous la charge, le poinçon et la matrice se désaligneront légèrement. Cela ébrèche le carbure et détruit l'outil. Vous devez faire correspondre la conception de la matrice au cadre de la presse. Si vous devez exécuter des pièces de haute précision sur un C Frame Power Press , utilise des matrices fortement guidées. Les axes de guidage massifs et les bagues à roulement à billes à l'intérieur du jeu de matrices absorberont une partie des forces latérales. Ce guidage interne de la matrice protège les arêtes de coupe de la déviation angulaire de la presse, déplaçant ainsi la charge d'alignement des cales de la presse vers le sabot de la matrice.
Un moyen pratique de réduire l’espacement du cadre consiste à éviter de faire fonctionner la presse à pleine capacité. Le maintien d'une marge de sécurité, par exemple en utilisant une presse plus grande que le tonnage requis, permet de réduire la déflexion et de prolonger la durée de vie de l'équipement. L'installation de moniteurs de tonnage peut détecter les conditions de surcharge et arrêter la machine lorsque les limites sont dépassées. Pour les applications exigeantes, les modifications des tirants peuvent améliorer la rigidité du cadre tout en conservant la flexibilité d'une conception à espace ouvert.
Les exigences de maintenance dépendent du système d'entraînement. Les presses mécaniques nécessitent des contrôles réguliers des embrayages, des freins, des volants d'inertie, des points de lubrification et du timing de sécurité. Les presses hydrauliques nécessitent une surveillance des cylindres, des niveaux de pression et de l’état de l’huile. Quel que soit le type de système, les premiers signes tels qu'une vibration inhabituelle, un bruit anormal, des fuites d'huile ou une usure excessive des guides doivent être traités rapidement pour éviter tout dommage à l'équipement et tout temps d'arrêt.
La conception ouverte sur trois côtés présente des défis de sécurité uniques. Les opérateurs disposent de plusieurs points d'accès à la zone dangereuse. Des intégrations de sécurité strictes sont obligatoires. Des barrières immatérielles doivent couvrir la zone de travail principale de l'opérateur. Vous pouvez les configurer pour l'initiation du dispositif de détection de présence (PSDI) si les réglementations locales le permettent, accélérant ainsi les opérations manuelles. Les commandes à deux mains garantissent que les mains de l'opérateur ne touchent pas l'outillage avant que le vérin ne descende. Des protections rigides, telles que des boucliers en polycarbonate ou un treillis en acier, doivent bloquer l'accès aux côtés et à l'arrière de l'espace de la matrice. Le respect des normes OSHA et ANSI nécessite une approche globale pour protéger l’intégralité de l’enveloppe ouverte.
L’évaluation des investissements en équipement nécessite d’examiner l’allocation des ressources et l’impact sur les installations. L'encombrement initial et les exigences d'installation d'une presse à cadre à espacement sont généralement inférieurs à ceux d'une presse à côté droit de tonnage comparable. Cette barrière à l’entrée plus faible libère des ressources pour de meilleurs outils, systèmes QDC ou équipements d’automatisation. La polyvalence à long terme offre une valeur opérationnelle continue. Une seule machine peut gérer une grande variété de géométries et de matériaux de pièces. Cette adaptabilité garantit que la machine reste rarement inactive, maximisant ainsi les taux d'utilisation de votre atelier.
Les calculs de retour sur investissement doivent prendre en compte les heures de travail économisées et la disponibilité des machines. Mesurez le temps exact nécessaire pour changer une matrice sur une presse à châssis fermé par rapport à une presse à espace ouvert. Mettre en œuvre les principes d’échange de matrices en une seule minute (SMED). Multipliez ces minutes économisées par le taux de main d'œuvre de votre atelier, puis par le nombre de changements par an. Les gains d’efficacité s’accumulent rapidement. La possibilité de soumissionner sur des contrats divers et à court terme augmente la densité de votre calendrier de production. Plus rapidement vous pouvez mettre en place un projet, plus votre installation devient compétitive pour la fabrication en petites séries.
Voici les prochaines étapes réalisables pour votre établissement :
Auditez vos cycles de production actuels pour identifier la fréquence des changements de matrices et le tonnage moyen requis.
Calculez la charge excentrée exacte et le parallélisme lit-vérin requis pour vos matrices les plus complexes afin d'exclure les risques de déflexion.
Mesurez votre espace au sol disponible pour déterminer si une disposition compacte à cadre vide permet un flux de fabrication cellulaire plus efficace.
Consultez un fabricant de presse pour effectuer un test de contrôle de tonnage spécifique sur votre application la plus lourde avant de finaliser la sélection de l'équipement.
R : La gamme standard se situe entre 10 et 250 tonnes. La physique structurelle limite les tonnages plus élevés car la conception à façade ouverte agit comme un levier. Pousser au-delà de 250 tonnes provoque généralement une déviation angulaire inacceptable. Bien que de rares modèles personnalisés existent jusqu'à 400 tonnes, ils nécessitent un renfort en acier massif qui annule les avantages en termes d'économie d'espace.
R : Oui, mais uniquement pour les matrices progressives courtes ou simples. La longueur limitée du lit restreint le nombre de stations. La déviation angulaire inhérente sous charge peut provoquer une usure contraignante ou inégale dans les outils progressifs longs et à tolérance serrée. Les cadres en H sont fortement préférés pour les travaux progressifs complexes.
R : L'ouverture est causée par la physique de la conception à façade ouverte. Lorsque le vérin appuie sur la pièce, une force égale pousse contre le châssis de la presse. Sans piliers avant pour maintenir la structure ensemble, la moitié supérieure du cadre se plie légèrement vers le haut et vers l'arrière sous le tonnage maximal.
R : Un châssis en C présente une façade et des côtés ouverts, offrant une excellente accessibilité aux opérateurs et un changement d'outil rapide. Un cadre en O, ou presse à côté droit, a une structure en anneau fermé avec quatre piliers d'angle. Le cadre en O offre une rigidité supérieure et une déviation angulaire nulle, mais restreint l'accès à la zone d'outillage.
R : Les presses hydrauliques sont généralement meilleures pour l’emboutissage profond. Ils peuvent fournir une force complète et constante sur toute la longueur de la course. Les presses mécaniques n'atteignent leur tonnage maximum qu'au bas de la course, ce qui peut déchirer le métal lors d'opérations d'emboutissage profondes et continues.
R : Ces presses doivent être solidement ancrées pour empêcher tout déplacement dû aux vibrations opérationnelles. Ils sont généralement boulonnés à une dalle en béton armé à l'aide de boulons d'ancrage robustes. Des supports d'isolation contre les vibrations ou des patins de nivellement spécialisés sont souvent installés entre les pieds de presse et le sol pour absorber les chocs.


