
Visualizzazioni: 0 Autore: Editor del sito Orario di pubblicazione: 21/09/2026 Origine: Sito


La scelta della giusta architettura di stampa richiede il bilanciamento del tonnellaggio richiesto con la flessibilità operativa. L'eccessiva progettazione spreca spazio, mentre le specifiche insufficienti portano alla deflessione del telaio e al danneggiamento degli utensili. I gestori degli impianti e gli ingegneri di produzione spesso hanno difficoltà a determinare la soglia esatta oltre la quale una macchina da stampa a gap aperto diventa una passività piuttosto che una risorsa. Ci si trova di fronte a questo dilemma costantemente quando si confronta la versatilità dell'officina con la rigidità degli alti volumi. Abbiamo creato questa guida per fornire un quadro di valutazione tecnica. Ti aiuta a determinare quando una macchina gap frame è la soluzione ottimale per la tua officina. Analizziamo le limitazioni meccaniche, i casi d'uso ideali e l'efficienza operativa complessiva. Imparerai come abbinare i requisiti dello stampo alle capacità del telaio, evitando costosi disallineamenti. Ciò garantisce che il processo di selezione delle apparecchiature si basi su dati concreti anziché su congetture.
Casi d'uso ottimali: le macchine da stampa con telaio a C eccellono nelle operazioni che richiedono accesso su tre lati, frequenti cambi di utensile e cicli di produzione da piccoli a medi.
Limitazioni strutturali: il design a spazio aperto è intrinsecamente suscettibile alla deflessione angolare (spazio) sotto carichi quasi massimi, rendendolo inadatto per lavori con stampi progressivi altamente sbilanciati o di tonnellaggio estremo.
Efficienza dell'ingombro e delle dimensioni del letto: offrono un ingombro notevolmente ridotto e sono ottimizzate per dimensioni del letto più piccole rispetto alle macchine da stampa a lati diritti (con telaio ad H), ideali per spazi di lavoro compatti e layout di produzione cellulari.
Applicazione Sweet Spot: più efficace per operazioni generali di fabbricazione di metalli, tranciatura, punzonatura, piegatura e rivettatura che generalmente rientrano nella soglia di capacità di 250 tonnellate.
Sommario
Il design a spazio aperto offre un'eccellente accessibilità per gli strumenti e il funzionamento, ma ha una rigidità inferiore rispetto alle presse a telaio chiuso. Poiché la parte anteriore del telaio non è supportata, i carichi pesanti possono causare la deflessione del telaio e influenzare l'allineamento del pistone al pianale. Le dimensioni del basamento più grandi aumentano questo effetto, quindi le presse con telaio gap vengono utilizzate principalmente per componenti più piccoli e applicazioni di stampaggio più leggere in cui il carico rimane vicino al centro del telaio.
Le presse standard a telaio gap funzionano solitamente tra 10 e 250 tonnellate. Il superamento di questo intervallo aumenta la sollecitazione del telaio e può causare spazi vuoti, che influiscono sull'allineamento tra il pistone e il supporto. Questo disallineamento può portare a un'usura irregolare dello stampo, a danni agli utensili e a una ridotta precisione della parte. I modelli rinforzati ad alto tonnellaggio possono gestire carichi maggiori, ma richiedono telai più grandi e riducono i vantaggi di risparmio di spazio del design a spazio aperto.
Le caratteristiche di velocità e corsa di questa architettura la rendono ideale per la punzonatura e la tranciatura a stazione singola. Gli operatori possono alimentare rapidamente il materiale da più angolazioni. Il pistone esegue cicli rapidi, semplificando le operazioni di tranciatura ad alta velocità. Le operazioni di soppressione generano uno shock significativo. Quando il punzone sfonda il materiale, l'energia immagazzinata nel telaio della pressa viene rilasciata immediatamente. Il telaio a spazio aperto assorbe questo tonnellaggio inverso in modo diverso rispetto a una pressa a lato dritto, spesso richiedendo ammortizzatori specializzati se funziona vicino alla capacità massima.
L'architettura aperta offre enormi vantaggi per l'eliminazione degli sfridi. Il materiale di scarto cade facilmente o può essere indirizzato verso la parte posteriore o laterale tramite scivoli personalizzati. Ciò impedisce che l'accumulo di scarti blocchi la matrice o danneggi il pezzo. Una rimozione efficiente degli scarti si traduce direttamente in tempi di attività più elevati e minori fermi macchina per la manutenzione. Non è necessario progettare complessi sistemi interni di smaltimento degli scarti all'interno della matrice stessa, semplificando la progettazione degli utensili.
Lo stampaggio a breve termine si concentra sulla rapidità di installazione e sulla flessibilità della produzione piuttosto che sulla massima velocità. Il design aperto delle presse con telaio gap consente un facile cambio degli stampi e l'integrazione di sistemi di cambio rapido degli stampi, rendendole adatte a varie attività di fabbricazione di piccoli lotti.
Tuttavia, queste presse presentano limitazioni con stampi progressivi complessi. Il carico non uniforme su più stazioni può causare la deflessione della slitta, con conseguente usura dell'utensile e problemi di precisione. Sono più adatti per operazioni progressive semplici in cui il carico rimane bilanciato.
Le applicazioni di piegatura e formatura spesso coinvolgono pezzi grandi o irregolari. Il design aperto delle presse con telaio gap offre una migliore accessibilità per la gestione di queste parti. Tuttavia, il carico non uniforme è comune, quindi gli utensili devono essere posizionati con attenzione per mantenere l'equilibrio delle forze.
La coniazione richiede un'elevata pressione nella parte inferiore della corsa. Poiché ciò crea uno stress significativo sul telaio, gli operatori devono evitare di sovraccaricare la pressa. Un sistema di monitoraggio del tonnellaggio aiuta a controllare le forze di formatura e protegge la macchina da danni permanenti.
I modelli di tonnellaggio più leggero servono spesso nell'assemblaggio di precisione. I cuscinetti di picchettamento, rivettatura e pressatura richiedono una forza moderata e un'elevata precisione. Le linee di produzione di automobili ed elettrodomestici fanno molto affidamento su queste macchine per attività di sottoassemblaggio. La parte anteriore aperta consente agli operatori o ai bracci robotici di posizionare assemblaggi complessi nell'area dello stampo in modo rapido e sicuro. Questi specifici Le applicazioni di presse elettriche con telaio a C massimizzano la velocità e l'accessibilità della macchina rimanendo ben al di sotto delle soglie critiche di deflessione. È possibile montare ciotole di alimentazione automatizzate e tavole rotanti direttamente sul piano di appoggio, creando una cella di assemblaggio compatta e autonoma.
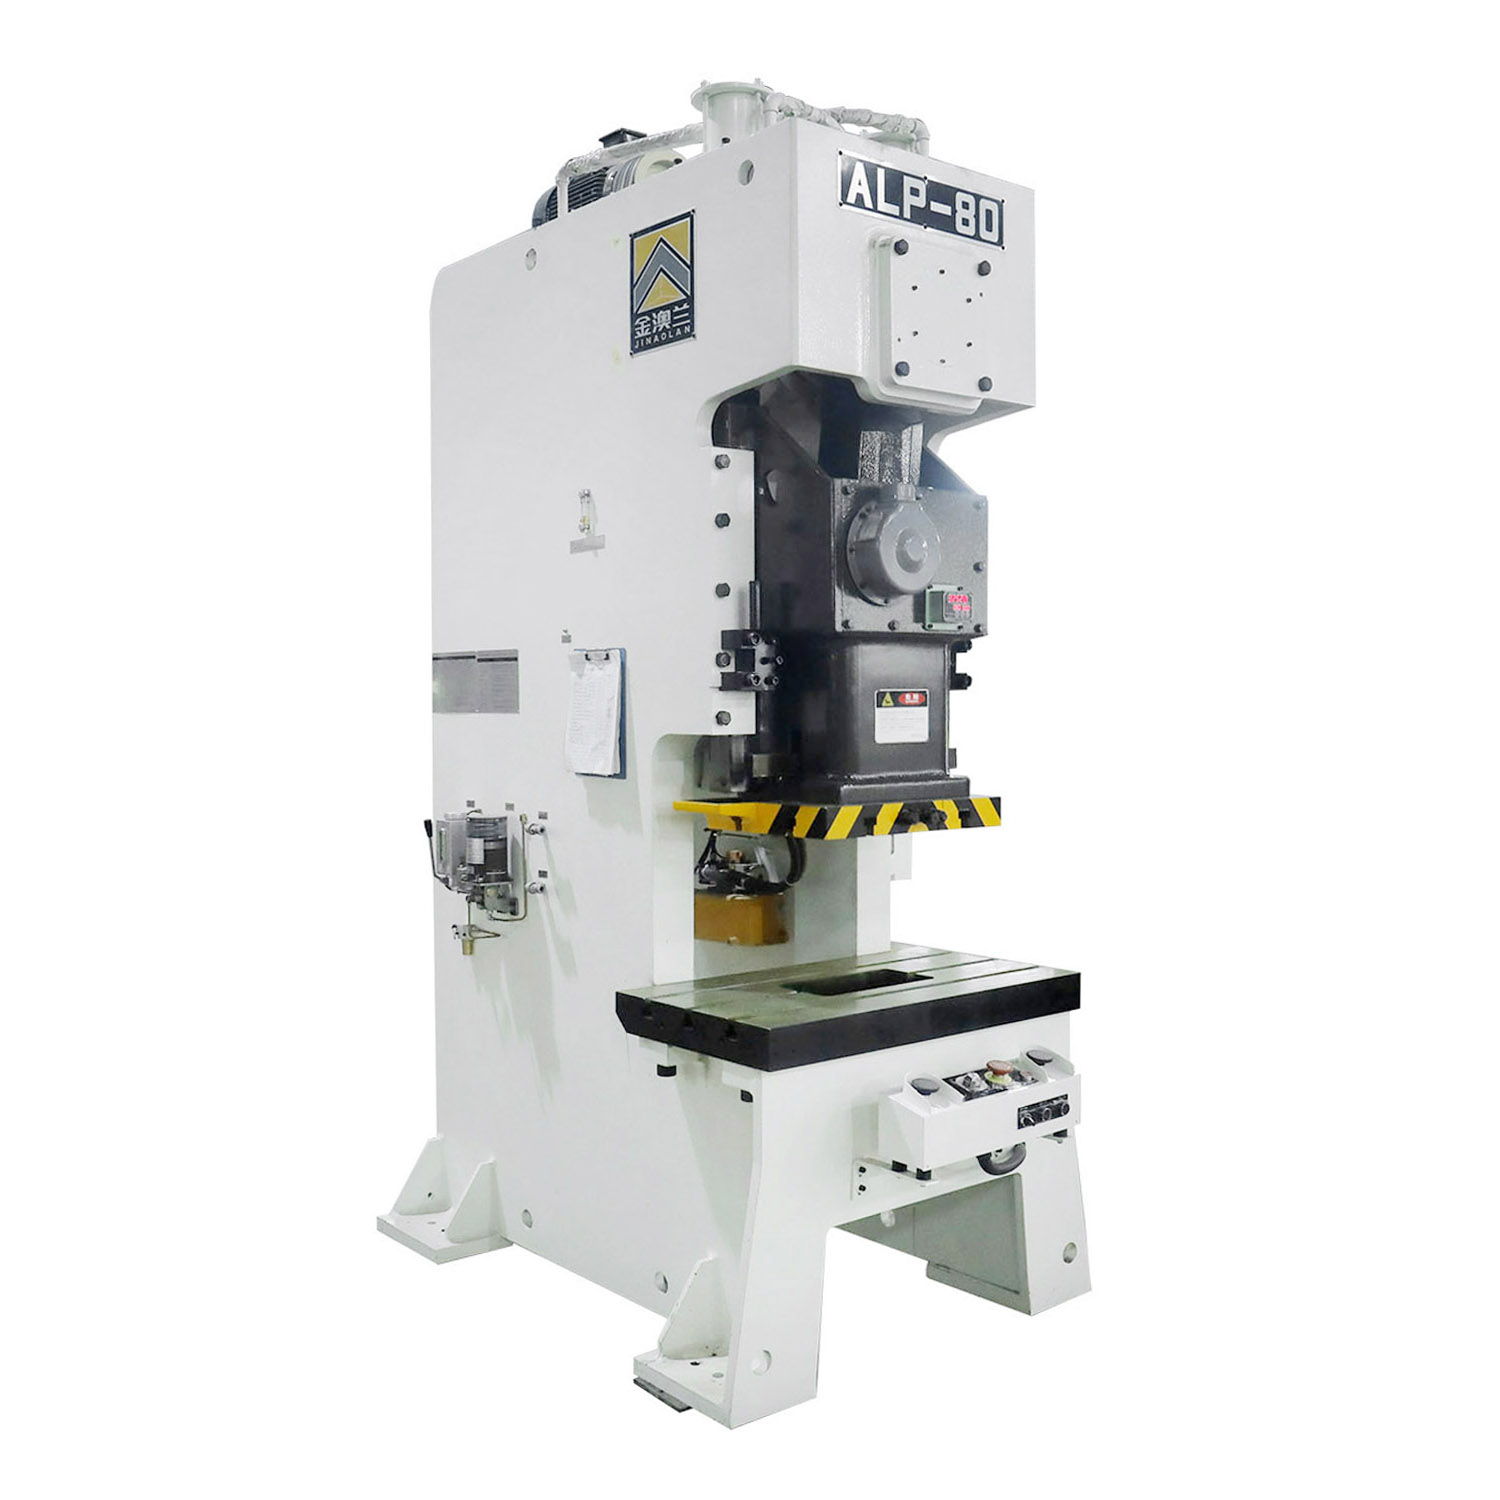

Il contrasto più netto tra questi due progetti è l’accessibilità. Un gap-frame offre l'accesso su tre lati. Un telaio ad H limita l'accesso ai finestrini laterali stretti e alle aperture anteriori/posteriori. Questa accessibilità influisce direttamente sui tempi di configurazione. Gli stabilimenti con frequenti cambi di stampi registrano significative riduzioni di manodopera con le macchine a gap aperto. I carrelli elevatori o i carrelli portastampi possono avvicinarsi da più angolazioni, arrivando fino alla piastra di supporto. Gli elementi di fissaggio e i morsetti sono facili da raggiungere senza doversi sporgere in uno spazio buio e chiuso. Per un'officina che esegue tre o quattro cambi formato al giorno, questa velocità rappresenta un enorme vantaggio operativo.
I carichi decentrati influiscono in modo diverso sulle presse con telaio ad H e con telaio gap. Le presse con telaio ad H offrono una migliore stabilità perché la struttura a quattro colonne sostiene il pistone da tutti gli angoli e riduce il movimento laterale. Le presse con telaio gap sono più sensibili al carico irregolare, che può aumentare lo stress sul telaio e sul sistema di guida. Le applicazioni di stampaggio grandi e pesanti di solito richiedono presse con telaio ad H, mentre le presse con telaio gap sono più adatte per componenti più piccoli ed esigenze di produzione compatte. La scelta della struttura giusta aiuta a mantenere la precisione, a ridurre l'usura degli utensili e a prevenire i difetti delle parti.
Valutare il rapporto impronta/tonnellaggio. Le macchine Gap-frame racchiudono una potenza di punzonatura significativa in un ingombro molto ridotto. Ciò li rende molto interessanti per l’integrazione della produzione cellulare. È possibile raggruppare insieme più piccole presse per creare una linea di produzione snella. Un telaio ad H di tonnellaggio simile richiede un ingombro molto maggiore e spesso uno spazio dal soffitto più alto. L'integrazione delle strutture è più semplice con i gap-frame. Raramente richiedono fosse di fondazione specializzate o enormi gru a ponte per l'installazione. Puoi collegarli direttamente a un pavimento in cemento armato standard utilizzando supporti isolanti per carichi pesanti.
Caratteristica |
Telaio a C (spazio aperto) |
Telaio ad H (lato dritto) |
|---|---|---|
Accessibilità |
Eccellente (accesso su tre lati) |
Limitato (i pilastri bloccano l'accesso) |
Rigidità e deflessione |
Moderato (incline al gaping angolare) |
Alto (deflessione minima) |
Orma |
Compatto (nessuna fossa richiesta) |
Grande (spesso richiede lavori di fondazione) |
Ciclo di produzione ideale |
Alto mix, basso volume (HMLV) |
Basso mix, volume elevato |
Complessità degli utensili |
Stazione singola, progressiva semplice |
Complesso, multistazione progressivo |
Capacità di carico fuori centro |
Da scarso a discreto |
Eccellente |
La variabilità della produzione determina la scelta delle attrezzature. I gap frame favoriscono gli ambienti ad alto mix e basso volume (HMLV). La flessibilità operativa è il fattore principale in questo caso. Una sola macchina potrebbe perforare le parentesi al mattino e coniare i gettoni nel pomeriggio. La velocità intrinseca del pistone massimizza la produttività per contratti diversificati e di breve durata. Le linee dedicate per volumi elevati, che stampano esattamente la stessa parte milioni di volte, traggono maggiori vantaggi dall'ambiente rigido e a bassa usura di una macchina da stampa a lato dritto. Utilizzi il gap press quando l'agilità conta più della forza bruta e continua.
L'ergonomia dell'alimentazione manuale è di gran lunga superiore su una macchina da stampa a gap aperto. Gli operatori non devono aggirare pesanti pilastri in acciaio. La visibilità dell'area degli utensili è eccellente, riducendo l'affaticamento e migliorando il controllo di qualità. L'integrazione dell'automazione è semplice. La robotica, l'alimentazione delle bobine e i sistemi automatizzati di espulsione dei pezzi si adattano facilmente all'interno dell'involucro della macchina. È possibile montare un servoalimentatore su un lato, un trasportatore di scarti sul retro e lasciare la parte anteriore aperta per l'accesso per la manutenzione senza conflitti di spazio.
La deflessione intrinseca di un gap frame influisce sulla durata della vita degli utensili. Gli utensili in metallo duro a tolleranza stretta sono fragili. Se il telaio della pressa si apre sotto carico, il punzone e la matrice si disallineeranno leggermente. Questo scheggia il carburo e distrugge l'utensile. È necessario abbinare il design dello stampo al telaio della pressa. Se è necessario eseguire parti ad alta precisione su a C Frame Power Press , utilizza stampi fortemente guidati. I massicci perni di guida e le boccole con cuscinetti a sfera all'interno del set di matrici assorbiranno parte delle forze laterali. Questa guida interna dello stampo protegge i taglienti dalla deflessione angolare della pressa, spostando il carico di allineamento dai lardoni della pressa al pattino dello stampo.
Un modo pratico per ridurre l'apertura del telaio è evitare di far funzionare la macchina da stampa a piena capacità. Mantenere un margine di sicurezza, ad esempio utilizzando una pressa più grande del tonnellaggio richiesto, aiuta a ridurre la deflessione e prolunga la durata dell'attrezzatura. L'installazione di monitor del tonnellaggio può rilevare condizioni di sovraccarico e arrestare la macchina quando vengono superati i limiti. Per le applicazioni più impegnative, le modifiche ai tiranti possono migliorare la rigidità del telaio mantenendo la flessibilità di un design a spazio aperto.
I requisiti di manutenzione dipendono dal sistema di azionamento. Le presse meccaniche necessitano di controlli regolari di frizioni, freni, volani, punti di lubrificazione e fasatura di sicurezza. Le presse idrauliche richiedono il monitoraggio dei cilindri, dei livelli di pressione e delle condizioni dell'olio. Indipendentemente dal tipo di sistema, i primi segnali come vibrazioni insolite, rumore anomalo, perdite di olio o usura eccessiva della guida dovrebbero essere risolti rapidamente per prevenire danni alle apparecchiature e tempi di fermo.
Il design aperto su tre lati presenta sfide di sicurezza uniche. Gli operatori hanno più punti di accesso alla zona pericolosa. Sono obbligatorie rigorose integrazioni di sicurezza. Le barriere fotoelettriche devono coprire l'area di lavoro principale dell'operatore. È possibile configurarli per l'avvio del dispositivo di rilevamento della presenza (PSDI) se le normative locali lo consentono, accelerando le operazioni manuali. I comandi a due mani assicurano che le mani dell'operatore siano lontane dall'attrezzatura prima che il pistone scenda. Le protezioni rigide, come schermi in policarbonato o rete di acciaio, devono bloccare l'accesso ai lati e al retro dello spazio dello stampo. Il rispetto degli standard OSHA e ANSI richiede un approccio globale per proteggere l'intera busta aperta.
Per valutare gli investimenti in attrezzature è necessario considerare l'allocazione delle risorse e l'impatto sulla struttura. L'ingombro iniziale e i requisiti di installazione di una pressa con telaio gap sono generalmente inferiori rispetto a quelli di una pressa a lato dritto di tonnellaggio comparabile. Questa barriera d’ingresso più bassa libera risorse per strumenti migliori, sistemi QDC o apparecchiature di automazione. La versatilità a lungo termine fornisce un valore operativo continuo. Una singola macchina può gestire un’enorme varietà di geometrie e materiali delle parti. Questa adattabilità garantisce che la macchina rimanga raramente inattiva, massimizzando i tassi di utilizzo dell'officina.
I calcoli del ritorno sull'investimento dovrebbero tenere conto delle ore di manodopera risparmiate e del tempo di attività della macchina. Misura il tempo esatto necessario per cambiare uno stampo su una pressa a telaio chiuso rispetto a una pressa a spazio aperto. Implementare i principi SMED (Single-Minute Exchange of Die). Moltiplica i minuti risparmiati per la tariffa della manodopera del tuo negozio e quindi per il numero di cambi all'anno. L’efficienza aumenta rapidamente. La possibilità di fare offerte per diversi contratti a breve termine aumenta la densità del programma di produzione. Quanto più velocemente puoi impostare un lavoro, tanto più competitiva diventa la tua struttura per la produzione in piccoli lotti.
Ecco i prossimi passi attuabili per la tua struttura:
Controlla i tuoi attuali cicli di produzione per identificare la frequenza dei cambi degli stampi e il tonnellaggio medio richiesto.
Calcola l'esatto carico decentrato e il parallelismo letto-montone richiesto per i tuoi stampi più complessi per escludere rischi di deflessione.
Misura lo spazio disponibile per determinare se un layout compatto con gap frame consente un flusso di produzione cellulare più efficiente.
Consultare un produttore di presse per eseguire un test specifico di monitoraggio del tonnellaggio sull'applicazione più pesante prima di finalizzare la selezione dell'attrezzatura.
R: La gamma standard è compresa tra 10 e 250 tonnellate. La fisica strutturale limita i tonnellaggi più elevati perché il design con parte anteriore aperta funge da leva. La spinta oltre le 250 tonnellate solitamente causa una deflessione angolare inaccettabile. Sebbene esistano rari modelli personalizzati fino a 400 tonnellate, richiedono massicci rinforzi in acciaio che annullano i vantaggi del risparmio di spazio.
R: Sì, ma solo per matrici progressive corte o semplici. La lunghezza limitata del letto limita il numero di stazioni. La deflessione angolare intrinseca sotto carico può causare grippaggi o usura irregolare negli utensili progressivi lunghi e con tolleranze strette. I telai ad H sono fortemente preferiti per lavori progressivi complessi.
R: L'apertura è causata dalla fisica del design con parte frontale aperta. Quando il pistone preme sul pezzo, la stessa forza spinge verso l'alto contro il telaio della pressa. Senza pilastri anteriori per tenere insieme la struttura, la metà superiore del telaio si piega leggermente verso l'alto e all'indietro sotto il tonnellaggio massimo.
R: Un telaio a C è dotato di parte anteriore e lati aperti, offrendo un'eccellente accessibilità per gli operatori e rapidi cambi di utensile. Una pressa a O-frame, o a lato dritto, ha una struttura ad anello chiuso con quattro pilastri angolari. Il telaio a O offre rigidità superiore e deflessione angolare pari a zero, ma limita l'accesso all'area degli utensili.
R: Le presse idrauliche sono generalmente migliori per l'imbutitura profonda. Possono fornire una forza completa e costante per l'intera lunghezza della corsa. Le presse meccaniche raggiungono il tonnellaggio massimo solo nella parte inferiore della corsa, il che può strappare il metallo durante le operazioni di imbutitura profonda e continua.
R: Queste presse devono essere ancorate saldamente per evitare di camminare a causa delle vibrazioni operative. Solitamente sono imbullonati a una soletta in cemento armato utilizzando bulloni di ancoraggio per carichi pesanti. Supporti per l'isolamento delle vibrazioni o cuscinetti di livellamento specializzati vengono spesso installati tra i piedini della pressa e il pavimento per assorbire gli urti.


