
Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-08-24 Origine : Site


Lorsqu'un servoalimentateur perd la précision du pas ou incline le matériau, l'ensemble de la ligne d'estampage devient un handicap. Résolution Les erreurs d'alimentation du servo-alimentateur nécessitent une approche de diagnostic systématique. Nous devons nous éloigner des conjectures aléatoires dans les ateliers. Vous devez passer de simples réglages mécaniques à des diagnostics complexes de servomoteurs. Cette progression logique détermine votre prochaine étape opérationnelle. Vous choisirez entre une réparation ciblée, une modernisation du système ou un remplacement total de l'équipement. Les erreurs d'alimentation sont le principal facteur d'augmentation des taux de rebut. Cela provoque des dommages catastrophiques aux matrices et compromet les calendriers de production stricts. Sa réparation nécessite une attention particulière à la pression des rouleaux, au moment du déclenchement du pilote et au retour d'information de l'entraînement. Vous apprendrez à identifier les déséquilibres mécaniques cachés. Vous découvrirez des méthodes éprouvées pour dépanner les anomalies électriques. Nous présenterons un protocole de configuration standardisé pour éviter un désalignement récurrent. Ce guide fournit les étapes exactes pour restaurer la précision de votre alimentation et protéger votre outillage.
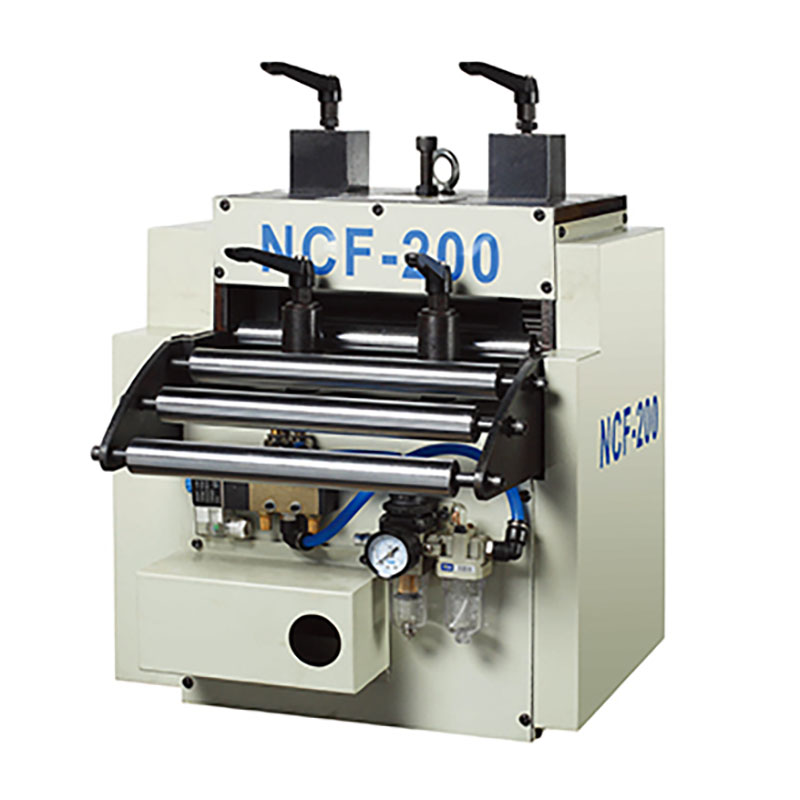
La majorité des incidents de problème d'alimentation du servoalimentateur proviennent de déséquilibres mécaniques, en particulier d'une pression inégale des rouleaux d'alimentation, de guides de matériau trop serrés ou d'un mauvais timing de déclenchement du pilote.
Les anomalies électriques, telles que les défauts de retour, la surchauffe thermique ou les fluctuations de l'alimentation électrique, se font souvent passer pour une liaison mécanique et nécessitent des diagnostics au niveau du disque.
La mise en œuvre d'un protocole de configuration standardisé et spécifique au matériau constitue la stratégie d'atténuation la plus efficace contre le désalignement récurrent et le biais des matériaux.
L'évaluation de la nécessité de réparer ou de remplacer un alimentateur défectueux dépend de la fréquence des alarmes du variateur, de la disponibilité des pièces et de la capacité du système à gérer des matériaux modernes à haute résistance.
Table des matières
Les servomoteurs NC doivent fournir un contrôle précis du pas en permanence. Ils nécessitent une vitesse constante et aucun dommage matériel. Vous vous attendez à ce que le matériau atteigne la position exacte à chaque coup de presse. Les seuils de tolérance acceptables varient selon les différentes applications d'emboutissage. Les matrices progressives à grande vitesse exigent des tolérances de l’ordre du centième de millimètre. Les opérations d'emboutissage profond peuvent tolérer un peu plus de variance. Cependant, tout écart compromet la qualité finale de la pièce. Le chargeur doit accélérer, atteindre la vitesse maximale et décélérer en douceur. Il faut positionner la bandelette exactement avant la fermeture de la filière. Le succès signifie que les broches pilotes entrent dans la bande sans entraîner le matériau. Le cycle d'alimentation doit se terminer avant que la came de déclenchement pilote ne s'enclenche. La réalisation de cette synchronisation garantit une longue durée de vie des outils et une qualité élevée des pièces. Lorsqu’une machine ne répond pas à ces attentes de base, les opérateurs passent plus de temps à combattre l’équipement qu’à produire des pièces. Vous avez besoin d'un système qui conserve son pas programmé quel que soit le poids de la bobine ou la vitesse de la ligne.
Une alimentation inexacte génère des coûts directs immédiats et importants. Vous gaspillez des bobines de tôle coûteuses à chaque mauvais coup. Un matériau mal aligné brise les poinçons fragiles et endommage les jeux de matrices complexes. Ces incidents entraînent des réparations d'outillage coûteuses et nécessitent de nombreux travaux sur banc. Les coûts indirects se multiplient rapidement et nuisent à l’efficacité globale de l’usine. Les temps d’arrêt imprévus arrêtent instantanément toute la chaîne de production. Les opérateurs perdent des heures à résoudre des problèmes au lieu de produire des pièces rentables. Les équipes de maintenance extraient des ressources d’autres opérations critiques de l’usine. Les accords de niveau de service de livraison manqués nuisent de façon permanente à la confiance des clients. Les frais d’expédition accélérés grugent vos marges bénéficiaires. Un seul incident d’alimentation peut ruiner des milliers de dollars en outillage. La prévention de ces erreurs est obligatoire pour maintenir une opération d’emboutissage rentable. Le coût financier d'un alimentateur mal calibré s'étend bien au-delà de la poubelle immédiate.
Déchets directs de matières : chaque alimentation courte produit une pièce rejetée, envoyant des matières premières coûteuses directement dans la trémie de ferraille.
Destruction de l'outillage : des bandes mal alignées font que les poinçons heurtent des demi-trous, cassant les outils en carbure et brisant les blocs de matrice.
Épuisement de main d’œuvre : les techniciens de maintenance passent des heures à rechercher des défauts électriques fantômes alors que la cause première est souvent un simple problème mécanique.
Perturbation du calendrier : les temps d'arrêt imprévus de la presse obligent les responsables de production à réacheminer les tâches, provoquant des retards en cascade dans l'ensemble de l'installation.
Des ressorts de pression déséquilibrés provoquent d’importantes erreurs d’alimentation. La bobine de tôle se polarise immédiatement dans une direction. Cela conduit directement à une inclinaison du matériau et à une alimentation imprécise. Une pression insuffisante permet aux rouleaux d'alimentation de glisser contre le métal. Le moteur tourne avec précision sur la distance programmée. Cependant, le matériau n’atteint pas le pas cible. Cela crée une condition dangereuse d’alimentation courte. Une pression excessive déforme la surface du matériau de manière permanente. Cela crée une traînée inutile sur toute la ligne d’alimentation. Le servomoteur s'oppose à cette résistance artificielle. Les mécanismes d'entraînement souffrent d'une usure prématurée à cause de cette charge constante. Vous devez calibrer parfaitement les ressorts gauche et droit. Une tension inégale force la bobine à marcher latéralement. Le matériau frappe les guides de matrice selon un angle. Cette friction provoque le calage ou la panne du chargeur. Les opérateurs abaissent souvent les boulons de pression dans l'espoir d'arrêter le glissement, mais cela ne fait qu'exacerber les contraintes mécaniques.
L'étanchéité de la matrice crée immédiatement une résistance artificielle. Des guides de matériaux mal ajustés perturbent le cycle d’alimentation. Le chargeur pousse le métal vers l'avant, mais les guides le pincent. Cela force le matériau à se déformer ou à glisser vers l'arrière. Un mauvais alignement entre le dérouleur, le redresseur, l'alimentateur et la presse déforme le chemin du matériau. Un carrossage de bobine non corrigé aggrave considérablement ce problème d’alignement. Le métal traîne constamment contre l’entrée de la matrice. Ce traînage provoque de graves Mauvaise alimentation du servo-alimentateur . Les opérateurs accusent souvent le chargeur d'interférences liées à la matrice. Vous devez assurer une ligne de matière parfaitement droite de la bobine à la filière. Tout écart oblige le chargeur à travailler plus fort que nécessaire. Ce travail supplémentaire entraîne des erreurs de positionnement et des défauts d'entraînement. Un outil d'alignement laser peut rapidement révéler si votre alimentateur est décentré par rapport au lit de la presse.
Des angles de déclenchement incorrects du pilote empêchent un alignement correct du matériau. Les broches pilotes dans la matrice doivent localiser le matériau avec précision. Si le chargeur saisit le matériau trop longtemps, il combat la presse. Cet échec de synchronisation déstabilise le matériau. La tension qui en résulte étire les avant-trous de la bande. Les opérateurs confondent souvent ce conflit mécanique avec une panne de disque. Le déclencheur pilote doit s'ouvrir exactement au moment où les broches s'enclenchent. Il doit se fermer avant que la presse ne soulève le matériau. Le timing de cette action nécessite de la précision et une compréhension approfondie du coup de presse. Une libération tardive lie le matériau contre les broches. Une libération anticipée permet au matériau de flotter et de perdre sa position. Les deux scénarios détruisent complètement la précision de l’alimentation. Des interrupteurs à cames mécaniques ou des interrupteurs de fin de course programmables contrôlent ce timing et doivent être vérifiés à chaque changement de matrice.
La ligature mécanique arrête brusquement le cycle d’alimentation. Les pièces d'usure courantes comprennent des roulements dégradés et des boîtes de vitesses usées. Les rouleaux d'alimentation endommagés perdent leur adhérence sur la bobine. Un axe écrasé ou un matériau coincé oblige le servomoteur à travailler plus fort. Les corps étrangers dans le mécanisme créent de fortes frictions. Le moteur consomme un courant excessif pour vaincre cette résistance. Cela entraîne un bourrage complet et une alarme de lecteur. Le jeu de la boîte de vitesses introduit des erreurs de positionnement lors des accélérations et des décélérations. Les joints universels usés dans la transmission créent une pente mécanique. Cette pente empêche le moteur de maintenir le matériau stable. Une inspection régulière de ces liaisons mécaniques est obligatoire. Le remplacement des roulements usés évite les pannes catastrophiques soudaines lors de courses à grande vitesse. Vous ne pouvez pas réparer l’usure mécanique avec des modifications des paramètres logiciels.
Les servomoteurs génèrent des codes d'erreur spécifiques lors de pannes. Vous verrez souvent des erreurs de surintensité, de surtension et de suivi de position. Des cycles de service élevés provoquent une surcharge thermique et une surchauffe. Une mauvaise ventilation de l’armoire emprisonne la chaleur autour de l’amplificateur sensible. Une traînée mécanique continue force le moteur à chauffer. L'entraînement compense dans un premier temps la liaison mécanique. Il pousse plus de courant pour maintenir la vitesse programmée. Finalement, il atteint sa limite thermique et se détériore. Cela provoque une panne d’alimentation soudaine et dangereuse. Vous devez surveiller régulièrement la température du dissipateur thermique du lecteur. Assurez-vous que les ventilateurs de refroidissement fonctionnent à pleine capacité. Nettoyez les filtres à air de l'armoire pour maintenir une bonne circulation de l'air. Un entraînement cool assure un contrôle du moteur stable et précis. Ignorer les avertissements thermiques finira par détruire les transistors bipolaires à grille isolée (IGBT) internes.
Les encodeurs compromis envoient des données de position inexactes au contrôleur. Les résolveurs peuvent également échouer dans des conditions d'emboutissage difficiles. Le variateur perd la trace de la position exacte du moteur. Cela entraîne des tétées courtes ou longues imprévisibles. Les fortes vibrations d’estampage endommagent les disques de verre internes de l’encodeur. L'huile et la poussière métallique contaminent les capteurs de feedback sensibles. Un feedback fiable est essentiel pour maintenir une précision de pitch stricte. Vous devez inspecter les câbles du codeur pour vérifier leur usure et leur blindage approprié. Un câble endommagé introduit du bruit dans le signal de position. Le contrôleur interprète à tort ce bruit comme un véritable mouvement du moteur. Cela provoque des sauts ou des bégaiements du chargeur pendant le cycle d'alimentation. La protection de l'encodeur de l'environnement d'estampage est essentielle. Acheminez les câbles de retour loin des lignes électriques à haute tension pour éviter les interférences inductives.
Les chutes de tension perturbent la communication entre l'automate et le servoamplificateur. Le bruit électrique ou EMI corrompt les signaux de commande délicats. Vous devez vérifier régulièrement le blindage des câbles et les connexions des bornes. Des relais de contrôle directionnel défectueux interrompent la séquence de commande d'alimentation. Les fils lâches provoquent des défauts intermittents incroyablement difficiles à retracer. Une alimentation stable garantit des performances constantes du moteur. Les pics de tension peuvent endommager les composants d'alimentation internes du variateur. La mise à la terre correcte de l’équipement élimine de nombreux problèmes de bruit électrique. Séparez les câbles d'alimentation haute tension des câbles de signaux basse tension. Cela évite le couplage inductif et la corruption du signal. Un environnement électrique propre est tout aussi important que l’alignement mécanique. Utilisez un oscilloscope pour vérifier l'intégrité de l'alimentation entrante si vous soupçonnez des problèmes d'alimentation.
Commencez par une inspection visuelle approfondie de l’ensemble du chemin du matériau. Vérifiez les jeux du guide de matériau et l’alignement global de la matrice. Vérifiez le calage de la came de déclenchement pilote par rapport à la course réelle de la presse. Égalisez soigneusement la pression du ressort sur les rouleaux d’alimentation. Utilisez des jauges d'épaisseur ou des cellules de pesée pour mesurer la force vers le bas. Cela empêche la bobine de se polariser d'un côté. Inspectez les rouleaux pour déceler toute usure excessive ou toute accumulation de matériau. Nettoyer les rouleaux avec des solvants appropriés pour restaurer leur adhérence. Vérifiez que le lisseur n’induit pas de courbe dans le matériau. Une bande plate avance avec beaucoup plus de précision qu'une bande courbée. Documentez tous les paramètres mécaniques pour référence future. Suivre une séquence stricte élimine les variables une par une.
Verrouillez l’alimentation de la presse et du chargeur pour garantir un accès sécurisé aux composants mécaniques.
Essuyez les rouleaux d'alimentation supérieur et inférieur avec un solvant sans résidus pour éliminer l'huile d'estampage et les fines métaux.
Insérez une jauge d'épaisseur entre les rouleaux du côté opérateur et du côté entraînement pour vérifier l'alignement parallèle.
Ajustez les ressorts de tension jusqu'à ce que la traînée sur la jauge d'épaisseur soit identique des deux côtés de l'ensemble de rouleaux.
Faites passer manuellement le matériau dans le chargeur pour vérifier toute liaison physique ou résistance inhabituelle.
Vérifiez que la came de déclenchement pilote s'enclenche exactement au degré spécifié de la course de presse.
Symptôme |
Cause profonde probable |
Action de diagnostic immédiate |
|---|---|---|
Le matériau est incliné vers la gauche ou la droite |
Pression inégale des rouleaux ou cambrure de la bobine non corrigée |
Égalisez la tension du ressort à l'aide de jauges d'épaisseur ; vérifiez l’alignement du lisseur. |
Flux courts et cohérents |
Glissement des rouleaux ou friction excessive du guide-matrice |
Nettoyez les rouleaux, augmentez légèrement la pression de préhension et élargissez les guides de matrice. |
Le lecteur déclenche une alarme de surintensité |
Liaison mécanique, matériau coincé ou roulements usés |
Débranchez le moteur et tournez le mécanisme à la main pour localiser la liaison. |
Longueurs d'avance irrégulières ou sautantes |
Défaillance du retour d'encodeur ou bruit électrique (EMI) |
Inspectez les câbles du codeur, vérifiez le blindage et vérifiez les connexions à la terre. |
Trous pilotes étirés dans le matériau |
Mauvais timing de relâchement du pilote pour lutter contre la presse |
Ajustez le timing de la came pour que les rouleaux se libèrent exactement au moment où les goupilles pilotes s'engagent. |
Interrogez immédiatement l'IHM ou l'API pour connaître l'historique des défauts spécifiques. Recherchez les alarmes récurrentes de surintensité, de suivi et thermiques. Effectuez un test d'isolation du moteur à l'aide d'un mégohmmètre. Cela vérifie les courts-circuits d’enroulement internes ou la rupture de l’isolation. Inspectez les ventilateurs de refroidissement pour vous assurer qu’ils fonctionnent correctement afin d’atténuer la surchauffe. Vérifiez l’intégrité du signal du codeur à l’aide d’un oscilloscope si nécessaire. Nettoyez les filtres de l’armoire électrique pour assurer une circulation d’air adéquate. Mesurez la tension de ligne entrante dans des conditions de pleine charge. Assurez-vous que la tension reste dans la tolérance spécifiée du variateur. Vérifiez tous les borniers pour déceler les connexions desserrées causées par les vibrations de la presse. Serrez chaque borne à vis dans l'armoire de commande. Un contrôle électrique systématique évite de rechercher des problèmes mécaniques fantômes. Enregistrez les codes d'erreur spécifiques pour en discuter avec l'équipe d'assistance technique du fabricant.
Les opérateurs peuvent gérer rapidement des correctifs simples dans l’atelier. Ils peuvent éliminer les débris des rouleaux et du chemin du matériau. Ils ajustent le moment du déclenchement du pilote et réinitialisent les commutateurs directionnels. Les réparations de niveau technicien nécessitent des compétences spécialisées et des outils de diagnostic. Le personnel de maintenance doit remplacer les roulements usés et reconstruire les boîtes de vitesses. Ils ajustent les boucles d'asservissement pour optimiser la réponse et la stabilité du moteur. Faites la distinction entre les ajustements rapides et les interventions approfondies pour minimiser les temps d’arrêt. Ne laissez pas les opérateurs ajuster aveuglément les paramètres du servomoteur. Restreignez l’accès aux paramètres critiques de l’API à l’aide de mots de passe. Signalez les défauts électriques complexes à des ingénieurs en automatisation qualifiés. Savoir quand appeler un expert vous évite des heures de dépannage frustrant. Le remplacement d'un servomoteur nécessite un réalignement mécanique précis et des procédures de référencement logiciel.
Vous devez décider quand une mangeoire ne peut plus être réparée de manière économique. Les servomoteurs obsolètes rendent impossible l’approvisionnement en pièces de rechange. Les automates propriétaires non pris en charge obligent éventuellement à remplacer complètement le système. Comparez le coût immédiat du remplacement d’un servoamplificateur grillé. Comparez-le au retour sur investissement à long terme d’une mise à niveau complète. Les pannes fréquentes signalent la fin du cycle de vie utile de l'équipement. Les réparations constantes épuisent votre budget de maintenance et tuent la productivité. Évaluez l’intégrité structurelle du cadre d’alimentation. Si la base mécanique est solide, une modernisation des commandes est logique. Si la mécanique est fortement usée, un remplacement total est nécessaire. Prenez cette décision en vous basant sur les données de temps d'arrêt définitif. Ne versez pas d’argent dans une machine qui ne peut pas respecter les tolérances mécaniques.
Les servoalimentateurs les plus récents traitent facilement les aciers avancés à haute résistance. Ils traitent des bobines plus épaisses sans caler ni glisser. Les équipements anciens ont du mal à composer avec ces matériaux modernes et exigeants. Les fonctionnalités modernes offrent des avantages de production et une flexibilité significatifs. Les ajustements automatisés de la pression éliminent entièrement les incertitudes de l’opérateur. La mémoire des recettes de travail accélère considérablement les changements de bobines. L'intégration en boucle fermée avec les commandes de la presse garantit une synchronisation parfaite. Les disques modernes offrent des algorithmes avancés de suppression des vibrations. Cela permet des avances plus rapides sans perte de précision du pas. La mise à niveau de votre équipement ouvre la porte à de nouvelles opportunités commerciales. Vous pouvez proposer des travaux nécessitant des tolérances plus strictes et des matériaux plus résistants. L'augmentation du débit justifie rapidement les dépenses d'investissement. Les IHM modernes fournissent également un texte de diagnostic clair au lieu de codes d'erreur énigmatiques.
S'appuyer sur des pièces détachées du marché gris comporte un risque extrêmement élevé. Les anciens servomoteurs et commandes directionnelles deviennent rapidement obsolètes. Vous avez besoin d’une source fiable de composants de remplacement. Définissez des critères stricts pour sélectionner un partenaire de rénovation ou un OEM. Évaluez leur temps de réponse et les niveaux de stocks locaux. Évaluez leur infrastructure de support technique avant de vous engager dans un achat. Assurez-vous qu’ils offrent une formation complète à vos opérateurs et à votre personnel de maintenance. Un bon fournisseur fournit des schémas électriques détaillés et des dessins mécaniques. Ils doivent proposer une assistance de diagnostic à distance pour résoudre rapidement les problèmes. Un partenariat avec un fournisseur solide garantit la fiabilité des équipements à long terme. Évitez les systèmes propriétaires qui vous enferment dans un fournisseur unique et coûteux. Les contrôles à architecture ouverte vous permettent de vous procurer des composants standard auprès de plusieurs distributeurs industriels.
Mettez en œuvre un calendrier de maintenance réaliste quotidien, hebdomadaire et mensuel. Les tâches quotidiennes comprennent le nettoyage des rouleaux et les contrôles visuels de la tension. Les tâches hebdomadaires consistent à lubrifier les pièces mobiles et à inspecter les câbles. Les tâches mensuelles nécessitent le remplacement des filtres de l'armoire pour éviter la surchauffe. La maintenance prédictive évite les pannes inattendues et les temps d'arrêt coûteux. Surveillez la consommation de courant du moteur pour détecter rapidement les liaisons mécaniques. Cela arrête un problème d'alimentation du servo-alimentateur avant qu'il ne se produise. Utilisez l'imagerie thermique pour vérifier les points chauds dans l'armoire de commande. Analysez l'huile de boîte de vitesses à la recherche de copeaux métalliques pour prédire la défaillance des roulements. Une culture de maintenance proactive constitue la meilleure défense contre les pannes d’équipement. Documentez chaque activité de maintenance pour créer un historique fiable de la machine.
Inspectez et nettoyez quotidiennement les rouleaux d’alimentation pour éviter tout glissement du matériau.
Graissez chaque semaine tous les raccords Zerk sur la transmission et les points de pivotement des rouleaux.
Vérifiez le cheminement du câble de l'encodeur pour vous assurer qu'il ne frotte pas contre les composants mobiles de la presse.
Passez l’aspirateur mensuellement dans l’armoire électrique pour éliminer la poussière métallique conductrice.
Vérifier trimestriellement le jeu mécanique de la boîte de vitesses à l'aide d'un comparateur à cadran.
Les opérateurs modifient souvent les paramètres sans comprendre l’impact systémique. Cela provoque de graves désalignements et des erreurs d’alimentation imprévisibles. Vous devez atténuer immédiatement ces lacunes en matière de formation grâce à une éducation structurée. Recommander des procédures opérationnelles standard pour tous les changements de bobines. Documentez les ajustements exacts de la version pilote pour chaque matrice spécifique. Verrouillez les configurations des paramètres pour empêcher les modifications non autorisées par du personnel non formé. Une formation appropriée garantit des performances constantes de l’équipement sur tous les quarts de travail. Apprenez aux opérateurs à lire et à interpréter les alarmes de base du variateur. Donnez-leur les moyens d’effectuer des étalonnages mécaniques de base avec précision. Un opérateur bien formé constitue votre première ligne de défense contre la ferraille. Investissez dans leurs connaissances pour protéger votre équipement. Créez des feuilles de configuration visuelles qui montent directement sur le panneau de commande du chargeur.
Développer une procédure standardisée d’enfilage de bobines que chaque opérateur doit suivre.
Formez les opérateurs à reconnaître le bruit d’un servomoteur en difficulté avant qu’il ne tombe en panne.
Exigez des opérateurs qu’ils enregistrent chaque modification de paramètre qu’ils effectuent au cours d’une exécution de production.
Organiser des cours de recyclage mensuels sur le calendrier de sortie des pilotes et son effet sur la qualité des pièces.
Vérifiez les journaux de défauts de votre chargeur actuel pour identifier les erreurs récurrentes de surintensité ou de suivi.
Standardisez les paramètres de pression de vos rouleaux à l’aide de cellules de pesée ou de jauges d’épaisseur pour chaque changement de bobine.
Vérifiez le moment du déclenchement du pilote par rapport à la course de la presse pour éliminer les conflits mécaniques.
Inspectez les câbles de l’encodeur et les connexions de mise à la terre pour exclure toute interférence de bruit électrique.
Contactez un ingénieur d'intégration spécialisé pour une évaluation complète du système si les composants existants tombent constamment en panne.
Pour les opérations d'emboutissage où la précision de l'alimentation, la fiabilité de l'équipement et la continuité de la production affectent directement la qualité des pièces et la durée de vie des outils, le choix du bon partenaire en matière de presse et d'équipement d'alimentation est tout aussi important. Kinglan fournit des solutions pour les applications d'emboutissage de métaux et de lignes de presse, aidant les fabricants à construire des systèmes de production plus stables et efficaces en fonction de leurs exigences en matière de matériaux, de processus et d'automatisation.
R : L’inclinaison du matériau est presque toujours causée par une pression inégale du rouleau d’alimentation. Si les ressorts d’un côté exercent plus de force, la bobine se polarise dans cette direction. Un cambrage non corrigé de la bobine ou des guides de matériau mal alignés peuvent également forcer le matériau à se déplacer latéralement pendant le cycle d'alimentation.
R : Vous devez calibrer les ressorts de pression gauche et droit de manière égale. Utilisez des jauges d'épaisseur entre les rouleaux ou les cellules de charge pour mesurer la force exacte vers le bas. Ajustez les boulons de tension jusqu'à ce que la pression soit identique des deux côtés, en vous assurant que le matériau est saisi uniformément.
R : Oui. Une matrice serrée ou des guides pincés créent une résistance artificielle sévère. Le servomoteur consomme un courant excessif en essayant de pousser le matériau à travers cette friction. Cette contrainte constante provoque une surchauffe du variateur et finit par déclencher une alarme de surintensité ou de surcharge thermique.
R : Ces alarmes indiquent que le moteur travaille plus fort que sa capacité nominale. Ceci est généralement dû à un grippage mécanique, à un matériau coincé, à des roulements usés ou à une friction excessive dans la matrice. Le variateur s'arrête pour empêcher le moteur de griller.
R : Si le chargeur saisit le matériau pendant que les broches pilotes tentent de le localiser, le chargeur et la presse se battent. Cela étire les trous pilotes et tire le matériau hors de sa position, détruisant la précision du pas et imitant une panne d'entraînement.
R : Les rouleaux d'alimentation doivent être inspectés visuellement et nettoyés quotidiennement pour éliminer l'huile et les débris. Vous devez les vérifier mensuellement pour déceler toute usure, rainure ou perte d'adhérence. Remplacez ou réaffûtez les rouleaux immédiatement si vous détectez une déformation permanente de la surface ou un glissement constant.
R : Cela dépend de l’état mécanique. Si le châssis, les boîtes de vitesses et les roulements sont solides, la mise à niveau du servomoteur et du PLC est très rentable. Si la mécanique est très usée ou si vous devez traiter des matériaux plus épais et modernes, il est préférable de remplacer l'ensemble de l'unité.


