
Visualizzazioni: 0 Autore: Editor del sito Orario di pubblicazione: 24/08/2026 Origine: Sito


Quando un servoalimentatore perde la precisione del passo o distorce il materiale, l'intera linea di stampaggio diventa un ostacolo. Risolvere L'alimentazione errata del servoalimentatore richiede un approccio diagnostico sistematico. Dobbiamo abbandonare le congetture casuali in officina. È necessario passare da semplici regolazioni meccaniche a complesse diagnostiche del servoazionamento. Questa progressione logica determina il prossimo passo operativo. Deciderete tra una riparazione mirata, un retrofit del sistema o la sostituzione totale dell'attrezzatura. L'alimentazione errata costituisce il principale fattore di aumento del tasso di scarti. Provoca danni catastrofici allo stampo e compromette i rigidi programmi di produzione. Per risolverlo è necessario prestare particolare attenzione alla pressione dei rulli, ai tempi di rilascio del pilota e al feedback della guida. Imparerai come identificare gli squilibri meccanici nascosti. Scoprirai metodi comprovati per risolvere le anomalie elettriche. Delineeremo un protocollo di installazione standardizzato per prevenire disallineamenti ricorrenti. Questa guida fornisce i passaggi esatti per ripristinare la precisione di alimentazione e proteggere i tuoi strumenti.
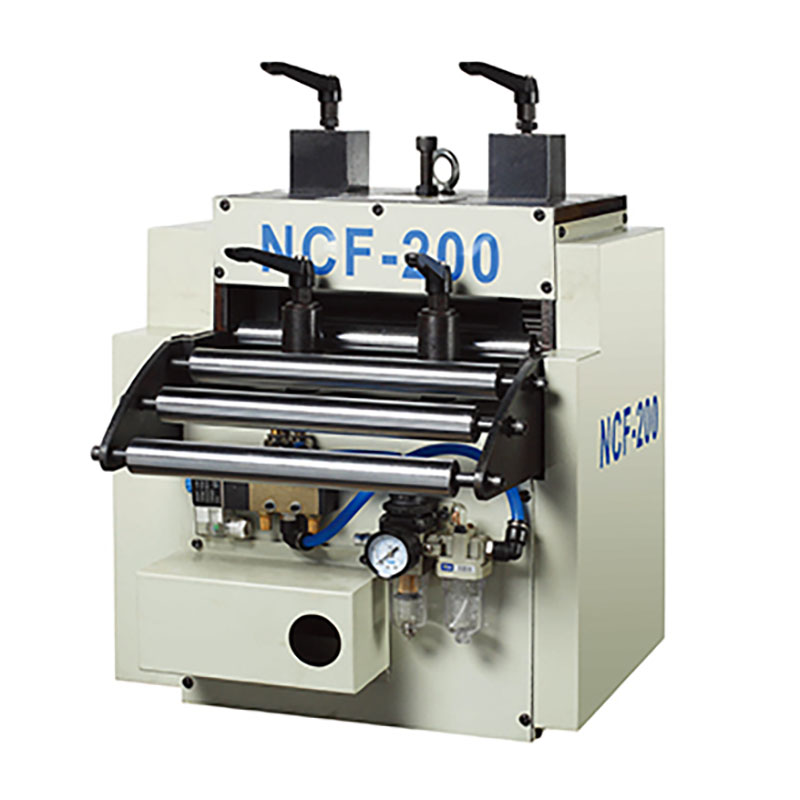
La maggior parte degli incidenti di alimentazione errata del servoalimentatore hanno origine da squilibri meccanici, in particolare pressione irregolare del rullo di alimentazione, guide del materiale eccessivamente strette o tempi di rilascio del pilota inadeguati.
Anomalie elettriche, come guasti di feedback, surriscaldamento termico o fluttuazioni dell'alimentazione, spesso si mascherano da vincoli meccanici e richiedono una diagnostica a livello di unità.
L'implementazione di un protocollo di installazione standardizzato e specifico per il materiale è la strategia di mitigazione più efficace contro il disallineamento ricorrente e la distorsione dei materiali.
La valutazione se riparare o sostituire un alimentatore malfunzionante dipende dalla frequenza degli allarmi dell'azionamento, dalla disponibilità dei componenti e dalla capacità del sistema di gestire materiali moderni e ad alta resistenza.
Sommario
I servoalimentatori NC devono fornire un controllo preciso e continuo del passo. Richiedono velocità costante e zero danneggiamenti del materiale. Ci si aspetta che il materiale raggiunga la posizione esatta per ogni colpo di pressa. Le soglie di tolleranza accettabili variano a seconda delle diverse applicazioni di stampaggio. Gli stampi progressivi ad alta velocità richiedono tolleranze entro i centesimi di millimetro. Le operazioni di imbutitura profonda potrebbero tollerare una varianza leggermente maggiore. Tuttavia, qualsiasi deviazione compromette la qualità della parte finale. L'alimentatore deve accelerare, raggiungere la velocità massima e decelerare dolcemente. Deve posizionare la striscia esattamente prima della chiusura della fustella. Il successo significa che i perni pilota entrano nella striscia senza trascinare il materiale. Il ciclo di alimentazione deve terminare prima che la camma di rilascio pilota si attivi. Il raggiungimento di questa sincronizzazione garantisce una lunga durata degli utensili e un'elevata qualità dei pezzi. Quando una macchina non riesce a soddisfare queste aspettative di base, gli operatori dedicano più tempo a combattere l’attrezzatura che a produrre parti. Hai bisogno di un sistema che mantenga il passo programmato indipendentemente dal peso della bobina o dalla velocità della linea.
Un’alimentazione imprecisa genera costi diretti immediati e gravi. Per ogni brutto colpo sprechi costose bobine di lamiera. Il materiale disallineato rompe i punzoni fragili e danneggia gli stampi complessi. Questi incidenti impongono costose riparazioni degli utensili e richiedono un ampio lavoro al banco. I costi indiretti si moltiplicano rapidamente e danneggiano l’efficienza complessiva dell’impianto. I tempi di inattività non pianificati arrestano istantaneamente l'intera linea di produzione. Gli operatori sprecano ore a risolvere i problemi invece di produrre parti redditizie. I team di manutenzione prelevano risorse da altre operazioni critiche dell'impianto. Il mancato accordo sui livelli di servizio di consegna danneggia permanentemente la fiducia dei clienti. I costi di spedizione accelerati incidono sui tuoi margini di profitto. Un singolo evento di inceppamento può rovinare migliaia di dollari in attrezzature. Prevenire questi errori è obbligatorio per mantenere un’operazione di stampaggio redditizia. Il drenaggio finanziario di un alimentatore scarsamente calibrato si estende ben oltre il semplice contenitore degli scarti.
Rifiuti diretti di materiale: ogni breve alimentazione produce una parte scartata, inviando costose materie prime direttamente alla tramoggia degli scarti.
Distruzione degli utensili: le strisce disallineate fanno sì che i punzoni colpiscano i mezzi fori, spezzando gli utensili in metallo duro e frantumando i blocchi della matrice.
Drenaggio di manodopera: i tecnici della manutenzione trascorrono ore a rincorrere guasti elettrici fantasma quando la causa principale è spesso un semplice problema meccanico.
Interruzione della pianificazione: i tempi di fermo macchina non pianificati costringono i responsabili della produzione a reindirizzare i lavori, causando ritardi a catena nell'intera struttura.
Molle di pressione del materiale sbilanciate causano gravi errori di alimentazione. La bobina di lamiera si sposta immediatamente in una direzione. Ciò porta direttamente ad una distorsione del materiale e ad un'alimentazione imprecisa. Una pressione insufficiente consente ai rulli di alimentazione di scivolare contro il metallo. Il motore gira con precisione la distanza programmata. Tuttavia, il materiale non raggiunge il passo target. Ciò crea una pericolosa condizione di alimentazione corta. Una pressione eccessiva deforma permanentemente la superficie del materiale. Crea un trascinamento non necessario lungo l'intera linea di alimentazione. Il servomotore si sforza contro questa resistenza artificiale. La meccanica della trasmissione subisce un'usura prematura a causa di questo carico costante. È necessario calibrare perfettamente le molle sinistra e destra. Una tensione diseguale costringe la bobina a camminare lateralmente. Il materiale colpisce le guide della matrice in modo angolato. Questo attrito provoca lo stallo o il guasto dell'alimentatore. Gli operatori spesso abbassano i bulloni di pressione sperando di fermare lo slittamento, ma questo non fa altro che esacerbare lo sforzo meccanico.
La tenuta nello stampo crea immediatamente una resistenza artificiale. Le guide del materiale regolate in modo errato interrompono il ciclo di alimentazione. L'alimentatore spinge il metallo in avanti, ma le guide lo pizzicano. Ciò costringe il materiale a deformarsi o scivolare all'indietro. Il disallineamento tra lo svolgitore, il raddrizzatore, l'alimentatore e la pressa piega il percorso del materiale. La campanatura della bobina non corretta aggrava significativamente questo problema di allineamento. Il metallo striscia costantemente contro l'ingresso dello stampo. Questo trascinamento provoca gravi inceppamento del servoalimentatore . Gli operatori spesso incolpano l'alimentatore per le interferenze legate allo stampo. È necessario garantire una linea di materiale perfettamente diritta dalla bobina allo stampo. Qualsiasi deviazione costringe l'alimentatore a lavorare più del necessario. Questo lavoro aggiuntivo porta a errori di posizionamento e guasti di azionamento. Uno strumento di allineamento laser può rivelare rapidamente se il tuo mettifoglio è decentrato rispetto al piano di stampa.
Angoli di rilascio del pilota errati impediscono il corretto allineamento del materiale. I perni pilota nella matrice devono localizzare con precisione il materiale. Se l'alimentatore trattiene il materiale troppo a lungo, combatte la pressa. Questo errore di sincronizzazione fa uscire il materiale dal quadrato. La tensione risultante allunga i fori pilota nella striscia. Gli operatori spesso confondono questo conflitto meccanico con un guasto dell'azionamento. Lo sblocco pilota deve aprirsi esattamente nel momento in cui i perni si innestano. Deve chiudersi prima che la pressa sollevi il materiale. La tempistica di questa azione richiede precisione e una profonda comprensione della corsa della pressa. Un rilascio tardivo lega il materiale ai perni. Un rilascio anticipato consente al materiale di galleggiare e perdere posizione. Entrambi gli scenari distruggono completamente la precisione di alimentazione. Gli interruttori a camme meccanici o i finecorsa programmabili controllano questa temporizzazione e devono essere verificati durante ogni cambio dello stampo.
La legatura meccanica interrompe bruscamente il ciclo di alimentazione. Le parti soggette ad usura più comuni includono cuscinetti deteriorati e scatole del cambio usurate. I rulli di alimentazione danneggiati perdono la presa sulla bobina. Un asse schiantato o un materiale inceppato costringono il servomotore a lavorare di più. I corpi estranei nel meccanismo creano un forte attrito. Il motore assorbe una corrente eccessiva per superare questa resistenza. Ciò provoca un inceppamento completo e un allarme dell'unità. Il gioco del cambio introduce errori di posizionamento durante l'accelerazione e la decelerazione. I giunti cardanici usurati nella trasmissione creano problemi meccanici. Questa pendenza impedisce al motore di mantenere stabile il materiale. L'ispezione regolare di questi collegamenti meccanici è obbligatoria. La sostituzione dei cuscinetti usurati previene guasti improvvisi e catastrofici durante le corse ad alta velocità. Non è possibile correggere l'usura meccanica modificando i parametri del software.
I servoazionamenti generano codici di errore specifici durante i guasti. Vedrai spesso errori di sovracorrente, sovratensione e rilevamento della posizione. Cicli di lavoro elevati causano sovraccarico termico e surriscaldamento. Una scarsa ventilazione del cabinet intrappola il calore attorno al sensibile amplificatore. La continua resistenza meccanica costringe il motore a surriscaldarsi. Inizialmente l'azionamento compensa l'impedimento meccanico. Spinge più corrente per mantenere la velocità programmata. Alla fine, raggiunge il suo limite termico e si guasta. Ciò provoca una brusca e pericolosa interruzione dell'alimentazione. È necessario monitorare regolarmente la temperatura del dissipatore di calore dell'unità. Assicurarsi che le ventole di raffreddamento funzionino alla massima capacità. Pulire i filtri dell'aria dell'armadio per mantenere un flusso d'aria adeguato. Un'unità fredda garantisce un controllo del motore stabile e accurato. Ignorare gli avvisi termici finirà per distruggere i transistor bipolari a gate isolato (IGBT) interni.
Gli encoder compromessi inviano dati di posizione imprecisi al controller. I risolutori possono guastarsi anche in condizioni di stampaggio difficili. L'azionamento perde la traccia della posizione esatta del motore. Ciò si traduce in avanzamenti brevi o lunghi imprevedibili. Forti vibrazioni dovute allo stampaggio danneggiano i dischi interni in vetro dell'encoder. Olio e polvere metallica contaminano i sensibili sensori di feedback. Un feedback affidabile è essenziale per mantenere una rigorosa precisione del tono. È necessario ispezionare i cavi dell'encoder per verificarne l'usura e la corretta schermatura. Un cavo danneggiato introduce rumore nel segnale di posizione. Il controller interpreta erroneamente questo rumore come un reale movimento del motore. Ciò fa sì che l'alimentatore salti o balbetti durante il ciclo di alimentazione. Proteggere l'encoder dall'ambiente di stampaggio è fondamentale. Instradare i cavi di feedback lontano dalle linee elettriche ad alta tensione per evitare interferenze induttive.
Le cadute di tensione interrompono la comunicazione tra il PLC e il servoamplificatore. Il rumore elettrico o l'EMI corrompe i delicati segnali di comando. È necessario controllare regolarmente la schermatura dei cavi e i collegamenti dei terminali. Relè di controllo direzionale difettosi interrompono la sequenza del comando di alimentazione. I cavi allentati causano guasti intermittenti incredibilmente difficili da rintracciare. Un'alimentazione stabile garantisce prestazioni costanti del motore. I picchi di tensione possono danneggiare i componenti di alimentazione interni dell'unità. La corretta messa a terra dell'apparecchiatura elimina molti problemi di rumore elettrico. Separare i cavi di alimentazione ad alta tensione dai cavi di segnale a bassa tensione. Ciò impedisce l'accoppiamento induttivo e la corruzione del segnale. Un ambiente elettrico pulito è importante tanto quanto l'allineamento meccanico. Utilizzare un oscilloscopio per verificare l'integrità dell'alimentazione in ingresso se si sospettano problemi di alimentazione.
Inizia con un'ispezione visiva approfondita dell'intero percorso del materiale. Verificare le distanze di guida del materiale e l'allineamento generale dello stampo. Controllare la fasatura della camma di rilascio pilota rispetto alla corsa effettiva della pressa. Equalizzare attentamente la pressione della molla sui rulli di alimentazione. Utilizzare spessimetri o celle di carico per misurare la forza verso il basso. Ciò impedisce alla bobina di spostarsi da un lato. Ispezionare i rulli per verificare l'eventuale usura eccessiva o accumulo di materiale. Pulire i rulli con solventi adeguati per ripristinarne la presa. Verificare che la piastra non induca una curvatura nel materiale. Una striscia piatta avanza in modo molto più accurato di una striscia arcuata. Documentare tutte le impostazioni meccaniche per riferimento futuro. Seguendo una sequenza rigorosa si eliminano le variabili una per una.
Bloccare l'alimentazione della stampante e dell'alimentatore per garantire un accesso sicuro ai componenti meccanici.
Pulisci i rulli di alimentazione superiore e inferiore con un solvente senza residui per rimuovere l'olio di stampaggio e le particelle metalliche.
Inserire uno spessimetro tra i rulli sul lato operatore e sul lato trasmissione per verificare l'allineamento parallelo.
Regolare le molle di tensione fino a quando la resistenza sullo spessimetro è identica su entrambi i lati del gruppo rullo.
Far avanzare manualmente il materiale attraverso l'alimentatore per verificare eventuali legature fisiche o resistenze insolite.
Verificare che la camma di rilascio pilota si innesti esattamente al grado specificato della corsa della pressa.
Sintomo |
Probabile causa principale |
Azione diagnostica immediata |
|---|---|---|
Il materiale si inclina a sinistra o a destra |
Pressione irregolare dei rulli o campanatura della bobina non corretta |
Equalizzare la tensione della molla utilizzando gli spessimetri; controllare l'allineamento della piastra. |
Avanzamenti brevi e costanti |
Slittamento del rullo o attrito eccessivo della guida della matrice |
Pulire i rulli, aumentare leggermente la pressione di presa e allargare le guide della matrice. |
L'azionamento lancia un allarme di sovracorrente |
Legatura meccanica, materiale inceppato o cuscinetti usurati |
Scollegare il motore e ruotare manualmente il meccanismo per individuare l'attacco. |
Lunghezze di alimentazione irregolari o saltanti |
Guasto del feedback dell'encoder o rumore elettrico (EMI) |
Ispezionare i cavi dell'encoder, verificare la schermatura e controllare i collegamenti a terra. |
Fori pilota allungati nel materiale |
Tempi di rilascio impropri del pilota che combattono la stampa |
Regolare la fasatura della camma in modo che i rulli si rilascino esattamente quando i perni pilota si innestano. |
Interroga immediatamente l'HMI o il PLC per la cronologia degli errori specifica. Cerca allarmi ricorrenti di sovracorrente, tracciamento e temperatura. Eseguire un test di isolamento del motore utilizzando un megger. Questo controlla eventuali cortocircuiti interni degli avvolgimenti o guasti all'isolamento. Ispezionare le ventole di raffreddamento per verificarne il corretto funzionamento per mitigare il surriscaldamento. Se necessario, verificare l'integrità del segnale dell'encoder utilizzando un oscilloscopio. Pulire i filtri dell'armadio elettrico per garantire un flusso d'aria adeguato. Misurare la tensione della linea in ingresso in condizioni di pieno carico. Assicurarsi che la tensione rimanga entro la tolleranza specificata dell'unità. Controllare tutte le morsettiere per eventuali collegamenti allentati causati dalle vibrazioni della pressa. Stringere tutti i terminali a vite nel quadro elettrico. Un controllo elettrico sistematico impedisce di inseguire problemi meccanici fantasma. Registrare i codici di errore specifici per discuterli con il team di supporto tecnico del produttore.
Gli operatori possono gestire rapidamente semplici soluzioni in officina. Possono rimuovere i detriti dai rulli e dal percorso del materiale. Regolano i tempi di rilascio del pilota e ripristinano gli interruttori direzionali. Le riparazioni a livello tecnico richiedono competenze specializzate e strumenti diagnostici. Il personale addetto alla manutenzione deve sostituire i cuscinetti usurati e ricostruire i riduttori. Mettono a punto i servo loop per ottimizzare la risposta e la stabilità del motore. Distinguere tra regolazioni rapide e interventi profondi per ridurre al minimo i tempi di inattività. Non consentire agli operatori di regolare ciecamente i parametri del servoazionamento. Limitare l'accesso alle impostazioni critiche del PLC utilizzando le password. Inoltrare i guasti elettrici complessi a ingegneri dell'automazione qualificati. Sapere quando chiamare un esperto fa risparmiare ore di frustrante risoluzione dei problemi. La sostituzione di un servomotore richiede un preciso riallineamento meccanico e procedure di homing del software.
È necessario decidere quando un alimentatore non può essere riparato economicamente. I servomotori obsoleti rendono impossibile l'approvvigionamento di parti di ricambio. I PLC proprietari non supportati impongono eventualmente la sostituzione completa del sistema. Confronta il costo immediato della sostituzione di un servoamplificatore bruciato. Valutalo rispetto al ritorno sull'investimento a lungo termine di un aggiornamento completo. I guasti frequenti segnalano la fine del ciclo di vita utile dell'apparecchiatura. Le riparazioni costanti prosciugano il budget per la manutenzione e uccidono la produttività. Valutare l'integrità strutturale del telaio dell'alimentatore. Se le basi meccaniche sono solide, ha senso un retrofit dei controlli. Se la meccanica è molto usurata è necessaria una sostituzione totale. Prendi questa decisione sulla base di dati concreti sui tempi di inattività. Non versare denaro in una macchina che non può mantenere tolleranze meccaniche.
I servo alimentatori più recenti gestiscono facilmente gli acciai avanzati ad alta resistenza. Elaborano bobine più spesse senza bloccarsi o scivolare. Le apparecchiature legacy lottano con questi materiali moderni e esigenti. Le caratteristiche moderne offrono vantaggi e flessibilità di produzione significativi. Le regolazioni automatizzate della pressione eliminano completamente le congetture dell'operatore. La memoria delle ricette di lavoro accelera notevolmente i cambi bobina. L'integrazione a circuito chiuso con i controlli della pressa garantisce una perfetta sincronizzazione. Le unità moderne offrono algoritmi avanzati di soppressione delle vibrazioni. Ciò consente velocità di avanzamento più elevate senza perdere la precisione del passo. L'aggiornamento della tua attrezzatura apre le porte a nuove opportunità di business. È possibile quotare lavori che richiedono tolleranze più strette e materiali più resistenti. L'aumento della produttività giustifica rapidamente le spese in conto capitale. I moderni HMI forniscono anche testi diagnostici chiari invece di codici di errore criptici.
Affidarsi a componenti del mercato grigio comporta rischi estremamente elevati. I servoazionamenti e i controlli direzionali legacy diventano rapidamente obsoleti. Hai bisogno di una fonte affidabile per i componenti sostitutivi. Definire criteri rigorosi per la selezione di un partner di retrofit o di un OEM. Valutare i tempi di risposta e i livelli di inventario locale. Valutare la propria infrastruttura di supporto tecnico prima di impegnarsi in un acquisto. Assicurati che offrano una formazione completa per gli operatori e il personale di manutenzione. Un buon fornitore fornisce schemi elettrici e disegni meccanici dettagliati. Dovrebbero offrire supporto diagnostico remoto per risolvere rapidamente i problemi. La collaborazione con un fornitore forte garantisce l'affidabilità delle apparecchiature a lungo termine. Evita i sistemi proprietari che ti vincolano a un unico fornitore costoso. I controlli ad architettura aperta consentono di approvvigionarsi di componenti standard da più distributori industriali.
Implementare un programma realistico di manutenzione giornaliera, settimanale e mensile. Le attività quotidiane includono la pulizia dei rulli e i controlli visivi della tensione. Le attività settimanali riguardano la lubrificazione delle parti mobili e l'ispezione dei cavi. Le attività mensili richiedono la sostituzione dei filtri dell'armadio per evitare il surriscaldamento. La manutenzione predittiva previene guasti imprevisti e costosi tempi di inattività. Monitorare l'assorbimento di corrente del motore per rilevare tempestivamente il vincolo meccanico. Questo ferma a evento di alimentazione errata del servoalimentatore prima che si verifichi. Utilizzare la termografia per verificare la presenza di punti caldi nel quadro elettrico. Analizza la presenza di trucioli metallici nell'olio del cambio per prevedere i guasti dei cuscinetti. Una cultura della manutenzione proattiva è la migliore difesa contro i guasti delle apparecchiature. Documenta ogni attività di manutenzione per creare uno storico affidabile della macchina.
Ispezionare e pulire quotidianamente i rulli di alimentazione per evitare lo scivolamento del materiale.
Ingrassare settimanalmente tutti i raccordi zerk sulla trasmissione e i punti di articolazione dei rulli.
Controllare il percorso del cavo dell'encoder per assicurarsi che non sfreghi contro i componenti mobili della pressa.
Aspirare mensilmente l'armadio elettrico per rimuovere la polvere metallica conduttiva.
Verificare trimestralmente il gioco meccanico nel riduttore utilizzando un comparatore.
Gli operatori spesso modificano le impostazioni senza comprenderne l’impatto sistemico. Ciò causa gravi disallineamenti ed errori di alimentazione imprevedibili. È necessario mitigare immediatamente queste lacune formative attraverso un’istruzione strutturata. Consigliare procedure operative standard per tutti i cambi di bobina. Documentare le esatte regolazioni del rilascio pilota per ogni specifico dado. Blocca le impostazioni dei parametri per impedire modifiche non autorizzate da parte di personale non addestrato. Una formazione adeguata garantisce prestazioni costanti delle apparecchiature in tutti i turni. Insegnare agli operatori come leggere e interpretare gli allarmi di base dell'azionamento. Consentire loro di eseguire con precisione le calibrazioni meccaniche di base. Un operatore ben addestrato è la prima linea di difesa contro i rottami. Investi nella loro conoscenza per proteggere la tua attrezzatura. Crea fogli di configurazione visivi da montare direttamente sul pannello di controllo dell'alimentatore.
Sviluppare una procedura standardizzata di infilatura della bobina che ogni operatore deve seguire.
Formare gli operatori a riconoscere il rumore di un servomotore in difficoltà prima che si guasti.
Richiedi agli operatori di registrare ogni modifica dei parametri apportata durante un ciclo di produzione.
Condurre corsi di aggiornamento mensili sui tempi di rilascio del progetto pilota e sui suoi effetti sulla qualità delle parti.
Controlla i registri dei guasti del tuo attuale alimentatore per identificare sovracorrenti ricorrenti o errori di tracciamento.
Standardizza le impostazioni della pressione dei rulli utilizzando celle di carico o spessimetri per ogni cambio bobina.
Verificare i tempi di rilascio del pilota rispetto alla corsa della pressa per eliminare il conflitto meccanico.
Ispezionare i cavi dell'encoder e i collegamenti di messa a terra per escludere interferenze dovute a disturbi elettrici.
Contatta un tecnico di integrazione specializzato per una valutazione completa del sistema se le parti legacy si guastano costantemente.
Per le operazioni di stampaggio in cui la precisione di alimentazione, l'affidabilità delle apparecchiature e la continuità della produzione influiscono direttamente sulla qualità delle parti e sulla durata degli utensili, la scelta del giusto partner per la pressa e l'attrezzatura di alimentazione è altrettanto importante. Kinglan fornisce soluzioni per applicazioni su linee di stampaggio e stampaggio metalli, supportando i produttori nella creazione di sistemi di produzione più stabili ed efficienti in base ai requisiti di materiali, processi e automazione.
R: L'inclinazione del materiale è quasi sempre causata da una pressione irregolare del rullo di alimentazione. Se le molle su un lato esercitano più forza, la bobina si sposta in quella direzione. Anche la curvatura della bobina non corretta o le guide del materiale disallineate possono forzare il materiale a spostarsi lateralmente durante il ciclo di alimentazione.
R: È necessario calibrare equamente le molle di pressione sinistra e destra. Utilizzare degli spessimetri tra i rulli o le celle di carico per misurare l'esatta forza verso il basso. Regolare i bulloni di tensione finché la pressione non è identica su entrambi i lati, assicurandosi che il materiale venga afferrato in modo uniforme.
R: Sì. Una matrice stretta o guide schiacciate creano una forte resistenza artificiale. Il servomotore assorbe una corrente eccessiva cercando di spingere il materiale attraverso questo attrito. Questa tensione costante provoca il surriscaldamento dell'unità e infine la generazione di un allarme di sovracorrente o sovraccarico termico.
R: Questi allarmi indicano che il motore sta lavorando più della sua capacità nominale. Ciò è solitamente causato da inceppamenti meccanici, materiale inceppato, cuscinetti usurati o attrito eccessivo nello stampo. L'azionamento si spegne per evitare che il motore si bruci.
R: Se l'alimentatore afferra il materiale mentre i perni pilota cercano di localizzarlo, l'alimentatore e la pressa combattono a vicenda. Ciò allunga i fori pilota e tira il materiale fuori posizione, distruggendo la precisione del passo e simulando un guasto della trasmissione.
R: I rulli di alimentazione devono essere ispezionati visivamente e puliti ogni giorno per rimuovere olio e detriti. Dovresti controllarli mensilmente per usura, scanalature o perdita di presa. Sostituire o rettificare immediatamente i rulli se si rileva una deformazione permanente della superficie o uno slittamento consistente.
R: Dipende dalle condizioni meccaniche. Se il telaio, i riduttori e i cuscinetti sono solidi, il retrofit del servoazionamento e del PLC è estremamente conveniente. Se la meccanica è molto usurata o è necessario lavorare materiali moderni e più spessi, è meglio sostituire l'intera unità.


