
Bekeken: 0 Auteur: Site-editor Publicatietijd: 24-08-2026 Herkomst: Locatie


Wanneer een servofeeder de steeknauwkeurigheid verliest of materiaal scheef trekt, wordt de hele stempellijn een probleem. Oplossen Verkeerde voeding van servofeeders vereist een systematische diagnostische aanpak. We moeten af van het willekeurige giswerk op de werkvloer. U moet overstappen van eenvoudige mechanische aanpassingen naar complexe diagnostiek van servoaandrijvingen. Deze logische progressie bepaalt uw volgende operationele stap. U kunt kiezen tussen gerichte reparatie, een systeemretrofit of een totale vervanging van de apparatuur. Verkeerde toevoer is de belangrijkste oorzaak van hogere uitvalpercentages. Het veroorzaakt catastrofale schade aan de matrijzen en brengt strikte productieschema's in gevaar. Om dit probleem op te lossen, is strikte aandacht nodig voor de roldruk, de timing van het vrijgeven van de piloot en de feedback van de aandrijving. Je leert hoe je verborgen mechanische onevenwichtigheden kunt identificeren. Je ontdekt beproefde methoden om elektrische afwijkingen op te lossen. We zullen een gestandaardiseerd installatieprotocol schetsen om terugkerende verkeerde uitlijning te voorkomen. Deze handleiding biedt de exacte stappen om uw invoernauwkeurigheid te herstellen en uw gereedschap te beschermen.
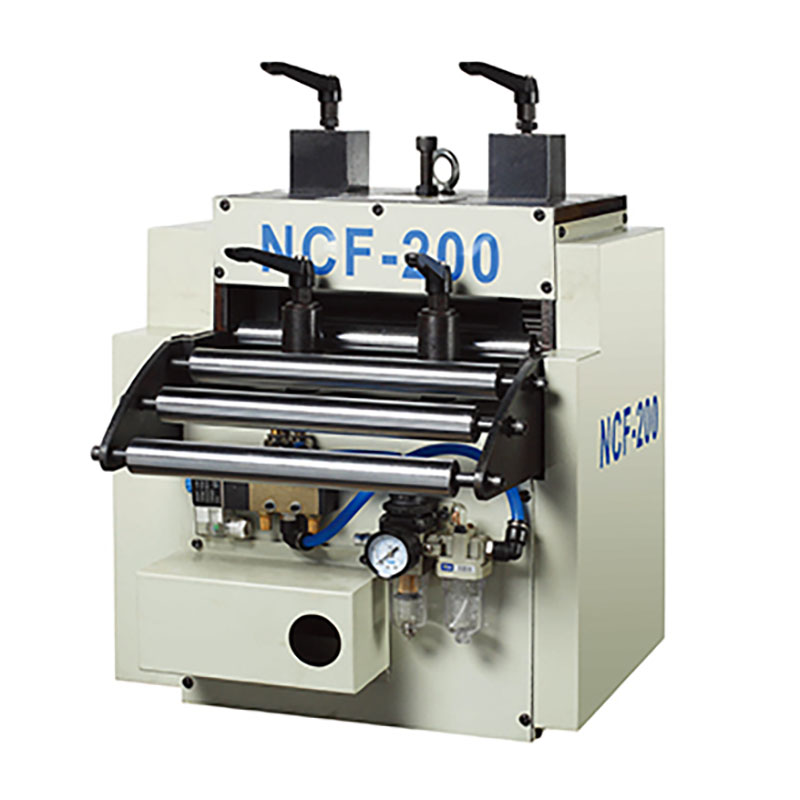
Het merendeel van de incidenten met betrekking tot verkeerde invoer van servofeeders is het gevolg van mechanische onevenwichtigheden, met name een ongelijkmatige druk van de invoerrol, te strakke materiaalgeleiders of een onjuiste timing van het vrijgeven van de piloot.
Elektrische afwijkingen, zoals feedbackfouten, thermische oververhitting of schommelingen in de stroomvoorziening, doen zich vaak voor als mechanische binding en vereisen diagnostiek op schijfniveau.
Het implementeren van een gestandaardiseerd, materiaalspecifiek installatieprotocol is de meest effectieve strategie om terugkerende verkeerde uitlijning en materiaalscheeftrekking tegen te gaan.
De evaluatie of een defecte feeder moet worden gerepareerd of vervangen, hangt af van de frequentie van aandrijfalarmen, de beschikbaarheid van onderdelen en het vermogen van het systeem om moderne materialen met een hoge treksterkte te verwerken.
Inhoudsopgave
NC-servofeeders moeten continu nauwkeurige pitchcontrole leveren. Ze vereisen een consistente snelheid en geen materiaalschade. Je verwacht dat het materiaal bij elke persslag de exacte positie bereikt. Aanvaardbare tolerantiedrempels variëren per stempeltoepassing. Progressieve matrijzen met hoge snelheid vereisen toleranties binnen honderdsten van een millimeter. Dieptrekbewerkingen kunnen iets meer variatie tolereren. Elke afwijking brengt echter de kwaliteit van het uiteindelijke onderdeel in gevaar. De feeder moet accelereren, topsnelheid bereiken en soepel vertragen. Het moet de strip precies positioneren voordat de matrijs sluit. Succes betekent dat de pilotpennen de strip binnengaan zonder het materiaal te slepen. De invoercyclus moet eindigen voordat de ontgrendelingsnok van de piloot in werking treedt. Het bereiken van deze synchronisatie garandeert een lange levensduur van het gereedschap en een hoge onderdeelkwaliteit. Wanneer een machine niet aan deze basisverwachtingen voldoet, besteden operators meer tijd aan het bestrijden van de apparatuur dan aan het produceren van onderdelen. U hebt een systeem nodig dat de geprogrammeerde spoed behoudt, ongeacht het spoelgewicht of de lijnsnelheid.
Onnauwkeurig voeren veroorzaakt onmiddellijke en ernstige directe kosten. Bij elke slechte klap verspil je dure plaatwerkspoelen. Verkeerd uitgelijnd materiaal breekt kwetsbare stoten en beschadigt ingewikkelde matrijzensets. Deze incidenten leiden tot dure reparaties aan het gereedschap en vereisen uitgebreid werk op de bank. Indirecte kosten vermenigvuldigen zich snel en schaden de algehele efficiëntie van de fabriek. Ongeplande stilstand legt de gehele productielijn onmiddellijk stil. Operators verspillen uren aan het oplossen van problemen in plaats van het produceren van winstgevende onderdelen. Onderhoudsteams halen middelen uit andere kritieke fabrieksactiviteiten. Gemiste serviceniveauafspraken voor de levering schaden het vertrouwen van de klant permanent. Versnelde verzendkosten tasten uw winstmarges aan. Eén enkele foutieve invoer kan duizenden dollars aan gereedschap verpesten. Het voorkomen van deze fouten is essentieel voor het behouden van een winstgevende stempeloperatie. De financiële gevolgen van een slecht gekalibreerde feeder reiken veel verder dan de directe afvalbak.
Direct materiaalafval: Elke korte invoer produceert een afgekeurd onderdeel, waardoor dure grondstoffen rechtstreeks naar de schroottrechter worden gestuurd.
Vernietiging van gereedschap: Verkeerd uitgelijnde strips zorgen ervoor dat ponsen halve gaten raken, hardmetalen gereedschappen breken en matrijsblokken verbrijzelen.
Arbeidsverlies: Onderhoudstechnici zijn urenlang bezig met het opsporen van fantoom-elektrische storingen, terwijl de hoofdoorzaak vaak een eenvoudige mechanische storing is.
Schemaverstoring: Ongeplande stilstand van de pers dwingt productiemanagers om opdrachten om te leiden, wat leidt tot opeenvolgende vertragingen in de hele fabriek.
Ongebalanceerde materiaaldrukveren veroorzaken grote voedingsfouten. De plaatmetaalspiraal beweegt onmiddellijk in één richting. Dit leidt direct tot scheeftrekken van het materiaal en onnauwkeurige invoer. Bij onvoldoende druk kunnen de invoerrollen tegen het metaal glijden. De motor draait nauwkeurig zijn geprogrammeerde afstand. Het materiaal voldoet echter niet aan de beoogde toonhoogte. Hierdoor ontstaat een gevaarlijke situatie van korte voeding. Overmatige druk vervormt het materiaaloppervlak permanent. Het zorgt voor onnodige weerstand over de gehele invoerlijn. De servomotor spant zich in tegen deze kunstmatige weerstand. Door deze constante belasting zijn de aandrijfmechanismen voortijdig versleten. Je moet de linker- en rechterveren perfect kalibreren. Ongelijke spanning dwingt de spoel zijwaarts te lopen. Het materiaal raakt de matrijsgeleiders onder een hoek. Deze wrijving zorgt ervoor dat de feeder vastloopt of defect raakt. Operators draaien vaak de drukbouten naar beneden in de hoop het slippen te voorkomen, maar dit verergert de mechanische belasting alleen maar.
Strakheid in de matrijs zorgt onmiddellijk voor kunstmatige weerstand. Verkeerd afgestelde materiaalgeleiders verstoren de invoercyclus. De feeder duwt het metaal naar voren, maar de geleiders knijpen het vast. Hierdoor wordt het materiaal gedwongen om te knikken of naar achteren te glijden. Een verkeerde uitlijning tussen de afwikkelaar, richter, invoer en pers buigt het materiaalpad. Ongecorrigeerde spoelcamber verergert dit uitlijningsprobleem aanzienlijk. Het metaal sleept voortdurend tegen de ingang van de matrijs. Dit slepen veroorzaakt ernstige gevolgen servo-feeder verkeerd ingevoerd . Operators geven de feeder vaak de schuld van die-gerelateerde interferentie. U moet zorgen voor een perfect rechte materiaallijn van de spoel tot de matrijs. Elke afwijking dwingt de feeder om harder te werken dan nodig is. Dit extra werk leidt tot positioneringsfouten en aandrijffouten. Een laseruitlijningstool kan snel onthullen of uw feeder niet in het midden van het persbed zit.
Onjuiste vrijgavehoeken van de piloot verhinderen een juiste uitlijning van het materiaal. De geleidepennen in de matrijs moeten het materiaal nauwkeurig lokaliseren. Als de feeder het materiaal te lang vasthoudt, vecht hij tegen de pers. Deze synchronisatiefout trekt het materiaal uit de haak. De resulterende spanning rekt de geleidegaten in de strip uit. Operators verwarren dit mechanische conflict vaak met een defecte schijf. De pilootontgrendeling moet precies openen wanneer de pennen ingrijpen. Het moet sluiten voordat de pers het materiaal optilt. Het timen van deze actie vereist precisie en een diep begrip van de persslag. Een late release bindt het materiaal tegen de pinnen. Een vroege release zorgt ervoor dat het materiaal blijft drijven en zijn positie verliest. Beide scenario's vernietigen de voernauwkeurigheid volledig. Mechanische nokkenschakelaars of programmeerbare eindschakelaars regelen deze timing en moeten bij elke matrijswissel worden geverifieerd.
Mechanische binding stopt de voercyclus abrupt. Veelvoorkomende slijtagedelen zijn onder meer versleten lagers en versleten versnellingsbakken. Beschadigde invoerrollen verliezen hun grip op de spoel. Een gecrashte as of vastgelopen materiaal dwingt de servomotor harder te werken. Vreemde voorwerpen in het mechanisme veroorzaken ernstige wrijving. De motor trekt overmatige stroom om deze weerstand te overwinnen. Dit resulteert in een volledige papierstoring en een aandrijfalarm. Versnellingsbakspeling introduceert positioneringsfouten tijdens het accelereren en vertragen. Versleten kruiskoppelingen in de aandrijflijn veroorzaken mechanische speling. Deze helling verhindert dat de motor het materiaal stabiel houdt. Regelmatige inspectie van deze mechanische verbindingen is verplicht. Het vervangen van versleten lagers voorkomt plotselinge catastrofale storingen tijdens hoge snelheden. U kunt mechanische slijtage niet verhelpen met wijzigingen in de softwareparameters.
Servodrives genereren specifieke foutcodes tijdens storingen. U zult vaak overstroom-, overspannings- en positietrackingfouten tegenkomen. Hoge inschakelduur veroorzaakt thermische overbelasting en oververhitting. Slechte kastventilatie houdt de warmte rond de gevoelige versterker vast. Voortdurende mechanische weerstand dwingt de motor om heet te worden. De aandrijving compenseert aanvankelijk de mechanische binding. Het duwt meer stroom om de geprogrammeerde snelheid te behouden. Uiteindelijk bereikt het zijn thermische limiet en valt het uit. Dit veroorzaakt een abrupte en gevaarlijke voedingsfout. U moet de temperatuur van het koellichaam van de schijf regelmatig controleren. Zorg ervoor dat de koelventilatoren op volle capaciteit werken. Reinig de luchtfilters van de kast om een goede luchtstroom te behouden. Een koele aandrijving zorgt voor een stabiele en nauwkeurige motorregeling. Het negeren van thermische waarschuwingen zal uiteindelijk de interne bipolaire transistors met geïsoleerde poort (IGBT's) vernietigen.
Gecompromitteerde encoders sturen onnauwkeurige positiegegevens naar de controller. Resolvers kunnen ook falen onder zware stempelomstandigheden. De aandrijving verliest de exacte positie van de motor uit het oog. Dit resulteert in onvoorspelbare korte of lange voedingen. Zware stampende trillingen beschadigen de interne glazen schijven van de encoder. Olie- en metaalstof vervuilen de gevoelige feedbacksensoren. Betrouwbare feedback is essentieel voor het handhaven van een strikte toonhoogtenauwkeurigheid. U moet de encoderkabels inspecteren op slijtage en goede afscherming. Een beschadigde kabel introduceert ruis in het positiesignaal. De controller interpreteert dit geluid verkeerd als daadwerkelijke motorbeweging. Hierdoor gaat de voerbak springen of stotteren tijdens de voercyclus. Het beschermen van de encoder tegen de stempelomgeving is van cruciaal belang. Leid feedbackkabels uit de buurt van hoogspanningsleidingen om inductieve interferentie te voorkomen.
Spanningsdalingen verstoren de communicatie tussen de PLC en de servoversterker. Elektrische ruis of EMI verstoren de delicate commandosignalen. U moet de kabelafscherming en klemverbindingen regelmatig controleren. Defecte richtingsstuurrelais onderbreken de voeropdrachtreeks. Losse draden veroorzaken periodieke fouten die ongelooflijk moeilijk te traceren zijn. Een stabiele voeding zorgt voor consistente motorprestaties. Spanningspieken kunnen de interne voedingscomponenten van de schijf beschadigen. Door de apparatuur op de juiste manier te aarden, worden veel problemen met elektrische ruis geëlimineerd. Scheid de hoogspanningskabels van de laagspanningssignaalkabels. Dit voorkomt inductieve koppeling en signaalcorruptie. Een schone elektrische omgeving is net zo belangrijk als mechanische uitlijning. Gebruik een oscilloscoop om de integriteit van de binnenkomende stroom te verifiëren als u problemen met de voeding vermoedt.
Begin met een grondige visuele inspectie van het gehele materiaalpad. Controleer de materiaalgeleiderspelingen en de algehele uitlijning van de matrijs. Controleer de timing van de nok van de pilootontgrendeling ten opzichte van de daadwerkelijke persslag. Verdeel de veerdruk over de invoerrollen zorgvuldig. Gebruik voelermaatjes of krachtopnemers om de neerwaartse kracht te meten. Dit voorkomt dat de spoel naar één kant beweegt. Inspecteer de rollen op overmatige slijtage of materiaalophoping. Reinig de rollen met geschikte oplosmiddelen om hun grip te herstellen. Controleer of de stijltang geen kromming in het materiaal veroorzaakt. Een vlakke strook voert veel nauwkeuriger aan dan een gebogen strook. Documenteer alle mechanische instellingen voor toekomstig gebruik. Door een strikte volgorde te volgen, worden variabelen één voor één geëlimineerd.
Vergrendel de voeding van de pers en de toevoer om veilige toegang tot de mechanische componenten te garanderen.
Veeg de bovenste en onderste invoerrollen af met een oplosmiddel zonder resten om stempelolie en metaaldeeltjes te verwijderen.
Plaats een voelermaat tussen de rollen aan de bedieningszijde en de aandrijfzijde om de parallelle uitlijning te verifiëren.
Stel de trekveren zo af dat de weerstand op de voelermaat aan beide zijden van het rollensamenstel gelijk is.
Voer het materiaal handmatig door de feeder om te controleren op fysieke binding of ongebruikelijke weerstand.
Controleer of de nok van de pilootontgrendeling precies in de gespecificeerde mate van de persslag aangrijpt.
Symptoom |
Waarschijnlijke oorzaak |
Onmiddellijke diagnostische actie |
|---|---|---|
Materiaal scheef naar links of rechts |
Ongelijkmatige roldruk of ongecorrigeerde spiraalwelving |
Egaliseer de veerspanning met behulp van voelermaten; controleer de uitlijning van de stijltang. |
Consistente korte feeds |
Rolslip of overmatige wrijving van de matrijsgeleider |
Maak de rollen schoon, verhoog de grijpdruk iets en verwijd de matrijsgeleiders. |
Omvormer geeft een overstroomalarm |
Mechanische binding, vastgelopen materiaal of versleten lagers |
Koppel de motor los en draai het mechanisme met de hand om de binding te lokaliseren. |
Onregelmatige of springende voerlengtes |
Encoderfeedbackstoring of elektrische ruis (EMI) |
Inspecteer de encoderkabels, controleer de afscherming en controleer de aardverbindingen. |
Uitgerekte geleidegaten in materiaal |
Onjuiste timing van de vrijlating van de piloot in strijd met de pers |
Pas de timing van de nokken zo aan dat de rollen precies loskomen als de geleidepennen ingrijpen. |
Vraag de HMI of PLC onmiddellijk naar de specifieke foutgeschiedenis. Zoek naar terugkerende overstroom-, tracking- en thermische alarmen. Voer een motorisolatietest uit met behulp van een megger. Hiermee wordt gecontroleerd op interne wikkelkortsluitingen of defecten aan de isolatie. Inspecteer de koelventilatoren op een goede werking om oververhitting te voorkomen. Controleer de signaalintegriteit van de encoder met behulp van een oscilloscoop, indien nodig. Reinig de filters in de schakelkast om voor voldoende luchtstroom te zorgen. Meet de inkomende lijnspanning onder volledige belasting. Zorg ervoor dat de spanning binnen de gespecificeerde tolerantie van de frequentieregelaar blijft. Controleer alle klemmenblokken op losse verbindingen veroorzaakt door trillingen van de pers. Draai elke schroefklem in de schakelkast vast. Een systematische elektrische controle voorkomt het opsporen van fantoommechanische problemen. Noteer de specifieke foutcodes om te bespreken met het technische ondersteuningsteam van de fabrikant.
Operators kunnen eenvoudige reparaties snel op de werkvloer afhandelen. Ze kunnen vuil van de rollen en het materiaalpad verwijderen. Ze passen de timing van de vrijgave van de piloot aan en resetten de richtingsschakelaars. Reparaties op technicusniveau vereisen gespecialiseerde vaardigheden en diagnostische hulpmiddelen. Onderhoudspersoneel moet versleten lagers vervangen en versnellingsbakken opnieuw opbouwen. Ze stemmen servolussen af om de motorrespons en stabiliteit te optimaliseren. Maak onderscheid tussen snelle aanpassingen en diepgaande interventies om downtime te minimaliseren. Laat operators de parameters van de servoaandrijving niet blindelings aanpassen. Beperk de toegang tot kritische PLC-instellingen met behulp van wachtwoorden. Escaleer complexe elektrische storingen naar getrainde automatiseringsingenieurs. Als u weet wanneer u een expert moet bellen, bespaart u urenlang gefrustreerd probleemoplossing. Het vervangen van een servomotor vereist nauwkeurige mechanische heruitlijning en software-homing-procedures.
U moet beslissen wanneer een feeder niet meer economisch te repareren is. Verouderde servomotoren maken het onmogelijk om vervangende onderdelen te vinden. Niet-ondersteunde propriëtaire PLC's dwingen uiteindelijk volledige systeemvervanging af. Vergelijk de directe kosten van het vervangen van een opgeblazen servoversterker. Weeg het af tegen het langetermijnrendement op de investering van een volledige upgrade. Frequente storingen duiden op het einde van de nuttige levensduur van de apparatuur. Voortdurende reparaties belasten uw onderhoudsbudget en verlagen de productiviteit. Evalueer de structurele integriteit van het feederframe. Als de mechanische basis solide is, is een retrofit van de besturing zinvol. Als de mechanica ernstig versleten is, is een totale vervanging noodzakelijk. Neem deze beslissing op basis van harde downtimegegevens. Giet geen geld in een machine die geen mechanische toleranties kan verdragen.
Nieuwere servofeeders kunnen gemakkelijk geavanceerde hogesterktestaalsoorten verwerken. Ze verwerken dikkere rollen zonder dat ze vastlopen of wegglijden. Oudere apparatuur heeft moeite met deze veeleisende moderne materialen. Moderne kenmerken bieden aanzienlijke productievoordelen en flexibiliteit. Geautomatiseerde drukaanpassingen elimineren het giswerk van de operator volledig. Het taakreceptgeheugen versnelt het wisselen van spoelen aanzienlijk. Closed-loop-integratie met persbediening zorgt voor perfecte synchronisatie. Moderne aandrijvingen bieden geavanceerde algoritmen voor trillingsonderdrukking. Dit maakt snellere voedingssnelheden mogelijk zonder de nauwkeurigheid van de spoed te verliezen. Het upgraden van uw apparatuur opent de deur naar nieuwe zakelijke kansen. U kunt opdrachten opgeven waarvoor nauwere toleranties en hardere materialen nodig zijn. De toegenomen doorvoer rechtvaardigt de kapitaaluitgaven snel. Moderne HMI's bieden ook duidelijke diagnostische tekst in plaats van cryptische foutcodes.
Het vertrouwen op onderdelen uit de grijze markt brengt extreem hoge risico's met zich mee. Oudere servoaandrijvingen en richtingsbesturingen raken snel verouderd. U hebt een betrouwbare bron nodig voor vervangende onderdelen. Definieer strikte criteria voor het selecteren van een retrofitpartner of OEM. Evalueer hun responstijd en lokale voorraadniveaus. Beoordeel hun infrastructuur voor technische ondersteuning voordat u een aankoop doet. Zorg ervoor dat ze uitgebreide training bieden voor uw operators en onderhoudspersoneel. Een goede leverancier biedt gedetailleerde elektrische schema's en mechanische tekeningen. Ze moeten diagnostische ondersteuning op afstand bieden om problemen snel op te lossen. Door samen te werken met een sterke leverancier bent u verzekerd van langdurige betrouwbaarheid van uw apparatuur. Vermijd propriëtaire systemen die u opsluiten aan één enkele, dure leverancier. Met besturingselementen met een open architectuur kunt u standaardcomponenten bij meerdere industriële distributeurs betrekken.
Implementeer een realistisch dagelijks, wekelijks en maandelijks onderhoudsschema. Dagelijkse taken omvatten het schoonmaken van de rollen en visuele spanningscontroles. Wekelijkse taken omvatten het smeren van bewegende delen en het inspecteren van kabels. Bij maandelijkse taken moeten de kastfilters worden vervangen om oververhitting te voorkomen. Voorspellend onderhoud voorkomt onverwachte storingen en kostbare stilstand. Bewaak het stroomverbruik van de motor om mechanische binding vroegtijdig te detecteren. Dit stopt een Er is sprake van een foutieve invoer van de servofeeder voordat dit gebeurt. Gebruik thermische beeldvorming om te controleren op hotspots in de schakelkast. Analyseer versnellingsbakolie op metaalspaanders om lagerfalen te voorspellen. Een proactieve onderhoudscultuur is de beste verdediging tegen defecten aan apparatuur. Documenteer elke onderhoudsactiviteit om een betrouwbare machinegeschiedenis op te bouwen.
Inspecteer en reinig de invoerrollen dagelijks om materiaalverschuiving te voorkomen.
Smeer wekelijks alle smeernippels op de aandrijflijn en de draaipunten van de rollen.
Controleer de ligging van de encoderkabel om er zeker van te zijn dat deze niet tegen bewegende personderdelen schuurt.
Stofzuig de schakelkast maandelijks om geleidend metaalstof te verwijderen.
Controleer ieder kwartaal de mechanische speling in de versnellingsbak met behulp van een meetklok.
Operators passen instellingen vaak aan zonder de systemische impact te begrijpen. Dit veroorzaakt ernstige verkeerde uitlijning en onvoorspelbare voedingsfouten. U moet deze opleidingskloven onmiddellijk verkleinen door middel van gestructureerd onderwijs. Beveel standaardwerkprocedures aan voor alle spoelwissels. Documenteer de exacte aanpassingen van de pilot-release voor elke specifieke dobbelsteen. Vergrendel parameterinstellingen om ongeoorloofde wijzigingen door ongetraind personeel te voorkomen. Een goede training zorgt voor consistente prestaties van de apparatuur tijdens alle diensten. Leer operators hoe ze elementaire aandrijfalarmen moeten lezen en interpreteren. Geef ze de mogelijkheid om mechanische basiskalibraties nauwkeurig uit te voeren. Een goed opgeleide machinist is uw eerste verdedigingslinie tegen schroot. Investeer in hun kennis om uw apparatuur te beschermen. Maak visuele installatievellen die rechtstreeks op het bedieningspaneel van de feeder kunnen worden gemonteerd.
Ontwikkel een gestandaardiseerde procedure voor het draadsnijden van spoelen die elke operator moet volgen.
Train operators om het geluid van een worstelende servomotor te herkennen voordat deze uitvalt.
Vereisen dat operators elke parameterwijziging die ze tijdens een productierun aanbrengen, registreren.
Geef maandelijkse opfriscursussen over de timing van de pilot-release en het effect ervan op de kwaliteit van onderdelen.
Controleer de foutlogboeken van uw huidige feeder om terugkerende overstroom- of trackingfouten te identificeren.
Standaardiseer uw walsdrukinstellingen met behulp van loadcellen of voelermaatjes voor elke spoelwissel.
Controleer de timing van het vrijgeven van de piloot ten opzichte van de persslag om mechanische conflicten te elimineren.
Inspecteer de encoderkabels en aardaansluitingen om interferentie door elektrische ruis uit te sluiten.
Neem contact op met een gespecialiseerde integratie-ingenieur voor een uitgebreide systeemevaluatie als oudere onderdelen voortdurend falen.
Voor stempelbewerkingen waarbij de invoernauwkeurigheid, de betrouwbaarheid van de apparatuur en de productiecontinuïteit rechtstreeks van invloed zijn op de kwaliteit van de onderdelen en de levensduur van het gereedschap, is het kiezen van de juiste pers- en invoerapparatuurpartner net zo belangrijk. Kinglan biedt oplossingen voor metaalstempel- en perslijntoepassingen en ondersteunt fabrikanten bij het bouwen van stabielere en efficiëntere productiesystemen op basis van hun materiaal-, proces- en automatiseringsvereisten.
A: Het scheeftrekken van het materiaal wordt bijna altijd veroorzaakt door een ongelijkmatige druk op de invoerrol. Als de veren aan één kant meer kracht uitoefenen, spant de spoel zich in die richting. Ongecorrigeerde spiraalwelving of verkeerd uitgelijnde materiaalgeleiders kunnen het materiaal ook dwingen zijwaarts te lopen tijdens de invoercyclus.
A: U moet de linker en rechter drukveren gelijkmatig kalibreren. Gebruik voelermaatjes tussen de rollen of loadcellen om de exacte neerwaartse kracht te meten. Stel de spanbouten af totdat de druk aan beide zijden gelijk is, zodat het materiaal gelijkmatig wordt vastgegrepen.
EEN: Ja. Een strakke matrijs of geknepen geleiders zorgen voor ernstige kunstmatige weerstand. De servomotor trekt overmatige stroom en probeert het materiaal door deze wrijving te duwen. Deze constante spanning zorgt ervoor dat de drive oververhit raakt en uiteindelijk een alarm voor overstroom of thermische overbelasting geeft.
A: Deze alarmen geven aan dat de motor harder werkt dan zijn nominale capaciteit. Dit wordt meestal veroorzaakt door mechanische binding, vastgelopen materiaal, versleten lagers of overmatige wrijving in de matrijs. De aandrijving wordt uitgeschakeld om te voorkomen dat de motor doorbrandt.
A: Als de feeder het materiaal vastpakt terwijl de pilotpins het proberen te lokaliseren, vechten de feeder en de pers met elkaar. Hierdoor worden de geleidegaten uitgerekt en wordt het materiaal uit positie getrokken, waardoor de pitchnauwkeurigheid wordt vernietigd en een schijfstoring wordt nagebootst.
A: De invoerrollen moeten dagelijks visueel worden geïnspecteerd en gereinigd om olie en vuil te verwijderen. U moet ze maandelijks controleren op slijtage, groeven of verlies van grip. Vervang of slijp de rollen onmiddellijk opnieuw als u permanente vervorming van het oppervlak of consistent slippen constateert.
A: Het hangt af van de mechanische toestand. Als het frame, de versnellingsbakken en de lagers solide zijn, is het achteraf inbouwen van de servoaandrijving en PLC zeer kosteneffectief. Als de mechanica sterk versleten is of als je dikkere, moderne materialen moet verwerken, is het beter om de hele unit te vervangen.


