
Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-08-24 Origine : Site


Les lignes de presse manuelle ont finalement atteint un plafond opérationnel difficile. Les limites du travail humain dictent les temps de cycle, la cohérence des pièces et la sécurité globale du lieu de travail. Les estampeurs et les équipementiers sont confrontés à une immense pression pour augmenter leur capacité de production et réduire les coûts par pièce. Construire des installations entièrement nouvelles est rarement réalisable en raison des délais d’acquisition des terrains et de construction. Au lieu de cela, la transition de l'équipement existant vers un La ligne d'estampage automatisée offre une voie pratique à suivre. Ce projet d'ingénierie nécessite une évaluation rigoureuse de votre plancher actuel. Vous devez évaluer les configurations des presses, la compatibilité des outils existants et les contraintes des installations pour garantir une mise à niveau réussie. La conversion des opérations manuelles en un processus synchronisé et continu nécessite une intégration mécanique et électrique précise. La mise à niveau des systèmes existants ne se limite pas à placer un robot entre les presses. Cela nécessite une refonte complète des protocoles de manutention, de protection des matrices et de sécurité pour maximiser le débit et prolonger la durée de vie de vos biens d’équipement existants.
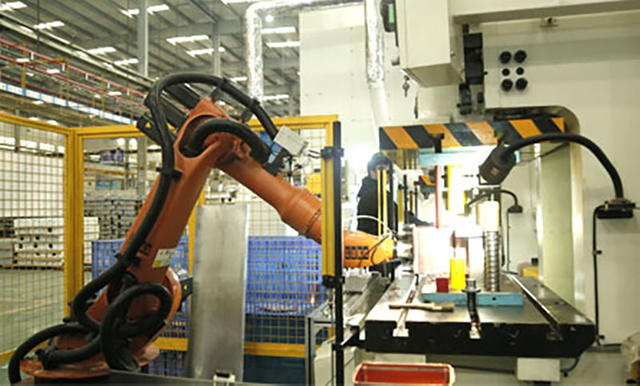
La conversion vers une ligne d'estampage automatisée entraîne généralement une augmentation de 20 à 40 % de la capacité de production (atteignant souvent des valeurs de référence de plus de 18 coups par minute) tout en éliminant les postes de manutention manuelle à haut risque et en réaffectant plusieurs opérateurs par équipe.
La principale décision architecturale se situe entre la mise en œuvre de systèmes de transfert robotisés presse à presse ou la mise à niveau d'une ligne tandem continue.
La planification financière doit tenir compte des coûts d'intégration cachés, y compris les modifications de l'outillage, les ajustements du dégagement des matrices et la manutention en fin de ligne (rayonnage semi-automatique ou empilement entièrement automatisé).
Une mise en œuvre réussie nécessite une stratégie de temps d'arrêt progressif pour atténuer les pertes de production lors de la modernisation mécanique et électrique.
Table des matières
Avant d'acheter du matériel d'automatisation, vous devez établir des mesures de base claires. Vous ne pouvez pas améliorer ce que vous ne mesurez pas avec précision. L'audit des données de production actuelles met en évidence les goulots d'étranglement spécifiques qu'une modernisation résoudra. Calculez l’efficacité globale de votre équipement (OEE) actuelle en mesurant la disponibilité, les performances et la qualité. Documentez les taux de rebut existants et suivez les coûts de main-d’œuvre manuelle par équipe. Ces chiffres constituent la base de votre analyse de rentabilisation. Vous avez besoin de données précises pour justifier les dépenses en capital liées à une mise à niveau d'automatisation. Examinez attentivement les micro-arrêts, ces brefs moments où un opérateur fait une pause pour ajuster un flan ou éliminer une balle. Dans une configuration manuelle, ceux-ci passent inaperçus. Dans une configuration automatisée, ils déclenchent des pannes du système et arrêtent la production.
L'infrastructure des installations dicte souvent la portée de votre projet d'automatisation. Un audit complet de la surface au sol est obligatoire. Vous devez tenir compte de l'empreinte au sol requise par la robotique, les clôtures de sécurité et les systèmes automatisés de manutention des matériaux. Les équipements d’automatisation lourds exigent également des exigences spécifiques en matière de fondations. Vous ne pouvez pas boulonner un robot à 7 axes à charge utile lourde sur un plancher d'usine standard de 6 pouces. Les charges dynamiques arracheront les ancrages. Vous avez besoin d'un carottage pour déterminer la profondeur du béton et les valeurs PSI. Souvent, vous devez couler des dalles isolées en béton armé. Les supports d'isolation des vibrations sont obligatoires pour empêcher les ondes de choc de la presse de détruire les encodeurs et servomoteurs sensibles du robot.
Évaluez vos contrôles de presse existants. Les anciens panneaux logiques à relais ou les automates programmables (API) obsolètes communiquent rarement avec les protocoles d'automatisation modernes. Ils n’ont pas la vitesse de traitement nécessaire pour gérer les E/S à grande vitesse requises par les poignées de main robotisées. Déterminez si vos systèmes actuels nécessitent de simples modules de communication ou une mise à niveau électrique complète pour prendre en charge les normes EtherNet/IP ou PROFINET. La mise à niveau vers des automates de sécurité modernes n'est pas négociable pour l'intégration de barrières immatérielles, d'interrupteurs de portail et de circuits d'arrêt d'urgence dans l'ensemble de la cellule.
La compatibilité des presses et des outils nécessite une analyse mécanique approfondie. Analysez les spécifications des presses existantes, notamment la hauteur de fermeture, la longueur de course et les courbes de tonnage. Vous devez évaluer minutieusement les capacités d’entraînement mécanique. Une presse manuelle effectue des cycles par intermittence, donnant au moteur le temps de récupérer. Une presse automatisée fonctionne en continu. Déterminez si l'énergie stockée au volant d'inertie et les systèmes d'embrayage/frein de la machine peuvent supporter des courses linéaires continues et à force élevée. Une usure excessive des anciens embrayages à friction sèche peut provoquer une défaillance catastrophique. Vous devrez peut-être passer à un système d'embrayage pneumatique à bain d'huile pour dissiper la chaleur massive générée lors des opérations à haut SPM.
Évaluez les conceptions de matrices actuelles pour déterminer si elles sont prêtes à l'automatisation. Les matrices manuelles sont conçues pour des mains humaines et manquent souvent des fonctionnalités nécessaires au transfert automatisé des pièces. Vérifiez si vos matrices disposent de élévateurs adéquats, de capteurs de présence de pièces et de capacités efficaces d'élimination des déchets. Si une balle ne parvient pas à dégager le sabot de matrice, un système automatisé le tamponnera, brisant l'outillage. Vous devez modifier les chutes à ferraille et ajouter des secoueurs pneumatiques pour garantir que la gravité élimine efficacement les déchets avant le début du cycle suivant.
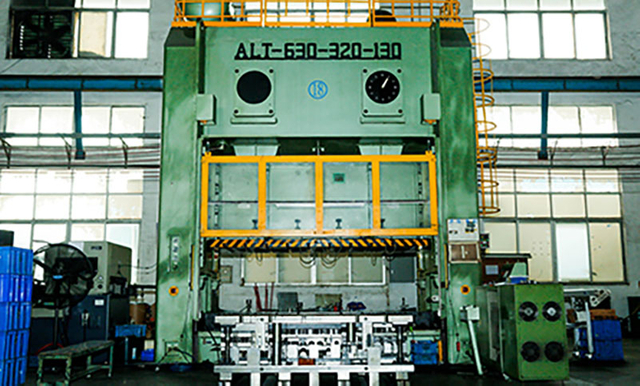
Les systèmes de transfert robotisés presse à presse utilisent des robots à 6 ou 7 axes pour déplacer les flans entre les presses autonomes existantes. Ces robots articulés imitent le mouvement humain mais fonctionnent avec une précision et une cohérence extrêmes. Ils prélèvent les pièces d'un poste de matrice, les réorientent si nécessaire et les placent avec précision dans la presse suivante. Un système à 7 axes monte le robot sur un rail linéaire, permettant à une seule unité d'entretenir plusieurs presses très espacées.
Le principal avantage du transfert robotisé est sa grande flexibilité. Ces systèmes gèrent facilement des géométries de pièces complexes. Ils sont hautement adaptables et plus faciles à installer dans des plans d'étage irréguliers où les presses ne sont pas parfaitement alignées. Les robots peuvent effectuer une réorientation complexe de pièces entre les stations, ce qui simplifie la conception des matrices en éliminant le besoin de retourneurs de cames intégrés à la matrice. L'outillage en bout de bras (EOAT) utilise des générateurs de vide venturi ou des pinces magnétiques pour sécuriser la tôle pendant le transport à grande vitesse.
Cependant, les systèmes robotiques atteignent généralement des courses par minute (SPM) plus lentes que les presses à transfert dédiées. La masse physique du bras du robot limite les taux d’accélération et de décélération. Ils atteignent généralement un maximum entre 8 et 15 SPM en fonction de la distance entre les presses. Ils nécessitent également une programmation complexe et une gestion méticuleuse de l’EOAT. Chaque nouveau profil de pièce nécessite une configuration de préhension spécifique, ce qui augmente les temps de changement si elle n'est pas gérée par des changeurs d'outils automatiques sur les poignets du robot.
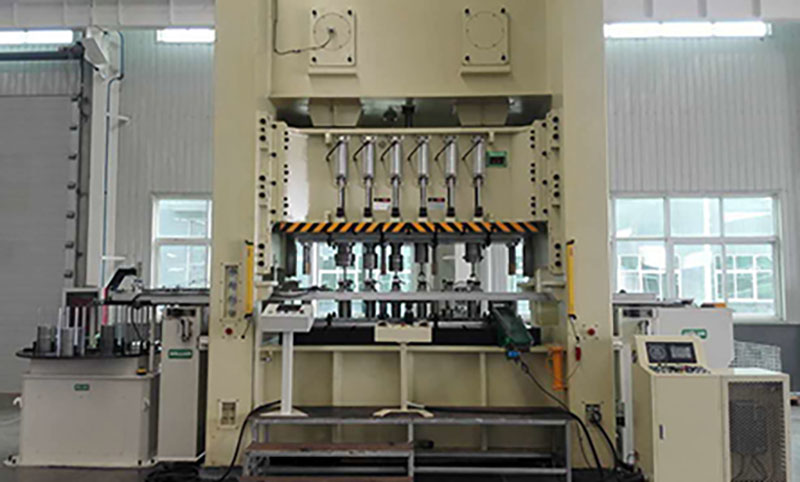
Les mises à niveau en tandem relient plusieurs presses via des rails de transfert linéaires ou des alimentateurs à barres transversales. Cette configuration crée une ligne de production continue et hautement synchronisée. Les pièces se déplacent linéairement d’une station à l’autre le long d’un mécanisme de transfert rigide entraîné par des servomoteurs robustes. Au lieu d'un bras articulé se balançant dans l'espace, une barre transversale soulève la pièce, la déplace horizontalement et l'abaisse dans la matrice suivante dans un mouvement fluide et synchronisé.
Cette approche offre un débit maximal. Les lignes tandem ciblent fréquemment plus de 18 SPM, en fonction fortement de la profondeur d'emboutissage et de la taille des pièces. Ils offrent un fonctionnement continu hautement synchronisé, ce qui les rend idéaux pour les environnements de production à haut volume et à faible mixité, comme les panneaux de carrosserie automobile ou les boîtiers d'appareils électroménagers. La liaison mécanique garantit que le mécanisme de transfert et le vérin de la presse sont toujours en parfaite phase, éliminant ainsi le risque de collision robot-bélier.
Les inconvénients incluent des exigences strictes en matière d’uniformité du pas de filière. Toutes les matrices doivent s'aligner parfaitement le long de l'axe de transfert. Vous ne pouvez pas avoir des distances variables entre les centres de matrice. Cette configuration nécessite également un investissement initial plus élevé et une synchronisation mécanique importante entre les entraînements individuels de la presse. Si l'on appuie sur un défaut, toute la ligne s'arrête immédiatement. La modernisation d'une ligne tandem nécessite un alignement laser précis de tous les lits de presse pour garantir que les rails de transfert ne se coincent pas pendant le fonctionnement.
La sélection de l'architecture d'automatisation appropriée dépend de vos variables de production spécifiques. Utilisez la matrice ci-dessous pour guider la sélection entre les systèmes de transfert robotisés et linéaires en fonction des contraintes de votre installation et de vos objectifs de production.
Critères d'évaluation |
Systèmes de transfert robotisés |
Tandem / Transfert Linéaire |
|---|---|---|
Volume et mixage des parties |
Volume faible à moyen, mix élevé |
Volume élevé, faible mixage |
Complexité des pièces |
Élevé (nécessite une réorientation 3D complexe) |
Faible à moyen (progression linéaire droite) |
Espacement de presse existant |
Espacement irrégulier, large ou inégal acceptable |
Nécessite un espacement précis, uniforme et serré |
Cible de débit (SPM) |
Généralement 8 à 15 SPM |
Fréquemment 18+ SPM |
Uniformité de l'outillage |
Peut s'adapter à différentes hauteurs de ligne de passage |
Nécessite des hauteurs de ligne de passage identiques sur toutes les matrices |
Dépenses en capital |
CapEx modéré, intégration évolutive |
CapEx élevés, modernisation mécanique étendue |
L’alimentation automatisée des pièces vierges élimine le principal goulot d’étranglement de l’alimentation manuelle en ligne. Les opérateurs manuels ne peuvent pas charger systématiquement de lourdes ébauches d’acier ou d’aluminium aux vitesses que les presses modernes peuvent atteindre sans risquer de graves blessures ergonomiques. L'automatisation de première ligne nécessite plusieurs composants mécaniques et pneumatiques intégrés pour fonctionner de manière fiable.
Les ventilateurs magnétiques séparent les flans en acier pour éviter le collage causé par l'huile de moulin et l'aspiration sous vide entre les feuilles. Les cylindres de pelage pneumatiques soulèvent légèrement la feuille supérieure, permettant à l'air de briser la tension superficielle. Les capteurs de détection à double flan utilisent une mesure d'épaisseur magnétique avec ou sans contact pour garantir qu'une seule feuille entre dans la matrice. Si deux flans entrent simultanément dans la station de formage, l'épaisseur combinée dépassera le jeu de la matrice, ce qui entraînera des dommages catastrophiques à l'outillage et une surcharge de la presse. Les systèmes d'enfilage automatique guident ensuite le matériau avec précision vers la première station de formage. Le dépilage automatisé garantit une utilisation continue de la presse et réduit considérablement la fatigue de l'opérateur.
L'automatisation sous presse repose en grande partie sur la détection et le suivi des pièces. Vous devez instrumenter votre outillage pour fournir un feedback en temps réel au contrôle de la presse. Des capteurs de proximité inductifs, des lasers optiques et des commutateurs de contact mécaniques vérifient la mise en place et l'éjection des pièces. Si une pièce est mal chargée ou ne parvient pas à être éjectée, ce réseau de capteurs communique directement avec la commande de la presse pour arrêter instantanément le coulisseau, évitant ainsi les chutes de la matrice.
L'intégration de systèmes de changement automatique d'outillage (ATC) ou de supports roulants optimise encore davantage l'utilisation de la presse. Ces systèmes réduisent les temps de changement de quelques heures à quelques minutes. Les pinces hydrauliques à changement rapide de matrice (QDC) remplacent les boulons manuels, fixant le sabot de matrice au support avec une force constante et mesurable. Les chariots à matrices automatisés permettent aux opérateurs de préparer l'outil suivant pendant que la presse est en marche. Une fois le cycle terminé, le support roulant fait glisser l'ancienne matrice vers l'extérieur et la nouvelle vers l'intérieur, connectant automatiquement les services pneumatiques et électriques via des plaques multi-accouplements.
Le déchargement en fin de ligne est souvent considéré comme la dernière frontière de l'automatisation des salles de presse. Accélérer la ligne de presse est inutile si le déchargement en fin de ligne reste manuel. Les pièces s'empileront simplement sur le convoyeur de sortie, obligeant la presse à s'arrêter et à attendre que les opérateurs humains rattrapent leur retard. Les solutions entièrement automatisées incluent le prélèvement robotisé des bacs utilisant des systèmes de vision 3D, l'empilage automatisé des pièces et des systèmes de convoyeur à rayonnage automatique.
Ces technologies traitent les pièces finies avec soin, évitant ainsi les dommages esthétiques sur les surfaces de classe A. Les systèmes de vision identifient l'orientation de la pièce sur le tapis, permettant au robot d'ajuster sa préhension de manière dynamique. Pour les installations qui ne sont pas encore prêtes pour un déchargement entièrement robotisé, les rayonnages de fin de ligne semi-automatiques constituent une alternative transitoire et rentable. Il utilise des convoyeurs d'indexation et des stations de dépose pour rythmer les opérateurs et améliorer l'ergonomie sans l'exigence de capital élevé d'une intégration robotique complète.
L'automatisation moderne s'étend au-delà du matériel physique. La transition vers un atelier de presse intelligent implique de connecter les équipements automatisés aux plates-formes de l'Internet industriel des objets (IIoT). Cette intégration extrait les données brutes directement des automates de la presse, des moniteurs de tonnage et des servos de transfert. Il permet des tableaux de bord OEE en temps réel qui affichent instantanément les performances de la ligne dans l'atelier.
Des alertes de maintenance prédictive surveillent les températures des servomoteurs, les niveaux de vibrations des roulements et la dégradation de l'huile hydraulique. Ces données avertissent les techniciens de maintenance des pannes mécaniques imminentes avant qu'elles n'entraînent des temps d'arrêt imprévus. Les journaux de suivi de qualité automatisés apposent les signatures de tonnage pour chaque coup. Si le tonnage dépasse ou descend en dehors des limites de contrôle, le système signale la pièce à inspecter, garantissant ainsi une qualité constante des pièces et une traçabilité complète pour les clients du secteur automobile ou aérospatial.
Construire une analyse réaliste des dépenses en capital nécessite de comparer les coûts initiaux du matériel avec la réduction de la main d’œuvre à long terme. Le coût initial du matériel d’automatisation, des clôtures de sécurité, de l’EOAT robuste et de l’ingénierie d’intégration est substantiel. Cependant, cet investissement élimine directement le travail manuel en plusieurs équipes. Vous pouvez réaffecter trois à quatre opérateurs par ligne à des tâches à plus forte valeur ajoutée comme le contrôle qualité ou la programmation des machines.
Dans une opération en trois équipes, l'élimination du chargement manuel supprime d'importantes dépenses salariales, avantages sociaux et frais administratifs. L'automatisation réduit également considérablement les demandes d'indemnisation des accidents du travail associées aux levages répétitifs, aux lacérations et aux blessures par pincement. Des taux de rebut plus faibles, grâce à une manipulation automatisée cohérente et à un placement précis des flans, accélèrent encore le retour financier. Les systèmes automatisés ne se fatiguent pas, ne laissent pas tomber de pièces et chargent parfaitement la matrice à chaque cycle.
Vous devez également équilibrer les augmentations de temps de cycle et les coûts d’adaptation des outils. Pour obtenir un SPM plus élevé, il faut modifier les matrices existantes. Les matrices manuelles manquent souvent des dégagements nécessaires pour les pinces robotisées ou les rails de transfert. L'ajout de ressorts à gaz à l'azote pour remplacer les ressorts hélicoïdaux usés, la modification des chutes à ferraille pour une perte automatisée et l'intégration de capteurs intégrés nécessitent des investissements et des heures d'outillage importants. Vous devez évaluer si les gains de débit justifient le coût de mise à niveau de l’ensemble de votre bibliothèque d’outils. Dans certains cas, il est financièrement judicieux d’automatiser uniquement les matrices qui exécutent des travaux à volume élevé.
Les frais généraux de maintenance varient considérablement après l’automatisation. Vous remplacez les coûts de main-d’œuvre manuelle peu qualifiée par des salaires de techniciens en automatisation hautement qualifiés. Les servomoteurs complexes, les contrôleurs robotiques et les systèmes de vision 3D nécessitent un dépannage spécialisé. Vous ne pouvez pas réparer un servomoteur défectueux avec une clé. Les contrats de maintenance préventive avec les intégrateurs d'automatisation deviennent essentiels pour garantir une disponibilité maximale. Tenez compte de ces coûts continus de support technique, de licences logicielles et d’inventaire de pièces de rechange spécialisées dans votre budget opérationnel à long terme.
L'installation du matériel d'automatisation nécessite de mettre la ligne de presse hors ligne. Déchirer le sol, couler du béton et tirer de nouveaux conduits électriques ne peut pas se produire pendant que la presse est en marche. La gestion de ces temps d'arrêt est essentielle au respect des engagements de la chaîne d'approvisionnement. Mettre en œuvre une stratégie d’installation progressive pour atténuer les pertes de production.
Constituez un inventaire tampon substantiel de pièces estampées avant de mettre hors service la ligne manuelle pour soutenir les opérations d’assemblage.
Automatisez d'abord le dépilage en première ligne, validez ses performances avec des déchargeurs manuels et stabilisez le processus.
Installez et mettez en service les robots de transfert presse à presse pendant un arrêt programmé pendant les vacances ou un week-end prolongé.
Intégrez les systèmes d'autoracking de fin de ligne une fois que l'automatisation du transfert principal atteint le SPM cible.
Le déplacement des opérateurs est une réalité de l’automatisation des salles de presse. La gestion du changement nécessite une communication claire et une mise à niveau proactive des compétences de la main-d'œuvre. Ne licenciez pas simplement vos opérateurs manuels ; recyclez votre personnel existant pour gérer la nouvelle technologie. Les anciens chargeurs manuels possèdent une connaissance tribale approfondie du comportement des matrices et de la façon dont le métal se forme. Faites-les évoluer vers des rôles de contrôle de supervision.
Fournir une formation formelle sur la programmation robotique, le fonctionnement de l'interface homme-machine (IHM) et le dépannage de base du système. Apprenez-leur à récupérer un robot suite à un défaut, à nettoyer les capteurs optiques et à régler la pression des pinces à vide. Investir dans votre main-d'œuvre garantit que vous disposez de l'expertise interne nécessaire pour maintenir le fonctionnement efficace de la ligne automatisée sans faire constamment appel à des intégrateurs externes pour des défauts mineurs.
La conversion vers un système automatisé nécessite des mises à niveau de sécurité strictes. Les opérateurs humains n'interagissent plus avec les matrices pendant la production, mais le personnel de maintenance entre toujours dans la cellule pour les changements de matrices et le dépannage. Vous devez physiquement séparer les humains des machines en mouvement. Installez des barrières immatérielles de sécurité à tous les points d’entrée et de sortie des matériaux. Utilisez des scanners laser de zone pour détecter la présence humaine à l’intérieur de l’enveloppe de travail robotique.
Mettez en place une protection périmétrique robuste et verrouillée pour arrêter le système instantanément si une porte s'ouvre. Mettez à jour vos procédures de verrouillage/étiquetage (LOTO) pour vous conformer aux normes OSHA et ISO en vigueur. Les automates de sécurité doivent gérer les interactions complexes entre les vérins de presse, les robots de transfert et les dépileurs automatisés. Le système doit garantir que toute l’énergie stockée – électrique, pneumatique et cinétique – est complètement isolée et évacuée avant qu’un technicien n’entre dans la clôture.
Planifiez un audit complet du site et une évaluation OEE de base pour quantifier vos goulots d'étranglement de production actuels.
Effectuez un examen détaillé de l’outillage avec un spécialiste de l’intégration de l’automatisation pour déterminer les exigences en matière de modification de matrice.
Exécutez une simulation d'installation en 3D pour cartographier avec précision l'espace au sol, la portée du robot et les zones de sécurité avant d'acheter du matériel.
Élaborez un calendrier de mise à niveau par étapes pour minimiser les temps d'arrêt de production et protéger vos engagements en matière de chaîne d'approvisionnement.
Pour les fabricants qui cherchent à moderniser leurs opérations d’emboutissage, la bonne combinaison d’équipement de presse, d’outillage, d’automatisation et de support technique est essentielle pour obtenir des gains de productivité fiables. Kinglan fournit des solutions pour les applications d'emboutissage et de presse des métaux, aidant les fabricants à construire des systèmes d'emboutissage plus efficaces, intégrés et prêts pour la production.
R : Le délai réaliste de retour sur investissement varie généralement de 18 à 36 mois. Cette durée dépend fortement de votre structure d'équipe actuelle, des taux de main-d'œuvre locaux et des gains de débit spécifiques obtenus. Les opérations en trois équipes enregistrent généralement un retour sur investissement plus rapide en raison de l'élimination immédiate des coûts de main-d'œuvre manuelle sur plusieurs équipes et de la réduction des taux de rebut.
R : Oui, les presses mécaniques plus anciennes peuvent être automatisées, mais cela nécessite des mises à niveau importantes. Les presses traditionnelles nécessitent généralement d'importantes mises à niveau des commandes électriques pour s'interfacer avec les protocoles d'automatisation modernes. Vous aurez probablement besoin de nouveaux systèmes d'embrayage et de freinage, ainsi que de mises à niveau de sécurité avancées, pour gérer en toute sécurité le transfert continu d'énergie du volant d'inertie et arrêter le vérin instantanément.
R : Une ligne de presse tandem se compose de plusieurs presses individuelles reliées entre elles par des mécanismes de transfert automatisés, tels que des robots ou des rails linéaires. Une presse de transfert est une presse unique à grand lit contenant plusieurs postes de matrice à l'intérieur d'un même châssis, utilisant un système de transfert interne pour déplacer les pièces entre ces postes.
R : L’automatisation réduit considérablement les temps de changement de matrice. Les lignes d'emboutissage automatisées intègrent souvent des systèmes de changement rapide de matrice (QDC), des mécanismes de changement automatique d'outils (ATC) et des supports roulants. Ces technologies permettent aux opérateurs d'échanger des outils lourds et de connecter les services publics en quelques minutes plutôt qu'en quelques heures, augmentant ainsi considérablement la disponibilité globale de la presse.
R : Les besoins en espace varient considérablement en fonction de la portée spécifique du robot, des clôtures de sécurité requises et de l'empreinte au sol des zones de dépilage. Il n’existe pas de minimum universel. Vous devez effectuer une simulation d'installation 3D personnalisée avant l'intégration pour garantir que les robots disposent d'un espace suffisant pour manœuvrer les pièces sans entrer en collision avec les colonnes du bâtiment ou d'autres équipements.


