
Bekeken: 0 Auteur: Site-editor Publicatietijd: 24-08-2026 Herkomst: Locatie


Handmatige perslijnen stuitten uiteindelijk op een hard operationeel plafond. De menselijke arbeidslimieten bepalen de cyclustijden, de consistentie van de onderdelen en de algehele veiligheid op de werkplek. Stampers en OEM's staan onder enorme druk om de productiecapaciteit te vergroten en de kosten per onderdeel te verlagen. Het bouwen van geheel nieuwe greenfield-faciliteiten is zelden haalbaar vanwege de grondverwerving en de bouwtijdlijnen. In plaats daarvan wordt bestaande apparatuur omgezet in een geautomatiseerde stempellijn biedt een praktische weg voorwaarts. Dit engineeringproject vereist een rigoureuze evaluatie van uw huidige vloer. U moet de persconfiguraties, de bestaande compatibiliteit van de gereedschappen en de beperkingen van de faciliteiten beoordelen om een succesvolle retrofit te garanderen. Het omzetten van handmatige handelingen in een gesynchroniseerd, continu proces vereist een nauwkeurige mechanische en elektrische integratie. Het upgraden van oudere systemen houdt meer in dan simpelweg een robot tussen persen plaatsen. Het vereist een uitgebreide herziening van materiaalverwerking, matrijsbescherming en veiligheidsprotocollen om de doorvoer te maximaliseren en de levensduur van uw bestaande kapitaalapparatuur te verlengen.
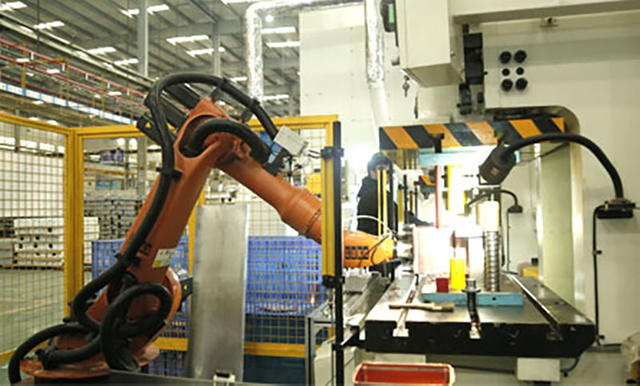
Het omzetten naar een geautomatiseerde stempellijn levert doorgaans een toename van 20% tot 40% op in de productiecapaciteit (waarbij vaak benchmarks van meer dan 18 slagen per minuut worden bereikt), terwijl handmatige verwerkingsstations met een hoog risico worden geëlimineerd en meerdere operators per ploegendienst opnieuw worden toegewezen.
De belangrijkste architectonische beslissing ligt tussen het implementeren van press-to-press robotische transfersystemen of het achteraf inbouwen van een doorlopende tandemlijn.
Bij de financiële planning moet rekening worden gehouden met verborgen integratiekosten, waaronder aanpassingen aan de gereedschappen, aanpassingen aan de matrijsruimte en afhandeling aan het einde van de productielijn (semi-automatisch rekken of volledig geautomatiseerd stapelen).
Succesvolle implementatie vereist een gefaseerde downtimestrategie om productieverliezen tijdens de mechanische en elektrische retrofit te beperken.
Inhoudsopgave
Voordat u automatiseringshardware aanschaft, moet u duidelijke basisgegevens vaststellen. Wat je niet nauwkeurig meet, kun je niet verbeteren. Het controleren van de huidige productiegegevens brengt de specifieke knelpunten aan het licht die een retrofit zal oplossen. Bereken uw huidige Overall Equipment Effectiveness (OEE) door de beschikbaarheid, prestaties en kwaliteit te meten. Documenteer bestaande uitvalpercentages en houd de handmatige arbeidskosten per ploegendienst bij. Deze cijfers vormen de basis van uw business case. U hebt nauwkeurige gegevens nodig om de kapitaaluitgaven voor een automatiseringsupgrade te rechtvaardigen. Kijk goed naar micro-stops: die korte momenten waarop een operator pauzeert om een blanco aan te passen of een slak te verwijderen. Bij een handmatige installatie blijven deze onopgemerkt. In een geautomatiseerde opstelling veroorzaken ze systeemfouten en leggen ze de productie stil.
De facilitaire infrastructuur bepaalt vaak de omvang van uw automatiseringsproject. Een uitgebreide vloeroppervlakte-audit is verplicht. U moet rekening houden met de voetafdruk die nodig is voor robotica, veiligheidshekken en geautomatiseerde materiaalbehandelingssystemen. Ook zware automatiseringsapparatuur stelt specifieke funderingseisen. Je kunt een 7-assige robot met een zwaar laadvermogen niet op een standaard fabrieksvloer van 15 cm vastschroeven. Door de dynamische belastingen zullen de ankers losscheuren. U hebt kernmonsters nodig om de betondiepte en PSI-waarden te bepalen. Vaak moet u geïsoleerde, gewapende betonblokken gieten. Trillingsisolerende steunen zijn verplicht om te voorkomen dat persschokgolven gevoelige robotencoders en servoaandrijvingen vernietigen.
Evalueer uw bestaande persbedieningen. Oudere logische relaispanelen of verouderde programmeerbare logische controllers (PLC's) communiceren zelden met moderne automatiseringsprotocollen. Ze missen de verwerkingssnelheid om de snelle I/O te verwerken die vereist is voor robothandshakes. Bepaal of uw huidige systemen eenvoudige communicatiemodules vereisen of een complete elektrische aanpassing om EtherNet/IP- of PROFINET-standaarden te ondersteunen. Upgraden naar moderne veiligheids-PLC's is niet onderhandelbaar voor het integreren van lichtgordijnen, poortschakelaars en noodstopcircuits over de hele cel.
Compatibiliteit van persen en gereedschappen vereist een diepgaande mechanische analyse. Analyseer bestaande persspecificaties, inclusief sluithoogte, slaglengte en tonnagecurves. U moet de mechanische aandrijfmogelijkheden grondig evalueren. Een handmatige pers draait met tussenpozen, waardoor de motor de tijd krijgt om te herstellen. Een geautomatiseerde pers draait continu. Bepaal of de opgeslagen vliegwielenergie en de koppelings-/remsystemen van de machine continue lineaire bewegingen met hoge kracht kunnen doorstaan. Overmatige slijtage van traditionele droge-wrijvingskoppelingen kan catastrofale storingen veroorzaken. Mogelijk moet u upgraden naar een pneumatisch systeem met natte koppeling om de enorme hitte af te voeren die wordt gegenereerd tijdens werkzaamheden met een hoog toerental.
Evalueer huidige matrijsontwerpen op automatiseringsgereedheid. Handmatige matrijzen zijn gemaakt voor mensenhanden en missen vaak de noodzakelijke functies voor geautomatiseerde onderdeeloverdracht. Controleer of uw matrijzen over voldoende lifters, gedeeltelijk aanwezige sensoren en efficiënte mogelijkheden voor schrootafvoer beschikken. Als een slak er niet in slaagt de matrijsschoen vrij te maken, zal een geautomatiseerd systeem er recht overheen stampen, waardoor het gereedschap kapot gaat. U moet de schrootgoten aanpassen en pneumatische schudders toevoegen om ervoor te zorgen dat de zwaartekracht het afvalmateriaal effectief verwijdert voordat de volgende cyclus begint.
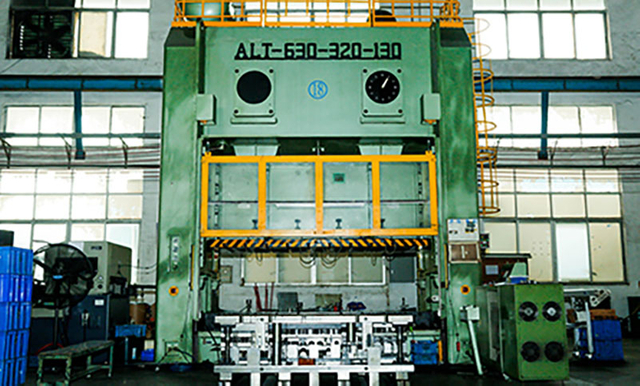
Press-to-press robotische transfersystemen maken gebruik van 6-assige of 7-assige robots om plano's tussen bestaande standalone persen te verplaatsen. Deze gelede robots bootsen menselijke bewegingen na, maar werken met extreme precisie en consistentie. Ze pakken onderdelen uit het ene matrijsstation, heroriënteren ze indien nodig en plaatsen ze nauwkeurig in de volgende pers. Een 7-assig systeem monteert de robot op een lineaire rail, waardoor één enkele eenheid meerdere ver uit elkaar geplaatste persen kan bedienen.
Het belangrijkste voordeel van robotische overdracht is de hoge flexibiliteit. Deze systemen kunnen complexe onderdeelgeometrieën gemakkelijk verwerken. Ze zijn zeer aanpasbaar en gemakkelijker achteraf in te passen in onregelmatige plattegronden waar persen niet perfect zijn uitgelijnd. Robots kunnen complexe heroriëntatie van onderdelen tussen stations uitvoeren, wat het ontwerp van de matrijzen vereenvoudigt door de noodzaak van in-die cam-flippers te elimineren. End-of-arm tooling (EOAT) maakt gebruik van venturi-vacuümgeneratoren of magnetische grijpers om het plaatmetaal vast te zetten tijdens snelle doorvoer.
Robotsystemen behalen echter over het algemeen langzamere slagen per minuut (SPM) vergeleken met speciale transferpersen. De fysieke massa van de robotarm beperkt de versnellings- en vertragingssnelheden. Ze halen doorgaans maximaal 8 tot 15 SPM, afhankelijk van de afstand tussen de persen. Ze vereisen ook complexe programmering en nauwgezet EOAT-beheer. Elk nieuw onderdeelprofiel vereist een specifieke grijperconfiguratie, wat bijdraagt aan de omsteltijden als dit niet wordt beheerd met automatische gereedschapswisselaars op de robotpolsen.
Tandem-retrofits verbinden meerdere persen via lineaire transferrails of dwarsbalkaanvoersystemen. Deze configuratie creëert een zeer gesynchroniseerde, continue productielijn. Onderdelen bewegen lineair van station naar station langs een stijf overdrachtsmechanisme, aangedreven door krachtige servomotoren. In plaats van dat een scharnierende arm door de ruimte zwaait, tilt een dwarsbalk het onderdeel op, verplaatst het horizontaal en laat het in één vloeiende, gesynchroniseerde beweging in de volgende matrijs zakken.
Deze aanpak levert maximale doorvoer. Tandemlijnen streven vaak naar 18+ SPM, sterk afhankelijk van de trekdiepte en onderdeelgrootte. Ze bieden een zeer gesynchroniseerde continue werking, waardoor ze ideaal zijn voor productieomgevingen met een hoog volume en een lage mix, zoals carrosseriepanelen van auto's of behuizingen van apparaten. De mechanische koppeling zorgt ervoor dat het overdrachtsmechanisme en de persram altijd in perfecte fase zijn, waardoor het risico op een botsing tussen robot en ram wordt geëlimineerd.
De nadelen zijn onder meer strenge eisen voor de uniformiteit van de matrijssteek. Alle matrijzen moeten perfect uitgelijnd zijn langs de overdrachtsas. Je kunt geen variërende afstanden tussen de middelpunten van de dobbelstenen hebben. Deze configuratie vereist ook hogere initiële kapitaaluitgaven en een aanzienlijke mechanische synchronisatie tussen de afzonderlijke persaandrijvingen. Als er één druk op de knop valt, stopt de hele lijn onmiddellijk. Het achteraf installeren van een tandemlijn vereist nauwkeurige laseruitlijning van alle persbedden om ervoor te zorgen dat de transferrails tijdens het gebruik niet vastlopen.
Het selecteren van de juiste automatiseringsarchitectuur hangt af van uw specifieke productievariabelen. Gebruik de onderstaande matrix om de keuze tussen robotische en lineaire transfersystemen te begeleiden op basis van de beperkingen van uw faciliteit en productiedoelstellingen.
Evaluatiecriteria |
Robotische overdrachtsystemen |
Tandem / lineaire overdracht |
|---|---|---|
Deelvolume en mix |
Laag tot gemiddeld volume, hoge mix |
Hoog volume, lage mix |
Deel Complexiteit |
Hoog (vereist complexe 3D-heroriëntatie) |
Laag tot gemiddeld (rechte lineaire progressie) |
Bestaande persafstand |
Onregelmatige, brede of ongelijkmatige tussenruimte is acceptabel |
Vereist een nauwkeurige, uniforme en krappe afstand |
Doorvoerdoel (SPM) |
Over het algemeen 8 tot 15 SPM |
Vaak 18+ SPM |
Uniformiteit van het gereedschap |
Geschikt voor verschillende doorgangshoogtes |
Vereist identieke doorgangshoogten voor alle matrijzen |
Kapitaaluitgaven |
Matige CapEx, schaalbare integratie |
Hoge CapEx, uitgebreide mechanische aanpassing |
Geautomatiseerde blanco invoer elimineert het voornaamste knelpunt van handmatige lijninvoer. Handmatige operators kunnen niet consequent zware stalen of aluminium plano's laden met de snelheden die moderne persen kunnen bereiken zonder het risico te lopen op ernstig ergonomisch letsel. Front-of-line-automatisering vereist verschillende geïntegreerde mechanische en pneumatische componenten om betrouwbaar te kunnen functioneren.
Magnetische waaiers scheiden stalen plano's om vastplakken veroorzaakt door molenolie en vacuümzuiging tussen de platen te voorkomen. Pneumatische schilcilinders tillen het bovenvel iets op, waardoor lucht de oppervlaktespanning kan doorbreken. Dubbel-blank detectiesensoren gebruiken contact- of contactloze magnetische diktemeting om ervoor te zorgen dat slechts één vel de matrijs binnengaat. Als twee plano's tegelijkertijd het vormstation binnenkomen, zal de gecombineerde dikte de matrijsspeling overschrijden, wat resulteert in catastrofale gereedschapsschade en overbelasting van de pers. Automatische draadsystemen geleiden het materiaal vervolgens nauwkeurig naar het eerste vormstation. Geautomatiseerd ontstapelen zorgt voor een continu gebruik van de pers en vermindert de vermoeidheid van de operator drastisch.
Automatisering in de pers is sterk afhankelijk van in-die-detectie en het volgen van onderdelen. U moet uw gereedschap zo inrichten dat realtime feedback wordt gegeven aan de persbediening. Inductieve naderingssensoren, optische lasers en mechanische contactschakelaars verifiëren de plaatsing en uitwerping van onderdelen. Als een onderdeel verkeerd wordt geladen of niet wordt uitgeworpen, communiceert dit sensornetwerk rechtstreeks met de persbediening om de ram onmiddellijk te stoppen, waardoor crashes worden voorkomen.
Door automatische gereedschapswisselsystemen (ATC) of rolsteunen te integreren, wordt het persgebruik verder geoptimaliseerd. Deze systemen reduceren de omsteltijden van uren naar minuten. Hydraulische klemmen met snelle matrijswissel (QDC) vervangen handmatige bouten, waardoor de matrijsschoen met consistente, meetbare kracht aan de steun wordt bevestigd. Met geautomatiseerde matrijzenkarren kunnen operators het volgende gereedschap in gebruik nemen terwijl de pers draait. Zodra de run is afgelopen, schuift de rollende steun de oude matrijs naar buiten en de nieuwe matrijs erin, waardoor pneumatische en elektrische voorzieningen automatisch worden aangesloten via meervoudige koppelingsplaten.
End-of-line offloading wordt vaak beschouwd als de laatste stap in de automatisering van de perskamer. Het versnellen van de perslijn heeft geen zin als het lossen aan het einde van de lijn handmatig blijft. Onderdelen stapelen zich simpelweg op op de uitvoerband, waardoor de pers gedwongen wordt te stoppen en te wachten tot de menselijke operators hem hebben ingehaald. Volledig geautomatiseerde oplossingen omvatten onder meer het robotpicken van bakken met behulp van 3D-visiesystemen, het geautomatiseerd stapelen van onderdelen en systemen van transportband naar automatische stelling.
Deze technologieën gaan zorgvuldig om met afgewerkte onderdelen en voorkomen cosmetische schade op klasse-A-oppervlakken. Visiesystemen identificeren de oriëntatie van het onderdeel op de band, waardoor de robot zijn grip dynamisch kan aanpassen. Voor faciliteiten die nog niet klaar zijn voor volledig gerobotiseerd lossen, dient semi-automatische end-of-line-stelling als een tijdelijk, kosteneffectief alternatief. Het maakt gebruik van indexerende transportbanden en dropstations om de operators te stimuleren en de ergonomie te verbeteren zonder de hoge kapitaalvereiste van volledige robotintegratie.
Moderne automatisering gaat verder dan fysieke hardware. De overstap naar een intelligente persafdeling houdt in dat de geautomatiseerde apparatuur wordt aangesloten op Industrial Internet of Things (IIoT)-platforms. Deze integratie haalt onbewerkte gegevens rechtstreeks uit de pers-PLC's, tonnagemonitors en transferservo's. Het maakt real-time OEE-dashboards mogelijk die de lijnprestaties direct op de werkvloer weergeven.
Voorspellende onderhoudswaarschuwingen bewaken de temperatuur van de servomotor, de trillingsniveaus van de lagers en de verslechtering van de hydraulische olie. Deze gegevens waarschuwen onderhoudstechnici voor dreigende mechanische storingen voordat deze ongeplande stilstand veroorzaken. Geautomatiseerde kwaliteitslogboeken registreren de tonnage voor elke slag. Als het tonnage buiten de controlelimieten stijgt of daalt, markeert het systeem het onderdeel voor inspectie, waardoor een consistente onderdeelkwaliteit en volledige traceerbaarheid voor klanten in de automobiel- en ruimtevaartsector wordt gegarandeerd.
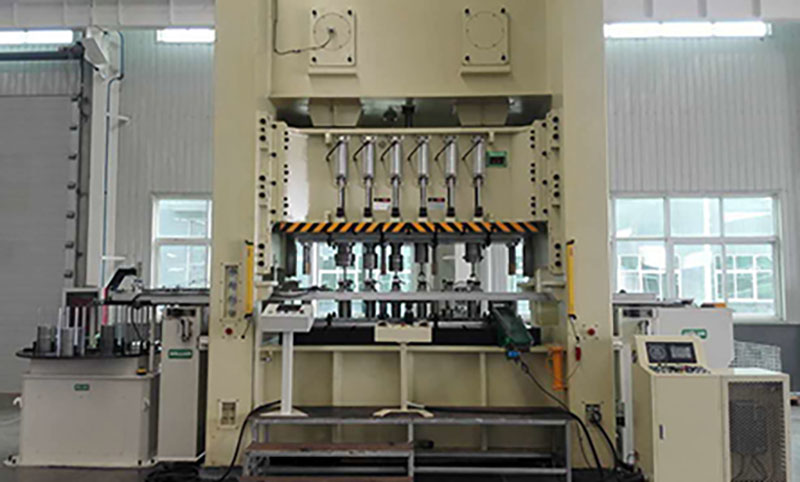
Om een realistische analyse van de kapitaaluitgaven te kunnen maken, moeten de initiële hardwarekosten worden vergeleken met de arbeidsreductie op de lange termijn. De initiële kosten voor automatiseringshardware, veiligheidshekken, zware EOAT en integratie-engineering zijn aanzienlijk. Deze investering maakt echter direct een einde aan handarbeid in meerdere ploegen. U kunt drie tot vier operators per lijn opnieuw toewijzen aan taken met een hogere waarde, zoals kwaliteitscontrole of machineprogrammering.
Bij een drieploegendienst zorgt het elimineren van handmatig laden voor aanzienlijke loonkosten, arbeidsvoorwaarden en administratieve overhead. Automatisering vermindert ook drastisch de schadevergoedingsclaims van werknemers die verband houden met herhaaldelijk tillen, snijwonden en knelpunten. Lagere uitvalpercentages, dankzij consistente geautomatiseerde verwerking en nauwkeurige blanco plaatsing, versnellen het financiële rendement verder. Geautomatiseerde systemen worden niet moe, ze laten geen onderdelen vallen en ze laden de matrijs elke cyclus perfect.
U moet ook de toename van de cyclustijd afwegen tegen de kosten voor gereedschapsaanpassing. Om een hogere SPM te bereiken, moeten oude matrijzen worden aangepast. Bij handmatige matrijzen ontbreekt vaak de benodigde ruimte voor robotgrijpers of overdrachtsrails. Het toevoegen van stikstofgasveren ter vervanging van versleten spiraalveren, het aanpassen van schrootgoten voor automatisch afvoeren en het inbedden van in-die-sensoren vergen aanzienlijke kapitaal- en gereedschapsuren. U moet evalueren of de doorvoerwinst de kosten rechtvaardigt van het achteraf aanpassen van uw gehele gereedschapsbibliotheek. In sommige gevallen is het financieel zinvol om alleen de matrijzen te automatiseren die grote opdrachten uitvoeren.
Onderhoudsoverhead verschuift aanzienlijk na automatisering. U vervangt de kosten van laaggeschoolde handmatige arbeid door salarissen van hooggekwalificeerde automatiseringstechnici. Complexe servoaandrijvingen, robotcontrollers en 3D-visiesystemen vereisen gespecialiseerde probleemoplossing. Een defecte servoaandrijving kunt u niet met een sleutel repareren. Preventieve onderhoudscontracten met automatiseringsintegrators worden essentieel om maximale uptime te garanderen. Houd rekening met deze doorlopende kosten voor technische ondersteuning, softwarelicenties en gespecialiseerde reserveonderdeleninventarisatie in uw operationele langetermijnbudget.
Het installeren van automatiseringshardware vereist het offline halen van de perslijn. Het openbreken van de vloer, het storten van beton en het trekken van nieuwe elektrische leidingen kunnen niet gebeuren terwijl de pers draait. Het beheersen van deze downtime is van cruciaal belang voor het nakomen van de verplichtingen in de toeleveringsketen. Implementeer een gefaseerde installatiestrategie om productieverliezen te beperken.
Bouw een aanzienlijke bufferinventaris van gestempelde onderdelen op voordat u de handmatige lijn buiten gebruik stelt om de assemblagewerkzaamheden te ondersteunen.
Automatiseer eerst het ontstapelen aan de voorkant, valideer de prestaties met handmatige ontladers en stabiliseer het proces.
Installeer en stel de press-to-press-overdrachtsrobots in bedrijf tijdens een geplande vakantiesluiting of een verlengd weekend.
Integreer de end-of-line autoracking-systemen zodra de primaire overdrachtsautomatisering de beoogde SPM bereikt.
Het verplaatsen van operators is een realiteit bij automatisering van perskamers. Verandermanagement vereist duidelijke communicatie en proactieve bijscholing van het personeel. Ontsla uw handmatige operators niet zomaar; uw bestaande personeel omscholen om de nieuwe technologie te beheren. Voormalige handmatige laders beschikken over diepgaande tribale kennis van hoe de matrijzen zich gedragen en hoe het metaal zich vormt. Zet ze om in toezichthoudende controlerollen.
Bied formele training aan voor het programmeren van robots, de werking van de Human-Machine Interface (HMI) en het oplossen van basissysteemproblemen. Leer ze hoe ze een robot kunnen herstellen na een storing, hoe ze optische sensoren moeten reinigen en hoe ze de druk van de vacuümgrijper kunnen aanpassen. Door te investeren in uw personeelsbestand zorgt u ervoor dat u over de interne expertise beschikt om de geautomatiseerde lijn efficiënt te laten werken zonder voortdurend externe integrators te moeten bellen voor kleine storingen.
De overstap naar een geautomatiseerd systeem vereist strikte veiligheidsupgrades. Menselijke operators hebben tijdens de productie geen interactie meer met de matrijzen, maar onderhoudspersoneel komt nog steeds de cel binnen voor het vervangen van matrijzen en het oplossen van problemen. Je moet mensen fysiek scheiden van bewegende machines. Installeer veiligheidslichtgordijnen op alle materiaalingangs- en uitgangspunten. Gebruik gebiedslaserscanners om menselijke aanwezigheid in het robotachtige werkbereik te detecteren.
Implementeer robuuste, vergrendelde perimeterbewaking om het systeem onmiddellijk uit te schakelen als er een deur opengaat. Update uw lockout/tagout-procedures (LOTO) om te voldoen aan de huidige OSHA- en ISO-normen. Veiligheids-PLC's moeten de complexe interacties tussen persrammen, transferrobots en geautomatiseerde ontstapelaars beheren. Het systeem moet garanderen dat alle opgeslagen energie – elektrisch, pneumatisch en kinetisch – volledig wordt geïsoleerd en afgevoerd voordat een technicus binnen het hek stapt.
Plan een uitgebreide site-audit en baseline-OEE-beoordeling om uw huidige productieknelpunten te kwantificeren.
Voer een gedetailleerde toolbeoordeling uit met een specialist in automatiseringsintegratie om de vereisten voor matrijsaanpassing te bepalen.
Voer een 3D-faciliteitssimulatie uit om vloeroppervlak, robotbereik en veiligheidszones nauwkeurig in kaart te brengen voordat u hardware aanschaft.
Ontwikkel een gefaseerd retrofitschema om productiestilstand te minimaliseren en uw toeleveringsketenverplichtingen te beschermen.
Voor fabrikanten die de stempelactiviteiten willen moderniseren, is de juiste combinatie van persapparatuur, gereedschap, automatisering en technische ondersteuning essentieel voor het behalen van betrouwbare productiviteitswinsten. Kinglan biedt oplossingen voor metaalstempel- en perstoepassingen en ondersteunt fabrikanten bij het bouwen van efficiëntere, geïntegreerde en productieklare stempelsystemen.
A: Het realistische ROI-tijdsbestek varieert doorgaans van 18 tot 36 maanden. Deze duur is sterk afhankelijk van uw huidige ploegendienststructuur, de lokale arbeidstarieven en de specifieke doorvoerwinsten die u bereikt. Operaties met drie ploegendiensten leveren gewoonlijk een sneller rendement op dankzij de onmiddellijke eliminatie van handmatige arbeidskosten in meerdere ploegen en lagere uitvalpercentages.
A: Ja, oudere mechanische persen kunnen worden geautomatiseerd, maar hiervoor zijn aanzienlijke upgrades nodig. Oudere persen vereisen doorgaans uitgebreide aanpassingen aan de elektrische besturing om te kunnen communiceren met moderne automatiseringsprotocollen. U zult waarschijnlijk nieuwe koppelings- en remsystemen nodig hebben, samen met geavanceerde veiligheidsretrofits, om de continue energieoverdracht van het vliegwiel veilig te beheren en de ram onmiddellijk te stoppen.
A: Een tandemperslijn bestaat uit meerdere individuele persen die met elkaar zijn verbonden door geautomatiseerde overdrachtsmechanismen, zoals robots of lineaire rails. Een transferpers is een enkele pers met een groot bed met meerdere matrijsstations in één frame, waarbij gebruik wordt gemaakt van een intern transfersysteem om onderdelen tussen die stations te verplaatsen.
A: Automatisering verkort de omsteltijden van matrijzen drastisch. Geautomatiseerde stempellijnen omvatten vaak snelle matrijswisselsystemen (QDC), automatische gereedschapswisselmechanismen (ATC) en rolsteunen. Met deze technologieën kunnen operators zwaar gereedschap verwisselen en nutsvoorzieningen binnen enkele minuten in plaats van uren aansluiten, waardoor de algehele beschikbaarheid van de pers aanzienlijk wordt vergroot.
A: De ruimtevereisten variëren sterk, afhankelijk van het specifieke robotbereik, de vereiste veiligheidsafrastering en de voetafdruk van ontstapelzones. Er is geen universeel minimum. Voorafgaand aan de integratie moet u een aangepaste 3D-faciliteitssimulatie uitvoeren om ervoor te zorgen dat de robots voldoende ruimte hebben om onderdelen te manoeuvreren zonder in botsing te komen met gebouwkolommen of andere apparatuur.


