
Visualizzazioni: 0 Autore: Editor del sito Orario di pubblicazione: 24/08/2026 Origine: Sito


Le linee di stampa manuali alla fine raggiungono un limite operativo difficile. I limiti del lavoro umano determinano i tempi di ciclo, la consistenza delle parti e la sicurezza generale sul posto di lavoro. Gli stampatori e gli OEM devono affrontare un'enorme pressione per aumentare la capacità produttiva e ridurre i costi per pezzo. Costruire strutture greenfield completamente nuove è raramente fattibile a causa dell’acquisizione del terreno e dei tempi di costruzione. Invece, la transizione delle apparecchiature esistenti in un la linea di stampaggio automatizzata offre un percorso pratico da seguire. Questo progetto di ingegneria richiede una valutazione rigorosa del tuo pavimento attuale. È necessario valutare le configurazioni della stampante, la compatibilità degli strumenti esistenti e i vincoli della struttura per garantire un retrofit di successo. La conversione delle operazioni manuali in un processo sincronizzato e continuo richiede una precisa integrazione meccanica ed elettrica. L'aggiornamento dei sistemi legacy implica molto più che il semplice posizionamento di un robot tra le macchine da stampa. Richiede una revisione completa della movimentazione dei materiali, della protezione degli stampi e dei protocolli di sicurezza per massimizzare la produttività ed estendere la durata dei beni strumentali esistenti.
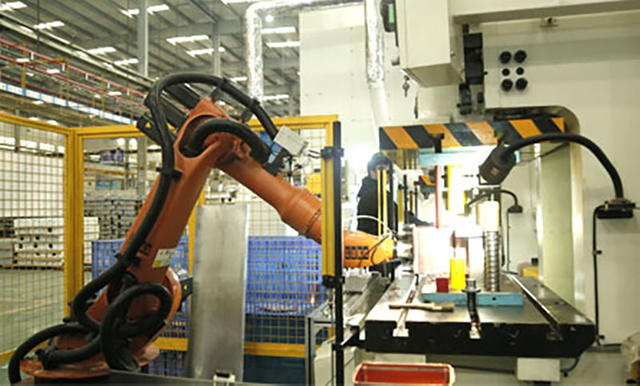
La conversione a una linea di stampaggio automatizzata produce in genere un aumento dal 20% al 40% della capacità produttiva (spesso raggiungendo parametri di riferimento di oltre 18 colpi al minuto), eliminando al contempo stazioni di movimentazione manuale ad alto rischio e riallocando più operatori per turno.
La decisione architettonica principale risiede tra l'implementazione di sistemi di trasferimento robotizzati da pressa a pressa o il retrofit per una linea tandem continua.
La pianificazione finanziaria deve tenere conto dei costi di integrazione nascosti, comprese le modifiche degli strumenti, gli aggiustamenti del gioco degli stampi e la gestione di fine linea (scaffalature semiautomatiche o impilamento completamente automatizzato).
Un'implementazione di successo richiede una strategia di downtime graduale per mitigare le perdite di produzione durante il retrofit meccanico ed elettrico.
Sommario
Prima di acquistare l'hardware di automazione, è necessario stabilire parametri di base chiari. Non puoi migliorare ciò che non misuri accuratamente. Il controllo dei dati di produzione attuali evidenzia i colli di bottiglia specifici che un retrofit risolverà. Calcola la tua attuale efficienza complessiva delle apparecchiature (OEE) misurando disponibilità, prestazioni e qualità. Documenta i tassi di scarto esistenti e monitora i costi della manodopera per turno. Queste cifre costituiscono la base del tuo business case. Sono necessari dati precisi per giustificare la spesa in conto capitale di un aggiornamento dell'automazione. Osserva attentamente le micro-interruzioni: quei brevi momenti in cui un operatore si ferma per regolare un pezzo grezzo o eliminare uno sfrido. In una configurazione manuale, questi passano inosservati. In una configurazione automatizzata, attivano guasti al sistema e interrompono la produzione.
L'infrastruttura della struttura spesso determina la portata del progetto di automazione. È obbligatorio un controllo completo dello spazio calpestabile. È necessario tenere conto dell'ingombro richiesto dalla robotica, dalle recinzioni di sicurezza e dai sistemi automatizzati di movimentazione dei materiali. Anche le apparecchiature di automazione pesanti richiedono requisiti specifici di fondazione. Non è possibile fissare un robot a 7 assi con carico utile elevato al pavimento di una fabbrica standard da 6 pollici. I carichi dinamici strapperanno gli ancoraggi. È necessario un carotaggio per determinare la profondità del calcestruzzo e i valori PSI. Spesso è necessario versare lastre di cemento armato isolate. I supporti antivibranti sono obbligatori per evitare che le onde d'urto della pressa distruggano gli encoder e i servoazionamenti sensibili dei robot.
Valuta i tuoi controlli stampa esistenti. I pannelli logici a relè di vecchia generazione o i controllori logici programmabili (PLC) obsoleti raramente comunicano con i moderni protocolli di automazione. Non hanno la velocità di elaborazione necessaria per gestire gli I/O ad alta velocità richiesti dagli handshake robotici. Determinate se i vostri sistemi attuali richiedono semplici moduli di comunicazione o un retrofit elettrico completo per supportare gli standard EtherNet/IP o PROFINET. L'aggiornamento ai moderni PLC di sicurezza non è negoziabile per l'integrazione di barriere fotoelettriche, interruttori di cancello e circuiti di arresto di emergenza nell'intera cella.
La compatibilità della pressa e degli utensili richiede un'analisi meccanica approfondita. Analizza le specifiche della macchina da stampa esistente, tra cui altezza chiusa, lunghezza della corsa e curve di tonnellaggio. È necessario valutare attentamente le capacità di azionamento meccanico. Una pressa manuale esegue un ciclo intermittente, dando al motore il tempo di riprendersi. Una macchina da stampa automatizzata funziona continuamente. Determinare se l'energia del volano immagazzinata della macchina e i sistemi di frizione/freno possono sostenere corse lineari continue e ad alta forza. L'usura eccessiva delle frizioni a secco di vecchia generazione può causare guasti catastrofici. Potrebbe essere necessario passare a un sistema di frizione pneumatica a bagno d'olio per dissipare l'enorme calore generato durante le operazioni ad alto numero di giri/min.
Valutare gli attuali progetti di stampi per la predisposizione all'automazione. Gli stampi manuali sono costruiti per le mani dell'uomo e spesso non dispongono delle funzionalità necessarie per il trasferimento automatizzato delle parti. Controlla se i tuoi stampi dispongono di sollevatori adeguati, sensori di presenza parte e capacità efficienti di eliminazione degli scarti. Se uno sfrido non riesce a liberare la matrice, un sistema automatizzato lo calpesterà, mandando in frantumi l'attrezzatura. È necessario modificare gli scivoli degli scarti e aggiungere agitatori pneumatici per garantire che la gravità elimini efficacemente il materiale di scarto prima dell'inizio del ciclo successivo.
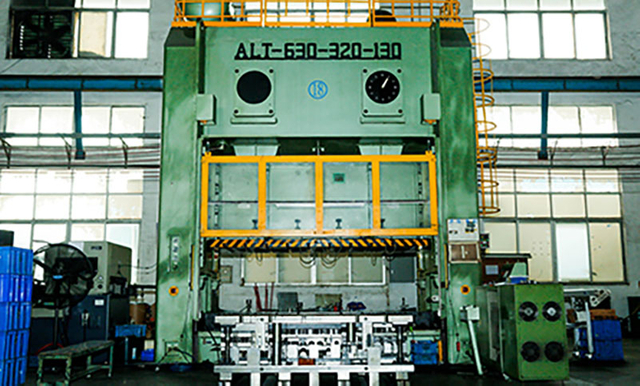
I sistemi di trasferimento robotizzati da pressa a pressa utilizzano robot a 6 o 7 assi per spostare i pezzi grezzi tra le presse autonome esistenti. Questi robot articolati imitano il movimento umano ma operano con estrema precisione e coerenza. Prendono i pezzi da una stazione di fustellatura, li riorientano se necessario e li posizionano con precisione nella pressa successiva. Un sistema a 7 assi monta il robot su un binario lineare, consentendo a una singola unità di servire più presse distanziate tra loro.
Il vantaggio principale del trasferimento robotico è l’elevata flessibilità. Questi sistemi gestiscono facilmente geometrie di parti complesse. Sono altamente adattabili e più facili da adattare a planimetrie irregolari dove le presse non sono perfettamente allineate. I robot possono eseguire un riorientamento complesso delle parti tra le stazioni, il che semplifica la progettazione dello stampo eliminando la necessità di flipper a camma integrati nello stampo. L'utensileria di fine braccio (EOAT) utilizza generatori di vuoto Venturi o pinze magnetiche per fissare la lamiera durante il transito ad alta velocità.
Tuttavia, i sistemi robotici generalmente raggiungono corse al minuto (SPM) più lente rispetto alle presse transfer dedicate. La massa fisica del braccio del robot limita i tassi di accelerazione e decelerazione. In genere raggiungono un massimo compreso tra 8 e 15 SPM a seconda della distanza tra le macchine da stampa. Richiedono inoltre una programmazione complessa e una meticolosa gestione dell'EOAT. Ogni nuovo profilo di parte richiede una specifica configurazione della pinza, che aumenta i tempi di cambio formato se non gestita con cambio utensile automatico sui polsi del robot.
I retrofit tandem collegano più presse tramite binari di trasferimento lineari o alimentatori a barra trasversale. Questa configurazione crea una linea di produzione continua altamente sincronizzata. Le parti si muovono linearmente da una stazione all'altra lungo un meccanismo di trasferimento rigido azionato da servomotori per carichi pesanti. Invece di un braccio articolato che oscilla nello spazio, una barra trasversale solleva la parte, la sposta orizzontalmente e la abbassa nello stampo successivo con un movimento fluido e sincronizzato.
Questo approccio garantisce il massimo throughput. Le linee tandem spesso puntano a 18+ SPM, a seconda della profondità di disegno e delle dimensioni della parte. Forniscono un funzionamento continuo altamente sincronizzato, rendendoli ideali per ambienti di produzione ad alto volume e a bassa variabilità, come pannelli di carrozzerie automobilistiche o alloggiamenti di elettrodomestici. Il collegamento meccanico garantisce che il meccanismo di trasferimento e il pistone della pressa siano sempre in perfetta fase, eliminando il rischio di collisione tra robot e pistone.
Gli svantaggi includono requisiti rigorosi per l'uniformità del passo dello stampo. Tutte le matrici devono essere perfettamente allineate lungo l'asse di trasferimento. Non è possibile avere distanze variabili tra i centri dello stampo. Questa configurazione richiede anche un investimento iniziale più elevato e una significativa sincronizzazione meccanica tra i singoli azionamenti della pressa. Se si verifica un errore, l'intera linea si ferma immediatamente. L'aggiornamento di una linea tandem richiede un preciso allineamento laser di tutti i letti della pressa per garantire che le guide di trasferimento non si pieghino durante il funzionamento.
La scelta dell'architettura di automazione corretta dipende dalle variabili di produzione specifiche. Utilizza la matrice seguente per guidare la scelta tra sistemi di trasferimento robotizzati e lineari in base ai vincoli della tua struttura e agli obiettivi di produzione.
Criteri di valutazione |
Sistemi di trasferimento robotizzati |
Trasferimento tandem/lineare |
|---|---|---|
Volume e mix della parte |
Volume da basso a medio, mix alto |
Alto volume, mix basso |
Complessità della parte |
Alto (richiede un complesso riorientamento 3D) |
Da basso a medio (progressione lineare diritta) |
Spaziatura stampa esistente |
È accettabile una spaziatura irregolare, ampia o non uniforme |
Richiede una spaziatura precisa, uniforme e stretta |
Obiettivo di produttività (SPM) |
Generalmente da 8 a 15 SPM |
Spesso 18+ SPM |
Uniformità degli utensili |
Può ospitare diverse altezze della linea di passaggio |
Richiede altezze della linea di passaggio identiche su tutte le matrici |
Spese in conto capitale |
CapEx moderato, integrazione scalabile |
CapEx elevato, ampio retrofit meccanico |
L'alimentazione automatizzata degli spazi vuoti elimina il collo di bottiglia principale dell'alimentazione manuale della linea. Gli operatori manuali non possono caricare in modo coerente pezzi grezzi pesanti di acciaio o alluminio alle velocità che le macchine da stampa moderne possono raggiungere senza rischiare gravi lesioni ergonomiche. L'automazione front-of-line richiede diversi componenti meccanici e pneumatici integrati per funzionare in modo affidabile.
I ventilatori magnetici separano i pezzi grezzi in acciaio per evitare l'incollaggio causato dall'olio di macinazione e dall'aspirazione del vuoto tra i fogli. I cilindri di pelatura pneumatici sollevano leggermente il foglio superiore, consentendo all'aria di rompere la tensione superficiale. I sensori di rilevamento del doppio vuoto utilizzano la misurazione dello spessore magnetico a contatto o senza contatto per garantire che solo un foglio entri nella fustella. Se due pezzi grezzi entrano simultaneamente nella stazione di formatura, lo spessore combinato supererà il gioco dello stampo, provocando danni catastrofici agli utensili e un sovraccarico della pressa bruciata. I sistemi di autofilettatura guidano quindi il materiale con precisione nella prima stazione di formatura. Il disimpilamento automatizzato garantisce un utilizzo continuo della stampante e riduce drasticamente l'affaticamento dell'operatore.
L'automazione in macchina da stampa fa molto affidamento sul rilevamento interno allo stampo e sul tracciamento delle parti. È necessario equipaggiare l'attrezzatura per fornire un feedback in tempo reale al controllo della pressa. Sensori di prossimità induttivi, laser ottici e interruttori di contatto meccanici verificano il posizionamento e l'espulsione delle parti. Se una parte viene caricata in modo errato o non viene espulsa, questa rete di sensori comunica direttamente con il controllo della pressa per arrestare immediatamente il pistone, evitando la rottura dello stampo.
L'integrazione di sistemi di cambio automatico degli utensili (ATC) o di supporti rotanti ottimizza ulteriormente l'utilizzo della pressa. Questi sistemi riducono i tempi di cambio formato da ore a minuti. I morsetti idraulici a cambio rapido dello stampo (QDC) sostituiscono i bulloni manuali, fissando il pattino dello stampo al supporto con una forza costante e misurabile. I carrelli portastampi automatizzati consentono agli operatori di posizionare lo strumento successivo mentre la macchina da stampa è in funzione. Una volta terminato il ciclo, il piano di rotolamento fa scorrere fuori la vecchia matrice e dentro quella nuova, collegando automaticamente le utenze pneumatiche ed elettriche tramite piastre multi-accoppiamento.
Lo scarico di fine linea è spesso considerato l'ultima frontiera dell'automazione della sala stampa. Accelerare la linea di stampa è inutile se lo scarico di fine linea rimane manuale. I pezzi si accumuleranno semplicemente sul trasportatore di uscita, costringendo la pressa a fermarsi e ad attendere che gli operatori umani la raggiungano. Le soluzioni completamente automatizzate includono il prelievo robotizzato dei contenitori mediante sistemi di visione 3D, l'impilamento automatizzato dei pezzi e sistemi di trasporto da trasportatore a scaffalature automatiche.
Queste tecnologie gestiscono le parti finite con attenzione, prevenendo danni estetici sulle superfici di Classe A. I sistemi di visione identificano l'orientamento del pezzo sul nastro, consentendo al robot di regolare dinamicamente la presa. Per le strutture non ancora pronte per lo scarico completamente robotizzato, le scaffalature di fine linea semiautomatiche rappresentano un'alternativa transitoria ed economica. Utilizza trasportatori indicizzati e stazioni di rilascio per seguire il ritmo degli operatori e migliorare l'ergonomia senza l'elevato fabbisogno di capitale derivante dalla completa integrazione robotica.
L'automazione moderna va oltre l'hardware fisico. La transizione verso un centro stampa intelligente implica la connessione delle apparecchiature automatizzate alle piattaforme IIoT (Industrial Internet of Things). Questa integrazione estrae i dati grezzi direttamente dai PLC della pressa, dai monitor del tonnellaggio e dai servocomandi di trasferimento. Abilita dashboard OEE in tempo reale che mostrano istantaneamente le prestazioni della linea in officina.
Gli avvisi di manutenzione predittiva monitorano le temperature del servomotore, i livelli di vibrazione dei cuscinetti e il degrado dell'olio idraulico. Questi dati avvisano i tecnici della manutenzione di imminenti guasti meccanici prima che causino tempi di fermo macchina non pianificati. I registri automatizzati di monitoraggio della qualità stampano le firme del tonnellaggio per ogni singolo colpo. Se il tonnellaggio supera o scende oltre i limiti di controllo, il sistema contrassegna la parte per l'ispezione, garantendo una qualità costante della parte e una tracciabilità completa per i clienti del settore automobilistico o aerospaziale.
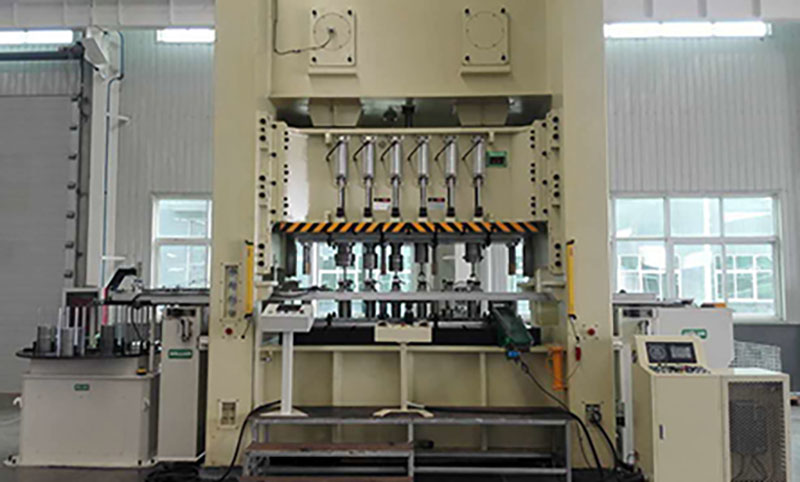
Per realizzare un'analisi realistica delle spese in conto capitale è necessario confrontare i costi hardware iniziali con la riduzione della manodopera a lungo termine. Il costo iniziale dell'hardware di automazione, delle recinzioni di sicurezza, dell'EOAT per carichi pesanti e dell'ingegneria di integrazione è notevole. Tuttavia, questo investimento elimina direttamente il lavoro manuale su più turni. Puoi riallocare da tre a quattro operatori per linea ad attività di valore più elevato come il controllo qualità o la programmazione della macchina.
In un'operazione su tre turni, l'eliminazione del caricamento manuale elimina significative spese per buste paga, benefici e spese generali amministrative. L'automazione riduce inoltre drasticamente le richieste di risarcimento dei lavoratori associate a sollevamenti ripetitivi, lacerazioni e lesioni da pizzicamento. Tassi di scarto più bassi, grazie alla gestione automatizzata e coerente e al posizionamento preciso dei pezzi grezzi, accelerano ulteriormente il ritorno finanziario. I sistemi automatizzati non si stancano, non lasciano cadere i pezzi e caricano perfettamente lo stampo ad ogni singolo ciclo.
È inoltre necessario bilanciare l'aumento del tempo ciclo con i costi di adattamento degli utensili. Per ottenere un SPM più elevato è necessario modificare gli stampi esistenti. Gli stampi manuali spesso non dispongono degli spazi necessari per le pinze robotiche o le guide di trasferimento. L'aggiunta di molle a gas di azoto per sostituire le molle elicoidali usurate, la modifica degli scivoli degli scarti per lo smaltimento automatizzato e l'integrazione di sensori nello stampo richiedono notevoli investimenti in termini di capitale e ore di lavorazione. È necessario valutare se i miglioramenti in termini di produttività giustificano il costo del retrofit dell'intera libreria di utensili. In alcuni casi, dal punto di vista finanziario ha senso automatizzare solo gli stampi che eseguono lavori ad alto volume.
Le spese generali di manutenzione cambiano in modo significativo dopo l’automazione. Sostituisci i costi della manodopera manuale poco qualificata con gli stipendi dei tecnici dell'automazione altamente qualificati. Servoazionamenti complessi, controller robotici e sistemi di visione 3D richiedono una risoluzione dei problemi specializzata. Non è possibile riparare un servoazionamento difettoso con una chiave inglese. I contratti di manutenzione preventiva con gli integratori di automazione diventano essenziali per garantire il massimo tempo di attività. Includi nel tuo budget operativo a lungo termine questi costi di supporto tecnico continuo, licenze software e inventario di pezzi di ricambio specializzati.
L'installazione dell'hardware di automazione richiede la disattivazione della linea di stampa. Non è possibile strappare il pavimento, versare cemento e tirare nuove condutture elettriche mentre la pressa è in funzione. La gestione di questi tempi di inattività è fondamentale per mantenere gli impegni della catena di fornitura. Implementare una strategia di installazione graduale per mitigare le perdite di produzione.
Costruire un sostanziale inventario di parti stampate prima di smantellare la linea manuale per sostenere le operazioni di assemblaggio.
Automatizza innanzitutto il disimpilamento in prima linea, convalidane le prestazioni con scaricatori manuali e stabilizza il processo.
Installa e metti in servizio i robot di trasferimento da stampa a stampa durante una chiusura festiva programmata o un fine settimana prolungato.
Integra i sistemi di scaffalatura automatica di fine linea una volta che l'automazione del trasferimento primario raggiunge l'SPM target.
Lo spostamento degli operatori è una realtà dell'automazione della sala stampa. La gestione del cambiamento richiede una comunicazione chiara e un miglioramento proattivo delle competenze della forza lavoro. Non licenziate semplicemente i vostri operatori manuali; riqualificare il personale esistente per gestire la nuova tecnologia. Gli ex caricatori manuali possiedono una profonda conoscenza tribale di come si comportano gli stampi e di come si forma il metallo. Trasformarli in ruoli di controllo di supervisione.
Fornire formazione formale per la programmazione robotica, il funzionamento dell'interfaccia uomo-macchina (HMI) e la risoluzione dei problemi di base del sistema. Insegna loro come ripristinare un robot in caso di guasto, come pulire i sensori ottici e come regolare la pressione della pinza a vuoto. Investire nella tua forza lavoro ti garantisce di avere le competenze interne necessarie per mantenere la linea automatizzata in funzione in modo efficiente senza chiamare costantemente integratori esterni per guasti minori.
La conversione a un sistema automatizzato richiede rigorosi aggiornamenti di sicurezza. Gli operatori umani non interagiscono più con gli stampi durante la produzione, ma il personale di manutenzione entra ancora nella cella per la sostituzione degli stampi e la risoluzione dei problemi. Devi separare fisicamente gli esseri umani dai macchinari in movimento. Installare barriere fotoelettriche di sicurezza in tutti i punti di ingresso e uscita del materiale. Utilizza gli scanner laser di area per rilevare la presenza umana all'interno dell'area di lavoro robotica.
Implementa una protezione perimetrale interbloccata per carichi pesanti per spegnere istantaneamente il sistema se una porta si apre. Aggiorna le tue procedure di lockout/tagout (LOTO) per conformarti agli attuali standard OSHA e ISO. I PLC di sicurezza devono gestire le complesse interazioni tra pistoni della pressa, robot di trasferimento e destacker automatizzati. Il sistema deve garantire che tutta l’energia immagazzinata – elettrica, pneumatica e cinetica – sia completamente isolata e scaricata prima che un tecnico entri nella recinzione.
Pianifica un audit completo del sito e una valutazione OEE di base per quantificare gli attuali colli di bottiglia della produzione.
Condurre una revisione dettagliata degli utensili con uno specialista dell'integrazione dell'automazione per determinare i requisiti di modifica dello stampo.
Esegui una simulazione 3D della struttura per mappare accuratamente lo spazio, la portata del robot e le zone di sicurezza prima di acquistare l'hardware.
Sviluppa un programma di retrofit graduale per ridurre al minimo i tempi di fermo della produzione e proteggere gli impegni della catena di fornitura.
Per i produttori che desiderano modernizzare le operazioni di stampaggio, la giusta combinazione di attrezzature di stampa, attrezzature, automazione e supporto tecnico è essenziale per ottenere guadagni di produttività affidabili. Kinglan fornisce soluzioni per applicazioni di stampaggio e stampaggio dei metalli, supportando i produttori nella realizzazione di sistemi di stampaggio più efficienti, integrati e pronti per la produzione.
R: L'intervallo temporale realistico del ROI varia in genere da 18 a 36 mesi. Questa durata dipende in larga misura dalla struttura attuale dei turni, dalle tariffe della manodopera locale e dagli incrementi di produttività specifici ottenuti. Le operazioni su tre turni di solito registrano un rendimento più rapido grazie all'eliminazione immediata dei costi della manodopera manuale su più turni e alla riduzione del tasso di scarto.
R: Sì, le macchine da stampa meccaniche più vecchie possono essere automatizzate, ma ciò richiede aggiornamenti significativi. Le macchine da stampa legacy di solito richiedono estesi retrofit del controllo elettrico per interfacciarsi con i moderni protocolli di automazione. Probabilmente avrai bisogno di nuovi sistemi di frizione e freno, insieme a retrofit di sicurezza avanzati, per gestire in sicurezza il trasferimento continuo di energia del volano e fermare immediatamente il pistone.
R: Una linea di presse tandem è costituita da più presse singole collegate tra loro da meccanismi di trasferimento automatizzati, come robot o guide lineari. Una pressa di trasferimento è una pressa singola, di grandi dimensioni, contenente più stazioni di fustellatura all'interno di un telaio, che utilizza un sistema di trasferimento interno per spostare le parti tra tali stazioni.
R: L'automazione riduce drasticamente i tempi di cambio stampo. Le linee di stampaggio automatizzate spesso incorporano sistemi di cambio rapido degli stampi (QDC), meccanismi di cambio automatico degli utensili (ATC) e supporti rotanti. Queste tecnologie consentono agli operatori di sostituire attrezzature pesanti e collegare i servizi in pochi minuti anziché in ore, aumentando significativamente la disponibilità complessiva della stampante.
R: I requisiti di spazio variano notevolmente in base alla portata specifica del robot, alla recinzione di sicurezza richiesta e all'ingombro delle zone di disimpilamento. Non esiste un minimo universale. È necessario condurre una simulazione 3D personalizzata della struttura prima dell'integrazione per garantire che i robot abbiano uno spazio adeguato per manovrare le parti senza entrare in collisione con le colonne dell'edificio o altre attrezzature.


