
ビュー: 0 著者: サイト編集者 公開時刻: 2026-09-01 起源: サイト


プレス加工には新しい機械が必要です。 2 つの主要なオプションが目の前にあります。 1 つはオープンアクセスで低価格を提供します。もう 1 つは、より高いコストで剛性と精度を実現します。どれがあなたの仕事に合うでしょうか?
選択は、精度、トン数、部品サイズ、予算の 4 つの要素によって決まります。ギャップフレームのデザインは作業によっては適しています。ストレートサイドのデザインが他の人に似合います。これらの要素を考慮せずに適切に選択することはできません。
この記事では体系的な比較を示します。フレームの設計、たわみ、スピード、コストがどのように異なるかがわかります。この知識は、スタンピングのニーズに適切な印刷機を適合させるのに役立ちます。次回のスタンピングプロジェクトのチェックリストも見つかります。
ギャップフレームプレスは オープンアクセスを可能にし、軽作業のコストを削減します。
ストレートサイドプレスは、非常に重い荷重に対して高い剛性と精度を提供します。
小さな部品や素早い金型交換にはギャップ フレームを選択してください。
選択してください ストレートサイドプレス。 非常に厳しい公差を持つ多数の部品を製造するための
チェックリストを使用して、トン数、精度、予算を必要なものと一致させます。
この 2 種類のプレス機を見てみると、最初の違いがすぐにわかります。あ C フレーム プレスとも呼ばれるギャップ フレーム プレスは、文字 C のような形の開いた前面を持っています。この開いた側面により、ワークに 3 つの側面からアクセスできます。ストレートサイドプレスはクローズドボックスフレームを使用します。その直立部分は作業エリアを完全に包み込みます。
この構造の違いが他のすべてを引き起こします。以下の表は、各設計が負荷時にどのように動作するかを示しています。
プレスタイプ |
構造設計 |
剛性とたわみ |
工学的な意味合い |
|---|---|---|---|
ギャップフレームプレス |
前開きCシェイプ |
剛性が低い。荷重時のたわみが大きくなる |
アクセスは良好ですが、高精度または大量のトン数には適していません |
ストレートサイドプレス |
閉じた長方形フレーム |
高い剛性。均等な負荷分散。たわみの減少 |
より高いトン数に対応し、要求の厳しい成形作業に適しています |
フレームのたわみは製造において重要です。たわみが大きすぎると、部品の厚さが不均一になり、工具が摩耗し、寸法精度が低下します。エンジニアは材料強度方程式と有限要素解析を使用して、たわみを安全な制限内に保ちます。
フレームのデザインは、各印刷機ができることを形作ります。ギャップ フレーム プレスは、小型から中型の部品と素早い金型交換に明らかな利点をもたらします。ダイエリアに簡単にアクセスできるため、セットアップが迅速化されます。これらのプレスは、基本的なスタンピング操作に適しています。
ストレートサイド プレスは、高トン数で高精度の作業に威力を発揮します。密閉構造により、重い負荷がかかってもアライメントが維持されます。ある情報源によると、ストレートサイド フレームの剛性により、ギャップ フレーム プレスと比較して寸法精度が最大 30% 向上する可能性があります。約 200 トンを超えると、ストレートサイド プレスは精度を維持し、金型の寿命をより効果的に延長します。
この分割はあなたの 生産計画を立てるギャップ フレーム プレスは、多数の小さなバッチを実行する柔軟なジョブ ショップに適しています。ストレートサイド プレスは、順送金型スタンピングを大量に実行する専用ラインに適合します。どちらも一般的なスタンピング プレスの種類ですが、役割が異なります。アプリケーションによって、どのアプリケーションがフロアにスポットを獲得するかが決まります。
ギャップフレームプレスのオープン C シェイプには弱点があります。大きな荷重がかかるとフレームが斜めに曲がります。この曲がりによりラムが少し傾きます。その後、ダイはワークピース上で不均等に閉じます。その結果、部品の厚さが不均一になり、寸法制御が不十分になることがわかります。高精度の作業では、その傾きが大きな問題となります。
ストレートサイドプレスはこれを閉じたボックスフレームで固定します。支柱はクラウンとベッドを強力なループに接続します。荷重力はフレーム全体に均等に分散されます。最大トン数でも曲がりは小さいままです。この設計により、精度が向上し、長期間の生産稼働にわたって厳しい公差が維持されます。ある情報筋によるとストレートサイド フレーム剛性 により、ギャップフレームプレスと比較して寸法精度が最大30%向上します。このゲインは、公差が厳しい部品をプレス加工する場合に重要になります。
積載トン数は フレームの剛性によって決まります。ギャップフレームプレスは通常、軽から中程度の負荷を処理します。穴あけ、曲げ、浅い成形に適しています。トン数が高くなると、曲がりが大きくなります。部品の品質が低下します。金型の摩耗が早くなります。ギャップフレーム プレスではスタンピング ジョブに必要な公差を維持できなくなる点に達します。
ストレートサイドプレスは重負荷領域に対応します。約 200 トンを超えると、ギャップフレーム設計よりも精度が維持され、金型の寿命が長くなります。その剛性により、深絞り、コイニング、その他の厳しいプレス加工がサポートされます。利点は再現性に現れます。最初のストロークから最後のストロークまで同じパーツ寸法が得られます。大量の正確で反復的なタスクの場合、その一貫性によりコストが高くなっても正当化されます。スタンピング作業で不良品が減り、工具寿命が長くなります。
各プレス タイプのベッド サイズによって、部品の取り扱い方法が決まります。 ギャップフレームプレスを 使用すると、より小さなベッドが得られます。それでいて、前面が開いているので、3 方向から荷物を積み降ろすことができます。このアクセスにより、金型の交換や部品の取り外しが高速化されます。支柱を乗り越えることなく、新しい金型を横からスライドさせて取り付けることができます。小規模から中規模のスタンピング ジョブの場合、このレイアウトによりすべてのセットアップにかかる時間が節約されます。
ストレートサイドプレスはベッド面積が広くなります。その直立部分は隅にあります。この設計は、より大きなダイとより広いコイルストックをサポートします。より多くのステーションで順送金型を実行できます。アクセスに関してはトレードオフが発生します。側面からはダイ領域に到達できません。必ず前面からのみ積載してください。大規模なスタンピング実行の場合、この制限により速度が低下することはほとんどありません。ベッドのサイズは、容量の一部に見合ったものになります。
サイクル速度はフレームの剛性 とドライブの設計によって異なります。ギャップフレームプレスは適度な速度で動作します。軽量なフレームにより、小さな部品の素早いストロークに対応します。薄い素材でも高速サイクリングが可能です。しかし、荷物が重いと速度を落とさざるを得ません。高速走行時、負荷がかかるとフレームのたわみが大きくなります。このたわみは部品の品質に悪影響を及ぼします。
ストレートサイドプレスは最大トン数でも高速を維持します。剛性の高いフレームがストロークの衝撃を吸収します。精度を損なうことなく連続ストロークを実行できます。この安定性により、ストレートサイド プレスは自動化ラインに最適です。フィーダ、搬送システム、ロボットは、一貫したサイクル タイムで最適に動作します。自動化により生産効率が向上し、人件費が削減されます。大量生産の場合、ストレートサイド プレスはラインに必要な速度と再現性を実現します。ギャップフレームプレスは手動または半自動の作業に適しています。ストレートサイド プレスは完全自動生産に適合します。
この決定は、部品と同様に予算によって決まります。あ ギャップフレームプレスの 初期費用は安くなります。使用する原材料が少なくなり、油圧回路が簡素化されます。ストレートサイドプレスには、はるかに多額の設備投資が必要です。重いスチールフレーム、大容量ポンプ、シリンダーが価格を押し上げています。
インストールすると、別のレイヤーが追加されます。ギャップフレーム機械は、多くの場合、標準的な工業用床に設置されます。スタンドアロン ユニットのセットアップには通常、数日かかります。ストレートサイド プレスでは、重量と振動に対処するために鉄筋コンクリート基礎が必要な場合があります。大型のトランスファープレスでは、セットアップと調整に数週間かかる場合があります。配送、装備、電気工事、試運転などのすべてが最終的な請求額に追加されます。すべての付随要件をリストした詳細な見積もりをリクエストしてください。このステップにより、サプライヤーを同等の条件で比較できるようになります。
側面 |
ギャップフレームプレス |
ストレートサイドプレス |
|---|---|---|
初期費用 |
より手頃な価格 |
大幅に高い |
財団のニーズ |
標準的な工業用フロア |
鉄筋コンクリートの場合が多い |
設置時間 |
スタンドアロンユニットの日数 |
大規模な転送ユニットの場合は数週間 |
隠れたコスト |
付随費用の削減 |
専門技術者、より広いフロアスペース |
ギャップフレームプレスによりメンテナンスが簡単になります。オープンな設計により、技術者はラム、ダイ領域、油圧ラインに簡単にアクセスできます。定期的なメンテナンスの時間が短縮されます。機械の耐用年数全体にわたって、部品や人件費にかかる費用が削減されます。
あ ストレートサイドプレスにはより 厳密なメンテナンスが必要です。閉じたフレームにより、一部のコンポーネントが支柱の後ろに隠れます。サービスコールには専門の技術者が必要です。設置面積が大きくなると、床面積のコストも高くなります。しかし、この厳格さは別の形で報われます。不良品が減り、金型寿命が長くなることで、部品あたりのコストが削減されます。大量生産の場合、そのトレードオフによりストレートサイドの設計が有利になることがよくあります。プレスがストローク後に公差ストロークを保持すると、スタンピング作業の効率が高まります。購入価格と総所有コストを比較検討します。負荷がかかると精度が低下する安価なマシンは、長期的にはコストが高くなります。長年にわたってドリフトなく稼働する堅牢な機械は、製造マージンを保護します。
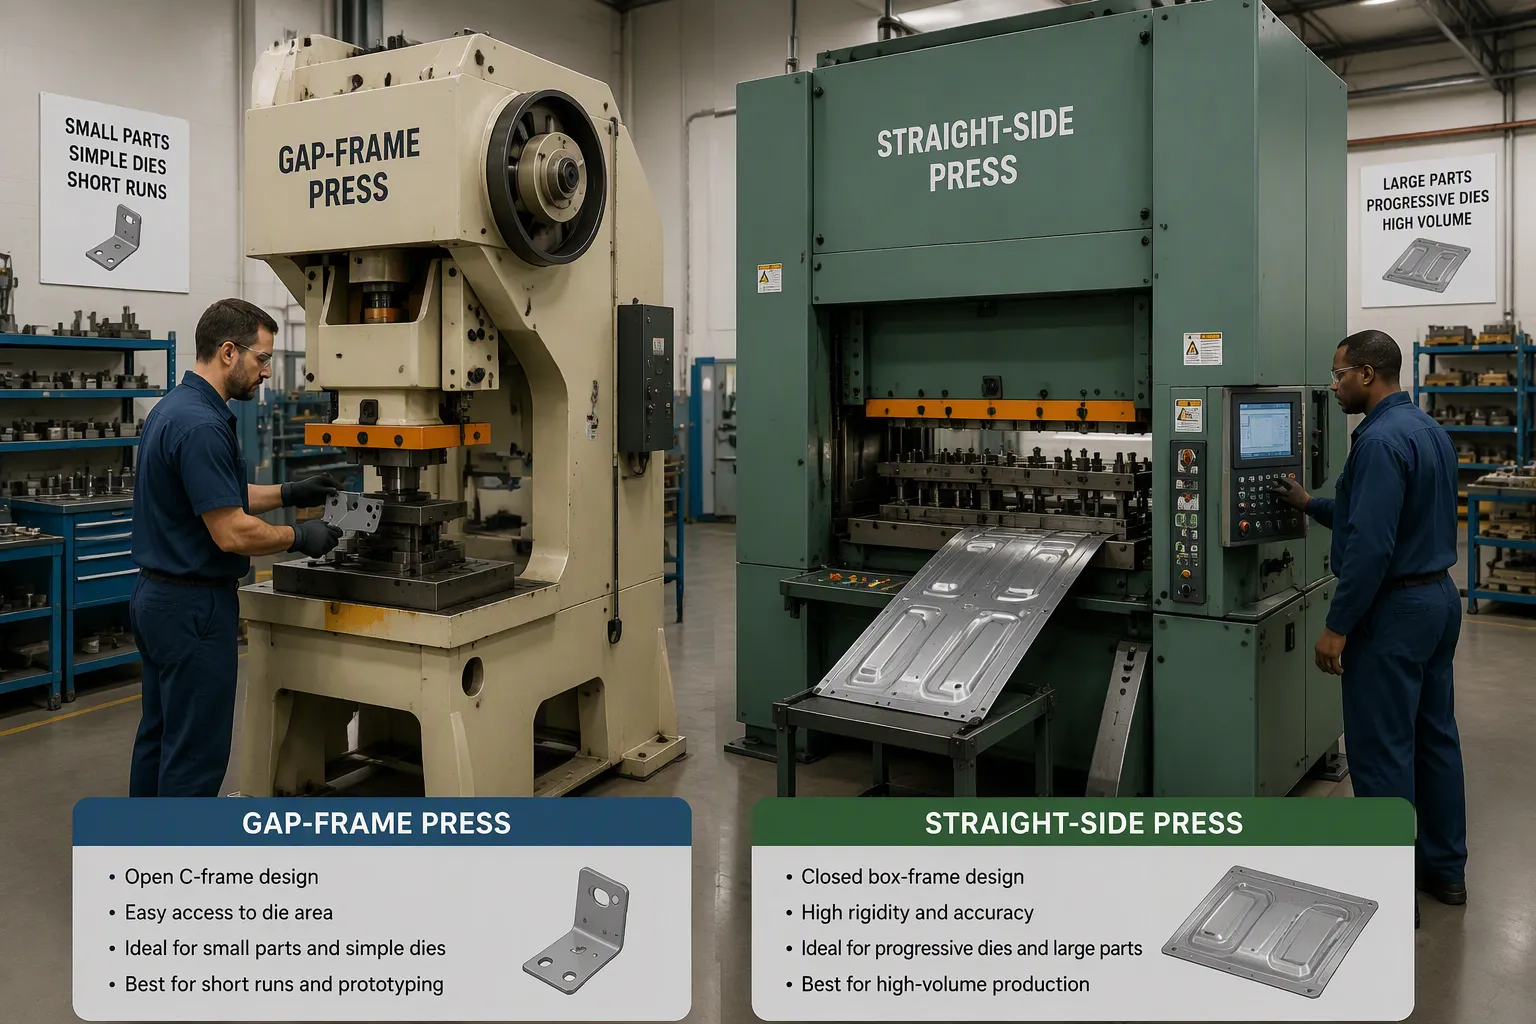
2 つの設計の主な違いがわかります。どうやって選ぶの?現在市販されているスタンピング プレスの種類はさまざまです。 アプリケーションが選択を導きます。適切な適合は、部品、必要なトン数、生産量によって異なります。最良の結果を得るには、アプリケーションを適切なマシンに適合させてください。
ギャップフレームマシンは軽い作業に最適です。小規模な生産ラインや作業工場でそれらを見つけることができます。穴あけ、曲げ、軽成形に優れています。これらの作業には、極端なトン数や非常に厳しい公差は必要ありません。オープンフレームにより、ダイエリアに素早く到達できます。金型を素早く交換できます。 3方向からワークにアクセスできるため、段取り時間が短縮されます。
小~中部品が隙間フレームにフィットするデザインです。ブラケット、単純なパネル、浅く描かれたパーツを考えてみましょう。この設計により、ロードとアンロードが高速化されます。これらのスタンピング プレス タイプは、中程度の生産量に対してコストを低く抑えます。これらは手動で実行することも、基本的な自動化を使用して実行することもできます。これらの機械は、標準的な作業において信頼できる精度を提供します。
ギャップフレーム機械の主な利点は、初期費用が低く、メンテナンスが簡単であることです。ツールの変更には数時間ではなく数分かかります。週ごとに変わる仕事の場合、この柔軟性によりコストを節約できます。作業に軽いゲージと標準公差が使用されている場合は、ギャップ フレーム プレスが床にフィットします。より迅速な切り替えと短いダウンタイムにより効率が向上します。
ストレートサイドマシンは重負荷の作業に対応します。深絞り、コイニング、高トン数の成形に必要です。これらの操作には必要なものがあります 全荷重下でもたわみはほとんどありません。ストレートサイドのフレームが安定感をもたらします。これらのタイプのスタンピング プレスは、要求の厳しい作業にうまく対応します。
大型部品や順送金型スタンピングでは、密閉ボックスフレームの利点が得られます。マルチステーションセットアップで順送金型スタンピングを実行できます。順送金型スタンピングの各ステーションは、ストロークごとに位置合わせされた状態を保ちます。順送金型スタンピングにおけるこの再現性により、長期にわたる生産工程にわたって部品の寸法が一貫した状態に保たれます。転写スタンピングも上手くいきます。剛性の高いフレームは、複雑なツーリングをたわみなくサポートします。
大量生産ラインはストレートサイドの設計に依存しています。高速でも精度を保ちます。安定した構造により自動化もスムーズに行えます。フィーダ、搬送システム、ロボットを問題なく追加できます。この設計により、精度を損なうことなく、より高速なサイクル速度がサポートされます。マシンは各サイクルを同じ方法で処理します。
高精度のタスクでは、ストレートサイドのデザインがギャップ オプションに勝ります。最大トン数でも公差は厳しいままです。ラムが毎回均等に閉じるため、金型の摩耗が遅くなります。この一貫性により製造品質が向上します。
部品に 200 トンを超える深絞りまたはコイニングが必要な場合は、ストレートサイド機械がニーズに適合します。初期コストが高くても、不良品が減り、工具寿命が長くなることで元が取れます。部品の品質がストロークを重ねるたびに向上します。剛性フレームの利点は、要求の厳しい用途において明らかになります。これら 2 種類のプレス機は、異なる問題を解決します。トン数、部品サイズ、精度のニーズに基づいて選択してください。
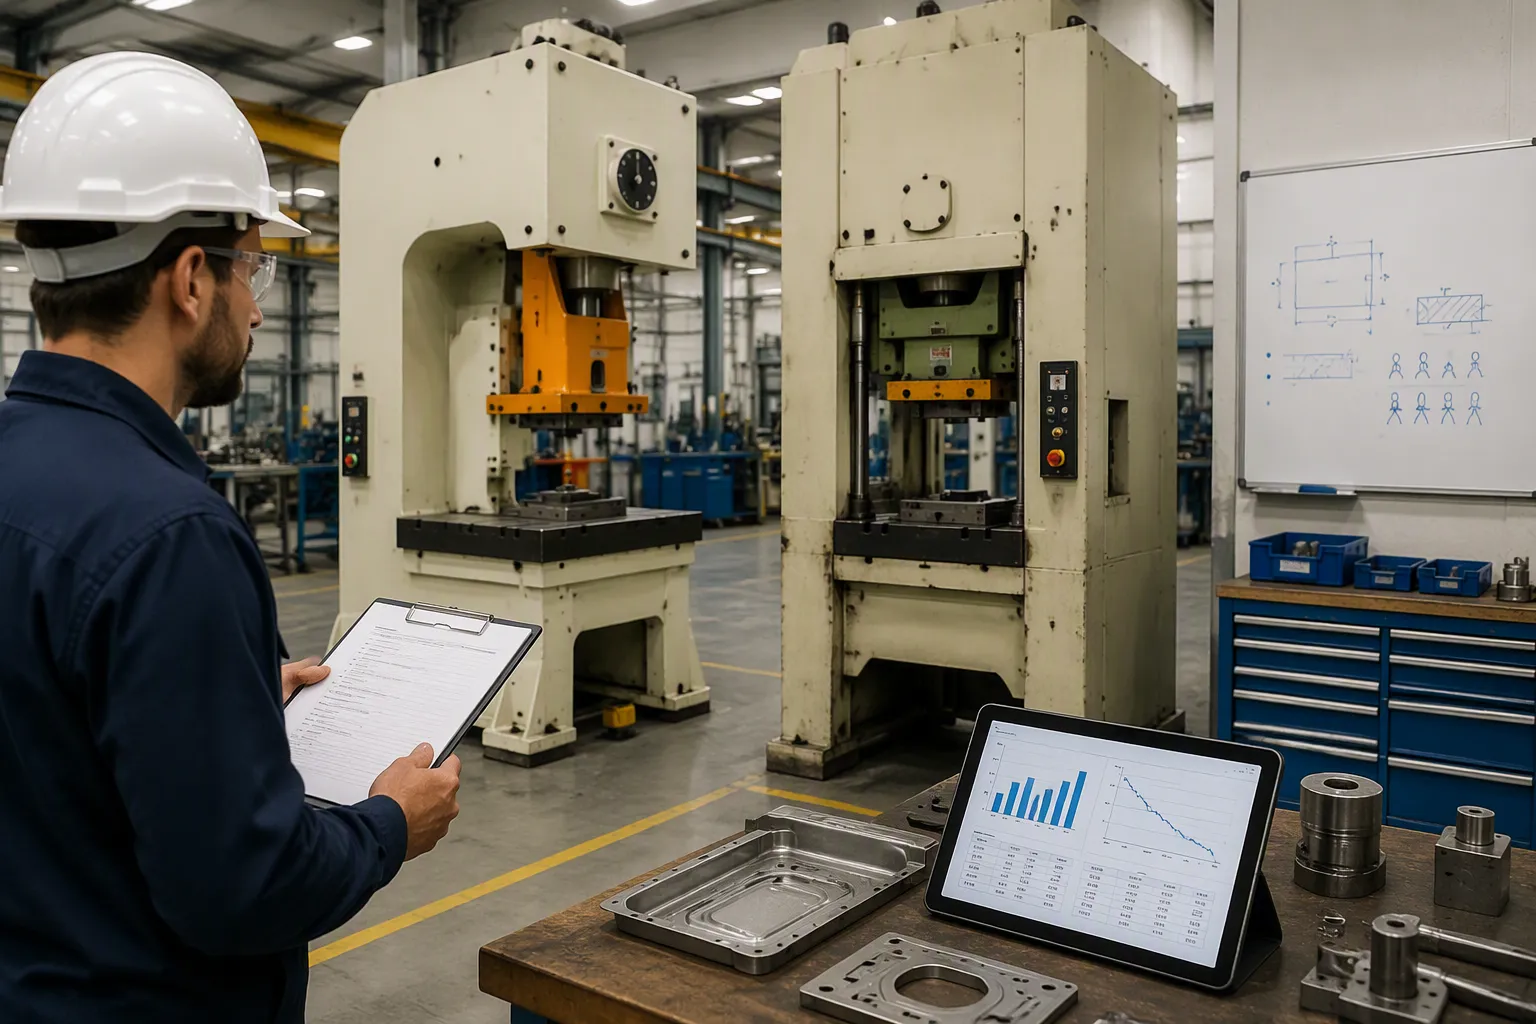
デザインをご覧いただきました。次に、マシンを作業に適合させるための明確な方法が必要です。見積もりを依頼する前に、このチェックリストを使用してください。選択肢を素早く絞り込むのに役立ちます。
パーツのサイズと材料の厚さをリストします。実行する予定の最大の部分を測定します。材料のグレードとゲージを書き留めます。大型パネルと肉厚ブランクスがストレートサイドフレームへと押し上げます。小さなブラケットと浅いパーツが隙間フレームにフィットします。
必要なトン数を計算します。最悪の場合の作業に備えて、切断、曲げ、成形にかかる力を合計します。上に安全マージンを追加します。数値が約 200 トンを超える場合、この記事の事実は、精度を持続させるためにストレートサイド設計であることを示しています。
精度の許容差を定義します。顧客が受け入れる最も厳しい許容範囲を書き留めます。緩い公差はギャップ フレームで機能します。長距離走行における厳しい公差には、密閉フレームの剛性が必要です。
生産量を見積もります。毎月、毎年必要な部品を数えます。頻繁に金型を交換する少量の生産では、ギャップ フレームが有利です。切り替えをほとんど行わずに大量生産するには、ストレートサイド機械が有利です。
予算の上限を設定します。購入価格、基礎工事、設置、継続的な維持費が含まれます。ギャップフレームは初期費用が安くなります。ストレートサイド機械はコストが高くなりますが、多くの場合、不良品の減少と金型の寿命の延長によってその費用を回収できます。
両方のデザインに対して各項目をスコア付けします。通常、パターンはステップ 3 または 4 の後で明らかになります。チェックリストが同時に 2 つの方向を指している場合は、何よりも自分の許容範囲とボリュームのニーズを比較検討してください。これら 2 つの要因が、低品質の部品による実際のコストを引き起こします。
チェックリストがそれに近づきます。特定の仕事に対する専門家のレビューに代わるものではありません。推定トン数が 200 トンのラインに近い場合、公差が異常に厳しい場合、または後で自動化を追加する予定がある場合は、プレス メーカーにお問い合わせください。
その講演には実際のデータを持ち込んでください。部品図面、材料仕様、トン数計算、および数量予測を共有します。フレームの選択を確認し、ダイに合わせてドライブとベッドのサイズを決定するようサプライヤーに依頼してください。優れたサプライヤーは、契約する前に基盤要件とサービスへのアクセスについても指摘します。
全範囲について質問する スタンピングプレスの種類。 サプライヤーが製造するメーカーによっては、ギャップフレームモデルとストレートサイドモデルの両方を提供している場合があります。この範囲により、1 つのデザインを押し付けるのではなく、正直なフィット感を推奨できます。順送金型スタンピングやトランスファースタンピングの計画についてもご相談ください。プログレッシブラインまたはトランスファーラインでは、フレームの剛性とサイクル速度に対して、単一ステーションの動作とは異なる要求が課されます。サプライヤーは、フレーム、フィード システム、および制御をお客様のラインに適合させることができます。
最後に、体験または参考訪問を依頼してください。マシンがあなたと同じようなジョブを実行するのを観察してください。最大トン数で部品の品質を確認します。このステップでは、紙上の数字を確認します。また、日常の製造用途で機械がどのように動作するかも示します。短時間の訪問で、再度見積もりを行うよりも早く決定が下されることがよくあります。
ギャップ フレーム プレスを使用すると、オープン アクセスが可能になり、より軽いスタンピング作業を低価格で行うことができます。ストレートサイド プレスは、耐久性の高い大量生産に対応する精度と剛性を実現します。アプリケーションはどのマシンが適合するかを決定する必要があります。
チェックリストを使用して、次のスタンピング プロジェクトを評価します。トン数、許容差、体積を比較します。それでも不明な場合は、印刷業者に問い合わせて、適切な推奨事項を入手してください。このステップにより、効率、スピード、部品の品質が保護されます。
あ ギャップフレームプレスは 軽~中荷重に最適です。大きな力がかかると開いたC字型が曲がります。この曲がりによりラムが傾き、部品の精度が損なわれます。約 200 トンを超えると、精度が失われ、金型の摩耗が加速します。耐久性の高いスタンピング作業には、ストレートサイドのデザインを選択してください。
たわみにより、部品の厚さが不均一になり、寸法制御が低下します。ラムがワークピース上で不均等に閉じます。その結果、部品が不合格となり、工具の摩耗が早まることがわかります。ストレートサイドフレームが荷重を均等に分散します。ある情報源によると、その剛性によりギャップフレームプレスと比較して寸法精度が最大 30% 向上する可能性があります。
ストレートサイドプレスは自動化ラインに適しています。剛性の高いフレームにより、最大トン数でも高速を維持します。フィーダ、搬送システム、ロボットは、安定したサイクルタイムで最適に動作します。ギャップフレームプレスは手動または半自動の作業に適しています。負荷が大きいと、その設計の速度を落とす必要があります。
多くの場合、そうです。ストレートサイド プレスでは、重量と振動に対処するために鉄筋コンクリート基礎が必要な場合があります。大型の搬送ユニットでは、セットアップと調整に数週間かかる場合があります。ギャップフレーム機械は通常、標準的な工業用床に設置されます。スタンドアロン ユニットのセットアップには通常、数日かかります。
推定トン数が 200 トンのラインに近い場合は、サプライヤーにお問い合わせください。許容差が異常に厳しい場合、または後で自動化を追加する予定がある場合も、同じことを行ってください。部品の図面、材料仕様、数量予測をご持参ください。優れたサプライヤーは、フレームの選択を確認し、ダイに合わせてドライブのサイズを決定します。


