
Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-09-01 Origine : Site


Vous avez besoin d'une nouvelle machine pour votre opération d'emboutissage. Deux options principales se présentent à vous. L’un offre un accès libre et un prix inférieur. L'autre offre rigidité et précision à un coût plus élevé. Lequel correspond à votre travail ?
Votre choix dépend de quatre éléments : la précision, le tonnage, la taille des pièces et le budget. Une conception Gap Frame convient à certains travaux. Un design à côté droit convient aux autres. Vous ne pouvez pas bien choisir sans peser ces facteurs.
Cet article vous donne une comparaison systématique. Vous verrez en quoi la conception du cadre, la déflexion, la vitesse et le coût diffèrent. Cette connaissance vous aide à adapter la presse adaptée à vos besoins d’emboutissage. Vous trouverez également une liste de contrôle pour votre prochain projet d'estampage.
Les presses à cadre Gap offrent un accès ouvert et coûtent moins cher pour les travaux légers.
Les presses à côté droit offrent une rigidité et une précision élevées pour des charges très lourdes.
Choisissez un cadre à espacement pour les petites pièces et les changements rapides de matrices.
Choisissez un presse à côté droit pour réaliser un grand nombre de pièces avec des tolérances très serrées.
Utilisez la liste de contrôle pour faire correspondre le tonnage, la précision et le budget à vos besoins.
Vous verrez la première différence dès que vous regarderez ces deux types de presses à estamper. UN La presse à cadre Gap , également appelée presse à cadre en C, a une façade ouverte en forme de lettre C. Ce côté ouvert vous permet d'atteindre l'œuvre de trois côtés. Une presse à côté droit utilise un cadre en caisson fermé. Ses montants enveloppent entièrement la zone de travail.
Cette différence de structure provoque tout le reste. Le tableau ci-dessous montre comment chaque conception agit sous charge.
Type de presse |
Conception structurelle |
Rigidité et déflexion |
Implication en ingénierie |
|---|---|---|---|
Presse à cadre Gap |
Forme C ouverte sur le devant |
Rigidité inférieure ; déflexion plus élevée sous charge |
Bon accès, mais pas idéal pour la haute précision ou le tonnage élevé |
Presse à côté droit |
Cadre rectangulaire fermé |
Haute rigidité ; répartition uniforme de la charge ; déflexion réduite |
Gère des tonnages plus élevés et convient aux travaux de formage exigeants |
La déviation du cadre est importante dans la fabrication. Une déflexion excessive entraîne une épaisseur inégale des pièces, une usure des outils et une mauvaise précision dimensionnelle. Les ingénieurs utilisent des équations de résistance des matériaux et des analyses par éléments finis pour maintenir la déflexion dans des limites sûres.
La conception du cadre détermine ce que chaque presse peut faire. Les presses à cadre Gap offrent des avantages évidents pour les pièces de petite à moyenne taille et les changements rapides de matrices. Vous pouvez facilement atteindre la zone de la matrice, ce qui accélère la configuration. Ces presses fonctionnent bien pour les opérations d’estampage de base.
Les presses à côté droit brillent dans les travaux à fort tonnage et de haute précision. Leur structure fermée maintient l'alignement sous de lourdes charges. Une source note que la rigidité du cadre à côté droit peut améliorer la précision dimensionnelle jusqu'à 30 % par rapport aux presses à cadre à espacement. Au-dessus d’environ 200 tonnes, les presses à flancs droits préservent la précision et prolongent plus efficacement la durée de vie des matrices.
Cette répartition affecte votre planification de la production . Les presses à cadre Gap conviennent aux ateliers flexibles traitant de nombreux petits lots. Les presses à côté droit s'adaptent aux lignes dédiées exécutant un emboutissage progressif à volume élevé. Les deux sont des types de presses à estamper courants, mais ils remplissent des rôles différents. Vos candidatures décident laquelle gagnera une place à votre étage.
La forme en C ouverte d’une presse à cadre à espacement présente un point faible. Sous une lourde charge, le cadre se plie en biais. Ce virage incline un peu le bélier. La matrice se referme alors de manière inégale sur la pièce. Vous voyez le résultat sous la forme d’une épaisseur de pièce inégale et d’un mauvais contrôle dimensionnel. Pour les travaux de haute précision, cette inclinaison devient un gros problème.
Une presse à côté droit corrige ce problème avec son cadre en caisson fermé. Les montants relient la couronne et le lit en une boucle solide. Les forces de charge se répartissent uniformément à travers le cadre. La flexion reste faible même à plein tonnage. Cette conception offre une meilleure précision et maintient des tolérances serrées sur de longues séries de production. Une source dit du côté droit la rigidité du cadre peut améliorer la précision dimensionnelle jusqu'à 30 % par rapport aux presses à cadre à espacement. Ce gain est important lorsque vous emboutissez des pièces avec des tolérances serrées.
La capacité de tonnage provient de la rigidité du cadre. Les presses à cadre Gap gèrent généralement des charges légères à moyennes. Ils fonctionnent bien pour le perçage, le pliage et le formage peu profond. À mesure que vous augmentez le tonnage, la flexion augmente. La qualité des pièces diminue. L’usure des matrices s’accélère. Vous atteignez un point où la presse à cadre à espacement ne peut plus maintenir la tolérance dont votre travail d'emboutissage a besoin.
Les presses à côté droit gèrent la gamme robuste. Au-dessus d'environ 200 tonnes, ils conservent la précision et prolongent la durée de vie des matrices mieux que les conceptions à cadre à espacement. Leur rigidité permet l'emboutissage profond, le frappement et d'autres opérations d'emboutissage difficiles. Les avantages apparaissent dans la répétabilité. Vous obtenez les mêmes dimensions de pièce du premier au dernier trait. Pour les tâches précises et répétitives à volume élevé, cette cohérence justifie un coût plus élevé. Votre opération d’emboutissage génère moins de rebuts et une durée de vie plus longue.
La taille du lit de chaque type de presse détermine la façon dont vous manipulez les pièces. Une presse à cadre à espacement vous offre un lit plus petit. Pourtant, sa façade ouverte vous permet de charger et décharger sur trois côtés. Cet accès accélère les changements de matrice et le retrait des pièces. Vous pouvez insérer une nouvelle matrice par le côté sans grimper sur les montants. Pour les travaux d’estampage de petite à moyenne taille, cette disposition permet de gagner du temps sur chaque configuration.
Une presse à côté droit offre une plus grande surface de lit. Ses montants reposent aux angles. Cette conception prend en charge des matrices plus grandes et un stock de bobines plus large. Vous pouvez exécuter des matrices progressives avec plus de stations. Le compromis vient de l’accès. Vous ne pouvez pas atteindre la zone du dé par les côtés. Vous devez charger par l'avant uniquement. Pour les gros tirages d’emboutissage, cette limitation vous ralentit rarement. La taille du lit vous rembourse en partie.
La vitesse du cycle dépend de la rigidité du cadre et de la conception de l'entraînement. Une presse à cadre à espacement fonctionne à vitesse modérée. Son cadre plus léger permet des courses rapides pour les petites pièces. Vous obtenez un cyclisme rapide sur un matériau fin. Mais les lourdes charges vous obligent à ralentir. Le cadre dévie davantage à grande vitesse sous charge. Cette déviation nuit à la qualité de la pièce.
Une presse à côté droit maintient une vitesse élevée sous un tonnage complet. Son cadre rigide absorbe les chocs de chaque coup. Vous pouvez exécuter des traits continus sans perdre en précision. Cette stabilité rend les presses à côté droit idéales pour les lignes automatisées. Les alimentateurs, les systèmes de transfert et les robots fonctionnent mieux avec des temps de cycle constants. L'automatisation augmente l'efficacité de la production et réduit les coûts de main-d'œuvre. Pour la fabrication de gros volumes, la presse à côté droit offre la vitesse et la répétabilité dont votre ligne a besoin. Les presses à cadre Gap conviennent au travail manuel ou semi-automatique. Les presses à côté droit s'adaptent à une production entièrement automatisée.
Votre budget façonne cette décision autant que vos pièces. UN La presse à cadre Gap coûte moins cher au départ. Il utilise moins de matières premières et des circuits hydrauliques plus simples. Une presse rectiligne nécessite un investissement en capital beaucoup plus important. Son cadre en acier lourd, ses pompes et ses cylindres de grande capacité font grimper le prix.
L'installation ajoute une autre couche. Une machine à châssis intercalaire se trouve souvent sur un sol industriel standard. La configuration d’une unité autonome prend généralement plusieurs jours. Une presse à côté droit peut avoir besoin d'une fondation en béton armé pour supporter son poids et ses vibrations. Les grandes presses à transfert peuvent nécessiter des semaines de configuration et d’alignement. L’expédition, le gréage, les travaux électriques et la mise en service s’ajoutent à la facture finale. Demandez des devis détaillés répertoriant toutes les exigences auxiliaires. Cette étape vous permet de comparer les fournisseurs sur un pied d’égalité.
Aspect |
Presse à cadre Gap |
Presse côté droit |
|---|---|---|
Coût initial |
Plus abordable |
Nettement plus élevé |
Besoins de la fondation |
Sol industriel standard |
Béton souvent armé |
Temps d'installation |
Jours pour les unités autonomes |
Semaines pour les grandes unités de transfert |
Coûts cachés |
Des dépenses annexes réduites |
Techniciens spécialisés, plus grande surface au sol |
Une presse à cadre à espacement simplifie l'entretien. Sa conception ouverte permet aux techniciens d'accéder facilement au vérin, à la zone de matrice et aux conduites hydrauliques. L'entretien de routine prend moins de temps. Vous dépensez moins en pièces et en main d’œuvre pendant toute la durée de vie de la machine.
UN la presse à côté droit nécessite un entretien plus rigoureux. Son cadre fermé cache certains composants derrière des montants. Vous avez besoin de techniciens spécialisés pour les appels de service. L’empreinte au sol plus grande augmente également les coûts d’espace au sol. Pourtant, cette rigidité vous rapporte d’autres manières. Moins de rebuts et une durée de vie plus longue réduisent votre coût par pièce. Pour la production en grand volume, ce compromis favorise souvent la conception à côtés droits. Votre opération d’emboutissage gagne en efficacité lorsque la presse maintient la tolérance course après course. Pesez le prix d’achat par rapport au coût total de possession. Une machine moins chère qui perd en précision sous charge coûte plus cher à long terme. Une machine rigide qui fonctionne des années sans dérive protège vos marges de fabrication.
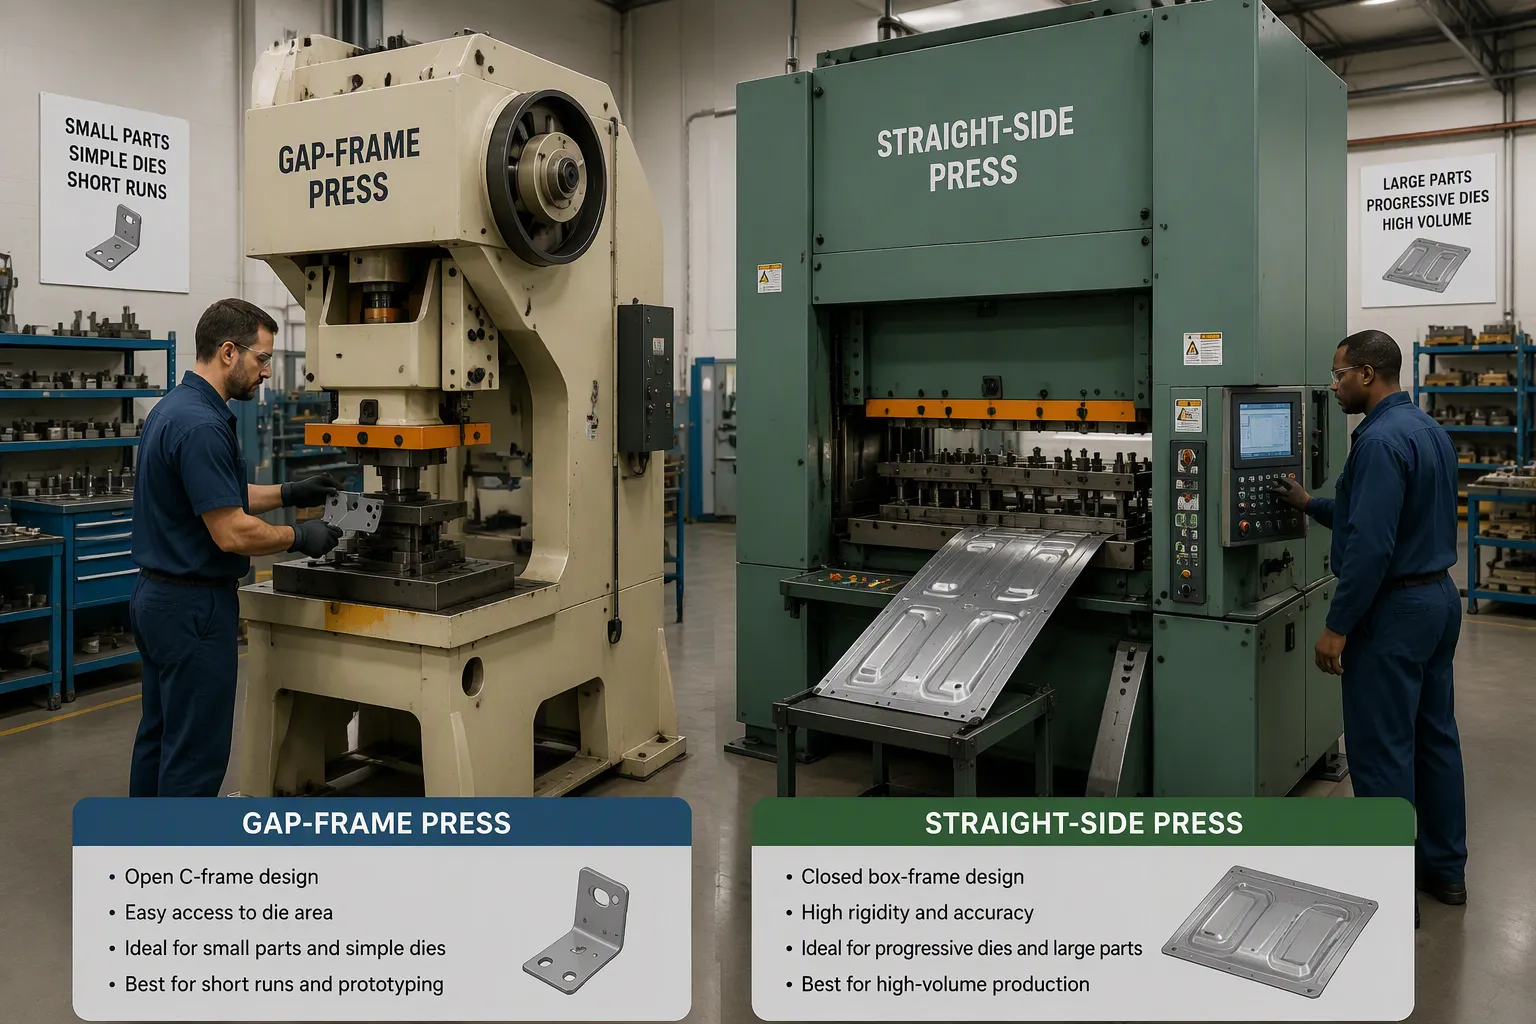
Vous pouvez maintenant voir les principales différences entre les deux modèles. Comment choisissez-vous? Les types de presses à estamper disponibles aujourd’hui effectuent des tâches différentes. Vos candidatures guident votre choix . Le bon ajustement dépend de vos pièces, du tonnage dont vous avez besoin et de la quantité que vous produisez. Adaptez vos applications à la bonne machine pour obtenir les meilleurs résultats.
Les machines à cadre Gap fonctionnent mieux pour les tâches plus légères. Vous les trouverez dans les petites lignes de production et les ateliers de travail. Ils gèrent bien le perçage, la flexion et la formation de lumière. Ces travaux ne nécessitent pas de tonnage extrême ni de tolérances très strictes. Le cadre ouvert vous permet d'atteindre rapidement la zone de la matrice. Vous pouvez changer de matrice rapidement. Le temps d'installation diminue car vous pouvez atteindre l'œuvre de trois côtés.
Les pièces petites à moyennes s'adaptent à une conception de cadre à espacement. Pensez aux supports, aux panneaux simples et aux pièces étirées peu profondes. Cette conception accélère le chargement et le déchargement. Ces types de presses à estamper maintiennent les coûts bas pour des volumes de production modérés. Vous pouvez les exécuter manuellement ou avec une automatisation de base. Ces machines vous offrent une précision fiable pour les travaux standards.
Les principaux avantages des machines à châssis ouvert sont un coût initial inférieur et une maintenance plus simple. Les changements d'outillage prennent quelques minutes, pas des heures. Pour les travaux qui changent de semaine en semaine, cette flexibilité vous permet d'économiser de l'argent. Si votre travail utilise des calibres plus légers et des tolérances standard, une presse à cadre à espacement s'adapte à votre sol. Vous gagnez en efficacité grâce à des changements plus rapides et à une réduction des temps d’arrêt.
Les machines à côté droit effectuent des travaux lourds. Vous en avez besoin pour l’emboutissage profond, le matriçage et le formage de gros tonnages. Ces opérations nécessitent très peu de déformation à pleine charge . Un cadre à côtés droits vous offre cette stabilité. Ces types de presses à estamper gèrent bien les travaux exigeants.
Les grandes pièces et l'emboutissage progressif bénéficient du caisson fermé. Vous pouvez exécuter un emboutissage progressif avec des configurations multi-stations. Chaque station de l'emboutissage progressif reste alignée course après course. Cette répétabilité de l’emboutissage progressif maintient les dimensions des pièces constantes sur les longues séries de production. L’estampage par transfert fonctionne également bien. Le cadre rigide prend en charge des outillages complexes sans flexion.
Les lignes de production à grand volume dépendent de conceptions à côtés droits. Ils maintiennent la précision à grande vitesse. L’automatisation s’intègre parfaitement à leur structure stable. Vous pouvez ajouter des alimentateurs, des systèmes de transfert et des robots sans problème. La conception prend en charge une vitesse de cycle plus rapide sans perte de précision. La machine gère chaque cycle de la même manière.
Pour les tâches de haute précision, la conception à côté droit surpasse les options à espacement. Les tolérances restent serrées même à plein tonnage. L'usure de la matrice ralentit car le vérin se ferme uniformément à chaque fois. Cette cohérence améliore la qualité de fabrication.
Si vos pièces nécessitent des emboutissages profonds ou des frappes de plus de 200 tonnes, une machine à côtés droits répond à vos besoins. Le coût initial plus élevé est rentabilisé grâce à moins de rebuts et à une durée de vie plus longue de l'outil. La qualité de vos pièces s’améliore course après course. Les avantages d'un cadre rigide deviennent évidents dans les applications exigeantes. Ces deux types de presses à emboutir résolvent des problèmes différents. Choisissez en fonction de votre tonnage, de la taille de vos pièces et de vos besoins de précision.
Vous avez regardé les dessins. Vous avez désormais besoin d’un moyen clair d’adapter une machine à votre travail. Utilisez cette liste de contrôle avant de demander un devis. Cela vous aide à affiner rapidement vos choix.
Indiquez la taille de votre pièce et l'épaisseur du matériau. Mesurez la plus grande partie que vous prévoyez d'exécuter. Notez la qualité et le calibre du matériau. Les grands panneaux et les flans épais vous poussent vers un cadre à côtés droits. Les petits supports et les pièces peu profondes s'adaptent à un cadre à espacement.
Déterminez le tonnage dont vous avez besoin. Additionnez les forces de coupe, de pliage et de formage pour votre pire travail. Ajoutez une marge de sécurité par dessus. Si votre chiffre dépasse environ 200 tonnes, les faits présentés dans cet article suggèrent une conception à côté droit pour une précision durable.
Définissez votre tolérance de précision. Notez la tolérance la plus stricte acceptée par votre client. Les tolérances lâches fonctionnent avec un cadre à espacement. Les tolérances serrées sur de longues séries nécessitent la rigidité d’un cadre fermé.
Estimez votre volume de production. Comptez les pièces dont vous avez besoin chaque mois et chaque année. Les faibles volumes avec des changements fréquents de matrice favorisent un cadre à espacement. La production en grand volume avec peu de changements favorise une machine à côtés droits.
Fixez votre limite budgétaire. Incluez le prix d’achat, les travaux de fondation, l’installation et l’entretien continu. Un cadre d’écart coûte moins cher au départ. Une machine à côté droit coûte plus cher, mais récupère souvent cet argent grâce à moins de rebuts et à une durée de vie plus longue.
Notez chaque élément par rapport aux deux modèles. Le schéma devient généralement clair après la troisième ou la quatrième étape. Si la liste de contrôle pointe dans deux directions à la fois, pesez avant tout vos besoins en matière de tolérance et de volume. Ces deux facteurs déterminent le coût réel d’une pièce de mauvaise qualité.
Une liste de contrôle vous rapproche. Cela ne peut pas remplacer une évaluation experte de vos emplois spécifiques. Contactez un fabricant de presse lorsque votre estimation de tonnage se situe près de la ligne des 200 tonnes, lorsque vos tolérances sont inhabituellement serrées ou lorsque vous envisagez d'ajouter de l'automatisation ultérieurement.
Apportez des données réelles à ce discours. Partagez vos dessins de pièces, spécifications de matériaux, calculs de tonnage et prévisions de volume. Demandez au fournisseur de confirmer votre choix de cadre et de dimensionner l'entraînement et le lit de vos matrices. Un bon fournisseur vous indiquera également les exigences des fondations et l’accès aux services avant de signer.
Renseignez-vous sur la gamme complète de types de presses à estamper construites par le fournisseur. Certains fabricants proposent à la fois des modèles à cadre à espacement et à côtés droits. Cette gamme leur permet de recommander un ajustement honnête au lieu de privilégier un seul modèle. Discutez également de vos projets d’estampage progressif et d’estampage par transfert. Une ligne progressive ou de transfert impose des exigences différentes en termes de rigidité du cadre et de vitesse de cycle par rapport à une opération à station unique. Le fournisseur peut adapter le cadre, le système d'alimentation et les commandes à votre ligne.
Enfin, demandez un essai ou une visite de référence. Regardez une machine exécuter un travail similaire au vôtre. Vérifiez la qualité de la pièce au tonnage complet. Cette étape confirme les chiffres sur papier. Il vous montre également comment la machine se comporte lors d'une utilisation quotidienne en fabrication. Une courte visite permet souvent de trancher la décision plus rapidement qu'une nouvelle série de devis.
Une presse à cadre à espacement vous offre un accès ouvert et un prix inférieur pour les travaux d'estampage plus légers. Une presse à côté droit offre précision et rigidité pour une production intensive et de gros volumes. Votre application doit décider quelle machine convient.
Utilisez la liste de contrôle pour évaluer votre prochain projet d'estampage. Comparez le tonnage, la tolérance et le volume. Si vous n'êtes toujours pas sûr, contactez un fournisseur de presse pour une recommandation personnalisée. Cette étape protège votre efficacité, votre rapidité et la qualité de vos pièces.
UN La presse à cadre à espacement est la meilleure pour les charges légères à moyennes. Sa forme ouverte en C se plie lorsque la force est forte. Cette flexion incline le vérin et nuit à la précision des pièces. Au-dessus d’environ 200 tonnes, on perd en précision et l’usure des matrices s’accélère. Choisissez une conception à côté droit pour les travaux d’estampage intensifs.
La déflexion entraîne une épaisseur inégale des pièces et un mauvais contrôle dimensionnel. Le vérin se ferme de manière inégale sur la pièce. Vous voyez le résultat : des pièces rejetées et une usure plus rapide des outils. Un châssis à côtés droits répartit uniformément les forces de charge. Une source note que sa rigidité peut améliorer la précision dimensionnelle jusqu'à 30 % par rapport aux presses à cadre à espacement.
Une presse à côté droit s'adapte mieux aux lignes automatisées. Son châssis rigide permet une vitesse élevée sous plein tonnage. Les alimentateurs, les systèmes de transfert et les robots fonctionnent mieux avec des temps de cycle stables. Une presse à cadre à espacement convient au travail manuel ou semi-automatique. Des charges lourdes vous obligent à ralentir sur cette conception.
Souvent, oui. Une presse à côté droit peut avoir besoin d'une fondation en béton armé pour supporter son poids et ses vibrations. Les grandes unités de transfert peuvent nécessiter des semaines de configuration et d’alignement. Une machine à cadre à espacement se trouve généralement sur un sol industriel standard. La configuration d’une unité autonome prend généralement plusieurs jours.
Contactez un fournisseur lorsque votre estimation de tonnage se situe près de la ligne des 200 tonnes. Faites de même lorsque vos tolérances sont inhabituellement serrées ou que vous envisagez d’ajouter de l’automatisation plus tard. Apportez des dessins de pièces, des spécifications de matériaux et des prévisions de volume. Un bon fournisseur confirme votre choix de cadre et dimensionne l'entraînement de vos matrices.


