
ビュー: 0 著者: サイト編集者 公開時間: 2026-10-12 起源: サイト


頑丈な成形装置の選択は、何十年にもわたって生産能力、部品の品質、施設のレイアウトを決定します。を形成する 大型板金パネルでは、 膨大なトン数要件と正確なたわみ制御のバランスをとる必要があります。マテリアル フローとサイクル タイムの効率を同時に管理する必要があります。間違った駆動機構やフレームタイプを選択すると、スクラップ率が高くなり、金型の早期摩耗が加速し、長時間にわたるダウンタイムが発生します。このガイドでは、油圧システム、機械システム、およびサーボ駆動システムを比較する技術的評価フレームワークを提供します。ドライブの運動学とフレーム アーキテクチャが特定の大判スタンピング要件にどのように適合するかを詳しく説明します。機械の仕様を部品の形状や生産量に直接適合させる方法を学びます。これらの機械的な違いを理解することで、設備を過剰に設計したり過小サイズにしたりすることなく、生産ラインに必要な正確な機器を指定できます。
油圧プレスはストローク全体にわたって最大のトン数を供給するため、大型で複雑なパネルの深絞り加工のデフォルトの選択肢となっています。
機械プレス (特にリンクドライブ構成) は、大量の浅いパネル生産に優れた毎分ストローク (SPM) を提供します。
サーボ駆動プレスは、初期設備投資が高くなりますが、油圧システムの深絞り機能と機械プレスの速度を組み合わせて、プログラム可能なストローク プロファイルを提供します。
大型パネルの生産にはストレートサイド (H フレーム) アーキテクチャが必須です。ギャップフレームプレスは、中心を外れた荷重による角度のたわみを防ぐのに必要な剛性を提供できません。
目次
正しいトン数を計算することは、船級を指定するための最初のステップです。 大型板金プレス。エンジニアは、材料のせん断強度、材料の厚さ、カットまたはフォームの全周長に基づいて必要なトン数を計算します。基本的なブランキング式では、周囲の長さに材料の厚さと材料のせん断強度を掛けます。次に、工具の磨耗や材料の変動を考慮して、安全係数 (通常は 20%) を追加する必要があります。
たとえば、0.125 インチの軟鋼 (せん断強度 50,000 PSI) から周囲 120 インチのパネルを打ち抜くには、375 トンの力が必要です。 20% の安全係数を追加すると、要件は 450 トンになります。材料が異なると、この計算は大幅に変わります。
材質の種類 |
平均せん断強度 (PSI) |
成形特性 |
|---|---|---|
アルミ(5052-H32) |
28,000 |
かじりやすいため、研磨された工具が必要です |
軟鋼 (1018) |
50,000 |
予測可能なマテリアルフロー |
ステンレス鋼(304) |
75,000 |
加工硬化率が高く、遅い伸線速度が必要 |
先端高張力鋼(AHSS) |
120,000+ |
極度のスプリングバック、高いスナップスルーショック |
ベッドのサイズ、つまりボルスターの面積も同様に重要です。ベッドは、大型の順送金型またはトランスファー金型システムを完全に収容する必要があります。工具はボルスター プレートからはみ出さないようにしてください。オーバーハングしたダイは、スタンピング サイクル中に重大な転倒モーメントを引き起こします。この不均一な荷重によりスライド ガイドが損傷し、金型の早期故障の原因となります。ベッドのサイズを決定するときは、ダイ シュー、クランプ機構、およびダイ内センシング装置の物理的な設置面積を考慮してください。また、ベッドの下に自動スクラップ除去システムのためのスペースも必要です。
さまざまなスタンピング操作には、特定のプレス力、速度、モーション制御が必要です。ブランキングとパンチングには高速動作と耐衝撃性が必要ですが、深絞りには制御された成形速度と持続的な力が必要です。曲げとコイニングは、下死点 (BDC) 付近での正確な力の伝達に依存します。プレス能力をオペレーションに適合させることで、成形精度が向上し、金型の摩耗が軽減され、一貫した生産品質が保証されます。
絞りの深さと材料の流れは、スタンピングの品質に直接影響します。プレスのストローク長、利用可能なトン数、およびラム速度は、パネルの形状および材料特性と一致する必要があります。ダイクッションまたは窒素スプリングによって制御される適切なブランクホルダー圧力は、深絞り加工中のしわや裂けを防ぐのに役立ちます。正確な力と動作制御により、一貫したパネル寸法がサポートされます。
1 分あたりのストローク (SPM) はスタンピングの生産性を決定しますが、速度が高くても必ずしも効率が向上するとは限りません。一般に、ブランキング操作はより高速に実行できますが、深絞り加工では、材料の損傷を防ぐために、よりゆっくりとした制御された動作が必要です。ストローク長、成形速度、自動供給を最適化することで、生産量、部品の品質、設備効率のバランスをとることができます。
油圧プレスはストローク全体にわたって制御可能な成形力を提供するため、深絞りや大型パネルの成形に適しています。調整可能なラム速度、ストローク長、滞留時間により、材料の流れを管理し、欠陥を減らすことができます。一般に機械プレスよりも速度は遅くなりますが、油圧システムは自動車パネル、家電製品のハウジング、複雑な金属部品に柔軟性をもたらします。
機械プレスは、フライホイール駆動機構を使用して、高速で反復可能なスタンピング操作を実現します。標準のクランク プレスはブランキングと浅い成形に適しており、リンクドライブ プレスは材料の流れを改善するためにゆっくりとした成形動作を提供し、ナックル ジョイント プレスはコイニングと精密サイジングのために下死点近くで高い力を提供します。生産性が高いため、連続製造に適しています。
サーボ駆動プレスは、プログラム可能なモーター制御を使用して、ストローク全体にわたるラムの速度、位置、動作プロファイルを調整します。これらは深絞り、ブランキング、精密成形などの作業をサポートしながら、プロセスの柔軟性を向上させ、エネルギー消費を削減する可能性があります。初期投資と制御システムの複雑さは高くなりますが、サーボ プレスはさまざまなパネル設計を製造するメーカーにとって利点があります。
ドライブの種類 |
利用可能なトン数 |
速度(SPM) |
最優秀アプリケーション |
主な制限 |
|---|---|---|---|---|
油圧 |
フルストローク |
低速から中程度 |
深絞り、可変ストローク |
液体のメンテナンス、遅いサイクル |
メカニカル(クランク) |
BDC付近のみ |
非常に高い |
ブランキング、浅成形 |
固定ストローク、高衝撃ショック |
機械式 (リンク) |
BDC付近のみ |
高い |
適度な描画、オートパネル |
複雑な機械的リンケージ |
サーボ駆動 |
プログラム可能 |
中~高 |
複雑な成形、多目的 |
高額な初期資本支出 |
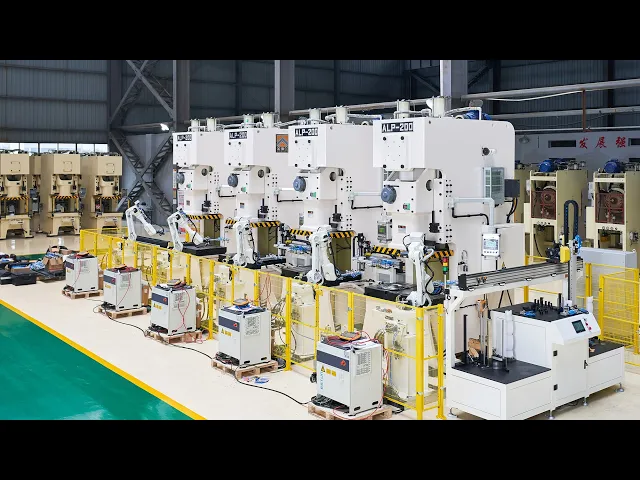
ストレートサイド (H フレーム) プレスは、高い構造剛性と均一な荷重分散を実現し、大型パネルのプレスに最適です。強化されたフレーム、プリロードされたタイロッド、高精度のスライド ガイドにより、たわみが最小限に抑えられ、スライドとボルスターの平行度が維持されます。この安定性により、成形精度が向上し、金型の摩耗が軽減され、高トン数の負荷下でも安定した生産がサポートされます。
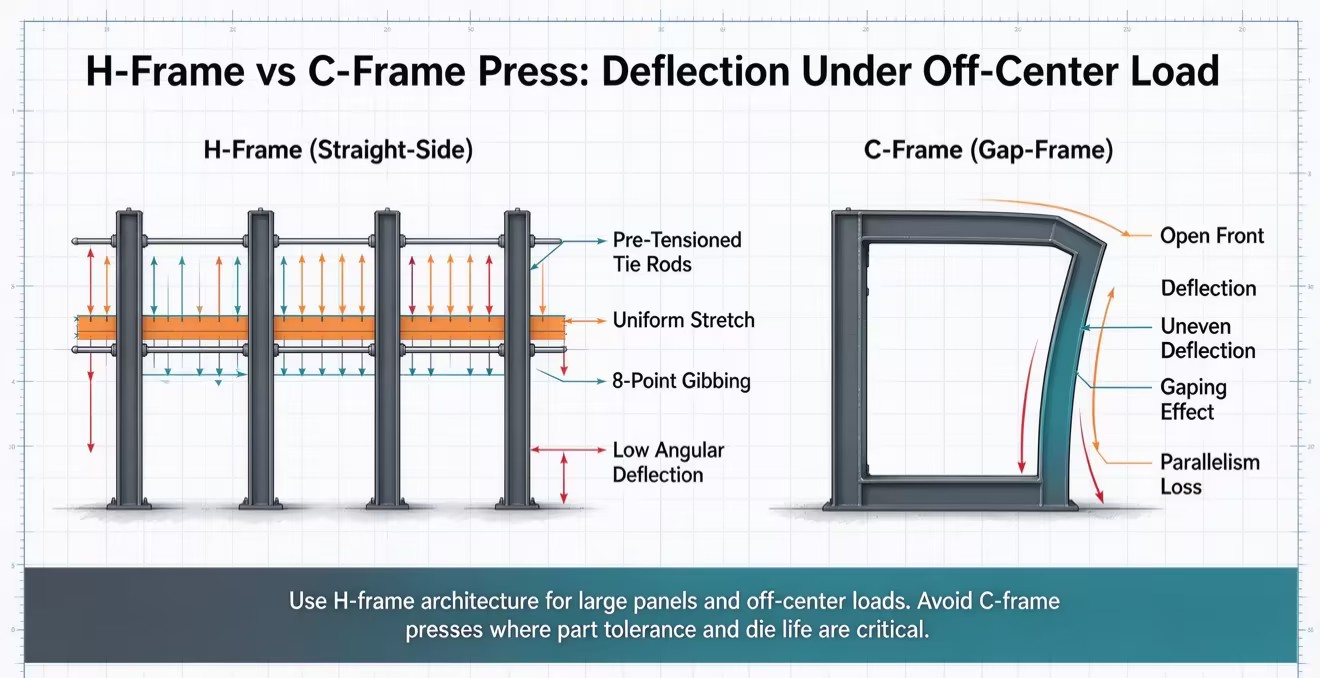
ギャップフレーム (C フレーム) プレスは、工具へのアクセスが便利で材料の取り扱いが柔軟ですが、重い荷重や中心からずれた荷重がかかるとフレームのたわみの影響を受けやすくなります。過度の変形は、ダイの位置合わせに影響を与え、工具の摩耗を加速し、部品の精度を低下させる可能性があります。大型パネルのスタンピングでは、高い剛性と精度が必要な場合、一般にストレートサイド プレスが好まれます。
工具の互換性は、スタンピングの品質と生産の柔軟性に直接影響します。ダイクッションは深絞り加工時のブランク保持力を制御し、しわや材料の破れを防ぎます。油圧クッションは調整可能な圧力制御を提供し、クイック ダイ チェンジ (QDC) システムは工具の交換を簡素化し、ダウンタイムを削減します。互換性のあるツールと自動化機能を選択すると、効率と成形の一貫性が向上します。
自動化されたマテリアルハンドリングにより、大型パネルのスタンピングにおける安全性、効率性、一貫性が向上します。デスタッカー、ロボット搬送、ダブルブランク検出器は、信頼性の高いシート供給と部品の移動をサポートします。プレスとトランスファー装置が適切に同期することで、衝突を防止し、金型を保護し、安定した大量生産を可能にします。
プレスのエネルギー効率は、駆動技術、動作サイクル、生産要件によって異なります。油圧プレスは柔軟な力制御を提供し、機械プレスは連続大量スタンピングに効率的であり、サーボプレスは潜在的な回生エネルギー回収によるプログラム可能な動作を提供します。電力消費量、メンテナンスコスト、生産効率を評価することは、メーカーが長期的な運用コストを最適化するのに役立ちます。
材料のせん断強度と周長の計算式を使用して正確なトン数要件を計算し、工具の摩耗を考慮して 20% の安全マージンを追加します。
機器の仕様を最終決定する前に、施設の基礎容量、ピットの深さの可能性、および天井クレーンの制限を監査してください。
実際の工具や生産材料を使用して、最終候補に挙げられたメーカーに物理的な金型のトライアルを依頼し、材料の流れのダイナミクスを検証します。
角度のたわみを防止し、中心から外れた荷重による損傷から工具投資を保護するために、ストレートサイド フレーム アーキテクチャのみを指定します。
A: トン数は、材料の厚さ、せん断強度、および切断周囲の合計によって完全に決まります。普遍的な最小値はありませんが、大型の自動車または家電パネルの成形には、通常 600 トン以上の機械が必要です。ヘビーデューティ用途では、必要なブランキング力を処理し、大型トランスファー ダイに十分なベッド スペースを提供するために、2,000 トンを超えることがよくあります。
A: 油圧システムは深絞り加工に優れています。ストローク全体にわたって最大定格トン数を供給します。これにより、モーターを停止させることなく、深く制御された材料の流れが可能になります。機械システムはストロークの上位で利用可能なトン数を失い、機械を大幅に大型化しないと深絞り加工が困難または不可能になります。
A: はい、多くのアプリケーションで可能です。サーボドライブはプログラム可能なストロークプロファイルを提供し、油圧システムの遅い成形速度と滞留時間を模倣することができます。これらは、機械システムの高速リトラクトおよびアプローチフェーズと組み合わせた油圧の深絞り機能を提供し、作業現場で比類のない柔軟性を提供します。
A: ダイクッションは、ダイ内部のブランクホルダーリングに対して上向きの圧力を加えます。この制御された保持圧力により、深絞り操作中に金属板が金型キャビティに引き込まれる際のしわが防止されます。材料の流れを管理し、複雑な形状全体にわたって部品の完全性を維持します。
A: 偏心荷重は、成形力がラムの下で完全に中心にない場合に発生し、重大な転倒モーメントが発生します。これらの力に耐えるためには、堅牢な 8 点スライド ガイドを備えたストレート サイド (H フレーム) 設計を選択する必要があります。ギャップフレーム機械は、中心から外れた荷重を受けると不均一にたわみ、部品の公差が破壊され、金型の摩耗が加速されます。
A: 高トン数の機械には、下部フレームコンポーネント、ダイクッション、スクラップコンベアを収容するための深いコンクリートピットが必要です。基礎は、動的な衝撃荷重を吸収するように設計された強固な鉄筋コンクリートを特徴とする必要があります。土壌耐力テスト、流体管理用の排水ポンプ、および防振パッドは、設置前の必須のエンジニアリング要件です。


