
Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-10-12 Origine : Site


La sélection d’un équipement de formage robuste dicte la capacité de production, la qualité des pièces et l’agencement des installations pendant des décennies. Former un Les grands panneaux de tôle nécessitent un équilibre entre d'immenses exigences de tonnage et un contrôle précis de la déflexion. Vous devez gérer simultanément le flux de matières et l’efficacité des temps de cycle. Le choix du mauvais mécanisme d'entraînement ou du mauvais type de châssis entraîne des taux de rebut élevés, accélère l'usure prématurée des matrices et entraîne des temps d'arrêt prolongés. Ce guide fournit un cadre d'évaluation technique comparant les systèmes hydrauliques, mécaniques et servomoteurs. Nous détaillons comment la cinématique du variateur et l'architecture du cadre s'alignent sur les exigences spécifiques d'emboutissage grand format. Vous apprendrez à adapter les spécifications de la machine directement à la géométrie de votre pièce et au volume de production. En comprenant ces différences mécaniques, vous pouvez spécifier l'équipement exact nécessaire à votre ligne de production sans sur-ingénierie ni sous-dimensionnement de l'installation.
Les presses hydrauliques fournissent un tonnage complet sur toute la course, ce qui en fait le choix par défaut pour l'emboutissage profond de grands panneaux complexes.
Les presses mécaniques (en particulier les configurations à entraînement par liaison) offrent un nombre de coups par minute (SPM) supérieur pour une production de panneaux à grand volume et moins profonde.
Les presses servocommandées offrent des profils de course programmables, combinant les capacités d'emboutissage profond des systèmes hydrauliques avec la vitesse des presses mécaniques, bien qu'à un CapEx initial plus élevé.
L'architecture à côtés droits (cadre en H) est obligatoire pour la production de grands panneaux ; les presses à cadre à espacement ne peuvent pas fournir la rigidité nécessaire pour empêcher la déviation angulaire sous des charges excentrées.
Table des matières
Le calcul du tonnage correct est la première étape dans la spécification d'un grande presse à tôle . Les ingénieurs calculent le tonnage requis en fonction de la résistance au cisaillement du matériau, de son épaisseur et du périmètre total de la coupe ou du coffrage. La formule de base de découpage multiplie la longueur du périmètre par l'épaisseur du matériau et la résistance au cisaillement du matériau. Vous devez ensuite ajouter un facteur de sécurité, généralement de 20 %, pour tenir compte de l'usure des outils et des variations de matériaux.
Par exemple, le découpage d'un panneau d'un périmètre de 120 pouces à partir d'acier doux de 0,125 pouce (résistance au cisaillement de 50 000 PSI) nécessite 375 tonnes de force. L'ajout du facteur de sécurité de 20 pour cent pousse l'exigence à 450 tonnes. Différents matériaux modifient radicalement ce calcul.
Type de matériau |
Résistance moyenne au cisaillement (PSI) |
Caractéristique de formage |
|---|---|---|
Aluminium (5052-H32) |
28 000 |
Sujet au grippage, nécessite un outillage poli |
Acier doux (1018) |
50 000 |
Flux de matières hautement prévisible |
Acier inoxydable (304) |
75 000 |
Taux d'écrouissage élevé, nécessite des vitesses d'étirage lentes |
Acier avancé à haute résistance (AHSS) |
120 000+ |
Retour élastique extrême, choc à rupture élevée |
La taille du lit, ou la zone des traversins, est tout aussi critique. Le lit doit accueillir complètement de grandes matrices progressives ou des systèmes de matrices de transfert. L'outillage ne doit jamais dépasser la plaque de support. Les matrices en surplomb créent des moments de basculement importants pendant le cycle d'emboutissage. Cette charge inégale endommage les guides coulissants et provoque une défaillance prématurée de la matrice. Lors du dimensionnement du lit, tenez compte de l'empreinte physique des sabots de matrice, des mécanismes de serrage et de tout équipement de détection intégré. Vous avez également besoin d'un espace libre pour les systèmes automatisés d'élimination des déchets sous le lit.
Différentes opérations d’estampage nécessitent une force de presse, une vitesse et un contrôle de mouvement spécifiques. Le découpage et le poinçonnage exigent un fonctionnement à grande vitesse et une résistance aux chocs, tandis que l'emboutissage profond nécessite une vitesse de formage contrôlée et une force soutenue. Le pliage et le frappe dépendent d'une force précise délivrée près du point mort bas (BDC). L'adaptation des capacités de la presse à l'opération améliore la précision du formage, réduit l'usure des matrices et garantit une qualité de production constante.
La profondeur d'emboutissage et le flux de matière influencent directement la qualité de l'emboutissage. La longueur de course de la presse, le tonnage disponible et la vitesse du vérin doivent correspondre à la géométrie du panneau et aux propriétés du matériau. Une pression appropriée sur le support de flan, contrôlée par des coussins de matrice ou des ressorts à azote, aide à prévenir le froissement et la déchirure lors de l'emboutissage profond. Un contrôle précis de la force et du mouvement prend en charge des dimensions de panneau cohérentes.
Les coups par minute (SPM) déterminent la productivité de l'estampage, mais des vitesses plus élevées n'améliorent pas toujours l'efficacité. Les opérations de découpage peuvent généralement être plus rapides, tandis que l'emboutissage profond nécessite un mouvement plus lent et contrôlé pour éviter tout dommage matériel. L'optimisation de la longueur de course, de la vitesse de formage et de l'alimentation automatisée permet d'équilibrer le rendement de la production, la qualité des pièces et l'efficacité de l'équipement.
Les presses hydrauliques fournissent une force de formage contrôlable tout au long de la course, ce qui les rend adaptées à l'emboutissage profond et au formage de grands panneaux. La vitesse du vérin, la longueur de course et le temps de séjour réglables aident à gérer le flux de matériaux et à réduire les défauts. Bien que généralement plus lents que les presses mécaniques, les systèmes hydrauliques offrent une flexibilité pour les panneaux automobiles, les boîtiers d'appareils électroménagers et les composants métalliques complexes.
Les presses mécaniques utilisent des mécanismes entraînés par volant d'inertie pour fournir des opérations d'estampage reproductibles et à grande vitesse. Les presses à manivelle standard conviennent au découpage et au formage peu profond, les presses à entraînement par liaison offrent un mouvement de formage plus lent pour un flux de matériau amélioré, et les presses à joint articulé fournissent une force élevée proche du BDC pour le poinçonnage et le dimensionnement de précision. Leur productivité élevée les rend adaptés à une fabrication continue.
Les presses servocommandées utilisent une commande de moteur programmable pour ajuster la vitesse, la position et les profils de mouvement du vérin tout au long de la course. Ils prennent en charge des opérations telles que l'emboutissage profond, le découpage et le formage de précision tout en améliorant la flexibilité des processus et en réduisant potentiellement la consommation d'énergie. Bien que l’investissement initial et la complexité du système de contrôle soient plus élevés, les servopresses offrent des avantages aux fabricants produisant des conceptions de panneaux variées.
Type de lecteur |
Disponibilité du tonnage |
Vitesse (SPM) |
Meilleure application |
Limite principale |
|---|---|---|---|---|
Hydraulique |
Course complète |
Lent à moyen |
Emboutissage profond, course variable |
Entretien fluide, cycles plus lents |
Mécanique (manivelle) |
Près de BDC seulement |
Très élevé |
Découpage, formage peu profond |
Course fixe, choc à fort impact |
Mécanique (Lien) |
Près de BDC seulement |
Haut |
Dessin modéré, panneaux automatiques |
Liaison mécanique complexe |
Servomoteur |
Programmable |
Moyen à élevé |
Formage complexe, polyvalent |
Dépenses d’investissement initiales élevées |
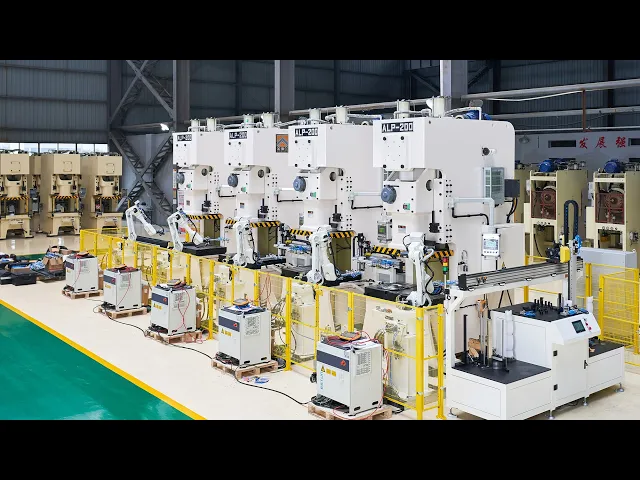
Les presses à côté droit (à châssis en H) offrent une rigidité structurelle élevée et une répartition uniforme de la charge, ce qui les rend idéales pour l'emboutissage de grands panneaux. Leurs cadres renforcés, leurs tirants préchargés et leurs guides coulissants de précision minimisent la déflexion et maintiennent le parallélisme glissière-support. Cette stabilité améliore la précision du formage, réduit l'usure des matrices et permet une production constante sous des charges de tonnage élevé.
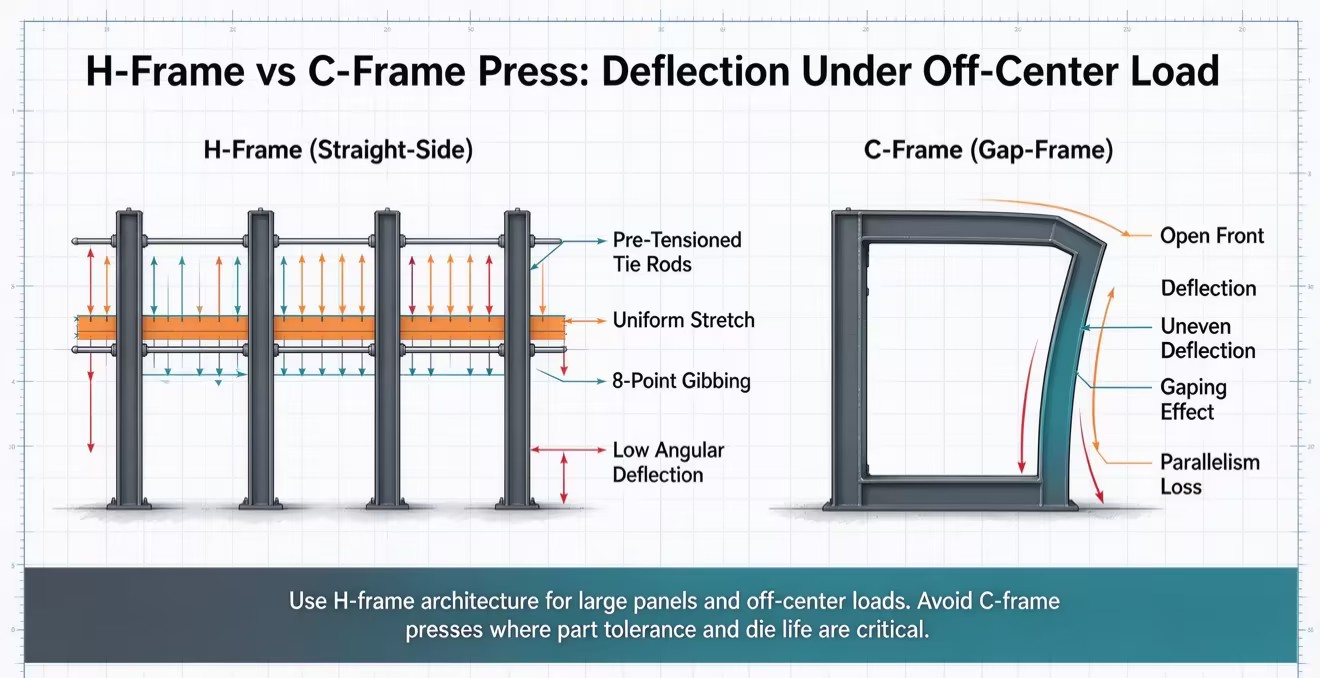
Les presses à cadre Gap (cadre en C) offrent un accès pratique aux outils et une manipulation flexible des matériaux, mais sont plus sensibles à la déflexion du cadre sous des charges lourdes ou décentrées. Une déformation excessive peut affecter l’alignement de la matrice, accélérer l’usure des outils et réduire la précision des pièces. Pour l’emboutissage de grands panneaux, les presses à côté droit sont généralement préférées lorsqu’une rigidité et une précision élevées sont requises.
La compatibilité des outils affecte directement la qualité de l’emboutissage et la flexibilité de la production. Les coussins de matrice contrôlent la force de maintien du flan pendant l'emboutissage profond, aidant ainsi à prévenir les plis et la déchirure du matériau. Les coussins hydrauliques offrent un contrôle de pression réglable, tandis que les systèmes Quick Die Change (QDC) simplifient le remplacement des outils et réduisent les temps d'arrêt. La sélection d’outils compatibles et de fonctionnalités d’automatisation améliore l’efficacité et la cohérence du formage.
La manutention automatisée des matériaux améliore la sécurité, l'efficacité et la cohérence de l'emboutissage de grands panneaux. Les dépileurs, les transferts robotisés et les détecteurs de doubles blancs assurent une alimentation fiable des feuilles et un mouvement des pièces. Une synchronisation adéquate entre la presse et l'équipement de transfert évite les collisions, protège l'outillage et permet une production stable à grand volume.
L'efficacité énergétique de la presse dépend de la technologie d'entraînement, des cycles de fonctionnement et des exigences de production. Les presses hydrauliques offrent un contrôle flexible de la force, les presses mécaniques sont efficaces pour l'emboutissage continu de gros volumes et les servo-presses fournissent un mouvement programmable avec une récupération potentielle d'énergie régénérative. L'évaluation de la consommation électrique, des coûts de maintenance et de l'efficacité de la production aide les fabricants à optimiser les dépenses d'exploitation à long terme.
Calculez le tonnage exact requis à l'aide de formules de résistance au cisaillement et de périmètre du matériau, en ajoutant une marge de sécurité de 20 % pour tenir compte de l'usure des outils.
Vérifiez la capacité des fondations de votre installation, la profondeur potentielle de la fosse et les limites des ponts roulants avant de finaliser les spécifications de l'équipement.
Demandez des essais physiques de matrices auprès des fabricants présélectionnés en utilisant vos outils et matériaux de production réels pour vérifier la dynamique du flux de matériaux.
Spécifiez exclusivement des architectures de châssis à côtés droits pour éviter toute déviation angulaire et protéger vos investissements en outillage contre les dommages dus aux charges décentrées.
R : Le tonnage dépend entièrement de l’épaisseur du matériau, de la résistance au cisaillement et du périmètre total de coupe. Bien qu'il n'y ait pas de minimum universel, la formation de grands panneaux automobiles ou électroménagers nécessite généralement des machines commençant à 600 tonnes. Les applications lourdes dépassent souvent les 2 000 tonnes pour gérer les forces de découpage nécessaires et fournir un espace de lit adéquat pour les grandes matrices de transfert.
R : Les systèmes hydrauliques sont supérieurs pour l’emboutissage profond. Ils délivrent un tonnage maximal sur toute la longueur de course. Cela permet un flux de matière profond et contrôlé sans caler le moteur. Les systèmes mécaniques perdent du tonnage disponible plus haut dans la course, ce qui rend les emboutissages profonds difficiles, voire impossibles, sans surdimensionner considérablement la machine.
R : Oui, dans de nombreuses applications. Les servomoteurs offrent des profils de course programmables, leur permettant d'imiter les vitesses de formage lentes et les temps de séjour des systèmes hydrauliques. Ils offrent les capacités d'emboutissage profond de l'hydraulique combinées aux phases de rétraction et d'approche à grande vitesse des systèmes mécaniques, offrant ainsi une flexibilité inégalée dans l'atelier.
R : Un coussin de matrice applique une pression vers le haut contre l’anneau de support de pièce brute à l’intérieur de la matrice. Cette pression de maintien contrôlée empêche la tôle de se froisser lorsqu'elle est tirée dans la cavité de la matrice pendant les opérations d'emboutissage profond. Il gère le flux de matériaux et maintient l’intégrité des pièces dans des géométries complexes.
R : Une charge décentrée se produit lorsque les forces de formage ne sont pas parfaitement centrées sous le vérin, créant ainsi des moments de basculement importants. Vous devez sélectionner une conception à côté droit (cadre en H) avec des guides coulissants robustes à 8 points pour résister à ces forces. Les machines à châssis à espacement fléchissent de manière inégale sous des charges décentrées, détruisant les tolérances des pièces et accélérant l'usure des matrices.
R : Les machines à fort tonnage nécessitent des fosses en béton profondes pour loger les composants du châssis inférieur, les coussins de filière et les convoyeurs de ferraille. La fondation doit être en béton fortement armé conçu pour absorber les charges de choc dynamiques. Les tests de sol, les pompes de puisard pour la gestion des fluides et les coussinets d'isolation contre les vibrations sont des exigences techniques obligatoires avant l'installation.


