
Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-10-12 Origine : Site


Dans le domaine de l’emboutissage de gros volumes de métaux, la perfection technique est la clé du succès. Des oublis mineurs se traduisent par de graves goulets d’étranglement dans la production. Une panne d'outillage à 100 000 courses par heure détruit les marges, endommage les presses et interrompt les chaînes d'approvisionnement. Combler le fossé entre les modèles CAO théoriques et les réalités physiques de la presse reste un défi constant dans l'atelier. Les décideurs doivent évaluer si une proposition la conception progressive des matrices prend en compte les forces dynamiques, les opérations simultanées, l'alimentation continue des bandes métalliques et la maintenance à long terme avant la découpe de l'acier. Cette liste de contrôle fournit un cadre rigoureux pour évaluer les propositions d’outillage. En vérifiant la disposition des bandes, le séquençage des stations, la sélection des matériaux et l'intégration des capteurs, les équipes d'ingénierie peuvent valider la viabilité. Vous pouvez sélectionner des partenaires de fabrication capables de fournir des millions de cycles impeccables sans temps d'arrêt imprévu.
La disposition des bandes dicte la rentabilité : l'optimisation dès le départ de l'utilisation du matériau et de la précision de la progression évite des coûts de rebut excessifs et garantit une stabilité continue de la bande tout au long de la matrice.
L'exécution simultanée n'est pas négociable : les opérations séquentielles doivent être conçues pour équilibrer simultanément les forces de coupe et de formage en un seul coup, évitant ainsi une usure inégale de la matrice et une déflexion de la presse.
L'intégration des capteurs atténue les catastrophes : les tirages à grand volume nécessitent des capteurs intégrés dans la matrice pour la détection des bourrages d'alimentation et la prévention des chutes afin de protéger l'outil de l'autodestruction.
L'accessibilité à la maintenance définit la disponibilité : une conception de matrice progressive supérieure utilise des inserts modulaires à changement rapide pour les composants à forte usure, réduisant considérablement les temps d'arrêt lors de l'affûtage de routine.
Table des matières
La disposition des bandes constitue la base de toute opération d’emboutissage. L'évaluation se concentre sur la maximisation de l'utilisation du matériau tout en maintenant suffisamment de résistance de la bande de support pour alimenter avec précision la bande métallique continue. Une disposition défectueuse compromet l’ensemble du cycle de production, provoquant des problèmes d’alimentation et une instabilité dimensionnelle.
La matière première représente la plus grande dépense courante en matière d’emboutissage. Les ingénieurs calculent le pas et la largeur optimaux pour minimiser les déchets de squelette sans affaiblir le support. L’évaluation des stratégies d’imbrication par rapport au coût d’un stock de bobines plus large nécessite des calculs difficiles. Les configurations à double rangée ou les profils emboîtables réduisent considérablement les déchets lors de l'emboutissage de pièces métalliques complexes en grand volume. Vous devez analyser les exigences en matière de direction du grain. Le formage dans le sens du grain évite la fissuration des aciers à haute résistance, même si cela implique de sacrifier quelques points de pourcentage d'utilisation du matériau. La disposition doit équilibrer les économies de matériaux et les limites physiques du métal.
La sélection du type de support approprié dépend de la géométrie de la pièce. Les supports centraux assurent la stabilité des pièces symétriques, permettant un flux de matériaux uniforme. Les supports à un ou deux bords permettent un formage agressif par action latérale et un perçage de came. Concevoir correctement les élévateurs de matière maintient la bande parfaitement de niveau pendant l'avancement. Cela évite la reliure, la distorsion ou les bourrages d’alimentation. Les élévateurs de matière à ressort ou entraînés par l'azote doivent fournir une force ascendante suffisante pour dégager la matrice de la matrice sans provoquer de vibrations de la bande. Si la bande rebondit pendant le cycle d'alimentation, les broches pilotes manqueront leurs cibles, provoquant un bourrage.
Le pas de progression dicte la distance exacte à laquelle le matériau avance pendant chaque cycle de presse. Le calcul de cette dimension nécessite de prendre en compte la taille physique du flan, la largeur de la bande de connexion et l'espace requis entre les stations. Si le pas est trop serré, la bande se déchirera sous tension. S’il est trop lâche, le gaspillage de matériaux monte en flèche. Des avant-trous doivent être percés dès la première station. Ces trous s'engagent avec des broches pilotes à nez ogival dans les stations suivantes pour tirer la bande dans un alignement parfait avant que les poinçons de coupe n'entrent en contact. Le dimensionnement correct des avant-trous garantit que la bande peut être localisée avec précision sans déformer les bords du trou.
L'ingénierie de la disposition pour nécessiter un levage minimum de la bande permet des vitesses de presse plus rapides. Une portance excessive oblige la presse à fonctionner avec une course plus longue, limitant ainsi l'efficacité du nombre de coups par minute. Vérifiez que la course de la matrice s'adapte au jeu de la pièce sans surcourse excessive. Garder la progression serrée garantit une efficacité maximale et réduit l’usure des roulements à billes. Vous devez également tenir compte du Web extensible. Lors du dessin ou de la formation de détails profonds, la bande de support doit fléchir et s'étirer sans se casser. L'intégration de boucles d'expansion dans la conception du support absorbe cette consommation de matériau, gardant ainsi la distance globale constante.
Chaque station dans un Progressive Die effectue son fonctionnement sans compromettre l’intégrité de la bande. Les pièces métalliques complexes nécessitent une synchronisation parfaite pour maintenir la précision dimensionnelle.
Répartissez les opérations de tonnage lourd sur toute la longueur de la filière. Cela évite un chargement décentré sur le coulisseau de la presse. Une charge décentrée provoque une déflexion du vérin, entraînant une usure prématurée de la matrice et une épaisseur de pièce inégale. L'utilisation de longueurs de poinçon échelonnées réduit le choc d'impact initial. L'incrémentation des poinçons d'une fraction de l'épaisseur du matériau minimise le bruit acoustique et protège les roulements de presse des pics de tonnage massifs. Lorsque plusieurs poinçons frappent simultanément le matériau, la force de rupture peut endommager le cadre de la presse. L'échelonnement des longueurs de poinçon de quelques millièmes de pouce seulement divise cette force en incréments gérables.
Les aciers à haute résistance possèdent une mémoire matière importante. L'évaluation de la conception des stations de cintrage excessif ou des opérations de frappe contrecarre cette élasticité naturelle. L’examen des données d’analyse par éléments finis valide les stratégies de compensation du retour élastique avant de couper l’acier. S'appuyer sur des essais et des erreurs pendant la phase d'essai retarde les lancements de production. Vous devez concevoir les postes de formage avec des blocs à cames réglables ou des inserts calables. Cela permet aux outilleurs d'affiner l'angle de courbure excessive sur le fond de la presse sans retirer l'ensemble de l'outil de la machine.
La plaque de dévêtissage maintient le matériau à plat contre le bloc matrice pendant que les poinçons se rétractent. Sans une plaque de dévêtissage robuste, le matériau se soulèverait avec les poinçons, détruisant la bande porteuse et provoquant un bourrage massif. Les ingénieurs doivent calculer la force de dénudage exacte requise en fonction du périmètre de coupe total et de la résistance au cisaillement du matériau. Des ressorts hélicoïdaux robustes ou des bouteilles d'azote gazeux autonomes fournissent cette force. Les ressorts à l'azote offrent une empreinte plus compacte et fournissent toute la force dès le premier contact, ce qui les rend supérieurs pour les matériaux à haute résistance. La plaque de dévêtissage agit également comme un guide secondaire pour les poinçons de perçage minces, les empêchant de fléchir et de se casser sous de lourdes charges latérales.
Assurer des angles de dépouille et un dégagement adéquats dans les cavités de la matrice. Cela facilite une élimination fiable des déchets. La rétention des déchets, connue sous le nom de tirage de chutes, se produit lorsque les déchets adhèrent au poinçon et se rétractent dans la matrice. Cela détruit l'outil au coup suivant.
Incorporez des angles de cisaillement sur la face des poinçons de perçage pour briser l’aspiration du film d’huile.
Installez des broches d'éjection à ressort à l'intérieur du centre des poinçons pour pousser physiquement la balle vers le bas.
Utilisez des boutons de matrice en forme de cloche qui s'élargissent légèrement en dessous de la zone de coupe pour empêcher les limaces de s'empiler.
Intégrez des jets d'air ciblés synchronisés avec le coup de presse pour expulser les déchets hors de la zone de coupe.
Appliquez des systèmes de vide sous le sabot de filière pour tirer activement les limaces légères vers le bas de la goulotte à ferraille.
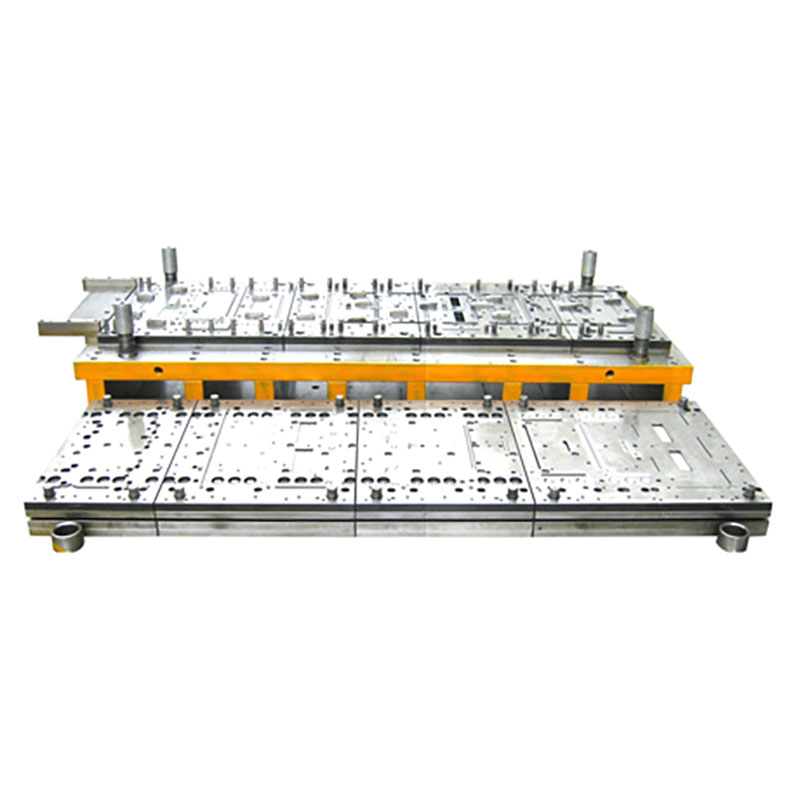
La production en grand volume exige des matériaux d'outillage qui résistent à l'usure, au grippage et à la fatigue. Le coût initial des matériaux haut de gamme compense les intervalles de maintenance prolongés.
La spécification du carbure de tungstène pour les poinçons à fort impact est obligatoire dans les tirages à très grand volume. Le carbure offre une résistance à l'usure exceptionnelle mais manque de ténacité pour supporter une déflexion latérale importante. La sélection des aciers à outils appropriés en fonction de leur ténacité garantit la longévité des outils. Vous devez faire correspondre le matériel d'outillage au mode de défaillance spécifique de cette station. Si un poinçon s’écaille, il a besoin de plus de ténacité. S’il perd rapidement son avantage, il a besoin d’une plus grande résistance à l’usure.
Matériel d'outillage |
Caractéristiques principales |
Application idéale dans les matrices progressives |
|---|---|---|
Acier à outils D2 |
Haute teneur en carbone, haute teneur en chrome. Bonne résistance à l'usure. |
Stations de découpage et de formage standards pour volumes modérés. |
Acier rapide M2 |
Excellente ténacité et équilibre à l’usure. |
Poinçons soumis à des impacts élevés et à des forces latérales modérées. |
CPM-10V |
Métallurgie des poudres. Résistance extrême à l’usure. |
Matrices de découpe à forte usure pour l'emboutissage de matériaux abrasifs. |
Carbure de tungstène |
Dureté maximale. Fragile sous les charges latérales. |
Poinçons de perçage et de découpage droits à très grand volume. |
L’évaluation des revêtements par dépôt physique en phase vapeur réduit la friction. Les revêtements tels que TiN, TiCN et TiAlN sont très efficaces lors de l'emboutissage de l'acier inoxydable ou de l'aluminium. Ces métaux ont naturellement tendance à se souder à froid sur l’acier à outils nu, un processus connu sous le nom de grippage. La vérification des spécifications de traitement thermique garantit que la ténacité du noyau est maintenue parallèlement à la dureté de la surface. Un poinçon avec une surface dure mais un noyau fragile se brise sous les vitesses de production. Le traitement cryogénique après le cycle initial de trempe et de revenu stabilise la microstructure de l’acier. Cela évite les changements dimensionnels des composants d’outillage au fil du temps et augmente la durée de vie globale en fatigue.
Travailler à des vitesses élevées sans surveillance continue présente des risques opérationnels. La conception doit intégrer nativement une technologie de capteurs pour arrêter instantanément la presse dès la détection d’une anomalie.
L'intégration de capteurs de proximité ou d'optiques laser vérifie que la bande métallique continue a progressé jusqu'au pas exact du micromillimètre. L'utilisation de broches pilotes avec des capteurs intégrés détecte si la bande est mal alignée avant la fermeture de la matrice. Si la goupille pilote ne peut pas pénétrer complètement dans le trou pilote, le capteur envoie un signal de défaut à la commande de la presse. Cela déclenche un arrêt d'urgence en quelques millisecondes, empêchant la matrice de briser les pièces à moitié formées.
L'intégration de dizaines de capteurs dans un seul outil nécessite une stratégie de câblage méticuleusement planifiée. Les fils lâches qui pendent de la chaussure supérieure seront inévitablement sectionnés par des composants en mouvement ou écrasés par de la ferraille malveillante. Les ingénieurs doivent concevoir des canaux dédiés fraisés directement dans le sabot de la matrice pour acheminer les câbles des capteurs en toute sécurité. La consolidation de toutes les connexions du capteur dans une boîte de jonction robuste et scellée montée sur le côté de l'outil simplifie le processus de configuration. Lorsque l'outil est chargé dans la presse, l'opérateur n'a besoin que de connecter un seul câble ombilical multibroches pour interfacer l'outil avec le système de contrôle de la presse. Cela élimine les erreurs de câblage et réduit considérablement le temps de changement.
La conception de capteurs optiques ou acoustiques confirme que la pièce finale s'est séparée avec succès du support. Une pièce laissée dans le bloc matrice provoque de graves dommages lors du coup suivant. La surveillance des chutes à ferraille évite les sauvegardes. Si les balles s'accumulent dans la goulotte, elles finissent par écraser la matrice et briser les poinçons. Des moniteurs de tonnage piézoélectriques installés dans le châssis de la presse suivent la force de chaque coup. Si un poinçon se brise ou si une balle tire, la signature du tonnage change instantanément. Le moniteur détecte cet écart et arrête la presse avant le cycle suivant.
Chaque outil nécessite finalement un affûtage et un entretien de routine. La conception doit permettre aux outilleurs d'entretenir la matrice rapidement sans retirer l'intégralité du sabot de la presse.
L'évaluation de l'utilisation de blocs de matrice segmentés et d'inserts de poinçon permet aux équipes de maintenance de remplacer les composants usés en quelques minutes. S'assurer que les inserts sont clavetés ou goujons garantit un alignement infaillible et reproductible. Les outilleurs ne devraient pas avoir besoin d'indiquer ou d'aligner manuellement les composants de coupe lors d'un changement à mi-parcours. La conception modulaire transforme une réparation de plusieurs heures en un arrêt rapide au stand.
L'alignement entre les patins supérieurs et inférieurs repose entièrement sur les broches de guidage et les bagues. Pour les opérations à grande vitesse, les bagues en bronze massif standard génèrent trop de friction et de chaleur, entraînant une dilatation thermique et une liaison. La spécification de broches de guidage à roulement à billes préchargées élimine ce problème. Les systèmes à roulements à billes assurent un alignement sans jeu, garantissant que les poinçons pénètrent dans la matrice parfaitement centrés à chaque course. Cet alignement précis est essentiel lorsque vous travaillez avec des matériaux minces qui nécessitent des jeux de coupe extrêmement serrés. Les ingénieurs doivent également spécifier la longueur correcte des broches afin que les broches de guidage restent entièrement engagées dans les bagues avant que les poinçons n'entrent en contact avec le matériau.
Vérifier que la conception inclut une durée d’affûtage adéquate sur tous les composants de coupe prolonge la durée de vie totale. La normalisation des plaques de calage permet aux techniciens de restaurer facilement les hauteurs des poinçons et des matrices après un meulage de maintenance. Lorsqu'un poinçon est meulé de quelques millièmes de pouce, une cale correspondante doit être placée derrière lui pour maintenir la profondeur de formage exacte. Concevez la plaque de dévêtissage avec des fenêtres amovibles. Cela donne aux outilleurs un accès direct aux poinçons de perçage sans avoir à déboulonner l'ensemble du lourd ensemble de dévissage du sabot supérieur.

La sélection d'un partenaire en outillage nécessite de regarder au-delà du fichier CAO. Vous devez évaluer leurs processus de validation, leur rigueur technique et leurs capacités de fabrication.
L'exigence de simulations cinématiques et la réalisation d'études de faisabilité prouvent que la conception fonctionne dans un environnement virtuel avant la construction. L'analyse par éléments finis prédit l'amincissement, la déchirure et le retour élastique du matériau. Les fournisseurs d’outillage qui ignorent la simulation s’appuient sur des méthodes d’essais et d’erreurs obsolètes. Cela conduit à des boucles d’essais sans fin, à des dates de livraison manquées et à des outils qui ne fonctionnent jamais à la vitesse indiquée. Exigez de consulter les rapports de simulation pour les stations de formage les plus complexes. Recherchez les pourcentages de dilution qui dépassent les limites de sécurité du matériau.
La validation de la logique du fournisseur est nécessaire. Ont-ils objectivement analysé si la géométrie et le volume de la pièce justifient une configuration progressive ? Parfois, une matrice de transfert offre un meilleur contrôle dimensionnel pour les éléments emboutis qui doivent être séparés précocement de la bande. Un partenaire compétent recommande le bon processus en fonction de la physique et du volume de production. Ils calculeront les limites de tonnage inverse de vos presses spécifiques pour garantir que l'outil n'endommagera pas votre équipement.
Il est obligatoire de revoir les capacités de presse internes du fournisseur pour les essais de matrices aux vitesses de production réelles. Faire fonctionner une presse lentement ne reproduit pas les forces dynamiques, la génération de chaleur et la dynamique de perte de ferraille d'un fonctionnement de 100 coups par minute. L'établissement de protocoles FAI stricts, y compris les exigences de l'indice de capacité des processus, garantit que l'outil produit des pièces dans les limites de tolérance de manière cohérente. Le fournisseur doit exécuter une bande continue d'au moins plusieurs milliers de pièces sans s'arrêter pour prouver que la dynamique d'évacuation et d'alimentation des déchets est stable.
Vérifiez vos propositions d'outillage actuelles par rapport à cette liste de contrôle d'implantation et d'intégration de capteurs pour identifier les points de défaillance potentiels avant de couper l'acier.
Demandez des simulations cinématiques et des rapports FEA à vos fournisseurs d'outillage pour valider la compensation du retour élastique et la faisabilité du formage.
Standardisez les exigences d’intégration des capteurs dans toutes les futures constructions de matrices à grand volume pour protéger vos actifs de presse contre les pannes catastrophiques.
Mettez en œuvre des stratégies d'insertion modulaires pour les composants à forte usure afin de réduire les temps d'arrêt pour maintenance sur l'atelier de presse.
R : Les délais de livraison standard varient de 8 à 16 semaines. Le calendrier exact dépend fortement de la complexité de la pièce, du nombre de stations et de l'intégration de capteurs intégrés. Les phases d'essai avancées, y compris les simulations de production à pleine vitesse et les ajustements FAI, prolongent le calendrier mais garantissent une fiabilité à long terme dans l'atelier.
R : Les filières progressives gèrent l'alimentation continue et à grande vitesse de bobines de pièces complexes plates ou modérément formées. Des matrices de transfert sont nécessaires pour l'emboutissage profond ou pour les pièces qui doivent être séparées précocement de la bande. Cela permet à la pièce de se déplacer entre des stations indépendantes sans la restriction d'une bande porteuse continue.
R : Les références de l’industrie visent généralement une utilisation des matériaux de 70 à 85 %. Les stratégies d'imbrication de pièces ont un impact important sur cette métrique. Même si une utilisation accrue réduit le gaspillage de matières premières, les ingénieurs doivent s'assurer que la bande de squelette restante conserve suffisamment de résistance pour passer avec précision dans la presse sans se déformer ni se déformer sous la tension.
R : Les ingénieurs utilisent des stations de cintrage excessif, des opérations de frappe et des simulations FEA pour prédire et contrecarrer l'élasticité naturelle des métaux à haute résistance. En pliant intentionnellement le matériau légèrement au-delà de l'angle cible, le métal se détend dans la tolérance dimensionnelle précise requise immédiatement après sa sortie de la station de formage.
R : Les causes de défaillance les plus fréquentes comprennent l'arrachage de bouchons, les problèmes d'alimentation en matériau, le grippage et la rupture par fatigue. Des forces de coupe déséquilibrées provoquent une déviation importante de la presse. Cela entraîne des poinçons brisés, des matrices de matrices endommagées et une usure excessive des roulements de presse s'ils ne sont pas correctement atténués pendant la phase d'ingénierie initiale.
R : Les capteurs pilotes et les moniteurs d'éjection suivent en permanence la position de la bande et la sortie de la pièce. Si un bourrage se produit ou si une pièce ne parvient pas à être éjectée, les capteurs communiquent avec la commande de la presse pour déclencher un arrêt d'urgence en quelques millisecondes. Cela arrête le vérin avant qu'il ne se ferme sur une obstruction, évitant ainsi les pannes de l'outil.


