
ビュー: 0 著者: サイト編集者 公開時間: 2026-10-12 起源: サイト


大量の金属スタンピングでは、エンジニアリングの完璧さが成功を左右します。些細な見落としが重なり、重大な生産上のボトルネックを引き起こします。毎時 100,000 ストロークで工具が故障すると、マージンが破壊され、印刷機が損傷し、サプライチェーンが停止します。理論上の CAD モデルと物理的な印刷機の現実の間のギャップを埋めることは、依然として製造現場での絶え間ない課題です。意思決定者は、提案された内容が適切かどうかを評価する必要があります。 順送金型の設計 では、動的力、同時操作、連続的な金属ストリップの供給、鋼を切断する前の長期メンテナンスが考慮されています。このチェックリストは、ツールの提案を評価するための厳密なフレームワークを提供します。ストリップのレイアウト、ステーションの順序付け、材料の選択、センサーの統合を監査することで、エンジニアリング チームは実行可能性を検証できます。予期せぬダウンタイムを発生させることなく、何百万もの完璧なサイクルを提供できる製造パートナーを選択できます。
ストリップのレイアウトが収益性を左右する: 材料の利用と進行精度を事前に最適化することで、過剰なスクラップコストを防ぎ、ダイ全体での連続的なストリップの安定性を保証します。
同時実行には交渉の余地はありません。連続操作は、シングル ストロークで同時に切断力と成形力のバランスをとり、不均一な金型の磨耗やプレスのたわみを防ぐように設計する必要があります。
センサーの統合により大惨事を軽減: 大量生産には、ツールの自己破壊を防ぐために、ミスフィード検出とスラグ引き込み防止用の統合型インダイ センサーが必要です。
メンテナンスのしやすさが稼働時間を定義: 優れた順送金型設計では、高摩耗部品用のモジュール式クイックチェンジインサートを利用し、日常的な研磨時のダウンタイムを大幅に削減します。
目次
ストリップのレイアウトは、あらゆるスタンピング操作の基礎を形成します。評価は、連続金属ストリップを正確に供給するのに十分なキャリアウェブ強度を維持しながら、材料の利用を最大化することに焦点を当てています。レイアウトに欠陥があると、生産全体が損なわれ、供給の問題や寸法の不安定性が引き起こされます。
スタンピングにおいては原材料が継続的な最大の費用となります。エンジニアは、キャリアを弱めることなくスケルトンのスクラップを最小限に抑えるために、最適なピッチと幅を計算します。より広いコイルストックのコストに対してネスティング戦略を評価するには、難しい計算が必要です。 2 列のレイアウトまたはインターロック プロファイルにより、大量の複雑な金属部品をプレス加工する際の無駄が大幅に削減されます。粒子方向の要件を分析する必要があります。粒子全体に沿って成形すると、たとえ材料利用率が数パーセント犠牲になっても、高張力鋼の亀裂が防止されます。レイアウトでは、材料の節約と金属の物理的制限のバランスをとる必要があります。
適切なキャリア タイプの選択は、部品の形状によって異なります。中央のキャリアは対称部品に安定性をもたらし、材料の流れを均一にします。シングルエッジまたはダブルエッジのキャリアにより、積極的なサイドアクション成形とカムピアッシングが可能になります。ストックリフターを正しく設計することで、前進中にストリップを完全に水平に保ちます。これにより、束縛、歪み、給紙詰まりを防ぎます。スプリング式または窒素駆動のストックリフターは、ストリップの振動を誘発することなくダイマトリックスを通過するのに十分な上向きの力を提供する必要があります。フィードサイクル中にストリップが跳ねると、パイロットピンがターゲットを外してミスフィードが発生します。
進行ピッチは、各プレス サイクル中に材料が前方に移動する正確な距離を決定します。この寸法を計算するには、ブランクの物理的なサイズ、接続ウェブの幅、ステーション間に必要なクリアランスを考慮する必要があります。ピッチが狭すぎると、張力によりウェブが破れてしまいます。緩すぎると、材料廃棄物が急増します。下穴は最初のステーションで開ける必要があります。これらの穴は後続のステーションで弾頭付きパイロット ピンと係合し、切断パンチが接触する前にストリップを完全な位置に引き込みます。パイロット穴のサイズを正しく設定すると、穴の端を歪めることなくストリップを正確に配置できます。
ストリップのリフトを最小限に抑えるようにレイアウトを設計することで、プレス速度が向上します。過剰な揚力により、プレスはより長いストロークで動作することになり、1 分あたりのストローク効率が制限されます。過剰なオーバートラベルを発生させずに、金型ストロークが部品クリアランスに対応していることを検証します。進行をタイトに保つことで最大の効率が確保され、プレスベアリングの摩耗が軽減されます。ストレッチウェブも考慮する必要があります。深いフィーチャーを描画または形成する場合、キャリアウェブは切れることなく曲げたり伸ばしたりする必要があります。キャリアの設計に拡張ループを組み込むことで、この材料の引き込みが吸収され、全体のピッチ距離が一定に保たれます。
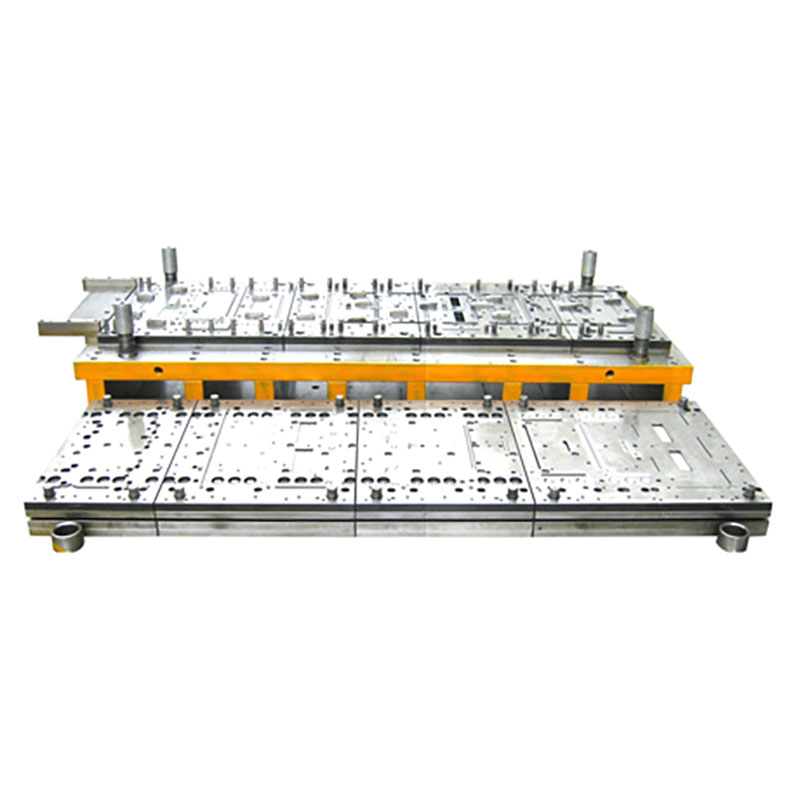
内の各駅 プログレッシブダイは、 ストリップの完全性を損なうことなく動作を実行します。複雑な金属部品は、寸法精度を維持するために完璧な同期を必要とします。
重量トン数の作業をダイの長さ全体に分散します。これにより、プレスラムに偏った荷重がかかるのを防ぎます。中心から外れた荷重はラムのたわみを引き起こし、金型の早期摩耗や部品の厚さの不均一につながります。パンチの長さをずらして配置することで、初期衝撃を軽減します。材料の厚さの何分の1かでパンチをステップすることで、音響ノイズが最小限に抑えられ、プレスのベアリングを大量のトン数のスパイクから保護します。複数のパンチが同時に材料に当たると、スナップスルーの力によりプレスフレームが損傷する可能性があります。パンチの長さをわずか 1,000 分の 1 インチずらすと、この力が管理可能な増分に分割されます。
高張力鋼は、大きな材料記憶を持っています。過剰な曲げステーションまたはコイニング操作の設計を評価すると、この自然な弾性が妨げられます。有限要素解析データをレビューすることで、鋼を切断する前にスプリングバック補償戦略を検証します。試用段階で試行錯誤に頼ると、製品の立ち上げが遅れます。調整可能なカム ブロックまたはシム可能なインサートを備えた成形ステーションを設計する必要があります。これにより、工具メーカーは工具全体を機械から引き抜かずに、プレスフロアでのオーバーベンド角度を微調整することができます。
ストリッパー プレートは、パンチが後退している間、材料をダイ ブロックに対して平らに保持します。頑丈なストリッパー プレートがないと、材料がパンチとともに持ち上がり、キャリア ウェブが破壊され、大規模な詰まりが発生します。エンジニアは、切断周囲の合計と材料のせん断強度に基づいて、必要な正確な剥離力を計算する必要があります。頑丈なコイル スプリングまたは内蔵型窒素ガス シリンダーがこの力を提供します。窒素スプリングは設置面積がよりコンパクトで、最初の接触時に最大限の力を発揮するため、高強度材料に優れています。ストリッパー プレートは、細いピアス パンチの二次ガイドとしても機能し、大きな横荷重がかかったときにパンチがたわんだり折れたりするのを防ぎます。
ダイキャビティ内の適切な抜き勾配とクリアランスを確保してください。これにより、確実にスクラップを排出することが容易になります。スラグ引きとして知られるスクラップの滞留は、スクラップがパンチに付着し、ダイの中に引っ込むときに発生します。これにより、次のストロークでツールが破壊されます。
油膜の吸引を遮断するために、穴あけパンチの面にせん断角を組み込みます。
パンチの中心の内側にバネ仕掛けのエジェクター ピンを取り付けて、スラグを物理的に押し下げます。
スラッグが堆積するのを防ぐために、切断ランドの下でわずかに広がるベルマウス型のダイボタンを使用してください。
プレスストロークに合わせてターゲットを絞ったエアブラストを統合し、切断ゾーンからスクラップを吹き飛ばします。
ダイシューの下に真空システムを適用して、軽量のスラグを積極的にスクラップシュートに引き込みます。
大量生産には、摩耗、かじり、疲労に強い工具材料が必要です。プレミアム材料の初期費用は、延長されたメンテナンス間隔を相殺します。
超大量生産では、高衝撃パンチにタングステンカーバイドを指定することが必須です。カーバイドは優れた耐摩耗性を備えていますが、深刻な横方向のたわみに対処できるほどの靭性がありません。靭性に基づいて適切な工具鋼を選択することで、工具の寿命が保証されます。ツーリング材料をそのステーションの特定の故障モードに適合させる必要があります。パンチが欠けている場合は、より高い靭性が必要です。切れ味がすぐに失われる場合は、より高い耐摩耗性が必要です。
工具材料 |
主な特徴 |
順送金型での理想的な用途 |
|---|---|---|
D2 工具鋼 |
高炭素、高クロム。優れた耐摩耗性。 |
中量向けの標準的なブランキングおよびフォーミングステーション。 |
M2ハイス鋼 |
靭性と摩耗バランスに優れています。 |
強い衝撃と中程度の横方向の力を受けるパンチ。 |
CPM-10V |
粉末冶金。極度の耐摩耗性。 |
研磨材をスタンピングする耐摩耗性の切削マトリックス。 |
炭化タングステン |
最高の硬さ。側面荷重を受けると脆くなる。 |
超大量のストレートピアスとブランキングパンチ。 |
物理蒸着コーティングを評価すると、摩擦が軽減されます。 TiN、TiCN、TiAlN などのコーティングは、ステンレス鋼やアルミニウムのプレス加工に非常に効果的です。これらの金属は本来、むき出しの工具鋼に冷間溶接される傾向があり、かじりとして知られるプロセスです。熱処理仕様を検証することで、表面硬度とともに中心部の靭性が維持されることが保証されます。表面は硬いが芯が脆いパンチは、生産速度が低下すると粉々になってしまいます。最初の焼入れおよび焼き戻しサイクル後の極低温処理により、鋼の微細構造が安定します。これにより、時間の経過に伴う工具コンポーネントの寸法変化が防止され、全体的な疲労寿命が長くなります。
継続的な監視を行わずに高速で動作すると、運用上のリスクが生じます。設計には、異常を検出したときに印刷機を即座に停止するセンサー技術をネイティブに組み込む必要があります。
近接センサーまたはレーザー光学系を統合することで、連続金属ストリップが正確なマイクロミリメートルピッチまで前進したことを確認します。センサー内蔵のパイロットピンを利用することで、金型が閉じる前にストリップの位置ずれを検出します。パイロットピンがパイロット穴に完全に挿入できない場合、センサーはプレス制御装置に故障信号を送信します。これにより、数ミリ秒以内に緊急停止がトリガーされ、金型が成形途中の部品を破壊するのを防ぎます。
数十のセンサーを 1 つのツールに統合するには、綿密に計画された配線戦略が必要です。アッパーシューズからぶら下がっている緩んだワイヤーは、可動コンポーネントによって切断されたり、不正なスクラップ金属によって押しつぶされたりする可能性があります。エンジニアは、センサーケーブルを安全に配線するために、ダイシューに直接フライス加工された専用のチャネルを設計する必要があります。すべてのセンサー接続をツールの側面に取り付けられた頑丈な密閉ジャンクション ボックスに統合することで、セットアップ プロセスが簡素化されます。ツールがプレスに装填されるとき、オペレーターは 1 本のマルチピン アンビリカル ケーブルを接続するだけでツールとプレス制御システムを接続できます。これにより配線ミスがなくなり、段取り替え時間が大幅に短縮されます。
光学センサーまたは音響センサーを設計すると、最終部品がキャリアから正常に分離されたことが確認されます。ダイブロック内に部品が残ると、その後のストロークで重大な損傷を引き起こします。スクラップシュートを監視することでバックアップを防止します。スラッグがシュート内に蓄積すると、最終的にはダイマトリックスを粉砕し、鋭いパンチを粉砕します。プレスフレームに設置された圧電トン数モニターは、あらゆるストロークの力を追跡します。パンチが壊れたり、スラッグが引っ張られたりすると、トン数の特徴が即座に変化します。モニターはこの偏差を検出し、次のサイクルの前にプレスを停止します。
どの工具も最終的には研ぎと定期的なメンテナンスが必要になります。この設計では、工具メーカーがシュー全体をプレス機から取り外すことなく、金型を迅速に整備できるようにする必要があります。
セグメント化されたダイブロックとパンチインサートの使用を評価することで、メンテナンスチームは摩耗したコンポーネントを数分で交換できるようになります。インサートにキーやダボが付いていることを確認することで、確実で再現性のある位置合わせが保証されます。工具メーカーは、途中での切り替え中に切削コンポーネントを指示したり、手動で位置合わせしたりする必要はありません。モジュラー設計により、数時間かかる修理が素早いピットストップに変わります。
上部ダイシューと下部ダイシューの間の位置合わせは、完全にガイドピンとブッシュに依存します。高速動作の場合、標準のソリッドブロンズブッシュは摩擦と熱を過剰に発生させ、熱膨張や結合を引き起こします。プリロードされたボールベアリング ガイド ピンを指定すると、この問題は解消されます。ボールベアリング システムはゼロクリアランスのアライメントを提供し、パンチがすべてのストロークごとに完全に中央に配置されてダイ マトリックスに入るようにします。この厳密な位置合わせは、非常に狭い切断クリアランスを必要とする薄い材料を扱う場合に非常に重要です。エンジニアは、パンチが材料に接触する前にガイド ピンがブッシュに完全に係合した状態を維持できるように、正しいピンの長さも指定する必要があります。
すべての切断コンポーネントに適切な研磨寿命が設計に含まれていることを確認することで、全体の寿命が延びます。シムプレートを標準化することで、技術者はメンテナンス研削後にパンチとダイの高さを簡単に復元できます。パンチを数千分の 1 インチだけ研磨する場合、正確な成形深さを維持するために対応するシムをパンチの後ろに配置する必要があります。取り外し可能な窓を備えたストリッパー プレートを設計します。これにより、工具メーカーは、上部シューから重いストリッパー アセンブリ全体のボルトを外さなくても、ピアシング パンチに直接アクセスできるようになります。

ツール パートナーを選択するには、CAD ファイル以外にも目を向ける必要があります。検証プロセス、エンジニアリングの厳密さ、製造能力を評価する必要があります。
運動学的シミュレーションを要求し、実現可能性調査を行うことで、構築前に仮想環境で設計が機能することが証明されます。有限要素解析は、材料の薄化、引き裂き、スプリングバックを予測します。シミュレーションを省略するツール ベンダーは、時代遅れの試行錯誤方法に依存しています。これにより、無限の試用ループが発生し、納期を逃し、見積もられた速度でツールが完全に実行されなくなる可能性があります。最も複雑な成形ステーションのシミュレーション レポートを確認したいと要求します。材料の安全限界を超える薄化率を探してください。
ベンダーのロジックを検証する必要があります。彼らは部品の形状と体積が進歩的なセットアップを正当化するかどうかを客観的に分析しましたか?場合によっては、トランスファ ダイを使用すると、ストリップから早期に分離する必要がある深絞りフィーチャの寸法制御が向上することがあります。有能なパートナーは、物理学と生産量に基づいて適切なプロセスを推奨します。ツールが機器に損傷を与えないように、特定のプレス機の逆トン数制限を計算します。
実際の生産速度での金型のトライアウトに関するベンダーの社内プレス機能をレビューすることは必須です。プレス機をゆっくりとジョギングしても、1 分あたり 100 ストロークの動的力、発熱、およびスクラップ排出のダイナミクスは再現されません。プロセス能力指数要件を含む厳格な FAI プロトコルを確立することで、ツールが一貫して許容範囲内で部品を生産できるようになります。ベンダーは、スクラップの排出と供給のダイナミクスが安定していることを証明するために、少なくとも数千の部品の連続ストリップを停止することなく実行する必要があります。
このレイアウトとセンサー統合チェックリストに照らして現在の工具提案を監査し、鋼を切断する前に潜在的な障害点を特定します。
スプリングバック補償と成形の実現可能性を検証するには、工具ベンダーに運動学シミュレーションと FEA レポートをリクエストしてください。
将来のすべての大量生産金型構築にわたってセンサー統合要件を標準化し、印刷機資産を壊滅的なクラッシュから保護します。
摩耗しやすい部品に対してモジュール式インサート戦略を導入し、プレスフロアでのメンテナンスのダウンタイムを削減します。
A: 標準リードタイムは 8 ~ 16 週間です。正確なタイムラインは、部品の複雑さ、ステーションの数、およびインダイセンサーの統合に大きく依存します。フルスピードの生産シミュレーションや FAI 調整を含む高度なトライアウト フェーズにより、スケジュールは延長されますが、製造現場での長期的な信頼性が確保されます。
A: 順送金型は、平坦な部品や適度に成形された複雑な部品の高速連続コイル供給を処理します。トランスファダイスは、深絞り加工やストリップから早期に分離する必要がある部品に必要です。これにより、部品は連続キャリアウェブの制限を受けることなく、独立したステーション間を移動できるようになります。
A: 業界のベンチマークは通常、70% ~ 85% の材料使用率を目標としています。パーツのネスト戦略は、この指標に大きな影響を与えます。利用率が高くなると原材料の無駄が減りますが、エンジニアは残りのスケルトンウェブが張力下で歪みや座屈を起こすことなくプレス機に正確に送り込むのに十分な強度を保持していることを確認する必要があります。
A: エンジニアは、過剰曲げステーション、コイニング操作、FEA シミュレーションを使用して、高強度金属の自然な弾性を予測し、それに対抗します。ターゲット角度をわずかに超えて材料を意図的に曲げることにより、金属は成形ステーションを出た直後に必要な正確な寸法公差に緩和されます。
A: 最も一般的な故障の原因には、スラグの引き込み、材料の供給ミス、かじり、疲労破壊が含まれます。切削力のバランスが崩れると、プレスのたわみが大きくなります。これは、初期エンジニアリング段階で適切に軽減されないと、パンチの粉砕、ダイマトリックスの損傷、プレスベアリングの過度の摩耗につながります。
A: パイロット センサーと排出モニターは、ストリップの位置と部品の排出を継続的に追跡します。ミスフィードが発生した場合、または部品の排出に失敗した場合、センサーがプレス制御と通信して、ミリ秒以内に緊急停止をトリガーします。これにより、ラムが障害物で閉じる前に停止し、工具のクラッシュを防ぎます。


