
Aantal keren bekeken: 0 Auteur: Site-editor Publicatietijd: 12-10-2026 Herkomst: Locatie


Bij het stempelen van grote volumes metaal bepaalt technische perfectie het succes. Kleine vergissingen leiden tot ernstige productieknelpunten. Een gereedschapsfout bij 100.000 slagen per uur vernietigt de marges, beschadigt persen en legt de toeleveringsketens stil. Het overbruggen van de kloof tussen theoretische CAD-modellen en de realiteit van de fysieke pers blijft een constante uitdaging op de werkvloer. Beslissers moeten beoordelen of een voorstel wordt ingediend Het progressieve matrijsontwerp houdt rekening met dynamische krachten, gelijktijdige bewerkingen, continue toevoer van metaalstrips en langdurig onderhoud vóór het snijden van staal. Deze checklist biedt een strikt raamwerk voor het evalueren van toolingvoorstellen. Door striplay-outs, stationvolgorde, materiaalselectie en sensorintegratie te controleren, kunnen technische teams de levensvatbaarheid valideren. U kunt productiepartners selecteren die in staat zijn miljoenen foutloze cycli te leveren zonder onverwachte stilstand.
De stripindeling bepaalt de winstgevendheid: het vooraf optimaliseren van het materiaalgebruik en de voortgangsnauwkeurigheid voorkomt buitensporige schrootkosten en garandeert een continue stripstabiliteit door de hele matrijs.
Gelijktijdige uitvoering is niet bespreekbaar: Opeenvolgende bewerkingen moeten worden ontworpen om de snij- en vormkrachten tegelijkertijd in één enkele slag te balanceren, waardoor ongelijkmatige matrijsslijtage en doorbuiging van de pers worden voorkomen.
Sensorintegratie vermindert catastrofes: Voor runs met grote volumes zijn geïntegreerde sensoren in de matrijs nodig voor detectie van verkeerde invoer en preventie van slug-pull om het gereedschap tegen zelfvernietiging te beschermen.
Toegankelijkheid voor onderhoud definieert uptime: Een superieur progressief matrijsontwerp maakt gebruik van modulaire, snel verwisselbare wisselplaten voor onderdelen met een hoge slijtage, waardoor de uitvaltijd tijdens routinematig slijpen drastisch wordt verminderd.
Inhoudsopgave
De stripindeling vormt de basis van elke stempelbewerking. De evaluatie is gericht op het maximaliseren van het materiaalgebruik, terwijl er voldoende sterkte van het draagweb behouden blijft om de doorlopende metalen strip nauwkeurig aan te voeren. Een gebrekkige lay-out brengt de hele productierun in gevaar, wat toevoerproblemen en dimensionale instabiliteit veroorzaakt.
Grondstoffen vertegenwoordigen de grootste lopende kosten bij het stempelen. Ingenieurs berekenen de optimale steek en breedte om skeletafval te minimaliseren zonder de drager te verzwakken. Het evalueren van neststrategieën tegen de kosten van een bredere spoelvoorraad vereist harde wiskunde. Lay-outs met dubbele rijen of in elkaar grijpende profielen verminderen de hoeveelheid afval drastisch bij het stempelen van complexe metalen onderdelen met grote volumes. U moet de vereisten voor de graanrichting analyseren. Het vormen over de korrel voorkomt scheuren in hogesterktestaalsoorten, zelfs als dit betekent dat er een paar procentpunten aan materiaalgebruik moet worden opgeofferd. De lay-out moet de materiaalbesparingen in evenwicht brengen met de fysieke grenzen van het metaal.
Het selecteren van het juiste dragertype is afhankelijk van de onderdeelgeometrie. Centrale dragers bieden stabiliteit voor symmetrische onderdelen, waardoor een gelijkmatige materiaalstroom mogelijk is. Dragers met enkele of dubbele rand maken agressieve zijwaartse vorming en nokkenpiercing mogelijk. Door stockheffers op de juiste manier te ontwerpen, blijft de strip tijdens het voortbewegen perfect waterpas. Dit voorkomt inbinden, vervormen of invoerstoringen. Veerbelaste of door stikstof aangedreven materiaalheffers moeten voldoende opwaartse kracht leveren om de matrijsmatrix vrij te maken zonder trillingen van de strip te veroorzaken. Als de strip tijdens de invoercyclus stuitert, missen de pilotpennen hun doel, waardoor een papierstoring ontstaat.
De voortgangspoed bepaalt de exacte afstand die het materiaal voorwaarts beweegt tijdens elke perscyclus. Voor het berekenen van deze afmeting moet rekening worden gehouden met de fysieke grootte van de plano, de breedte van het verbindingsweb en de vereiste afstand tussen de stations. Als de spoed te strak is, zal het web onder spanning scheuren. Als het te los zit, schiet het materiaalafval omhoog. In het allereerste station moeten pilotgaten worden geponst. Deze gaten grijpen in de daaropvolgende stations aan op pilotpennen met kogelvormige neus om de strip perfect uitgelijnd te trekken voordat de snijponsen contact maken. Door de geleidegaten correct te dimensioneren, kan de strip nauwkeurig worden geplaatst zonder de randen van het gat te vervormen.
Door de lay-out zodanig te ontwerpen dat een minimale striplift nodig is, zijn hogere perssnelheden mogelijk. Overmatige lift dwingt de pers om met een langere slag te werken, waardoor de efficiëntie van het aantal slagen per minuut wordt beperkt. Valideer dat de matrijsslag de speling van het onderdeel mogelijk maakt zonder overmatige verplaatsing. Het strak houden van de progressie zorgt voor maximale efficiëntie en vermindert slijtage aan perslagers. Je moet ook rekening houden met het stretchweb. Bij het tekenen of vormen van diepe elementen moet het draagweb buigen en strekken zonder te breken. Door expansielussen in het dragerontwerp op te nemen, wordt deze materiaaltrek geabsorbeerd, waardoor de totale steekafstand constant blijft.
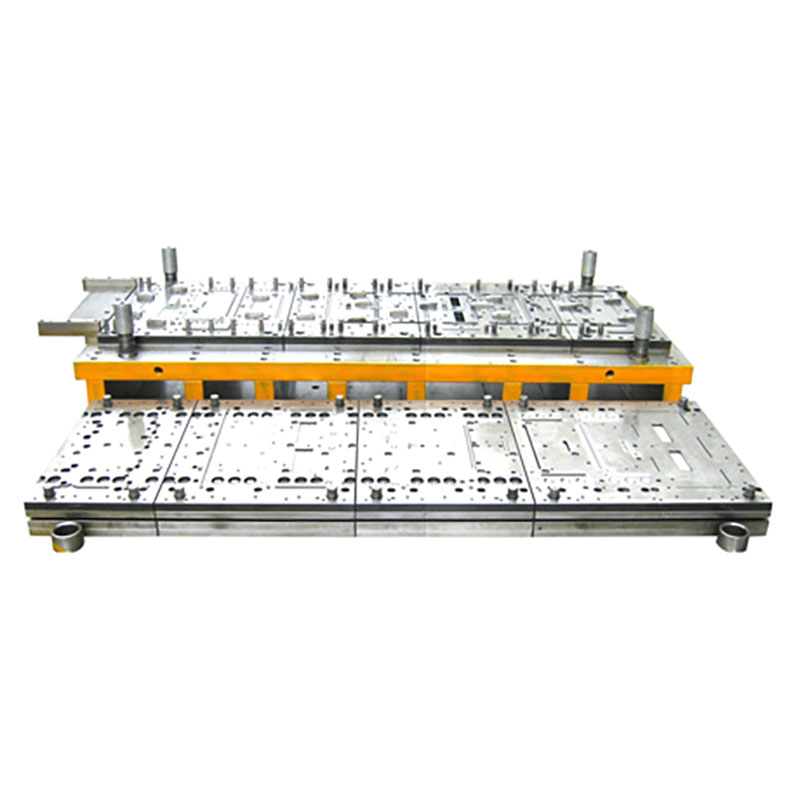
Elk station in een Progressive Die voert zijn werking uit zonder de integriteit van de strip in gevaar te brengen. Complexe metalen onderdelen vereisen een feilloze synchronisatie om de maatnauwkeurigheid te behouden.
Verdeel zware tonnageoperaties over de lengte van de matrijs. Dit voorkomt excentrisch laden van de persram. Niet-gecentreerde belasting veroorzaakt doorbuiging van de ram, wat leidt tot voortijdige matrijsslijtage en ongelijkmatige onderdeeldikte. Het gebruik van gespreide stootlengtes vermindert de initiële impactschok. Het stapsgewijs aanbrengen van stoten met een fractie van de materiaaldikte minimaliseert het akoestische geluid en beschermt de perslagers tegen enorme tonnagepieken. Wanneer meerdere ponsen tegelijkertijd op het materiaal slaan, kan de doorbreekkracht het persframe beschadigen. Door de ponslengten slechts een paar duizendsten van een inch te spreiden, wordt deze kracht in beheersbare stappen verdeeld.
Hoogsterkte staalsoorten beschikken over een aanzienlijk materiaalgeheugen. Het evalueren van het ontwerp voor overbuigstations of muntbewerkingen gaat deze natuurlijke elasticiteit tegen. Het beoordelen van de eindige-elementenanalysegegevens valideert strategieën voor terugveringscompensatie voordat staal wordt gesneden. Vertrouwen op vallen en opstaan tijdens de proeffase vertraagt de productielancering. U moet de vormstations ontwerpen met verstelbare nokkenblokken of opvulbare inzetstukken. Hierdoor kunnen gereedschapmakers de overbuighoek op de persvloer nauwkeurig afstellen zonder het hele gereedschap uit de machine te trekken.
De stripplaat houdt het materiaal plat tegen het matrijsblok terwijl de stempels zich terugtrekken. Zonder een robuuste stripplaat zou het materiaal met de ponsen omhoog komen, waardoor het draagweb kapot zou gaan en een enorme opstopping zou ontstaan. Ingenieurs moeten de exacte benodigde stripkracht berekenen op basis van de totale snijomtrek en de schuifsterkte van het materiaal. Zware spiraalveren of onafhankelijke stikstofgascilinders zorgen voor deze kracht. Stikstofveren hebben een compactere voetafdruk en leveren volledige kracht bij het eerste contact, waardoor ze superieur zijn voor materialen met een hoge sterkte. De stripplaat fungeert ook als secundaire geleider voor slanke doorsteekstoten, waardoor wordt voorkomen dat ze doorbuigen en breken onder zware zijbelastingen.
Zorg voor voldoende trekhoeken en speling in de matrijsholten. Dit maakt een betrouwbare schrootafvoer mogelijk. Het vasthouden van schroot, bekend als het trekken van slakken, vindt plaats wanneer schroot zich aan de stempel hecht en zich terugtrekt in de matrijs. Dit vernietigt het gereedschap bij de volgende slag.
Breng afschuifhoeken aan op de voorkant van de doordringende ponsen om de zuigkracht van de oliefilm te breken.
Installeer veerbelaste uitwerppennen in het midden van de ponsen om de slak fysiek naar beneden te duwen.
Gebruik stempelknoppen met klokmond die iets breder worden onder het snijgebied om te voorkomen dat slakken zich opstapelen.
Integreer gerichte luchtstoten getimed met de persslag om schroot uit de snijzone te blazen.
Breng vacuümsystemen aan onder de matrijsschoen om lichtgewicht slakken actief door de schrootgoot te trekken.
Voor de productie van grote volumes zijn gereedschapsmaterialen nodig die bestand zijn tegen slijtage, vreten en vermoeiing. De initiële kosten van hoogwaardige materialen compenseren de langere onderhoudsintervallen.
Het specificeren van wolfraamcarbide voor ponsen met hoge impact is verplicht bij runs met ultrahoge volumes. Carbide biedt een uitzonderlijke slijtvastheid, maar mist de taaiheid om ernstige zijdelingse doorbuiging aan te kunnen. Het selecteren van geschikte gereedschapsstaalsoorten op basis van taaiheid zorgt voor een lange levensduur van het gereedschap. U moet het gereedschapsmateriaal afstemmen op de specifieke faalwijze van dat station. Als een stoot afbrokkelt, heeft hij meer taaiheid nodig. Als het snel zijn scherpte verliest, heeft het meer slijtvastheid nodig.
Gereedschapsmateriaal |
Primaire kenmerken |
Ideale toepassing in progressieve matrijzen |
|---|---|---|
D2 Gereedschapsstaal |
Hoog koolstofgehalte, hoog chroomgehalte. Goede slijtvastheid. |
Standaard stans- en vormstations voor gemiddelde volumes. |
M2 hogesnelheidsstaal |
Uitstekende taaiheid en slijtagebalans. |
Stoten onderworpen aan hoge impact en matige zijdelingse krachten. |
CPM-10V |
Poedermetallurgie. Extreme slijtvastheid. |
Slijtvaste snijmatrices die schurende materialen stansen. |
Wolfraamcarbide |
Maximale hardheid. Breekbaar onder zijdelingse belasting. |
Rechte doorsteek- en stansponsen met ultrahoog volume. |
Het evalueren van Physical Vapour Deposition-coatings vermindert wrijving. Coatings zoals TiN, TiCN en TiAlN zijn zeer effectief bij het stempelen van roestvrij staal of aluminium. Deze metalen hebben van nature de neiging om koud te lassen aan blank gereedschapsstaal, een proces dat bekend staat als vreten. Het verifiëren van de warmtebehandelingsspecificaties zorgt ervoor dat de kerntaaiheid behouden blijft naast de oppervlaktehardheid. Een pons met een hard oppervlak maar een broze kern verbrijzelt onder productiesnelheden. Cryogene behandeling na de initiële afschrik- en tempercyclus stabiliseert de microstructuur van het staal. Dit voorkomt maatveranderingen in de gereedschapscomponenten in de loop van de tijd en verlengt de algehele levensduur tegen vermoeiing.
Werken bij hoge snelheden zonder continue monitoring brengt operationele risico's met zich mee. Het ontwerp moet van nature sensortechnologie bevatten om de pers onmiddellijk te stoppen zodra een anomalie wordt gedetecteerd.
Door nabijheidssensoren of laseroptiek te integreren, wordt gecontroleerd of de doorlopende metalen strip de exacte micromillimeter-steek heeft bereikt. Door gebruik te maken van pilotpennen met ingebouwde sensoren wordt gedetecteerd of de strip verkeerd is uitgelijnd voordat de matrijs sluit. Als de pilotpin het pilotgat niet volledig kan binnendringen, stuurt de sensor een foutsignaal naar de persbesturing. Hierdoor wordt binnen milliseconden een noodstop geactiveerd, waardoor wordt voorkomen dat de matrijs halfgevormde onderdelen kapot slaat.
Het integreren van tientallen sensoren in één tool vereist een zorgvuldig geplande bedradingsstrategie. Losse draden die aan de bovenschoen bungelen, zullen onvermijdelijk worden doorgesneden door bewegende onderdelen of verpletterd door schroot. Ingenieurs moeten speciale kanalen ontwerpen die rechtstreeks in de matrijsschoen worden gefreesd om sensorkabels veilig te leiden. Het consolideren van alle sensorverbindingen in een robuuste, afgedichte aansluitdoos die aan de zijkant van het gereedschap is gemonteerd, vereenvoudigt het installatieproces. Wanneer het gereedschap in de pers wordt geladen, hoeft de operator slechts één meerpolige voedingskabel aan te sluiten om het gereedschap met het persbesturingssysteem te verbinden. Dit elimineert bedradingsfouten en verkort de omsteltijd drastisch.
Het ontwerpen van optische of akoestische sensoren bevestigt dat het laatste onderdeel met succes is gescheiden van de drager. Een onderdeel dat in het matrijsblok achterblijft, veroorzaakt bij de volgende slag ernstige schade. Het monitoren van schrootgoten voorkomt back-ups. Als naaktslakken zich opstapelen in de goot, verpletteren ze uiteindelijk de matrijsmatrix en verbrijzelen ze de doordringende stoten. Piëzo-elektrische tonnagemonitors die in het persframe zijn geïnstalleerd, volgen de kracht van elke slag. Als een klap breekt of een slak trekt, verandert de tonnagesignatuur onmiddellijk. De monitor detecteert deze afwijking en stopt de pers voor de volgende cyclus.
Elk gereedschap vereist uiteindelijk verscherping en routineonderhoud. Het ontwerp moet gereedschapmakers in staat stellen de matrijs snel te onderhouden zonder de hele schoen uit de pers te halen.
Door het gebruik van gesegmenteerde matrijsblokken en ponsinzetstukken te evalueren, kunnen onderhoudsteams versleten componenten binnen enkele minuten vervangen. Door ervoor te zorgen dat de inzetstukken zijn voorzien van sleutels of pluggen, wordt een feilloze, herhaalbare uitlijning gegarandeerd. Gereedschapmakers hoeven tijdens een tussentijdse wisseling de snijcomponenten niet handmatig aan te geven of uit te lijnen. Het modulaire ontwerp transformeert een reparatie die meerdere uren duurt, in een snelle pitstop.
De uitlijning tussen de bovenste en onderste matrijsschoenen is volledig afhankelijk van de geleidepennen en bussen. Voor bewerkingen op hoge snelheid genereren standaard massief bronzen bussen te veel wrijving en hitte, wat leidt tot thermische uitzetting en binding. Door voorgespannen geleidepennen met kogellagers te specificeren, wordt dit probleem geëlimineerd. Kogellagersystemen zorgen voor een uitlijning zonder speling, waardoor de stempels bij elke slag perfect gecentreerd de matrijsmatrix binnenkomen. Deze strakke uitlijning is van cruciaal belang bij het werken met dunne materialen die extreem nauwe snijafstanden vereisen. Ingenieurs moeten ook de juiste penlengte opgeven, zodat de geleidepennen volledig in de bussen blijven zitten voordat er stoten in contact komen met het materiaal.
Door te verifiëren dat het ontwerp een adequate slijplevensduur van alle snijonderdelen omvat, wordt de totale levensduur verlengd. Door vulplaten te standaardiseren kunnen technici de stempel- en matrijshoogte eenvoudig herstellen na onderhoudsslijpen. Wanneer een stempel een paar duizendsten van een inch wordt afgeslepen, moet er een overeenkomstig vulstuk achter worden geplaatst om de exacte vormdiepte te behouden. Ontwerp de stripperplaat met verwijderbare vensters. Dit geeft gereedschapmakers directe toegang tot de doorsteekponsen zonder dat ze de hele zware stripperconstructie van de bovenste schoen hoeven los te maken.

Bij het selecteren van een gereedschapspartner moet u verder kijken dan alleen het CAD-bestand. U moet hun validatieprocessen, technische nauwkeurigheid en productiemogelijkheden beoordelen.
Het vereisen van kinematische simulaties en het uitvoeren van haalbaarheidsstudies bewijst dat het ontwerp werkt in een virtuele omgeving voordat het wordt gebouwd. Eindige-elementenanalyse voorspelt het dunner worden, scheuren en terugveren van materiaal. Leveranciers van tools die simulatie overslaan, vertrouwen op verouderde methoden van vallen en opstaan. Dit leidt tot eindeloze proefloops, gemiste leverdata en tools die nooit helemaal op de opgegeven snelheid draaien. Vraag om de simulatierapporten voor de meest complexe vormstations. Zoek naar verdunningspercentages die de veilige limieten van het materiaal overschrijden.
Het valideren van de logica van de leverancier is noodzakelijk. Hebben ze objectief geanalyseerd of de geometrie en het volume van het onderdeel een progressieve opstelling rechtvaardigen? Soms biedt een transfermatrijs een betere dimensionele controle voor diepgetrokken elementen die vroegtijdig van de strip moeten worden gescheiden. Een competente partner adviseert het juiste proces op basis van fysica en productievolume. Zij berekenen de omgekeerde tonnagelimieten van uw specifieke persen om ervoor te zorgen dat het gereedschap uw apparatuur niet beschadigt.
Het is verplicht om de interne persmogelijkheden van de leverancier voor het uitproberen van matrijzen onder werkelijke productiesnelheden te beoordelen. Het langzaam aandrijven van een pers repliceert niet de dynamische krachten, de warmteontwikkeling en de dynamiek van de schrootafvoer bij een druk van 100 slagen per minuut. Het opstellen van strikte FAI-protocollen, inclusief Process Capability Index-vereisten, zorgt ervoor dat de tool onderdelen consistent binnen de tolerantie produceert. De verkoper moet zonder te stoppen een ononderbroken strook van minstens enkele duizenden onderdelen laten draaien om te bewijzen dat de schrootafvoer en de toevoerdynamiek stabiel zijn.
Controleer uw huidige gereedschapsvoorstellen aan de hand van deze checklist voor lay-out en sensorintegratie om potentiële faalpunten te identificeren voordat u staal gaat snijden.
Vraag kinematische simulaties en FEA-rapporten aan bij uw gereedschapsleveranciers om de terugveringscompensatie en de haalbaarheid van vormen te valideren.
Standaardiseer de vereisten voor sensorintegratie voor alle toekomstige matrijzen met grote volumes om uw persmiddelen te beschermen tegen catastrofale crashes.
Implementeer modulaire inzetstrategieën voor componenten met een hoge slijtage om de stilstandtijd voor onderhoud op de persvloer te verminderen.
A: Standaard levertijden variëren van 8 tot 16 weken. De exacte tijdlijn hangt sterk af van de complexiteit van de onderdelen, het aantal stations en de integratie van in-die-sensoren. Geavanceerde testfasen, inclusief productiesimulaties op volle snelheid en FAI-aanpassingen, verlengen de planning maar zorgen voor langdurige betrouwbaarheid op de werkvloer.
A: Progressieve matrijzen zijn geschikt voor snelle, continue spoeltoevoer van platte of middelmatig gevormde complexe onderdelen. Voor het dieptrekken of voor onderdelen die vroegtijdig van de strip moeten worden gescheiden, zijn transfermatrijzen nodig. Hierdoor kan het onderdeel tussen onafhankelijke stations bewegen zonder de beperking van een continu draagweb.
A: Industriebenchmarks streven doorgaans naar een materiaalgebruik van 70% tot 85%. Strategieën voor het nesten van onderdelen hebben een grote invloed op deze statistiek. Terwijl een hogere benutting de verspilling van grondstoffen vermindert, moeten ingenieurs ervoor zorgen dat het resterende skeletweefsel voldoende sterkte behoudt om nauwkeurig door de pers te kunnen worden gevoerd zonder te vervormen of te knikken onder spanning.
A: Ingenieurs gebruiken overbuigstations, muntbewerkingen en FEA-simulaties om de natuurlijke elasticiteit van zeer sterke metalen te voorspellen en tegen te gaan. Door het materiaal opzettelijk iets voorbij de doelhoek te buigen, ontspant het metaal zich onmiddellijk nadat het het vormstation verlaat tot de precieze maattolerantie die vereist is.
A: De meest voorkomende oorzaken van defecten zijn het trekken van slakken, verkeerd ingevoerd materiaal, vreten en falen door vermoeiing. Ongebalanceerde snijkrachten veroorzaken ernstige doorbuiging van de pers. Dit leidt tot verbrijzelde ponsen, beschadigde matrijsmatrices en overmatige slijtage van perslagers als dit tijdens de eerste engineeringfase niet op de juiste manier wordt beperkt.
A: Pilotsensoren en uitwerpmonitors volgen continu de strippositie en het verlaten van het stuk. Als er een papierstoring optreedt of een onderdeel niet wordt uitgeworpen, communiceren de sensoren met de persbesturing om binnen milliseconden een noodstop te activeren. Hierdoor wordt de ram gestopt voordat deze op een obstakel sluit, waardoor het vastlopen van het gereedschap wordt voorkomen.


