
Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-10-12 Origine : Site


Les temps d’arrêt imprévus de la presse détruisent les calendriers de production. La dégradation des outils augmente directement les coûts de fabrication par pièce. La fabrication en grand volume nécessite des équipements fiables pour maintenir la rentabilité. Une panne prématurée d’un outil constitue un énorme obstacle opérationnel dans l’atelier. L'usure abrasive détruit rapidement les bords du poinçon. L'usure de l'adhésif, communément appelée grippage, provoque un transfert de matière important. L'écaillage des bords ruine la qualité des pièces et arrête la production. Ces problèmes s’aggravent considérablement lors de l’emboutissage de matériaux exigeants. Les aciers avancés à haute résistance (AHSS) et l'aluminium poussent l'outillage conventionnel à ses limites absolues.
Extension La durée de vie des matrices d'estampage n'est jamais une corvée de maintenance réactive. Cela nécessite une approche proactive et hautement technique. Vous devez évaluer systématiquement la métallurgie, l'ingénierie des surfaces et la conception structurelle des matrices. La dynamique de la presse et une gestion opérationnelle rigoureuse jouent des rôles tout aussi essentiels. Nous explorerons des stratégies pratiques pour maximiser la longévité des outils et stabiliser vos opérations d’emboutissage.
Matériaux et métallurgie : la mise à niveau des aciers à outils conventionnels vers la métallurgie des poudres (PM) ou des substrats en carbure retarde considérablement l'usure abrasive et la rupture des bords.
Ingénierie des surfaces : l'application du revêtement PVD ou CVD approprié (par exemple, TiCN, AlTiN) atténue l'usure de l'adhésif et réduit le coefficient de frottement, prolongeant directement l'intervalle de maintenance.
Jeu et alignement : des jeux précis entre le poinçon et la matrice et un alignement rigide de la presse sont des conditions préalables non négociables ; les matériaux avancés ne peuvent pas compenser un mauvais guidage mécanique.
Contrôle et dynamique des déchets : une conception appropriée de l'élimination des limaces et une pression constante du tampon de décapage sont essentielles pour éviter les doubles impacts catastrophiques.
Maintenance prédictive : le passage d'une maintenance allant jusqu'à une panne à une maintenance basée sur des capteurs et basée sur le nombre de courses évite les dommages catastrophiques à l'outil et préserve l'intégrité structurelle de la matrice.
Table des matières
Identifier les causes profondes des dommages prématurés aux moules d’emboutissage est essentiel pour améliorer la durée de vie des outils et réduire les coûts de maintenance. Les facteurs courants incluent un jeu inapproprié, une charge excessive, un désalignement des outils, des matériaux inappropriés et une lubrification inadéquate. Une analyse précise des défaillances aide les fabricants à sélectionner des mesures correctives efficaces.
L'analyse des causes profondes (RCA) permet d'identifier pourquoi les matrices d'emboutissage échouent prématurément. Des méthodes telles que les 5 Pourquoi, les diagrammes d'Ishikawa et les inspections microscopiques peuvent révéler des modèles d'usure, des fissures de fatigue et des défauts de matériaux. Les ingénieurs doivent examiner les composants endommagés, les enregistrements de tonnage de la presse, les propriétés des matériaux et l'alignement de la machine pour distinguer les défauts d'outillage des problèmes liés à l'équipement.
L'usure par abrasion se produit lorsque des particules dures ou des matériaux de la pièce à usiner éliminent progressivement le métal des surfaces de coupe, provoquant des bords émoussés et des bavures excessives. L'usure de l'adhésif (grippage) résulte du frottement et du transfert de matière entre la pièce à usiner et la matrice d'emboutissage du métal. Une lubrification appropriée, des matériaux d'outils appropriés et des revêtements de surface contribuent à minimiser les deux mécanismes d'usure.
Les micro-écailles et les fissures de fatigue résultent de charges d'impact répétées, de contraintes excessives ou de propriétés inadaptées de l'acier à outils. Les arêtes de coupe fragiles peuvent s'écailler, tandis qu'une résistance insuffisante du matériau peut provoquer une déformation ou des fissures. L'optimisation du traitement thermique, de la géométrie des bords et de la sélection de l'acier à outils contribue à améliorer la résistance aux chocs et à prolonger la durée de vie des matrices.
Les propriétés du matériau de la pièce à usiner influencent considérablement l’usure des matrices d’emboutissage. L'acier avancé à haute résistance (AHSS) et l'acier à ultra haute résistance (UHSS) génèrent des forces de coupe et des contraintes d'outillage plus élevées, tandis que les alliages d'aluminium sont plus sensibles à l'adhérence des matériaux et au grippage. L'adaptation des matériaux d'outillage, des revêtements et de la lubrification à la pièce à usiner permet d'éviter une défaillance prématurée.
La sélection du bon acier pour matrice d'emboutissage nécessite un équilibre entre la dureté, la résistance à l'usure, la ténacité et les coûts de fabrication. La sélection des matériaux doit refléter le mécanisme de défaillance principal, les conditions d'emboutissage et le volume de production attendu.
Les aciers à outils conventionnels, tels que D2 et A2, offrent une résistance à l'usure rentable pour les applications générales d'emboutissage. Les aciers à outils de métallurgie des poudres (PM), notamment CPM 10V et Vanadis 4 Extra, présentent des structures de carbure plus fines et plus uniformes qui peuvent améliorer la résistance à l'usure et à l'écaillage des bords. Les aciers PM sont particulièrement adaptés aux applications exigeantes impliquant des matériaux abrasifs et des volumes de production élevés.
Qualité du matériau |
Processus de fabrication |
Résistance à l'usure |
Résistance aux chocs |
Demande principale |
|---|---|---|---|---|
A2 |
Lingot conventionnel |
Faible |
Haut |
Acier doux à faible volume et à formage léger. |
D2 |
Lingot conventionnel |
Modéré |
Faible |
Découpe standard en volume moyen. |
CPM 10V |
Métallurgie des poudres |
Haut |
Modéré |
Matériaux abrasifs à grand volume, AHSS. |
Carbure à micro-grains |
Frittage |
Extrême |
Très faible |
Volume extrême, acier électrique, presses rigides. |
Les inserts en carbure de tungstène offrent une résistance extrême à l'usure. Ils durent largement plus longtemps que les aciers PM dans les applications abrasives. Le carbure est idéal pour l'estampage à grande vitesse des tôles électriques ou de l'acier inoxydable. Il maintient un tranchant tranchant pendant des millions de coups. De nombreuses matrices de moteurs à grande vitesse reposent exclusivement sur des composants en carbure.
Cependant, le carbure comporte de sérieux compromis. Son coût initial de matériau et d'usinage est élevé. Plus important encore, le carbure est extrêmement fragile. Il ne possède pratiquement aucune résistance aux chocs. L'utilisation de carbure nécessite une rigidité de presse supérieure. Toute déviation latérale ou désalignement angulaire brisera instantanément un poinçon en carbure. Vous devez vous assurer d’un parfait guidage mécanique avant de passer au carbure.
Un traitement thermique approprié n’est pas négociable. La dureté du support doit supporter les revêtements de surface ultérieurs. Si l'acier à outils est trop mou, il se déformera sous le revêtement. Cela provoque la fissuration et l’écaillage du revêtement dur, connu sous le nom d’effet coquille d’œuf. Le strict respect des températures d’austénitisation et de revenu est obligatoire. Demandez toujours un tableau de traitement thermique certifié à votre fournisseur.
Le traitement cryogénique en profondeur améliore encore la métallurgie des outils. Après la trempe initiale, l'acier est refroidi à environ -300°F (-184°C). Ce froid extrême convertit l’austénite retenue en martensite plus dure et plus stable. Le traitement cryogénique soulage les contraintes résiduelles internes. Il améliore considérablement la stabilité dimensionnelle et améliore la résistance globale à l’usure. Les outils soumis à un traitement cryogénique conservent leur avantage beaucoup plus longtemps dans les applications à fort impact.
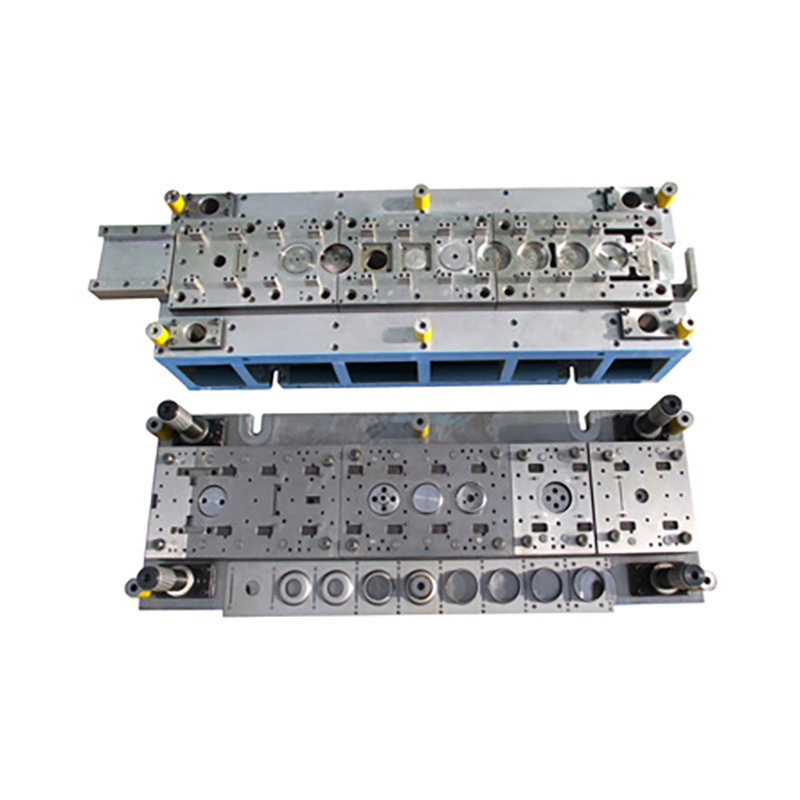
Les revêtements et traitements de surface améliorent la résistance à l'usure des matrices d'emboutissage, réduisent la friction et prolongent la durée de vie des outils. La sélection du bon revêtement dépend du matériau de la pièce à usiner, de la température de fonctionnement et du mécanisme d'usure primaire.
Le dépôt physique en phase vapeur (PVD) applique des revêtements fins et résistants à l'usure à des températures relativement basses, contribuant ainsi à préserver les dimensions de l'outillage et le rendant adapté aux poinçons et matrices de précision. Le dépôt chimique en phase vapeur (CVD) utilise généralement des températures de traitement plus élevées et peut produire des revêtements plus épais et très durables, mais peut nécessiter un traitement thermique ou une finition supplémentaire pour maintenir la précision dimensionnelle.
Les revêtements TiN, TiCN et AlTiN offrent différents niveaux de résistance à l'usure et de protection thermique. Le TiN est un choix rentable pour l'emboutissage général, le TiCN offre une dureté et une résistance à l'abrasion supérieures pour les matériaux exigeants, et l'AlTiN offre une excellente stabilité à haute température pour les applications impliquant un frottement et une chaleur importants. Le revêtement optimal dépend de la compatibilité des matériaux et des conditions d'emboutissage.
Type de revêtement |
Dureté (HV) |
Coefficient de frottement |
Idéal pour |
|---|---|---|---|
Étain |
~2300 |
0.40 |
Usage général, acier doux, faible coût. |
TiCN |
~3000 |
0.20 |
Acier inoxydable, résistance à l'usure abrasive. |
AlTiN |
~3300 |
0.35 |
AHSS, haute température, usinage/estampage à sec. |
DLC (carbone de type diamant) |
~2500 |
0.10 |
Estampage aluminium, anti-grippage extrême. |
La nitruration améliore la dureté de surface et la résistance à l'usure des matrices d'emboutissage tout en conservant un noyau résistant. Il aide à réduire le grippage et les dommages de surface, en particulier sur les gros composants de formage. La combinaison de la nitruration avec des revêtements PVD offre une protection de surface supplémentaire pour les applications d'emboutissage exigeantes.
Un jeu approprié entre le poinçon et la matrice réduit la formation de bavures, la friction et l'usure prématurée des outils. Le jeu doit être sélectionné en fonction de l'épaisseur du matériau, de sa résistance et des exigences d'estampage. Un jeu insuffisant augmente la friction et la force de dénudage, tandis qu'un jeu excessif peut provoquer des aspérités et des défauts dimensionnels. Les tests aident à déterminer le réglage optimal.
Un contrôle efficace des chutes empêche les déchets perforés de revenir à la surface de la matrice et d'endommager l'outillage. Un jeu de matrice approprié, des angles de dépouille et des mécanismes appropriés de rétention ou d'éjection des chutes contribuent à garantir une élimination fiable des déchets. Ces fonctionnalités réduisent les risques de double coup, protègent les poinçons et améliorent la stabilité de la production.
Les tampons décapants maintiennent la tôle en toute sécurité pendant le poinçonnage et retirent la matière du poinçon pendant le retrait. Une pression constante du décapant empêche le mouvement latéral du poinçon et un chargement inégal. Des ressorts hélicoïdaux ou des ressorts à gaz à l'azote correctement sélectionnés aident à maintenir des performances de dénudage fiables et à réduire les dommages aux outils.
La préparation des bords du poinçon améliore la durabilité et les performances du revêtement. L'affûtage contrôlé des bords crée un petit rayon qui aide à réduire les micro-écailles et l'usure prématurée. Le rayon approprié dépend du matériau de la pièce, du jeu de coupe et des exigences en matière d'outillage.
Les systèmes de guidage de précision maintiennent un alignement précis du poinçon à la matrice pendant l'emboutissage. Les goupilles de guidage, les bagues, les plaques d'usure et les blocs de talon aident à contrôler les forces latérales et à prévenir le désalignement des outils. Un guidage approprié réduit l'usure inégale, améliore la précision dimensionnelle et prolonge la durée de vie de la matrice.
Le tonnage de la presse et la rigidité du châssis affectent directement la précision de l’emboutissage et la durabilité de l’outillage. Une déflexion excessive du vérin ou du lit peut provoquer un jeu inégal, une usure de l'outil et une rupture du poinçon. La sélection d’une presse offrant une capacité suffisante, une rigidité structurelle et un contrôle approprié des chocs permet de maintenir une production stable.
Les lubrifiants d'estampage réduisent la friction, la chaleur et l'adhérence des matériaux pendant les opérations de formage. Les huiles pures, les lubrifiants solubles dans l’eau et les additifs extrême pression (EP) appropriés offrent différents avantages en termes de performances. La sélection du lubrifiant doit correspondre à la tôle, à la pression de formage et aux conditions de fonctionnement afin de minimiser le grippage et l'usure des outils.
Les systèmes de lubrification automatisés assurent une distribution constante du lubrifiant pendant l'emboutissage. Les systèmes de pulvérisation programmables contrôlent le moment et la quantité d'application, réduisant ainsi le contact sec, la consommation excessive d'huile et la variabilité de l'opérateur. Une lubrification adéquate améliore la cohérence du formage et contribue à prolonger les intervalles de maintenance des outils.
Les capteurs intégrés à la matrice et les systèmes de surveillance acoustique aident à détecter les anomalies d'emboutissage avant que de graves dommages aux outils ne surviennent. Les capteurs peuvent surveiller l’alimentation du matériau, la force de dénudage et les vibrations de coupe inhabituelles. La détection précoce des tiraillements de bouchons, de l'usure des poinçons ou du désalignement réduit les temps d'arrêt imprévus et prend en charge la maintenance préventive.
L’affûtage régulier des poinçons et des matrices maintient la qualité de coupe et évite une usure excessive des bords. Les intervalles de maintenance doivent tenir compte du nombre de courses, de la hauteur des bavures et de l'état de l'outillage. Un meulage, un refroidissement et un calage appropriés aident à préserver la dureté de l'outil, à restaurer la géométrie de coupe et à maintenir des performances d'emboutissage constantes.
Les procédures standardisées de manipulation et de stockage des matrices aident à prévenir les dommages accidentels, la corrosion et les erreurs de configuration. Utilisez un équipement de levage approprié, vérifiez la hauteur de fermeture et les réglages de la presse, et appliquez une protection antirouille appropriée pendant le stockage. Des procédures opérationnelles cohérentes améliorent la sécurité, la fiabilité et la préparation des outils à la production.
Les enregistrements de maintenance des outils prennent en charge la maintenance prédictive et l’amélioration continue. Suivez le nombre de coups, les opérations d’affûtage, les remplacements de composants et les ajustements de matrices pour identifier les problèmes récurrents. L'analyse de ces informations permet d'optimiser les calendriers de maintenance, d'évaluer les mises à niveau des outils et de réduire les coûts de production à long terme.
Prolonger la durée de vie des outils nécessite une stratégie globale et technique. La mise à niveau des nuances d'acier à outils est totalement inefficace si l'alignement de la presse, la perte de ferraille et les jeux restent défectueux. Vous devez d’abord vous attaquer aux fondations mécaniques.
Pour stabiliser immédiatement vos opérations d’emboutissage, mettez en œuvre ces étapes concrètes :
Effectuez une analyse rigoureuse des défaillances de votre matrice nécessitant le plus de maintenance pour identifier les mécanismes d'usure exacts.
Vérifiez et corrigez le parallélisme de la presse, la déflexion du lit et les systèmes de guidage de matrice internes avant d'investir dans de nouveaux matériaux.
Repensez les canaux de dégagement des limaces et installez des broches d'éjection actives pour éliminer les doubles coups catastrophiques.
Améliorez la chimie des lubrifiants pour inclure des additifs extrême pression (EP) ciblés appliqués via des systèmes de pulvérisation automatisés.
Transition vers un programme de maintenance prédictive basé sur le nombre de courses pour affûter les outils avant qu'une grave dégradation des bords ne se produise.
R : La durée de vie moyenne varie considérablement en fonction du matériau et de la conception. Un acier doux d'estampage D2 conventionnel peut exécuter 100 000 coups entre les affûtages. Un acier électrique mince estampé au carbure peut dépasser 2 millions de coups. L'estampage AHSS réduit considérablement ces intervalles. Les attentes de base doivent être définies pour chaque application spécifique.
R : Un jeu serré augmente la friction, provoquant une accumulation rapide de chaleur et un grippage important. Un jeu lâche force le matériau à se plier plutôt qu'à se cisailler, accélérant l'arrondi des bords et créant de grosses bavures. Un jeu précis minimise la friction tout en garantissant une fracture propre, prolongeant directement la longévité de l'outillage.
R : L'écaillage du revêtement, ou effet coquille d'œuf, se produit lorsque le substrat en acier à outils est trop mou pour supporter la couche dure de PVD. Sous une pression d'estampage élevée, le substrat se déforme, provoquant la fissuration et le détachement du revêtement rigide. Un traitement thermique approprié ou une pré-nitruration est nécessaire pour soutenir le revêtement.
R : Ce n’est généralement pas recommandé. Bien que le carbure offre une résistance extrême à l’usure, il est très fragile. L’AHSS nécessite un tonnage massif et génère des chocs et des vibrations importants. Cette charge d'impact brise généralement les poinçons en carbure. Les aciers de métallurgie des poudres (PM) offrent un meilleur équilibre entre ténacité et résistance à l'usure pour l'AHSS.
R : Les ressorts hélicoïdaux perdent de leur force avec le temps en raison de la fatigue du métal, ce qui entraîne une pression inégale du tampon de décapage. Cette pression inégale provoque une déviation latérale du poinçon et une rupture. Les ressorts à gaz à l'azote fournissent une pression constante et uniforme tout au long de leur cycle de vie, garantissant que le poinçon reste parfaitement aligné pendant le dénudage.
R : La traction des bouchons est principalement causée par un vide se formant entre la face du poinçon et la ferraille, ou par un angle de dépouille insuffisant dans le bouton de la matrice. Elle est exacerbée par les lubrifiants lourds. L'utilisation de broches d'éjection d'air, de blocs à vide ou d'une géométrie spécialisée de la face du poinçon brise l'aspiration et force la balle vers le bas.


