
Visualizzazioni: 0 Autore: Editor del sito Orario di pubblicazione: 2026-10-12 Origine: Sito


I tempi di fermo macchina non pianificati compromettono i programmi di produzione. Il degrado degli utensili aumenta direttamente i costi di produzione per parte. La produzione di grandi volumi richiede attrezzature affidabili per mantenere la redditività. Il guasto prematuro degli utensili rappresenta un enorme ostacolo operativo in officina. L'usura abrasiva distrugge rapidamente i bordi del punzone. L'usura adesiva, comunemente nota come grippaggio, provoca un grave trasferimento di materiale. La scheggiatura dei bordi rovina la qualità del pezzo e interrompe la produzione. Questi problemi si aggravano notevolmente quando si stampano materiali impegnativi. Gli acciai avanzati ad alta resistenza (AHSS) e l'alluminio spingono gli utensili convenzionali ai loro limiti assoluti.
Estendendo la vita dello stampo di stampaggio non è mai un compito di manutenzione reattiva. Richiede un approccio proattivo e altamente ingegnerizzato. È necessario valutare sistematicamente la metallurgia, l'ingegneria delle superfici e la progettazione di stampi strutturali. Le dinamiche della stampa e la rigorosa gestione operativa svolgono un ruolo altrettanto critico. Esploreremo strategie pratiche per massimizzare la longevità degli utensili e stabilizzare le operazioni di stampaggio.
Materiali e metallurgia: il passaggio dagli acciai per utensili convenzionali alla metallurgia delle polveri (PM) o ai substrati in metallo duro ritarda significativamente l'usura abrasiva e la rottura dei taglienti.
Ingegneria delle superfici: l'applicazione del rivestimento PVD o CVD corretto (ad esempio TiCN, AlTiN) mitiga l'usura adesiva e riduce il coefficiente di attrito, estendendo direttamente l'intervallo di manutenzione.
Gioco e allineamento: i giochi di precisione tra punzone e matrice e l'allineamento rigido della pressa sono prerequisiti non negoziabili; i materiali avanzati non possono compensare la scarsa guida meccanica.
Controllo e dinamica degli scarti: un'adeguata progettazione dell'eliminazione degli sfridi e una pressione costante del tampone di estrazione sono fondamentali per prevenire doppi colpi catastrofici.
Manutenzione predittiva: il passaggio dalla manutenzione 'run-to-failure' alla manutenzione basata sul conteggio delle corse, guidata da sensori, previene danni catastrofici allo strumento e preserva l'integrità strutturale dello stampo.
Sommario
Identificare le cause profonde del danneggiamento prematuro dello stampo di stampaggio è essenziale per migliorare la durata dell'utensile e ridurre i costi di manutenzione. I fattori comuni includono gioco improprio, carico eccessivo, disallineamento degli utensili, materiali inadatti e lubrificazione inadeguata. Un'analisi accurata dei guasti aiuta i produttori a selezionare misure correttive efficaci.
L'analisi delle cause principali (RCA) aiuta a identificare il motivo per cui gli stampi di stampaggio si guastano prematuramente. Metodi come i 5 perché, i diagrammi di Ishikawa e le ispezioni microscopiche possono rivelare modelli di usura, crepe da fatica e difetti dei materiali. Gli ingegneri dovrebbero esaminare i componenti danneggiati, i dati relativi al tonnellaggio della pressa, le proprietà dei materiali e l'allineamento della macchina per distinguere i difetti degli utensili dai problemi relativi alle apparecchiature.
L'usura per abrasione si verifica quando le particelle dure o i materiali del pezzo rimuovono gradualmente il metallo dalle superfici di taglio, causando bordi smussati e bave eccessive. L'usura adesiva (irritamento) deriva dall'attrito e dal trasferimento di materiale tra il pezzo in lavorazione e lo stampo di stampaggio del metallo. Una lubrificazione adeguata, materiali adatti per gli utensili e rivestimenti superficiali aiutano a ridurre al minimo entrambi i meccanismi di usura.
Microscheggiature e fessurazioni per fatica sono il risultato di carichi di impatto ripetuti, sollecitazioni eccessive o proprietà inadeguate dell'acciaio per utensili. I taglienti fragili possono scheggiarsi, mentre la resistenza insufficiente del materiale può causare deformazioni o fessurazioni. L'ottimizzazione del trattamento termico, della geometria del tagliente e della scelta dell'acciaio per utensili aiuta a migliorare la resistenza agli urti e a prolungare la durata utile dello stampo.
Le proprietà del materiale del pezzo in lavorazione influenzano in modo significativo l'usura della matrice di stampaggio. L'acciaio avanzato ad alta resistenza (AHSS) e l'acciaio ad altissima resistenza (UHSS) generano forze di taglio e sollecitazioni sull'utensile più elevate, mentre le leghe di alluminio sono più suscettibili all'adesione e al grippaggio del materiale. L'adattamento dei materiali degli utensili, dei rivestimenti e della lubrificazione al pezzo in lavorazione aiuta a prevenire guasti prematuri.
La scelta del giusto acciaio per stampi richiede il giusto equilibrio tra durezza, resistenza all'usura, tenacità e costi di produzione. La selezione del materiale dovrebbe riflettere il meccanismo di guasto primario, le condizioni di stampaggio e il volume di produzione previsto.
Gli acciai per utensili convenzionali, come D2 e A2, forniscono una resistenza all'usura economicamente vantaggiosa per applicazioni generali di stampaggio. Gli acciai per utensili della metallurgia delle polveri (PM), inclusi CPM 10V e Vanadis 4 Extra, presentano strutture di carburo più fini e uniformi che possono migliorare la resistenza all'usura e alla scheggiatura dei bordi. Gli acciai PM sono particolarmente adatti per applicazioni impegnative che coinvolgono materiali abrasivi e volumi di produzione elevati.
Grado materiale |
Processo di produzione |
Resistenza all'usura |
Resistenza all'impatto |
Applicazione primaria |
|---|---|---|---|---|
A2 |
Lingotto convenzionale |
Basso |
Alto |
Acciaio dolce a basso volume, a formatura leggera. |
D2 |
Lingotto convenzionale |
Moderare |
Basso |
Taglio standard di volume medio. |
CPM 10 V |
Metallurgia delle polveri |
Alto |
Moderare |
Materiali abrasivi ad alto volume, AHSS. |
Carburo micrograna |
Sinterizzazione |
Estremo |
Molto basso |
Volume estremo, acciaio elettrico, presse rigide. |
Gli inserti in carburo di tungsteno forniscono un'estrema resistenza all'usura. Hanno una durata superiore agli acciai PM con margini enormi nelle applicazioni abrasive. Il carburo è ideale per lo stampaggio ad alta velocità di lamierini elettrici o acciaio inossidabile. Mantiene un tagliente affilato per milioni di corse. Molti stampi per motori ad alta velocità si basano esclusivamente su componenti in metallo duro.
Tuttavia, il metallo duro comporta gravi compromessi. Ha un costo iniziale di materiale e lavorazione elevato. Ancora più importante, il carburo è estremamente fragile. Non possiede praticamente alcuna resistenza agli urti. L'utilizzo del metallo duro richiede una rigidità della pressa superiore. Qualsiasi deflessione laterale o disallineamento angolare frantumerà istantaneamente un punzone in metallo duro. È necessario garantire una guida meccanica perfetta prima di passare al metallo duro.
Il corretto trattamento termico non è negoziabile. La durezza del substrato deve supportare i successivi rivestimenti superficiali. Se l'acciaio per utensili è troppo morbido, si deformerà sotto il rivestimento. Ciò provoca la rottura e lo sfaldamento del rivestimento duro, noto come effetto guscio d'uovo. È obbligatorio il rigoroso rispetto delle temperature di austenitizzazione e rinvenimento. Richiedi sempre una tabella di trattamento termico certificata al tuo fornitore.
Il trattamento criogenico profondo migliora ulteriormente la metallurgia degli utensili. Dopo il raffreddamento iniziale, l'acciaio viene raffreddato a circa -300°F (-184°C). Questo freddo estremo converte l’austenite trattenuta in martensite più dura e stabile. Il trattamento criogenico allevia le tensioni residue interne. Migliora significativamente la stabilità dimensionale e migliora la resistenza generale all'usura. Gli strumenti sottoposti a lavorazione criogenica mantengono il filo molto più a lungo nelle applicazioni ad alto impatto.
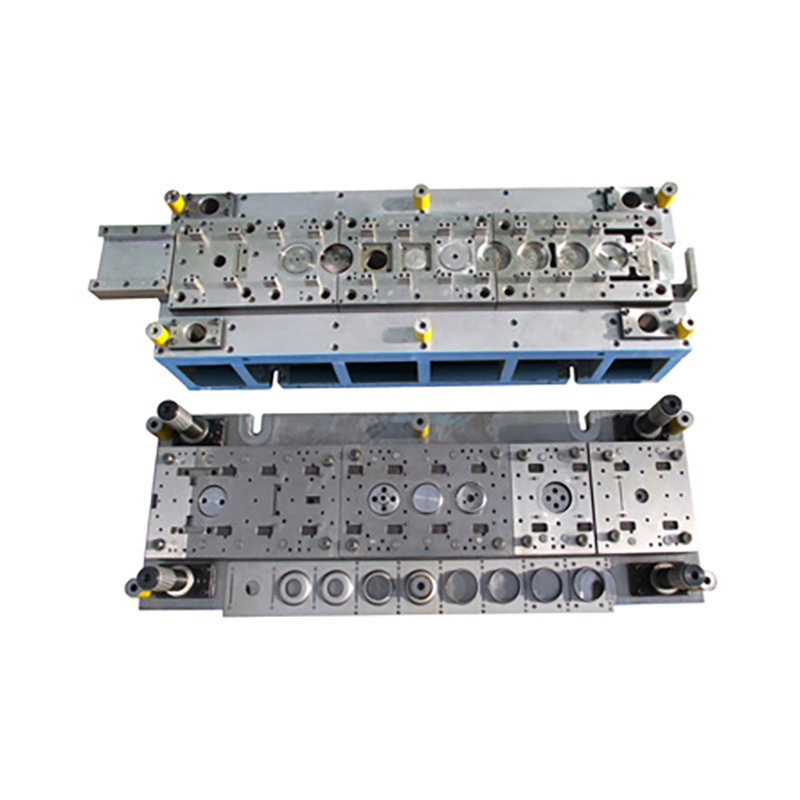
I rivestimenti e i trattamenti superficiali migliorano la resistenza all'usura degli stampi di stampaggio, riducono l'attrito e prolungano la durata degli utensili. La scelta del rivestimento corretto dipende dal materiale del pezzo, dalla temperatura operativa e dal meccanismo di usura primario.
La deposizione fisica da fase vapore (PVD) applica rivestimenti sottili e resistenti all'usura a temperature relativamente basse, contribuendo a preservare le dimensioni dell'utensile e rendendolo adatto per punzoni e matrici di precisione. La deposizione chimica da fase vapore (CVD) utilizza generalmente temperature di lavorazione più elevate e può produrre rivestimenti più spessi e altamente durevoli, ma può richiedere un trattamento termico o una finitura aggiuntivi per mantenere la precisione dimensionale.
I rivestimenti TiN, TiCN e AlTiN forniscono diversi livelli di resistenza all'usura e protezione termica. TiN è una scelta economicamente vantaggiosa per lo stampaggio generale, TiCN offre maggiore durezza e resistenza all'abrasione per materiali impegnativi e AlTiN fornisce un'eccellente stabilità alle alte temperature per applicazioni che comportano notevole attrito e calore. Il rivestimento ottimale dipende dalla compatibilità del materiale e dalle condizioni di stampaggio.
Tipo di rivestimento |
Durezza (HV) |
Coefficiente di attrito |
Ideale per |
|---|---|---|---|
Stagno |
~2300 |
0.40 |
Uso generale, acciaio dolce, basso costo. |
TiCN |
~3000 |
0.20 |
Acciaio inossidabile, resistenza all'usura abrasiva. |
AlTiN |
~3300 |
0.35 |
AHSS, lavorazione/stampaggio a secco, a calore elevato. |
DLC (carbonio simile al diamante) |
~2500 |
0.10 |
Stampaggio dell'alluminio, anti-grippaggio estremo. |
La nitrurazione migliora la durezza superficiale e la resistenza all'usura degli stampi per stampaggio mantenendo un nucleo tenace. Aiuta a ridurre il grippaggio e i danni alla superficie, in particolare su componenti di formatura di grandi dimensioni. La combinazione della nitrurazione con i rivestimenti PVD fornisce un'ulteriore protezione superficiale per le applicazioni di stampaggio più impegnative.
Il corretto gioco tra punzone e matrice riduce la formazione di bave, l'attrito e l'usura prematura degli utensili. La distanza deve essere selezionata in base allo spessore del materiale, alla resistenza e ai requisiti di stampaggio. Un gioco insufficiente aumenta l'attrito e la forza di strappo, mentre un gioco eccessivo può causare bordi irregolari e difetti dimensionali. I test aiutano a determinare l'impostazione ottimale.
Un controllo efficace degli sfridi impedisce ai rottami perforati di ritornare sulla superficie dello stampo e di danneggiare gli utensili. Il corretto gioco dello stampo, gli angoli di scarico e i meccanismi adeguati di trattenimento o espulsione degli sfridi contribuiscono a garantire una rimozione affidabile degli scarti. Queste caratteristiche riducono i rischi di doppio colpo, proteggono i punzoni e migliorano la stabilità della produzione.
I cuscinetti estrattori trattengono saldamente la lamiera durante la punzonatura e rimuovono il materiale dal punzone durante il ritiro. La pressione costante dell'estrattore impedisce il movimento laterale del punzone e il caricamento irregolare. Molle elicoidali o molle a gas di azoto opportunamente selezionate aiutano a mantenere prestazioni di rimozione affidabili e a ridurre i danni agli utensili.
La preparazione del bordo di punzonatura migliora la durata del tagliente e le prestazioni del rivestimento. L'affilatura controllata del tagliente crea un raggio ridotto che aiuta a ridurre le microscheggiature e l'usura prematura. Il raggio appropriato dipende dal materiale del pezzo, dalla distanza di taglio e dai requisiti degli utensili.
I sistemi di guida di precisione mantengono un accurato allineamento punzone-matrice durante lo stampaggio. Perni guida, boccole, piastre antiusura e blocchi del tallone aiutano a controllare le forze laterali e prevenire il disallineamento degli utensili. Una guida corretta riduce l'usura irregolare, migliora la precisione dimensionale e prolunga la durata dello stampo.
Il tonnellaggio della pressa e la rigidità del telaio influiscono direttamente sulla precisione di stampaggio e sulla durata degli utensili. Una deflessione eccessiva del pistone o del basamento può causare gioco irregolare, usura dell'utensile e rottura del punzone. La scelta di una pressa con capacità sufficiente, rigidità strutturale e adeguato controllo degli urti aiuta a mantenere una produzione stabile.
I lubrificanti per stampaggio riducono l'attrito, il calore e l'adesione del materiale durante le operazioni di formatura. Oli semplici, lubrificanti idrosolubili e additivi EP (Estrema Pressione) adatti offrono diversi vantaggi prestazionali. La selezione del lubrificante deve corrispondere alla lamiera, alla pressione di formatura e alle condizioni operative per ridurre al minimo il grippaggio e l'usura dell'utensile.
I sistemi di lubrificazione automatizzati forniscono una distribuzione uniforme del lubrificante durante lo stampaggio. I sistemi di spruzzatura programmabili controllano i tempi e la quantità dell'applicazione, riducendo il contatto secco, il consumo eccessivo di olio e la variabilità dell'operatore. Una corretta lubrificazione migliora la consistenza della formatura e aiuta a prolungare gli intervalli di manutenzione degli utensili.
I sensori integrati e i sistemi di monitoraggio acustico aiutano a rilevare anomalie di stampaggio prima che si verifichino gravi danni agli utensili. I sensori possono monitorare l'alimentazione del materiale, la forza di rimozione e le vibrazioni di taglio insolite. Il rilevamento tempestivo dell'estrazione di sfridi, dell'usura dei punzoni o del disallineamento riduce i tempi di fermo imprevisti e supporta la manutenzione preventiva.
L'affilatura regolare di punzoni e matrici mantiene la qualità del taglio e previene l'eccessiva usura dei bordi. Gli intervalli di manutenzione dovrebbero considerare il numero di corse, l'altezza delle bave e le condizioni degli utensili. Una rettifica, un raffreddamento e uno spessoramento adeguati aiutano a preservare la durezza dell'utensile, a ripristinare la geometria del taglio e a mantenere prestazioni di stampaggio costanti.
Le procedure standardizzate di gestione e conservazione degli stampi aiutano a prevenire danni accidentali, corrosione ed errori di configurazione. Utilizzare attrezzature di sollevamento adeguate, verificare l'altezza di chiusura e le impostazioni della pressa e applicare un'adeguata protezione antiruggine durante lo stoccaggio. Procedure operative coerenti migliorano la sicurezza, l'affidabilità e la disponibilità degli utensili per la produzione.
I registri di manutenzione degli strumenti supportano la manutenzione predittiva e il miglioramento continuo. Tieni traccia del numero di corse, delle operazioni di affilatura, delle sostituzioni dei componenti e delle regolazioni degli stampi per identificare i problemi ricorrenti. L'analisi di queste informazioni aiuta a ottimizzare i programmi di manutenzione, valutare gli aggiornamenti degli strumenti e ridurre i costi di produzione a lungo termine.
Estendere la durata degli utensili richiede una strategia globale e ingegnerizzata. Il miglioramento delle qualità dell'acciaio per utensili è del tutto inefficace se l'allineamento della pressa, la rimozione degli scarti e le distanze rimangono imperfette. È necessario prima affrontare le fondamenta meccaniche.
Per stabilizzare immediatamente le operazioni di stampaggio, implementa questi passaggi attuabili:
Conduci un'analisi rigorosa dei guasti sullo stampo che richiede la manutenzione più elevata per identificare gli esatti meccanismi di usura.
Controlla e correggi il parallelismo della macchina da stampa, la deflessione del letto e i sistemi di guida interna dello stampo prima di investire in nuovi materiali.
Riprogetta i canali di eliminazione dei proiettili e installa i perni di espulsione attivi per eliminare i doppi colpi catastrofici.
Migliora la chimica dei lubrificanti per includere additivi mirati per pressioni estreme (EP) applicati tramite sistemi di spruzzatura automatizzati.
Transizione a un programma di manutenzione predittiva basato sul conteggio delle corse per affinare gli utensili prima che si verifichi un grave degrado dei bordi.
R: La durata media varia drasticamente in base al materiale e al design. Un acciaio dolce per stampaggio con matrice D2 convenzionale potrebbe eseguire 100.000 corse tra un'affilatura e l'altra. Uno stampo in carburo per lo stampaggio di acciaio elettrico sottile può superare i 2 milioni di corse. Lo stampaggio dell'AHSS riduce significativamente questi intervalli. Le aspettative di base devono essere stabilite per applicazione specifica.
R: Il gioco stretto aumenta l'attrito, causando un rapido accumulo di calore e gravi grippaggi. Un gioco allentato costringe il materiale a piegarsi anziché a tagliarsi, accelerando l'arrotondamento dei bordi e creando grandi bave. Il gioco preciso riduce al minimo l'attrito garantendo al tempo stesso una frattura pulita, estendendo direttamente la longevità degli utensili.
R: Lo sfaldamento del rivestimento, o effetto guscio d'uovo, si verifica quando il substrato di acciaio per utensili è troppo morbido per supportare lo strato duro PVD. Sotto l'elevata pressione di stampa, il substrato si deforma, provocando la rottura e il distacco del rivestimento rigido. Per supportare il rivestimento è necessario un adeguato trattamento termico o pre-nitrurazione.
R: Generalmente non è raccomandato. Sebbene il carburo offra un'estrema resistenza all'usura, è altamente fragile. L'AHSS richiede un tonnellaggio enorme e genera shock e vibrazioni significativi. Questo carico d'impatto generalmente frantuma i punzoni in metallo duro. Gli acciai Metallurgia delle Polveri (PM) offrono un migliore equilibrio tra tenacità e resistenza all'usura per gli AHSS.
R: Le molle elicoidali perdono forza nel tempo a causa della fatica del metallo, con conseguente pressione irregolare del tampone di estrazione. Questa pressione irregolare provoca la deflessione laterale e la rottura del punzone. Le molle a gas di azoto forniscono una pressione costante e uniforme per tutto il loro ciclo di vita, garantendo che il punzone rimanga perfettamente allineato durante lo smontaggio.
R: L'estrazione dello sfrido è causata principalmente dalla formazione di vuoto tra la faccia del punzone e lo scarto o da un angolo di spoglia insufficiente nel pulsante della matrice. È esacerbato dai lubrificanti pesanti. L'utilizzo di perni di espulsione dell'aria, blocchi di aspirazione o geometrie speciali della faccia del punzone interrompe l'aspirazione e spinge lo sfrido verso il basso.


