
ビュー: 0 著者: サイト編集者 公開時間: 2026-10-12 起源: サイト


計画外の印刷機のダウンタイムにより、生産スケジュールが混乱します。工具の劣化は部品ごとの製造コストを直接的に上昇させます。大量生産には、収益性を維持するための信頼性の高い設備が必要です。工具の早期故障は、作業現場で大きな運用上の障害となります。摩耗によりパンチのエッジが急速に破壊されます。一般にかじりとして知られる凝着摩耗は、重大な物質移動を引き起こします。エッジの欠けは部品の品質を損ない、生産を停止します。要求の厳しい材料をスタンピングする場合、これらの問題はさらに複雑になります。先進的高張力鋼 (AHSS) とアルミニウムは、従来の工具を絶対的な限界まで押し上げます。
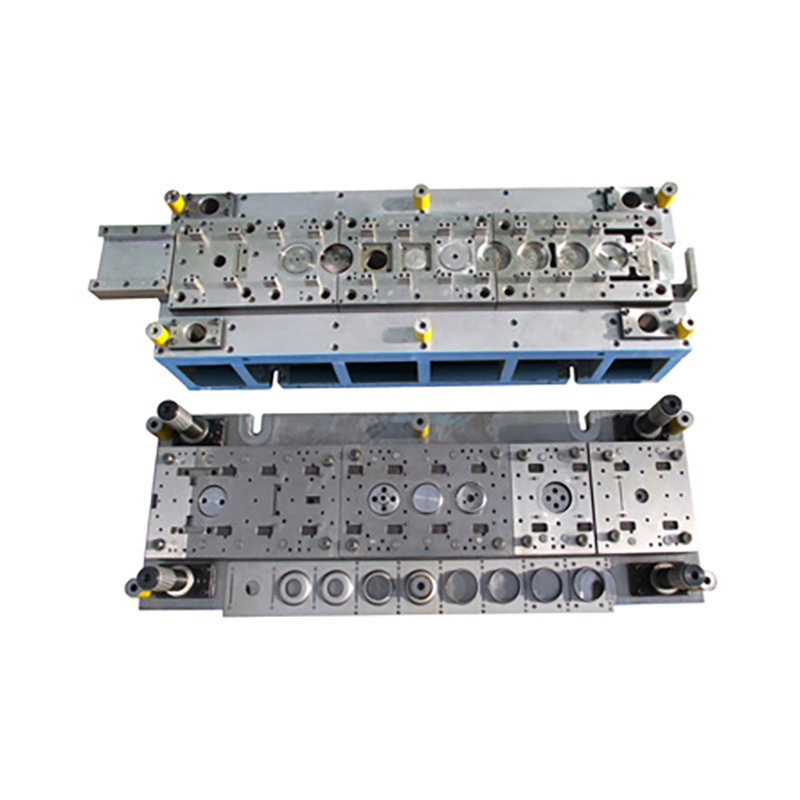
延長中 スタンピング金型の寿命 は、事後対応のメンテナンス作業では決してありません。それには、高度に設計された積極的なアプローチが必要です。冶金学、表面工学、構造金型の設計を体系的に評価する必要があります。印刷機のダイナミクスと厳格な運用処理も同様に重要な役割を果たします。工具の寿命を最大化し、プレス加工を安定させるための実践的な戦略を検討します。
材料と冶金: 従来の工具鋼から粉末冶金 (PM) または超硬基材にアップグレードすると、摩耗や刃先の破損が大幅に遅れます。
表面処理: 適切な PVD または CVD コーティング (TiCN、AlTiN など) を適用すると、凝着摩耗が軽減され、摩擦係数が減少し、メンテナンス間隔が直接延長されます。
クリアランスとアライメント: パンチとダイ間の正確なクリアランスと堅固なプレスのアライメントは、交渉の余地のない前提条件です。最先端の素材では、不十分な機械的ガイドを補うことはできません。
スクラップの制御とダイナミクス: 壊滅的なダブルヒットを防ぐには、適切なスラグ排出設計と一貫したストリッパー パッド圧力が重要です。
予知保全: 実行から故障までのメンテナンスからセンサー駆動のストローク数ベースのメンテナンスに移行することで、致命的な工具の損傷を防ぎ、金型の構造的完全性を維持します。
目次
プレス金型の早期損傷の根本原因を特定することは、工具寿命を向上させ、メンテナンスコストを削減するために不可欠です。一般的な要因としては、不適切なクリアランス、過剰な荷重、工具の位置ずれ、不適切な材質、不適切な潤滑などが挙げられます。正確な故障分析は、メーカーが効果的な是正措置を選択するのに役立ちます。
根本原因分析 (RCA) は、スタンピング金型が早期に失敗する理由を特定するのに役立ちます。 5 なぜ、イシカワダイアグラム、顕微鏡検査などの方法により、摩耗パターン、疲労亀裂、材料欠陥を明らかにできます。エンジニアは、損傷したコンポーネント、プレストン数の記録、材料特性、および機械のアライメントを調べて、工具の欠陥と装置関連の問題を区別する必要があります。
硬い粒子や加工材料が切断面から金属を徐々に除去すると、摩耗が発生し、切れ味が鈍くなったり、過度のバリが生じたりします。凝着摩耗 (かじり) は、ワークピースと金属プレス金型の間の摩擦や材料移動によって発生します。適切な潤滑、適切な工具材料、および表面コーティングは、両方の摩耗メカニズムを最小限に抑えるのに役立ちます。
マイクロチッピングや疲労亀裂は、繰り返しの衝撃荷重、過度の応力、または不適切な工具鋼の特性によって発生します。刃先が脆い場合は欠ける可能性があり、また材料強度が不足すると変形や割れが発生する可能性があります。熱処理、刃先形状、工具鋼の選択を最適化することで、耐衝撃性が向上し、金型の耐用年数が延長されます。
ワーク材料の特性は、プレス金型の摩耗に大きく影響します。先進高張力鋼 (AHSS) および超高張力鋼 (UHSS) は、より高い切削抵抗と工具応力を生成しますが、アルミニウム合金は材料の付着やかじりの影響を受けやすくなっています。工具の材質、コーティング、潤滑剤をワークピースに適合させると、早期故障を防ぐことができます。
適切なスタンピングダイス鋼を選択するには、硬度、耐摩耗性、靱性、製造コストのバランスを考慮する必要があります。材料の選択には、主な破損メカニズム、プレス条件、および予想される生産量を反映する必要があります。
D2 や A2 などの従来の工具鋼は、一般的なスタンピング用途にコスト効率の高い耐摩耗性を提供します。 CPM 10V や Vanadis 4 Extra などの粉末冶金 (PM) 工具鋼は、より微細で均一な炭化物構造を特徴としており、耐摩耗性とエッジチッピングに対する耐性を向上させることができます。 PM 鋼は、研磨材や大量生産を伴う要求の厳しい用途に特に適しています。
材質グレード |
製造工程 |
耐摩耗性 |
衝撃靱性 |
主な用途 |
|---|---|---|---|---|
A2 |
従来のインゴット |
低い |
高い |
少量生産、軽量成形、軟鋼。 |
D2 |
従来のインゴット |
適度 |
低い |
中量、標準的な切断。 |
CPM10V |
粉末冶金 |
高い |
適度 |
大量の研磨材、AHSS。 |
微粒子超硬合金 |
焼結 |
過激 |
非常に低い |
極端な量、電磁鋼板、剛性プレス。 |
タングステンカーバイドインサートは極度の耐摩耗性を提供します。研磨用途では PM 鋼よりもはるかに優れた耐久性を発揮します。超硬は、電気積層板やステンレス鋼の高速スタンピングに最適です。数百万回のストロークでも鋭い切れ味を維持します。多くの高速モーターコアダイは超硬部品のみに依存しています。
ただし、カーバイドには厳しいトレードオフが伴います。初期の材料費と加工費が高くつきます。さらに重要なことは、炭化物は非常に脆いということです。耐衝撃性はほとんどありません。超硬の使用には優れたプレス剛性が必要です。横方向のたわみや角度のずれがあると、超硬パンチは即座に粉砕されます。超硬にアップグレードする前に、機械的ガイドが完璧であることを確認する必要があります。
適切な熱処理は交渉の余地がありません。基材の硬度は、後続の表面コーティングをサポートする必要があります。工具鋼が柔らかすぎると、コーティングの下で変形してしまいます。これにより、卵殻効果として知られるハードコーティングに亀裂が入ったり剥がれたりします。オーステナイト化温度と焼き戻し温度を厳守することが必須です。必ずベンダーに認定された熱処理チャートを要求してください。
深極低温処理により、工具の冶金性がさらに向上します。最初の焼き入れの後、鋼はおよそ -300°F (-184°C) まで冷却されます。この極度の低温により、残留オーステナイトがより硬く、より安定したマルテンサイトに変化します。極低温処理により内部残留応力が軽減されます。寸法安定性が大幅に向上し、全体的な耐摩耗性が向上します。極低温処理を受けた工具は、衝撃の大きい用途でも刃先をより長く保持します。
表面コーティングと表面処理により、スタンピング金型の耐摩耗性が向上し、摩擦が軽減され、工具の耐用年数が延長されます。適切なコーティングの選択は、ワークの材質、動作温度、および主な摩耗メカニズムによって異なります。
物理蒸着 (PVD) は、比較的低温で薄く耐摩耗性のコーティングを施すことで、工具の寸法を維持し、精密なパンチやダイに適したものにします。化学蒸着 (CVD) では、一般に高い処理温度が使用され、より厚く耐久性の高いコーティングを生成できますが、寸法精度を維持するために追加の熱処理や仕上げが必要になる場合があります。
TiN、TiCN、AlTiN コーティングは、さまざまなレベルの耐摩耗性と熱保護を提供します。 TiN は一般的なスタンピングにはコスト効率の高い選択肢であり、TiCN は要求の厳しい材料に対して優れた硬度と耐摩耗性を提供し、AlTiN は大きな摩擦や熱を伴う用途に対して優れた高温安定性を提供します。最適なコーティングは、材料の適合性とプレス条件によって異なります。
コーティングの種類 |
硬度(HV) |
摩擦係数 |
最適な用途 |
|---|---|---|---|
錫 |
~2300 |
0.40 |
汎用、軟鋼、低コスト。 |
TiCN |
~3000 |
0.20 |
ステンレス鋼、耐摩耗性。 |
アルティン |
~3300 |
0.35 |
AHSS、高熱、乾式加工/スタンピング。 |
DLC(ダイヤモンドライクカーボン) |
~2500 |
0.10 |
アルミプレス加工、極度の耐かじり性。 |
窒化処理により、強靭なコアを維持しながら、プレス金型の表面硬度と耐摩耗性が向上します。特に大型の成形部品におけるかじりや表面の損傷を軽減します。窒化処理と PVD コーティングを組み合わせることで、要求の厳しいスタンピング用途にさらなる表面保護を提供します。
パンチとダイ間の適切なクリアランスにより、バリの形成、摩擦、工具の早期摩耗が軽減されます。クリアランスは、材料の厚さ、強度、プレス要件に基づいて選択する必要があります。クリアランスが不十分であると、摩擦と剥離力が増加します。一方、クリアランスが過剰であると、エッジの荒れや寸法欠陥が発生する可能性があります。テストは、最適な設定を決定するのに役立ちます。
効果的なスラグ制御により、打ち抜かれたスクラップが金型表面に戻って工具に損傷を与えるのを防ぎます。適切なダイクリアランス、逃げ角、および適切なスラグ保持または排出機構により、確実にスクラップを除去できます。これらの機能により、二重ヒットのリスクが軽減され、パンチが保護され、生産の安定性が向上します。
ストリッパー パッドは、パンチング中にシートメタルをしっかりと保持し、引き抜き中にパンチから材料を除去します。一貫したストリッパー圧力により、パンチの横方向の動きや不均一な負荷が防止されます。適切に選択されたコイル スプリングまたは窒素ガス スプリングは、信頼性の高いストリッピング性能を維持し、工具の損傷を軽減します。
パンチの刃先処理により、刃先の耐久性とコーティング性能が向上します。制御されたエッジホーニングにより小さな半径が作成され、マイクロチッピングや早期摩耗を軽減します。適切な半径は、ワークの材質、切削クリアランス、工具の要件によって異なります。
精密ガイド システムにより、スタンピング中にパンチとダイの正確な位置合わせが維持されます。ガイド ピン、ブッシング、ウェア プレート、ヒール ブロックは、横方向の力を制御し、工具の位置ずれを防止します。適切なガイドにより不均一な摩耗が軽減され、寸法精度が向上し、金型の耐用年数が延長されます。
プレストン数とフレームの剛性は、スタンピングの精度と金型の耐久性に直接影響します。ラムやベッドの過度のたわみは、不均一なクリアランス、工具の摩耗、パンチの破損を引き起こす可能性があります。十分な能力、構造剛性、適切な衝撃制御を備えたプレスを選択することで、安定した生産を維持できます。
スタンピング潤滑剤は、成形作業中の摩擦、熱、材料の付着を軽減します。ストレートオイル、水溶性潤滑剤、および適切な極圧 (EP) 添加剤は、さまざまな性能上の利点をもたらします。潤滑剤の選択は、かじりや工具の摩耗を最小限に抑えるために、板金、成形圧力、および動作条件に一致する必要があります。
自動潤滑システムにより、スタンピング中に一貫した潤滑剤の分配が行われます。プログラム可能なスプレー システムは塗布のタイミングと量を制御し、乾燥接触、過剰なオイル消費、オペレーターのばらつきを軽減します。適切な潤滑により成形の一貫性が向上し、工具のメンテナンス間隔を延長するのに役立ちます。
インダイセンサーと音響モニタリングシステムは、重大な工具損傷が発生する前にプレス加工の異常を検出するのに役立ちます。センサーは、材料の供給、剥離力、異常な切断振動を監視できます。スラグの抜け、パンチの磨耗、または位置ずれを早期に検出することで、予期せぬダウンタイムが削減され、予防保守がサポートされます。
パンチとダイを定期的に研ぐことで、切断品質が維持され、過度の刃先の摩耗が防止されます。メンテナンス間隔は、ストローク数、バリの高さ、工具の状態を考慮する必要があります。適切な研削、冷却、シミングは、工具の硬度を維持し、切削形状を復元し、一貫したスタンピング性能を維持するのに役立ちます。
標準化された金型の取り扱いと保管手順により、偶発的な損傷、腐食、セットアップエラーを防ぐことができます。適切な吊り上げ装置を使用し、シャット高さとプレス設定を確認し、保管中に適切な防錆処理を行ってください。一貫した操作手順により、工具の安全性、信頼性、生産準備が向上します。
工具メンテナンス記録は、予知保全と継続的改善をサポートします。ストローク数、研磨作業、コンポーネントの交換、金型の調整を追跡して、再発する問題を特定します。この情報を分析すると、メンテナンス スケジュールの最適化、ツールのアップグレードの評価、長期的な生産コストの削減に役立ちます。
工具の寿命を延ばすには、包括的で計画的な戦略が必要です。プレスのアライメント、スクラップの排出、およびクリアランスに欠陥が残っている場合、工具鋼のグレードをアップグレードしてもまったく効果がありません。最初に機械的な基礎に取り組む必要があります。
スタンピング操作をすぐに安定させるには、次の実行可能な手順を実行してください。
最も頻繁にメンテナンスを行う金型に対して厳密な故障解析を実施して、正確な摩耗メカニズムを特定します。
新しい材料に投資する前に、プレスの平行度、ベッドのたわみ、内部の金型ガイド システムを監査して修正します。
スラグクリアランスチャネルを再設計し、アクティブエジェクターピンを設置して、致命的なダブルヒットを排除します。
自動スプレー システムによって適用される対象を絞った極圧 (EP) 添加剤を含むように潤滑剤の化学的性質をアップグレードします。
ストローク数に基づいた予測メンテナンス スケジュールに移行して、刃先の深刻な劣化が発生する前に工具を研ぎます。
A: 平均寿命は材質と設計によって大きく異なります。従来の軟鋼の D2 ダイスタンピングでは、研磨の間に 100,000 ストロークを実行する可能性があります。薄い電磁鋼板をプレスする超硬ダイスは 200 万ストロークを超えることがあります。 AHSS をスタンピングすると、これらの間隔が大幅に短縮されます。ベースラインの期待値は、特定のアプリケーションごとに設定する必要があります。
A: クリアランスが狭いと摩擦が増加し、急激な熱の蓄積と深刻なかじりの原因となります。クリアランスが緩い場合、材料はせん断ではなく曲げを強いられ、エッジの丸みが加速され、大きなバリが発生します。正確なクリアランスにより摩擦が最小限に抑えられ、きれいな破断が保証され、工具の寿命が直接延長されます。
A: コーティングの剥離、つまり卵殻効果は、工具鋼の基材が柔らかすぎて硬質 PVD 層をサポートできない場合に発生します。高いスタンピング圧力がかかると基材が変形し、硬質コーティングに亀裂や剥離が発生します。コーティングをサポートするには、適切な熱処理または事前窒化が必要です。
A: 一般的には推奨されません。カーバイドは優れた耐摩耗性を備えていますが、非常に脆いのです。 AHSS は大量のトン数を必要とし、重大な衝撃と振動を発生します。この衝撃荷重により、通常、超硬パンチが粉砕されます。粉末冶金 (PM) 鋼は、AHSS の靭性と耐摩耗性のバランスが優れています。
A: コイルスプリングは金属疲労により時間の経過とともに力を失い、ストリッパーパッドの圧力が不均一になります。この不均一な圧力により、パンチの横方向のたわみや破損が発生します。窒素ガススプリングは、ライフサイクル全体を通じて一定の均一な圧力を提供し、ストリッピング中にパンチが完全に位置合わせされた状態を維持します。
A: スラグの引き込みは主に、パンチ面とスクラップの間に形成される真空、またはダイ ボタンのドラフト角度が不十分であることが原因で発生します。重い潤滑剤を使用すると悪化します。エアエジェクターピン、真空ブロック、または特殊なパンチ面形状を使用すると、吸引力が破壊され、スラグが押し下げられます。


