
ビュー: 0 著者: サイト編集者 公開時間: 2026-09-21 起源: サイト


機械式動力プレスの信頼性は、単一の基本的な機構にかかっています。停止機構はオペレーターの安全を決定し、最大の生産スループットを決定します。停止システムが故障している場合、または従来の停止システムは、スタンピングフロアに重大な運用上のリスクをもたらします。停止時間が一貫していない場合、安全バリアが損なわれ、ライト カーテンが無効になります。ラムがプログラムされたクランク角度で正確に係合できない場合、スクラップ率が上昇します。停止時間が許容範囲を超えると、OSHA および ANSI コンプライアンス違反が差し迫った脅威になります。クラッチ プレートの粉砕やブレーキ ライニングの焼けによる計画外のダウンタイムにより、プレス ライン全体が停止し、下流の組立プロセスが中断されます。
プラント管理者やメンテナンス エンジニアは、これらのメカニズムを評価するために、構造化されたエンジニアリング ベースのアプローチを必要とします。この技術ガイドでは、適切なアップグレードを評価、比較、選択する方法について説明します。最適なパフォーマンスを確保するために、トン数、フライホイールの慣性、熱容量、生産要件を検討します。エンジニアリング チームは、ラムの不安定な動作を排除し、プレス ストロークの絶対的な制御を回復するシステムを指定できます。
安全性とコンプライアンスを第一に: プレスのクラッチとブレーキを最新化することは、再現性と信頼性の高い停止時間を確保することで、OSHA コンプライアンスと ANSI B11.1 の安全距離計算に直接影響します。
湿式システムと乾式システムのトレードオフ: 乾式システムは初期費用が低く、メンテナンスが簡単ですが、湿式システムは優れた放熱性、騒音低減、高サイクル用途向けの寿命を実現します。
制御の統合は重要です。安全性とパフォーマンスの利点を最大限に実現するには、機械コンポーネントをアップグレードする場合、クロスモニタリングされたデュアル安全バルブを含む最新の冗長プレス制御システムと組み合わせる必要があります。
目次
パワープレスクラッチおよびブレーキシステムは、フライホイールエネルギーの伝達と停止を制御します。
クラッチ は エネルギーをフライホイールからクランクシャフトに伝達してラムを駆動します。ブレーキ は 必要に応じてラムを正確に停止します。スムーズな動作と安全な停止を確保するには、両方のシステムが連携する必要があります。
重要なパフォーマンス要素には次のものがあります。
エンゲージメント速度: プレス機が起動後にどれだけ早く反応するかを決定します。
トルク容量: クラッチが滑ることなく十分な力を伝達できるようにします。
停止時間: 一貫した停止性能を維持し、安全要件をサポートします。
信頼性の高いシステムは、さまざまな動作条件下でも安定した停止時間を提供する必要があります。
早期発見により、ダウンタイムや機器の損傷を防ぐことができます。一般的な警告サインは次のとおりです。
かみ合いが遅い: 空気漏れ、シールの摩耗、または制御バルブの問題を示している可能性があります。
異音: 摩擦板や機械部品の摩耗により発生する場合が多いです。
停止距離が長い: ブレーキの摩耗またはブレーキ性能の低下を示します。
頻繁な制御エラー: 圧力の問題または制御システムの障害が原因で発生する可能性があります。
摩擦粉塵または金属粒子: クラッチまたはブレーキ システム内部の過度の摩耗を示します。
定期的な検査により、プレスの精度、安全性、生産効率の維持に役立ちます。
異なるクラッチとブレーキの設計は、異なる生産要件に適合します。主な選択肢には、乾式システム、湿式システム、個別構成または組み合わせ構成が含まれます。
ドライシステムでは圧縮空気を使用して摩擦板を係合します。摩擦面が空気にさらされるため、点検・メンテナンスが容易になります。
利点:
シンプルな構造
メンテナンスが簡単
低および中規模の生産要件に適しています
制限事項:
高速動作中に熱が蓄積する可能性があります
摩擦粉の発生が多くなる
激しいサイクリング条件下では停止性能が低下する可能性があります
乾式システムは、標準的な生産ラインやプレス改修プロジェクトに一般的に使用されます。

湿式システムでは、オイルが満たされたハウジング内に摩擦プレートが配置されます。オイルは熱を除去し、連続高速運転時のパフォーマンスを向上させます。
利点:
より良い熱制御
より長い耐用年数
ハイサイクル・重切削スタンピングに最適
制限事項:
より複雑なインストール
オイルのメンテナンスと冷却システムが必要
湿式システムは、長い生産期間にわたって安定した性能が要求される要求の厳しい用途に適しています。
コンビネーションユニット
クラッチとブレーキのコンポーネントが 1 つのアセンブリに統合されています。この設計により、取り付けが容易になり、クラッチとブレーキの重なりを防ぐことで安全性が向上します。
個別のユニット
クラッチとブレーキのコンポーネントは別々に取り付けられます。この構成により、特殊なプレス設計や高トルクの用途に対してより柔軟な対応が可能になります。
タイプ |
主な利点 |
適切な用途 |
|---|---|---|
ドライシステム |
簡単なメンテナンス |
標準スタンピング |
ウェットシステム |
より良い熱制御 |
高速生産 |
コンビネーションユニット |
コンパクトで安全 |
一般的なプレスシステム |
セパレートユニット |
柔軟な構成 |
カスタムアプリケーション |
適切なクラッチおよびブレーキ システムの選択は、プレス速度、生産要件、メンテナンスの必要性、および動作条件によって異なります。
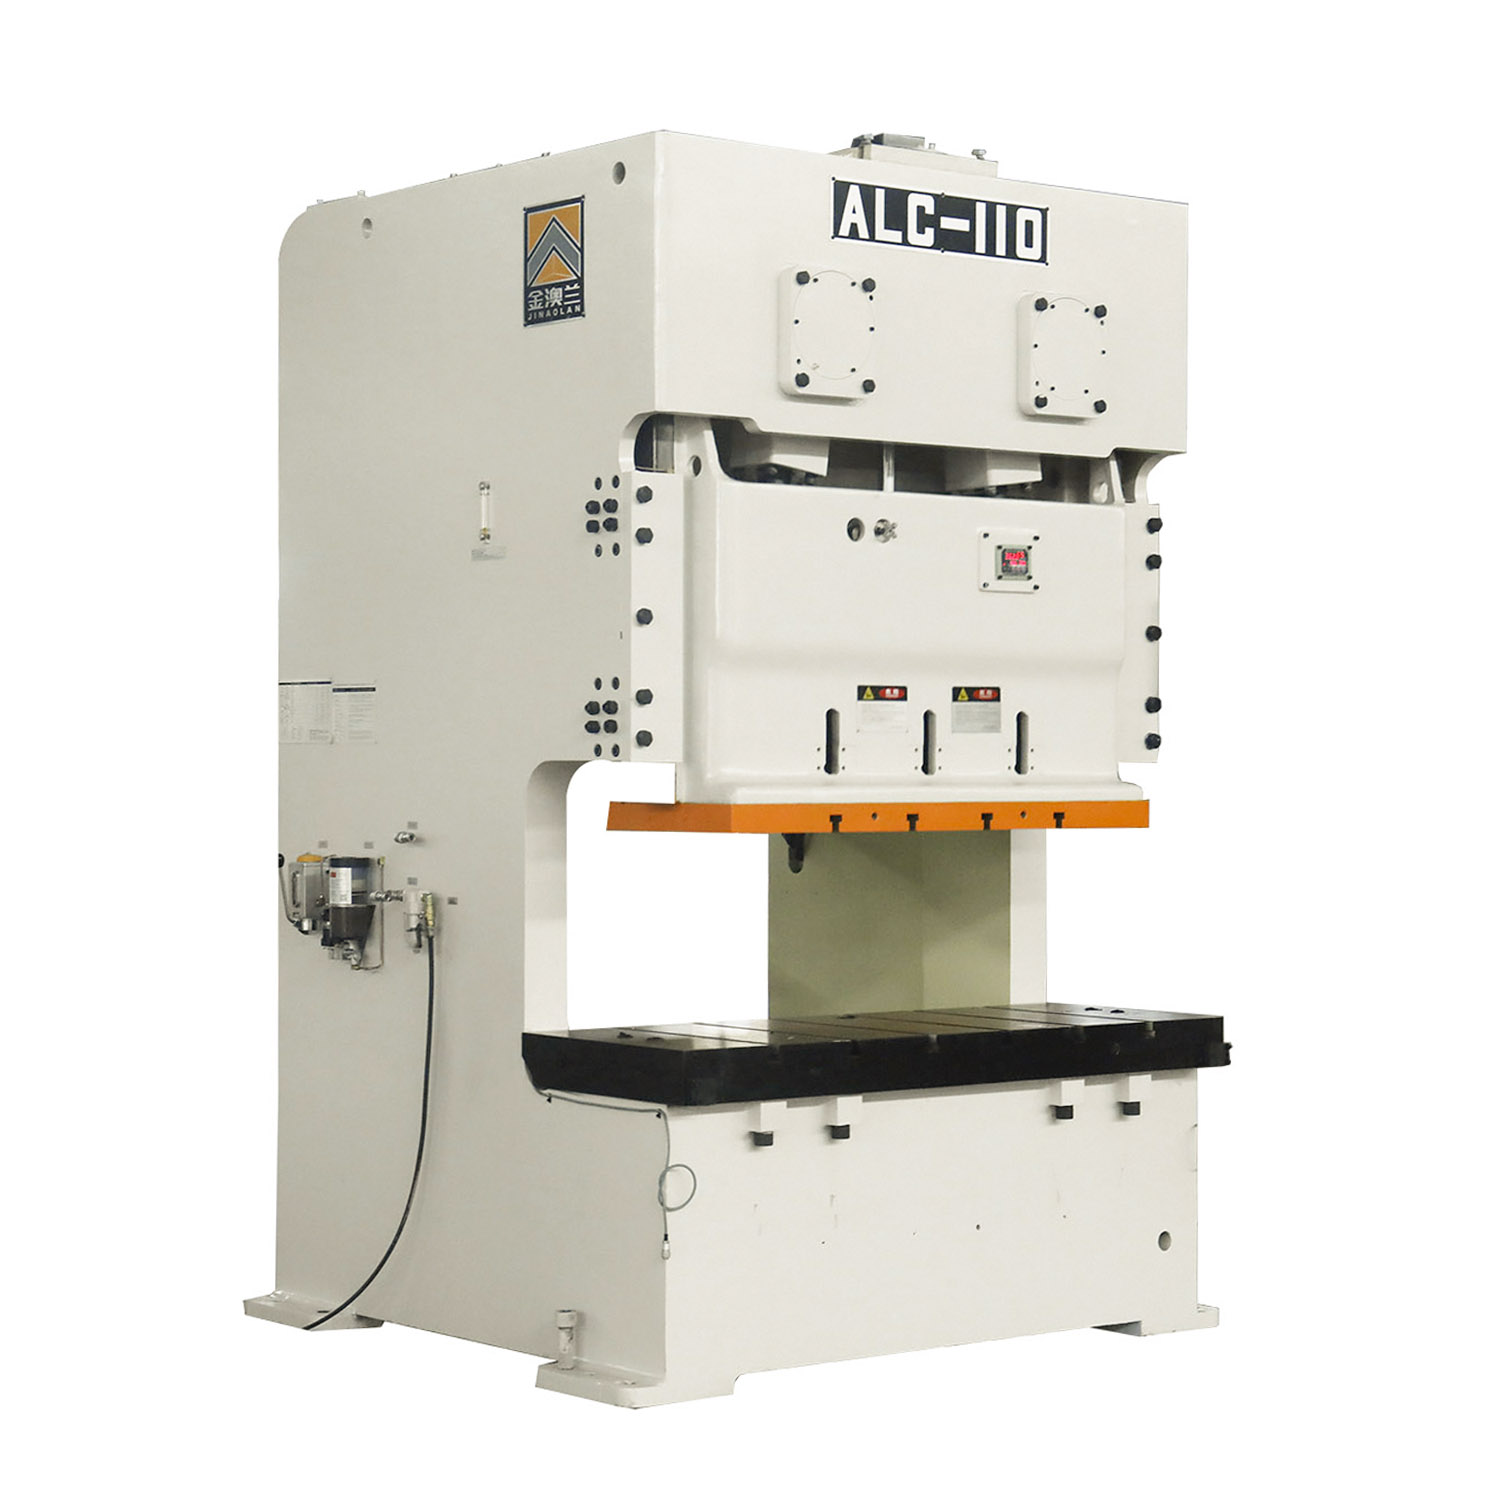
パワープレスのクラッチおよびブレーキ システムを選択するには、安全性、生産速度、熱管理、およびトルク要件を評価する必要があります。適切に適合したシステムにより、印刷機の信頼性が向上し、メンテナンスコストが削減されます。
停止性能はオペレータの安全に直接影響します。安全な動作状態を維持するために、ブレーキは必要な時間内にラムを停止する必要があります。
ブレーキ監視システムは停止性能を継続的にチェックします。摩耗やブレーキ効率の低下により停止時間が長すぎる場合、システムは安全上のリスクが発生する前にメンテナンスチームに警告します。
主な要因には次のようなものがあります。
一貫した停止時間
確実なブレーキレスポンス
適切な安全距離
定期的なパフォーマンス監視
高速スタンピングでは、クラッチとブレーキの繰り返しサイクル中にかなりの熱が発生します。システムが効果的に熱を除去できない場合、摩擦性能が低下する可能性があります。
乾式システムは 空冷に依存しており、標準的な用途に適しています。
湿式システムは オイル冷却を使用して熱を制御し、ハイサイクル生産中に安定した性能を維持します。
適切な冷却方法の選択は、プレス速度、生産量、運転条件によって異なります。
クラッチとブレーキは、プレス能力とフライホイールのエネルギーに適合する必要があります。
重要な要素には次のようなものがあります。
プレストン数
フライホイールサイズ
プレス加工
生産速度
重負荷の成形作業では、軽度のスタンピング用途よりも高いトルク容量が必要です。システムのサイズが小さすぎると、過度の摩耗、不安定な停止、および機器の寿命の低下を引き起こす可能性があります。
作業環境もクラッチとブレーキの選択に影響します。
乾式システムでは摩擦粉塵が発生し、動作音が大きくなる場合があります。湿式システムでは、磨耗粒子がオイル システム内に残るため、ダスト制御が向上します。
最新の生産施設の場合、密閉型システムは以下の改善に役立ちます。
職場の清潔さ
騒音対策
メンテナンスの効率化
適切なクラッチおよびブレーキ システムを選択することで、より安全な操作、安定した生産、およびプレスの耐用年数の延長が保証されます。
機能/指標 |
乾式摩擦システム |
湿式密閉システム |
|---|---|---|
冷却方法 |
周囲空気 |
循環オイルバス |
最優秀アプリケーション |
低・中連続ストローク |
高速・重たいシングルストローク |
メンテナンス重視 |
エアギャップ調整、ライニング交換 |
オイル分析、フィルター交換 |
騒音レベル |
高 (機械的なカタカタ音、排気) |
低い(密閉型ハウジングにより消音される) |
微粒子の発生 |
浮遊摩擦粉塵 |
オイルフィルター内に含まれる |
熱褪色耐性 |
中(高負荷時に低下) |
優れています(高負荷でも安定しています) |
長期的な運用可能性の評価 クラッチおよびブレーキ システムで は、メンテナンス間隔について深く理解する必要があります。ドライ構成では、頻繁な物理的介入が必要になります。メンテナンス技術者は、摩擦プレート間の空隙を定期的に測定する必要があります。ライニングが摩耗すると、このギャップが増加し、最適な噛み合い速度を回復するにはシム プレートを手動で調整する必要があります。最終的には、摩擦ライニングがリベットまで磨耗し、完全な分解と摩擦ディスクの交換が必要になります。
ウェット構成では、メンテナンスのスケジュールが大幅に変わります。油膜が係合摩擦を吸収するため、内部プレートの物理的摩耗は無視できます。湿式ユニットは内部プレートの交換を必要とせずに 10 年間動作するのが一般的です。ただし、この機械的寿命により、メンテナンスの負担は液体の管理に移ります。技術者は定期的にオイルのサンプリングを実行して、粘度の低下や粒子の汚染を確認する必要があります。特殊な油圧作動油の交換と高ミクロンフィルターの交換が主な予防保守作業になります。
作動方法はプラントのエネルギー負荷に直接影響します。空気圧システムは圧縮空気に依存していますが、圧縮空気の生成効率が悪いことで知られています。ストロークごとに特定の量の圧縮空気が消費されます。さらに、老朽化した空気圧ラインでは微小な漏れが発生することが多く、プラント全体の圧力降下によりクラッチの接続が鈍くなることがあります。施設は、コンプレッサーの容量が大型空気圧クラッチの継続的な立方フィート/分 (CFM) 要求に対応できることを確認する必要があります。
油圧作動は、重負荷の湿式システムでよく使用され、専用の油圧パワー ユニット (HPU) が必要です。これらのユニットは電気モーターを利用して一定の流体圧力を維持します。油圧システムは、空気の圧縮性の問題を引き起こすことなく、瞬間的に巨大な力を提供しますが、継続的な電力消費が発生します。エンジニアは、これらのシステムを指定するときに、HPU の設置面積、高圧油圧ラインの配線、連続使用ポンプ モーターの電気負荷を評価する必要があります。
症状 |
考えられる原因 |
是正措置 |
|---|---|---|
遅いラムスタート |
気圧が低い、または航空会社が制限されている |
コンプレッサーの出力を確認し、デュアルバルブに詰まりがないか点検します。 |
ラムが TDC を通過して漂流 |
磨耗したブレーキライニングまたは光沢のある摩擦プレート |
エアギャップを測定します。 OEM の制限を超えて摩耗した場合は、ライニングを交換してください。 |
過度の熱の蓄積 |
クラッチ/ブレーキのオーバーラップまたは冷却不足 |
制御タイミングを確認します。湿式システムのオイルの流れと熱交換器を確認します。 |
接続時のカタカタ音が大きい |
ドライブピンの摩耗または取り付けボルトの緩み |
機械的なリンケージを検査します。すべての取り付け金具を仕様のトルクで締め付けます。 |
適切な停止機構を選択するには、プレスのデューティ サイクルと運動エネルギーの要求を厳密に工学的に評価する必要があります。ドライシステムは、標準的な連続運転向けに信頼性が高く、メンテナンスが容易なソリューションを提供します。湿式システムは、大量、ハイサイクル、または環境に敏感なスタンピングの需要に必要な、極めて優れた放熱性と長寿命を実現します。をアップグレードする プレスクラッチとブレーキは 正確なラム制御を復元し、法規制への準拠を保証し、施設のオペレーターと工具を保護します。
校正済みの停止時間測定装置を使用して包括的な印刷機監査を実施し、現在のパフォーマンスのベースラインを確立します。
現在の停止時間と ANSI B11.1 規格に基づいて必要な安全距離を計算し、当面のコンプライアンス ギャップを特定します。
認定された機械プレスエンジニアに相談して、特定のスタンピング用途のフライホイールの慣性と熱負荷の要件を評価してください。
最新の OEM 仕様を検討して、既存のクランクシャフト寸法および利用可能なプラントの空気容量または電気容量との改造互換性を確保します。
機械的な改修中に、従来のリレーロジック制御を、クロスモニタリングされたデュアル安全バルブを備えた最新の安全 PLC にアップグレードします。
A: 寿命はテクノロジーとアプリケーションに完全に依存します。乾式摩擦ライニングは、サイクル率と熱負荷に応じて、通常 1 ~ 3 年間持続します。湿式システムは、摩擦板が油膜で保護されているため、オイルとフィルターが厳密にメンテナンスされていれば、内部の再構築が必要になるまで 10 年以上動作することがよくあります。
A: 技術者は、ポータブルまたは統合された停止時間測定デバイスを使用します。この装置は、最悪のストローク位置 (通常はダウンストロークで 90 度) でブレーキをトリガーします。次に、ラムが完全に停止するまでにかかる正確なミリ秒を測定します。
A: 二重安全弁は、停止機構を作動させる空気または作動油を冗長制御します。 1 つの内部バルブ スプールが固着または故障した場合、二次スプールが流体または空気を安全に排出します。このフェールセーフ動作によりブレーキが作動し、偶発的で指令されていないプレス ストロークが防止されます。
A: 乾式システムは、外気によって冷却される露出した摩擦板を使用するため、シンプルですが、熱による退色や発塵が発生しやすくなります。湿式システムは、循環オイルバス内に摩擦プレートを密閉し、優れた放熱性、浮遊粉塵ゼロを実現し、重いシングルストローク条件下でも機械的寿命を大幅に延長します。
A: はい。従来の機械プレスのほとんどは改造可能です。ただし、多くの場合、新しい取り付けハブを受け入れるために既存のクランクシャフトを加工する必要があります。さらに、現在の安全基準を満たすには、機械的改修を最新のプレス制御およびデュアル安全バルブと組み合わせる必要があります。


