
Visualizzazioni: 0 Autore: Editor del sito Orario di pubblicazione: 2026-05-06 Origine: Sito


Puoi vedere molti tipi principali di processi di stampaggio dei metalli utilizzati oggi:
Stampaggio progressivo
Stampaggio a trasferimento
Timbratura a quattro diapositive
Stampaggio ad imbutitura profonda
Lo stampaggio del metallo trasforma il metallo in parti che utilizziamo quotidianamente. Questa industria utilizza 32,5 milioni di tonnellate di metallo ogni anno. Vale più di 250 miliardi di dollari. Dovresti conoscere ciascun metodo di stampaggio. Questo ti aiuta a scegliere il miglior processo di stampaggio dei metalli per il tuo progetto. Il giusto design per lo stampaggio dei metalli può creare parti migliori e risparmiare denaro nella produzione.
Scopri di più su quattro tipi principali di stampaggio dei metalli . Si tratta di matrici progressive, matrici di trasferimento, a quattro diapositive e imbutitura profonda. Ogni tipo funziona meglio per lavori diversi.
Scegli il giusto processo di stampaggio dei metalli per il tuo pezzo. Pensa alla forma, alle dimensioni e al materiale della tua parte. Ciò aiuta a risparmiare tempo e denaro.
Lo stampaggio progressivo è ottimo per realizzare velocemente molte parti. È molto preciso e non spreca molto materiale.
Lo stampaggio a trasferimento è utile per creare forme complesse. Ti consente di modificare rapidamente i progetti. Questo lo rende utile per molti usi.
Lo stampaggio a imbutitura profonda è la soluzione migliore per parti robuste e cave. Queste parti non devono perdere. Viene utilizzato per le automobili e per le cose che le persone usano ogni giorno.
Lo stampaggio progressivo è un processo molto comune nelle fabbriche. Questo metodo utilizza una matrice speciale con molte stazioni. Ogni stazione svolge un lavoro diverso mentre la striscia di metallo si muove. Ecco come funziona il processo passo dopo passo:
I team elaborano piani dettagliati utilizzando il software CAD.
Scegli il materiale migliore per la tua parte.
I produttori di utensili costruiscono uno stampo con diverse stazioni.
Gli operai installano lo stampo nella pressa.
La macchina spinge la materia prima nello stampo.
La stampa svolge molti lavori man mano che il materiale avanza.
Il controllo di qualità verifica se ogni parte soddisfa gli standard.
I controlli finali e le fasi di finitura preparano le parti.
I lavoratori imballano e spediscono i prodotti finiti.
Lo stampaggio progressivo consente di completare molti passaggi senza estrarre il pezzo. Questo lo rende ottimo per realizzare velocemente molte parti.
Ottieni molte cose buone quando usi lo stampaggio a stampo progressivo. Ecco una tabella che mostra i principali vantaggi:
Beneficio |
Descrizione |
|---|---|
Ottieni una produzione rapida con tempi di inattività minimi e molto output. |
|
Conveniente |
L’automazione riduce i costi della manodopera e riduce gli sprechi. |
Precisione |
Il processo mantiene tolleranze strette e la qualità rimane la stessa. |
Parti complesse |
Puoi creare forme complesse in un solo passaggio, risparmiando tempo e risorse. |
Bassi tassi di scarto |
Il processo produce meno rifiuti e utilizza bene i materiali. |
Scalabilità |
Puoi facilmente produrre più parti se la domanda aumenta. |
Lo stampaggio progressivo è noto per la sua velocità e il risparmio di denaro. Questo metodo aiuta anche l’ambiente producendo meno rifiuti.
Molte industrie utilizzano lo stampaggio a stampo progressivo per i loro prodotti. Vedrai questo processo utilizzato in:
Settore automobilistico: staffe del motore, pannelli della carrozzeria, parti di ingranaggi e parti strutturali.
Elettronica: connettori, terminali, alloggiamenti e parti del circuito stampato.
Aerospaziale: staffe leggere, spessori e parti robuste per aerei.
Beni di consumo: parti di elettrodomestici, strumenti e altri oggetti di uso quotidiano.
Settore medico: piccoli contenitori, staffe e strumenti chirurgici.
Costruzione: elementi di fissaggio, raccordi e parti strutturali.
Lo stampaggio progressivo aiuta a realizzare pezzi di alta qualità per molti campi. Questo processo ti consente di soddisfare standard rigorosi e di realizzare rapidamente molte parti.
Lo stampaggio a trasferimento è un modo flessibile per realizzare parti. Inizi tagliando ogni pezzo di metallo dalla striscia. Ciò ti consente di trattare ogni parte da sola. Il metallo passa attraverso diverse stazioni. Ciascuna stazione modella o forma la parte. Non ci sono pause tra le stazioni. Il nuovo metallo entra subito nel sistema. Questo processo non è come lo stampaggio progressivo. Nello stampaggio progressivo, il nastro metallico rimane unito fino alla fine.
Suggerimento: lo stampaggio con stampo a trasferimento è utile per parti con imbutiture profonde o forme complesse.
Ecco una tabella che mostra le differenze tra lo stampaggio a trasferimento e lo stampaggio progressivo:
Caratteristica |
Stampaggio a trasferimento |
Stampaggio progressivo |
|---|---|---|
Separazione delle parti |
Le parti vengono tagliate dalla striscia all'inizio |
La striscia rimane insieme in tutte le stazioni |
Trattamento delle parti |
Ogni parte viene gestita da sola |
Le parti rimangono connesse fino al termine del processo |
Flusso operativo |
Nessuna pausa; il nuovo metallo arriva velocemente |
Lavoro continuo con molte stazioni di stampaggio |
Efficienza |
Riduce i tempi di esecuzione e i costi degli utensili |
Elevata automazione e molti pezzi realizzati |
Complessità dei disegni |
Ottimo per disegni complicati come zigrinature e fili |
Ottimo per realizzare parti complesse e precise in grandi lotti |
Lo stampaggio a trasferimento offre numerosi vantaggi. Può gestire forme complesse e imbutiture profonde meglio di altri metodi. È possibile realizzare parti con zigrinature, filettature o caratteristiche speciali. Il pezzo grezzo sciolto consente al metallo di muoversi in qualsiasi direzione. Questo aiuta con l'imbutitura profonda. Lo stampaggio a trasferimento funziona bene per realizzare molte parti. Puoi modificare rapidamente progetti o strumenti. Questo ti dà una grande flessibilità.
Gestisce forme complesse e imbutiture profonde
Consente di modificare facilmente la produzione
Riduce i costi degli utensili e i tempi di esecuzione
Funziona bene per realizzare molte parti
Lo stampaggio a trasferimento aiuta a realizzare parti per molte industrie . Lo vedi usato nelle automobili, negli elettrodomestici, nelle fabbriche e negli impianti idraulici. Ecco una tabella che mostra dove viene utilizzato lo stampaggio a trasferimento:
Industria |
Applicazioni |
|---|---|
Automobilistico |
Coppe dell'olio motore, coppe della trasmissione, montanti, travi, parti di sospensioni, scudi termici, parti di scarico |
Apparecchio |
Cestelli di lavatrici, alloggiamenti di compressori, rivestimenti di congelatori, lavelli, cavità di forni a microonde |
Industriale e commerciale |
Contenitori per estintori, gusci di recipienti a pressione, alloggiamenti di motori, diaframmi di freni pneumatici, alloggiamenti di filtri |
Idraulica e ferramenta |
Corpi rubinetteria, sedi valvole, soffioni doccia, gusci decorativi per ferramenta |
Lo stampaggio a trasferimento è utile per realizzare parti resistenti con caratteristiche esatte. Questo processo fornisce risultati affidabili per molti prodotti.
Lo stampaggio a quattro diapositive aiuta a realizzare parti con forme dure. La macchina lavora da quattro lati contemporaneamente. Ogni albero ha uno strumento che colpisce il metallo. Questo rende la parte molto precisa. La macchina può timbrare e piegare in un ciclo. Ciò consente di risparmiare energia e produrre meno rifiuti perché molti passaggi avvengono insieme.
Ecco una tabella che spiega come funziona la timbratura a quattro diapositive:
Azione meccanica |
Descrizione |
|---|---|
Quattro direzioni |
La macchina piega e modella il metallo da quattro lati per progetti dettagliati. |
Funzionamento a più diapositive |
Ogni albero colpisce il metallo, quindi tutti i lati vengono lavorati. |
Efficienza a ciclo singolo |
Molte fasi di stampaggio e piegatura avvengono in un ciclo. |
Versatilità |
Puoi utilizzare molti materiali e creare forme con molti angoli. |
Flessibilità di progettazione |
Puoi cambiare strumento per modificare i progetti mentre crei le parti. |
Efficienza dei costi |
Produci meno rifiuti e spendi meno in strumenti. |
Velocità |
La macchina funziona velocemente, quindi finisci le parti rapidamente. |
Puoi modificare il design sostituendo uno strumento. Ciò facilita la regolazione durante la produzione.
La stampa a quattro diapositive ha molti vantaggi. Puoi realizzare parti con forme dure e piccoli dettagli. Il processo esegue molti lavori in un'unica configurazione. Ciò significa che produci parti più velocemente e spendi meno soldi. Non sono necessari molti passaggi aggiuntivi, quindi risparmi tempo e lavoro. La macchina funziona rapidamente, quindi ottieni i pezzi velocemente. Puoi anche modificare facilmente i progetti, mantenendo la produzione fluida.
Puoi creare forme con molte pieghe e angoli.
Ottieni produzione veloce e costi più bassi.
Risparmia tempo e denaro saltando passaggi aggiuntivi.
È possibile modificare i disegni senza fermare la macchina.
Suggerimento: lo stampaggio a quattro diapositive consente di realizzare parti con molte pieghe in un unico ciclo.
Lo stampaggio a quattro diapositive viene utilizzato in molti campi. Le case automobilistiche lo utilizzano per staffe e clip. Le aziende elettroniche lo utilizzano per interruttori automatici e bobine. Le aziende mediche e aeronautiche lo utilizzano per molle e parti piatte. I costruttori lo usano per clip e staffe speciali.
Industria automobilistica
Industria elettronica
Industria medica
Industria aerospaziale
Settore dell'architettura
Le parti realizzate con stampaggio a quattro diapositive includono staffe, interruttori automatici, molle, bobine, molle piatte e clip. Lo stampaggio dei metalli aiuta a rendere queste parti veloci e molto precise. Il processo è utile per realizzare molte parti e fornisce risultati costanti.
Lo stampaggio di metalli a imbutitura profonda crea forme cave da lamiere piatte. Il processo trasforma un pezzo grezzo in cose come cilindri o scatole. Per prima cosa ottieni un pezzo grezzo con le misure esatte. I progettisti utilizzano i computer per pianificare la forma e costruire la matrice e il punzone. I lubrificanti aiutano il grezzo a scivolare e a prevenire i danni. Blocca il pezzo grezzo e lo spingi nello stampo. Il metallo si allunga e forma una parte profonda e liscia. Successivamente, tagli il materiale extra e leviga la superficie. Lo stampaggio a imbutitura profonda mantiene il metallo spesso e crea parti resistenti e leggere.
Il disegno trasforma il metallo piatto in forme cave.
Mantieni lo spessore e ottieni parti resistenti.
L'imbutitura profonda fa bene realizzazione di parti precise e a prova di perdite.
Nota: lo stampaggio di metalli con imbutitura profonda consente di realizzare parti più profonde che larghe. Puoi creare forme complesse senza cuciture.
Lo stampaggio di metalli a imbutitura profonda ti dà molte cose buone. Il processo allunga il metallo, quindi le parti sono flessibili e resistenti. Ottieni parti che durano a lungo. L'imbutitura profonda è ottima per realizzare molte parti, quindi risparmi denaro. Ottieni parti senza giunzioni, quindi ci sono meno punti deboli e durano più a lungo. Il processo utilizza bene il metallo e riduce i costi degli utensili. Ottieni anche parti con interni lisci e pareti uniformi. Questo è importante per i serbatoi del carburante e le parti degli aerei.
Parti robuste e affidabili
Buono per realizzare velocemente molte parti
Forme senza soluzione di continuità che durano più a lungo
Interni lisci e pareti uniformi
Meno sprechi e minori costi degli utensili
Suggerimento: lo stampaggio a imbutitura profonda è la soluzione migliore per le parti che contengono liquidi o che devono gestire la pressione.
Lo stampaggio di metalli per imbutitura profonda è utilizzato in molti settori . Le case automobilistiche lo utilizzano per parti di scarico, sistemi di alimentazione, parti di olio e motore, sensori e articoli di sicurezza. I produttori di beni di consumo lo utilizzano per elettrodomestici da cucina, pentole, apparecchi domestici ed elettronica.
Industria |
Applicazioni comuni |
|---|---|
Automobilistico |
Parti di scarico, sistemi di alimentazione, parti di olio e motore, sensori e articoli di sicurezza |
Beni di consumo |
Elettrodomestici da cucina, pentole, apparecchi domestici ed elettronica |
Scegli lo stampaggio di metalli con imbutitura profonda quando hai bisogno di parti resistenti e a prova di perdite per automobili, elettrodomestici ed elettronica. Questo processo ti aiuta a rispettare regole rigorose e realizzare prodotti di alta qualità.
È necessario seguire diversi passaggi per realizzare parti di buona qualità stampaggio metalli personalizzato . Ogni passaggio cambia il metallo e aggiunge elementi che lo aiutano a funzionare meglio e ad avere un aspetto più gradevole. Tutti questi passaggi lavorano insieme per realizzare prodotti resistenti e precisi.
La tranciatura è la prima fase di taglio nello stampaggio dei metalli. Taglia la lamiera in una determinata forma prima di iniziare a formarla o allungarla. Una matrice di tranciatura taglia il metallo e crea un pezzo grezzo piatto. Questo passaggio ti dà ogni volta un pezzo grezzo con la stessa sezione trasversale. Per la tranciatura è possibile utilizzare metalli come acciaio al carbonio, acciaio inossidabile, alluminio, rame, ottone e titanio. Devi scegliere il metallo giusto per la forza e la tenacità che desideri.
La tranciatura è importante per lo stampaggio personalizzato dei metalli. Ottieni un pezzo grezzo della misura giusta, in modo da non commettere errori in seguito.
È possibile ottenere misurazioni molto ravvicinate durante la cancellazione. La tabella seguente mostra gli intervalli abituali:
Dimensione |
Intervallo di tolleranza |
Dettagli |
|---|---|---|
Dimensioni lineari |
Da ±0,05 mm a ±0,25 mm (da ±0,002 pollici a ±0,010 pollici) |
Dipende dalle dimensioni della parte, dalla complessità e dal materiale |
Diametro del foro |
Da ±0,05 mm a ±0,15 mm (da ±0,002 pollici a ±0,006 pollici) |
Varia in base alla dimensione e alla profondità del foro |
Spessore |
Da ±0,05 mm a ±0,10 mm (da ±0,002 pollici a ±0,004 pollici) |
La coerenza è fondamentale |
Angolo |
Da ±1° a ±3° |
Variazioni con operazioni di piegatura o formatura |
Caratteristiche del modulo |
Da ±0,25 mm a ±0,50 mm (da ±0,010 pollici a ±0,020 pollici) |
Dipende dalla complessità e dalla geometria |
Distanza da buca a buca |
Da ±0,25 mm a ±0,50 mm (da ±0,010 pollici a ±0,020 pollici) |
Fondamentale per gli assemblaggi e l'adattamento |
Distanza dal bordo al foro |
Da ±0,25 mm a ±0,50 mm (da ±0,010 pollici a ±0,020 pollici) |
Garantisce spazio e allineamento adeguati |
Distanza da bordo a bordo |
Da ±0,25 mm a ±0,50 mm (da ±0,010 pollici a ±0,020 pollici) |
Mantiene la geometria e l'adattamento della parte |
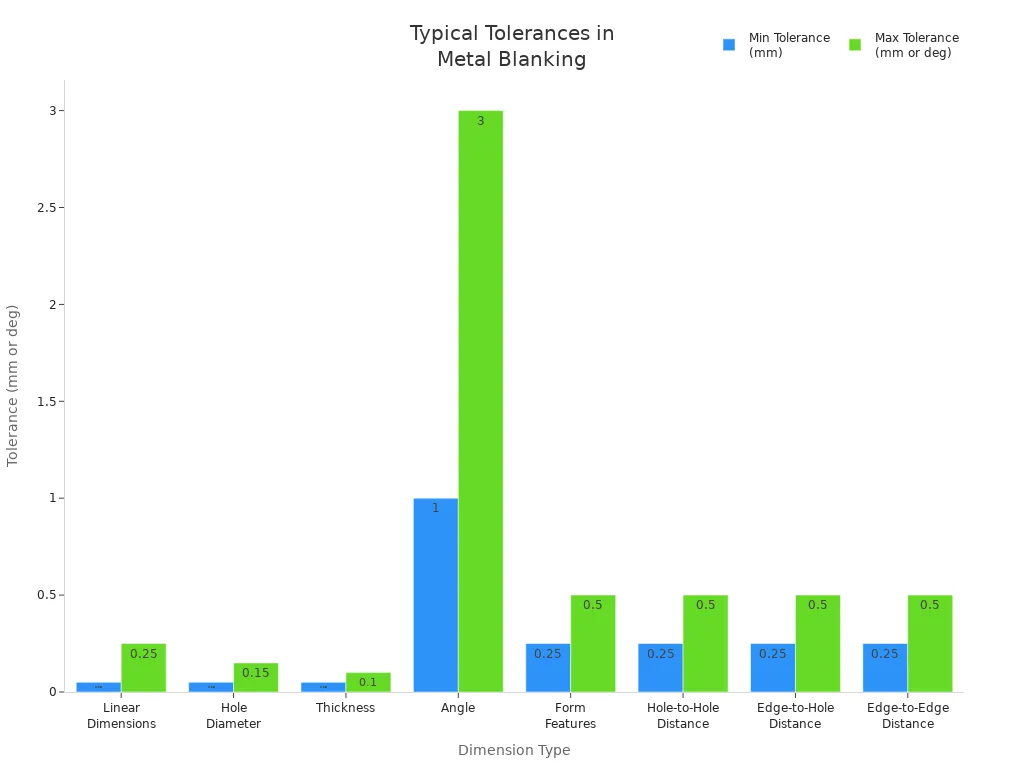
È necessario controllare le misurazioni di tranciatura in modo che la parte finale si adatti e funzioni correttamente. Questo passaggio è molto importante per i lavori di stampaggio dei metalli personalizzati.
Il piercing inserisce fori, fessure o forme nello spazio vuoto. Usi un pugno e un dado per creare queste funzionalità. Il piercing è una fase di taglio che aggiunge elementi come fori per viti o fessure. È necessario pianificare bene queste funzionalità. Se si praticano fori troppo vicini al bordo o alle pieghe, la parte si indebolisce. Hai bisogno di abbastanza metallo attorno a ciascun foro per evitare che si pieghi o si rompa.
Suggerimento: pratica i fori nel punto giusto durante il piercing per mantenere la parte forte e impedire un eccessivo allungamento.
Potresti riscontrare problemi durante il piercing. La tabella seguente mostra i problemi comuni e come risolverli:
Tipo di difetto |
Cause |
Strategie di mitigazione |
|---|---|---|
Sbavature |
Gioco del punzone e della matrice non corretto, punzoni usurati |
Mantenere una distanza adeguata, affilare o sostituire gli strumenti |
Scarsa qualità del bordo di taglio |
Problemi di gioco della matrice, taglienti smussati |
Ottimizza la distanza, mantieni gli strumenti affilati, ispeziona i bordi |
Crepe |
Raggio del punzone piccolo, profondità di formatura eccessiva |
Aumentare i raggi di curvatura, utilizzare materiali duttili, migliorare la lubrificazione |
È necessario osservare attentamente il piercing per evitare problemi e mantenere la parte forte. Lo stampaggio personalizzato dei metalli richiede un'attenta perforazione per aggiungere caratteristiche e mantenere la parte resistente.
Il disegno trasforma un pezzo grezzo piatto in una forma cava. Usi un punzone per tirare il metallo in uno stampo di formatura. Questo passaggio utilizza sia lo stretching che la pressione. Puoi realizzare parti profonde, a forma di tazza o di scatola. La trafilatura mantiene il metallo spesso e realizza parti sempre uguali. Utilizzi il disegno per parti di automobili, parti di aeroplani, relè elettronici e utensili da cucina.
Devi scegliere il metallo giusto per disegnare. Duttilità, resistenza allo snervamento, durezza e resistenza alla ruggine sono importanti. Si utilizza un supporto per grezzi per controllare il modo in cui il metallo si muove e per evitare pieghe o crepe. I rapporti di disegno e lo spessore delle pareti sono importanti. Rapporti di stiro elevati possono rendere il metallo sottile, mentre rapporti bassi possono causare grinze.
La trafilatura è un modo economico per formare il metallo per grandi lavori personalizzati di stampaggio di metalli. Ottieni parti forti e leggere con forme precise.
La piegatura modella il metallo con un certo angolo e curva. Usi la forza per creare forme a V, U o a canale. La piegatura è necessaria per staffe, scatole e telai. Devi pensare a quanto spessore e che tipo di metallo usi per fermare le crepe o il ritorno elastico. Esistono diversi modi per piegare il metallo:
Pressatura dal basso: si preme la parte contro il fondo di una matrice a forma di V o U. Ciò consente curve precise e un minore ritorno elastico.
Piegatura in aria: il pezzo non tocca il fondo dello stampo. Ottieni curve più nitide ma non così tanta precisione.
Coniatura del metallo: si preme la parte tra il punzone e la matrice con molta forza. Ciò fornisce curve molto precise e impedisce il ritorno elastico.
Flangiatura in metallo: si utilizza un punzone per piegare ad angolo retto. Si modifica la matrice e gli angoli del punzone per correggere il ritorno elastico.
Potresti avere problemi durante la piegatura. Possono verificarsi ritorni elastici, grinze, crepe, segni sulla superficie, segni di piegatura e forme piegate. Puoi risolverli piegando più del necessario, utilizzando strumenti speciali, allargando la piega, riscaldando il metallo o utilizzando rivestimenti.
La piegatura ti aiuta a creare forme dure nello stampaggio di metalli personalizzato. È necessario controllare l'allungamento e il taglio per mantenere le parti forti e corrette.
La formatura è una fase di piegatura che realizza parti con molte pieghe contemporaneamente. Puoi realizzare rapidamente curve a U o altre forme. Formare non è la stessa cosa del piegare, che fa piegare, o del disegnare, che fa forme profonde. Utilizzi la formatura per aggiungere più forme e caratteristiche alla tua parte.
La tabella seguente mostra le differenze tra formatura, piegatura e trafilatura:
Tipo di processo |
Descrizione |
|---|---|
Formare |
Processo di piegatura per più pieghe in un unico passaggio, come le curve a U |
Piegatura |
Crea una singola piega nel metallo |
Disegno |
Trasforma la striscia piatta in recessioni profonde attraverso azioni ripetute |
È possibile utilizzare metodi di formatura come punzonatura, tranciatura, goffratura, coniatura, flangiatura, stampaggio a stampo progressivo, stampaggio di metalli imbutiti profondi, stampaggio a trasferimento e stampaggio a quattro diapositive. La formatura ti consente di svolgere molti lavori, modificare progetti, lavorare velocemente e risparmiare denaro.
La formazione è importante per stampaggio metalli personalizzato . Puoi modellare il metallo allungandolo, tagliandolo e piegandolo per realizzare disegni difficili.
La rifilatura elimina il metallo in eccesso dalla parte stampata. Si utilizza il ritaglio tramite pizzico dopo i passaggi principali come il disegno o la perforazione. La rifilatura è una fase di taglio che rende le dimensioni più precise. Ti sbarazzi del metallo in eccesso che potrebbe rovinare la parte.
La rifinitura garantisce che le parti stampate in metallo personalizzate abbiano le giuste dimensioni. Ottieni bordi lisci e forme esatte.
La finitura migliora l'aspetto e il funzionamento della parte stampata. È possibile utilizzare il trattamento termico, la cromatazione, la zincatura, il rivestimento elettronico, la verniciatura a polvere, l'anodizzazione, la pulizia e la sbavatura. La finitura rende la parte più dura, impedisce la ruggine, favorisce il flusso di elettricità e rende la superficie liscia. Togli i punti ruvidi, gli spigoli vivi e le protuberanze in modo che sia più facile da mettere insieme.
Il trattamento termico rende le parti più dure e resistenti.
La cromatura e la zincatura impediscono la ruggine.
La verniciatura elettroforetica e la verniciatura a polvere garantiscono finiture resistenti.
L'anodizzazione impedisce la ruggine e aiuta i rivestimenti ad aderire.
La pulizia e la sbavatura rendono le parti sicure e lisce.
La finitura è l'ultimo passaggio nello stampaggio personalizzato dei metalli. Aggiungi o modifichi le finiture per migliorare la parte e avere un aspetto più gradevole.
È necessario eseguire attentamente ogni passaggio nello stampaggio dei metalli. Tranciatura, perforazione, imbutitura, piegatura, formatura, rifilatura e finitura lavorano tutti insieme per realizzare parti resistenti e precise. Utilizzi allungamento, taglio, punzonatura e coniatura per modellare il metallo e aggiungere caratteristiche. Lo stampaggio personalizzato dei metalli ti consente di realizzare molte parti diverse di buona qualità.
Ogni processo di stampaggio dei metalli è adatto a determinate forme e lavori. Lo stampaggio progressivo è la soluzione migliore per realizzare rapidamente molte parti. Lo stampaggio a trasferimento funziona bene per imbutiture profonde e forme dure. Lo stampaggio a quattro diapositive viene utilizzato per parti con molte piegature. Lo stampaggio a imbutitura profonda crea parti robuste e cave. Per scegliere il processo giusto, dovresti pensare al materiale, quanto è spesso, come funzionerà e quanto costa. La tabella seguente indica cosa controllare:
Criteri |
Descrizione |
|---|---|
Proprietà dei materiali |
Controllare resistenza, elasticità, conduttività, capacità termica, resistenza alla corrosione, saldabilità, lavorabilità e formabilità. |
Spessore e larghezza del materiale |
Assicurati che il materiale si adatti al tuo design e funzioni nella tua applicazione. |
Prestazioni nell'applicazione |
Guarda come funzionerà la parte nel suo ambiente reale. |
Considerazioni sui costi |
Scegli materiali adatti al tuo budget e facili da ottenere. |
Lo stampaggio dei metalli viene utilizzato nelle automobili, nell'elettronica e negli elettrodomestici. Se non sei sicuro di cosa fare, chiedi aiuto a un esperto.
Lo stampaggio dei metalli modella le lamiere piatte in parti utilizzando stampi e presse. Puoi realizzare molte parti rapidamente. Questo processo ti aiuta a ottenere prodotti robusti e precisi per automobili, elettronica ed elettrodomestici.
Dovresti considerare la forma, le dimensioni, il materiale e la quantità della tua parte. Lo stampaggio progressivo funziona meglio per lotti di grandi dimensioni. Lo stampaggio a imbutitura profonda si adatta a parti cave. Chiedi a un esperto se non sei sicuro.
SÌ! È possibile creare forme e funzionalità personalizzate. I progettisti utilizzano il software CAD per pianificare la tua parte. I produttori di utensili costruiscono stampi speciali per le vostre esigenze. Ottieni parti che si adattano esattamente al tuo progetto.
Puoi utilizzare acciaio, alluminio, rame, ottone e titanio. Ogni metallo ha punti di forza e usi diversi. Scegli il materiale che corrisponde al lavoro e al budget della tua parte.
La finitura rende la tua parte più resistente e impedisce la ruggine. È possibile utilizzare rivestimenti, placcatura o trattamento termico. Questo passaggio aiuta la tua parte a durare più a lungo e ad avere un aspetto migliore.


